Spritzguss Medizinische Gerät : Eine Komplette Anleitung
Inhaltsverzeichnis
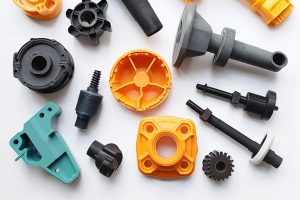
Medizinische Geräte Häufig hängen von Kunststoff-Teile, die müssen genaue, wiederholbare, sauber, langlebig, und sicher für Ihre bedeutete Nutzung. Eine geformte Immobilien -, fluid-management-Komponenten, chirurgische instrument, verwalten, Diagnose-Patrone, oder wearable-Gerät Raum vielleicht einfach Aussehen. Die Anforderungen der Produktion, die dahinter sind in der Regel viel mehr erfordern.
Darum Spritzguss medizinische Elemente erfordert eine abgestimmte Methode der Materialauswahl, Konstruktion, Formenbau, Verfahren Kontrolle, Prüfung, Anerkennung und behördlichen Papierkram.
Diese übersicht erklärt, wie klinische gadget shot molding Funktionen, wenn es angemessen ist, wie wählen Sie die Materialien und Werkzeuge, und, was die Produkt-teams teilnehmen müssen, um vor seinem Umzug vom Prototyp bis zur Massenproduktion.
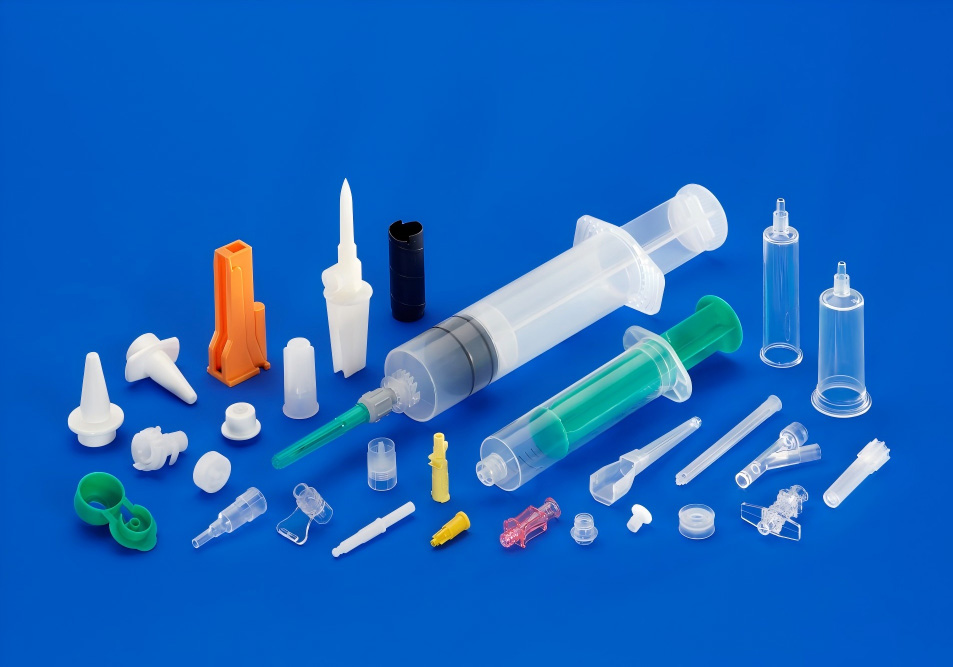
Was Ist Spritzguss Für Medizinische Geräte?
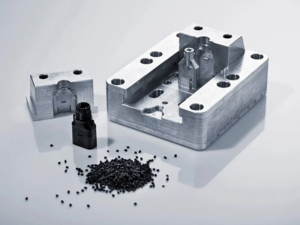
Spritzguss medizinische ist die Prozedur der Herstellung von polymer-Elementen, die durch Infusion von geschmolzenem Kunststoff rechts in eine Präzision Werkzeug. Wenn das Produkt abkühlt und verfestigt, die Form öffnet sich und das ausgefüllte Komponente wird ausgeworfen.
Die standard-Prozedur ist ähnlich wie Spritzgießen eingesetzt in der Kunden-und kommerzielle Produkte. Der Unterschied ist der Grad der Kontrolle erforderlich.
Eine klinische Formteil-Programm benötigen-Adresse:
- Enge und reproduzierbare dreidimensionale widerstände
- Gesteuert raw-material-Spezifikationen
- Ganze Menge Rückverfolgbarkeit
- Teil Sauberkeit und Vermeidung von Verschmutzungen
- Validierung von Kriterien molding
- Hygiene-Kompatibilität
- Chemische Beständigkeit
- Biokompatibilität Bewertung
- Verpackungs-und Regal-Leben braucht
- Prüfung und Zulassung Normen
- Dokumentiert änderung Kontrolle
Nicht jede medizinische Kunststoff-Komponente ruft die exakt gleiche Produktion einstellen. Nicht-Patienten-Kontakt-Geräte decken haben möglicherweise andere Anforderungen an ein Einweg Flüssigkeit natürlich implantierbaren Teil oder medizinisches instrument. Die richtigen Prozesses hängt von dem Gerät Gebrauch und bedrohlich-Konto.
Gemeinsame Medizinische Instrumente Hergestellt mit Injection Molding
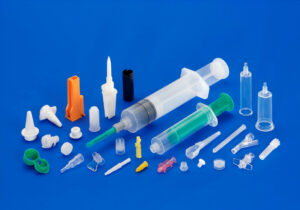
Spritzguss medizinische Komponenten zeigen sich in fast jedem segment der healthcare manufacturing.
Diagnostic and Research Laboratory Elemente
Instanzen sind:
- Test-Kartuschen
- Test Eigentümer
- Pipette-Elemente
- Mikrofluidik-Gehäuse
- Labor-Verbrauchsmaterialien
- Reagenz Container
- Zentrifuge-Komponenten
- Analyse-instrument umfasst
Diese Artikel benötigen in der Regel dimensionale Homogenität aufgrund der Tatsache, dass die kleinen Varianten, die beeinflussen können, fluid flow, Sicherung, optische Positionierung, oder die Interaktion mit automatischen Geräten.
Drug-Delivery-Werkzeuge
Shot molding wird regelmäßig Gebrauch gemacht, die für Elemente in:
- Auto-Injektoren
- Inhalatoren
- Spritze Zubehör
- Medizin dispenser
- Pen-Injektor-Gehäuse
- Flüssigkeit Anschlüsse
- Anwendung Geräte
Drug-delivery-Teile verbinden-förmige Kunststoff-loszuwerden, Federn, Elastomere, Glas -, Elektronik -, oder Metall-Elementen. Integrierte Komponenten ausgelegt sein müssen vertrauenswürdigen einrichten und konsistente betätigung.
Op-und Procedure-Related Products
Instanzen sind:
- Chirurgisches instrument-kümmert sich um
- Nicht wiederverwendbare Zange Komponenten
- Instrument Gehäuse
- Endoskopische Geräte
- Wunde-care-Elemente
- Sterile Tablette
- Verfahren-sets
- Schlauch-Anschlüsse
Komfort designs, halten Sie die textur, Sterilisation, Chemische Beständigkeit und ästhetik-Bewertung können alle beeinflussen das layout.
Tragbar und Tracking-Tools
Tragbare medizinische Artikel verwenden könnte shot baute Komponenten für:
- Sensor-Immobilien
- Batterie-Abdeckungen
- Handgelenk-getragen gadget-Gehäuse
- Haut-Kontaktaufnahme mit Muscheln
- Kabel-TV-Zugentlastungen
- - Snap-fit-Baugruppen
- Schutzhüllen
Diese Teile können Sie benötigen zu ertragen, Schweiß, Haut-öle, Reinigungsmittel, Effekt, doppelte Biegung, und die direkte Einwirkung von Feuchtigkeit.
Medizinische Instrumente-Gehäuse
Größere Geräte könnte bestehen aus:
- Diagnose-tool deckt
- Control-panel-Einfassungen
- Mobile Bildschirm Immobilien
- Tools verwaltet
- Pumpen-Gehäuse
- Schutzvorrichtungen
- Interne Zahnspangen
Für diese Anwendungen suchen und die strukturelle Leistung kann von Bedeutung sein, die größer als die direkte Patienten-call. Dennoch, Reinigbarkeit, Feuer-Leistung, Chemische Beständigkeit und Montage Genauigkeit könnte immer noch unerlässlich.
Warum Materialauswahl Fragen
Das Produkt abgeholt für eine medizinische Komponente hat Auswirkungen auf nahezu alle downstream-Wahl, aus der Form-layout, Veredelung Temperatur Sterilisation Ansatz, Bewertung und regulative Papierkram.
Gemeinsame Produktfamilien umfassen:
| Produkt | Gemeinsame Vorteile | Mögliche Überlegungen | Typische Anwendungen |
|---|---|---|---|
| Polypropylen (PP) | Chemische Beständigkeit, niedriger Dichte, Kosten Leistung | Kontraktion, geringere Dichtigkeit als technische Kunststoffe | Containers, laboratory Komponenten, Einweg Teile |
| Polycarbonat (COMPUTER) | Hohen Einfluss auf Festigkeit, Transparenz, dimensional performance | Spannung-Aufteilung Chemische Empfindlichkeit, Hygiene Einschränkungen für einige Qualitäten | Immobilien, klar, bedeckt, analysis Teile |
| Bauch | Ausgezeichnetes Aussehen, die die performance beeinflussen, sehr einfache Handhabung | Möglicherweise nicht mit allen Hygiene-oder Patienten-Kontakt-Anwendungen | Tools Immobilien kümmert, nicht-Patienten-Kontakt-Komponenten |
| POM/ Acetal | Reduziert Reibung, verwenden Sie Widerstand, dimensional security | Chemie-und Hygiene-Kompatibilität geprüft werden sollte | Die Mechanismen, Getriebe -, Ventil-Elemente |
| PEEK | Hohe Effizienz Temperatur, Chemische Beständigkeit, Zähigkeit | Hohe material-und handling-Kosten | Spezialisierte klinische und medizinische Teile. |
| PEI | Hohe Wärme Widerstand und Zähigkeit | Höhere Kosten, und die handling-Probleme | Sterilisierbar instrument Teile |
| TPE/TPU | Flexibilität, Absicherung, soft-touch-performance | Kleben, reißen Festigkeit und Prozesssteuerung Faktoren zu berücksichtigen, | Dichtungen, Griffe, Dichtungen, wearable-Komponenten |
| Medizinische-grade Silikon | Anpassungsfähigkeit, Ebene Temperatur Widerstand, anerkannte medizinische Anwendungen | Verarbeitung in der Regel anders aus Polycarbonat-Spritzguss | Dichtungen, Ventile, Schläuche, soft-Komponenten |
Die Bezeichnung "klinische grade" ist nicht annähernd genug. Das material muss überprüft werden für die jeweilige Anwendung.
Wichtige Anliegen sind:
- Wird die Komponente Kontakt, Haut, Gewebe, Blut oder Medikamente?
- Ist der Kontakt vorübergehende, längere oder ständige?
- Wird die Komponente bereinigt?
- Die Hygiene-Ansatz verwendet werden?
- Wird er Kontakt zu Alkoholen, anti-bacterials, Lösungsmittel, öle oder pharmazeutische Lösungen?
- Muss es transparent bleibt?
- Ist elektrische Isolation erforderlich?
- Hat das material muss schwer entflammbar Leistung?
- Wird der Teil unterzogen werden wiederholte mechanische Belastung?
- Ist das Produkt nachhaltig durch entsprechende Lieferanten-Dokumentation?
Für Patienten-Kontakt mit Gegenständen, Biokompatibilität Analyse angegangen werden müssen, über das gadget ist Risiko-management und für das Verfahren. Die FDA guidance on ISO 10993-1 klärt, wie die organische Analyse muss beachtet werden in Bezug auf die im Gerät die Natur und die Zeit des Anrufs.
Entwerfen einer Medizinischen Kunststoff Teil für den Spritzguss
Eine Vertrauenswürdige geformt Komponente beginnt mit einem design, dass passt die Produkt -, Formen -, Prozess -, und Verwendung Umwelt.
Erhalten Sie Regelmäßige Wand Dicke
Große Wand-Dicke Anpassungen erstellen können:
- Einsinkmarken
- Hohlräume
- Unebenen air-Kühlung
- Verzug
- Wiederkehrende Belastung
- Unregelmäßige mechanische Effizienz
Gleichmäßige Wände nicht ständig möglich, vor allem in strukturellen Gehäuse oder loszuwerden, incorporated Parametern. Wo Dicke übergänge benötigt werden, verwenden Sie schrittweise Anpassungen, rippen, entkernen und Radien geeignet.
Verwendung Entwurf Winkel
Entwurf ermöglicht die geformte Teil zu einer Befreiung von der Form, ohne übermäßige Reibung oder Schäden.
Nicht genug Entwurf führen kann:
- Vermasselt
- Ziehen Sie die Marken
- Auswurf Schäden
- Schimmel tragen
- Kleben
- Längere Zykluszeiten
Die benötigten Entwurf hängt auf die material, Oberfläche Beschichtung, Tiefe, das Aussehen und die Richtung Auswurf. Markante Flächen erfordern in der Regel auch mehr Entwurf als Polierte Oberflächen.
Fügen Sie Die Rippen Vorsichtig
Rippen können verbessern Steifigkeit, ohne den gesamten Teil dicker. Jedoch, die rippen sind auch Dicke erzeugen kann, einfallstellen auf der sichtbaren Fläche.
Als ein grundlegendes design-Prinzip, die rippen sind erheblich dünner als die in der Nähe Nenn-Wand-Oberfläche, mit die genauen Verhältnis validierte über Produkt und mold-flow-Bewertung.
Verwendung Geeigneter Radien
Scharfen inneren Kanten konzentrieren, stress und Angst sind nur schwer zu füllen regelmäßig. Abgerundete Ecken boost:
- Melt flow
- Teil Stärke
- Herstellbarkeit Schimmel
- Standzeit
- Spannungsverteilung
- Der radius sollte kompatibel sein mit der Wand der Dicke und funktionalen Anforderungen an die Komponente.
Plan Snap-Passt und Wohnen Scharniere Früh
Snap-fits, anpassungsfähig Armen, und das Leben der Gelenke, kann die untere Baugruppe Kosten, aber Ihre Effizienz stützt sich auf material-Aktionen, den Druck, die Positionierung, und wiederholt verwenden muss.
Tun nicht davon ausgehen, dass ein snap-fit-erstellt für Verbraucher-Element ausgeführt wird zuverlässig nach der Sterilisation oder direkte Exposition gegenüber Reinigungschemikalien. Die Einrichtung sollte getestet werden in seinen letzten ökologische Probleme.
Control bindenähte und Lufteinschlüsse
Schweißen Linien stattfinden, in denen die getrennte Auftauen Fronten erfüllen. Sie könnten akzeptabel sein, in low-stress areas, doch können Sie am Ende als schwache Punkte oder sichtbaren kosmetischen Mängel.
Schimmel-Entwickler verwalten können Schweißnähten durch:
- Tor-Speicherort ändert
- Verkehr Bewertung
- Entlüftung
- Überlauf wells
- Temperatur control
- Geometrie-Anpassungen
- Injektion-Profil-Optimierung
Air traps benötigen ausreichende Belüftung. Schlechte Belüftung Entlüftung kann zu Verbrennungen führen, Schüsse, dimensionale Instabilität oder Verschmutzung Probleme.
Medical Injection Mold Design
Der Schimmel ist eines der wichtigsten assets im Programm. Es wirkt sich auf Qualität, Produktion Kapazität, die Wartung Kosten, und die Fähigkeit zu kontrollieren, den Prozess im Laufe der Zeit.
Single-Cavity Im Vergleich Zu Multi-Hohlraum Formen
Eine Einzel-Fach-Werkzeug produziert ein Teil pro formzyklus. Es kann geeignet sein für:
- Frühe Produktion
- Niedrigere jährliche Volumen
- Große oder komplexe Bauteile
- Produkte, die noch in der design-änderungen
- Erste Markteinführungen
Eine multi-Hohlraum Form produziert mehrere Teile pro Zyklus. Es kann bevorzugt werden, wenn:
- Die Nachfrage ist hoch
- Stückkosten reduziert werden müssen
- Das design ist stabil
- Zyklus Zeit ist ein großer kapazitätsbeschränkung
- Konsistente Teile sind benötigt für die automatisierte Montage
Jedoch, mehr Hohlräume erhöhen die Notwendigkeit einer ausgewogenen Füllung, gleichmäßige Kühlung, präzise Formenbau, und Hohlraum-level-Prüfung.
Für etablierte designs und High-volume-Programme, multi-Fach-medizinische Formen kann verbessern die Ausgang und reduzieren die geformt Kosten pro Teil. Die Wirtschaftswissenschaften sollten ausgewertet werden, gegen die Werkzeugkosten, Prognose Vertrauen, Wartung Anforderungen, und erwartet Produkt Lebensdauer.
Kalt Runner Versus Hot Runner Systems
Kalt runner Formen lassen einen Läufer, dass kann müssen getrimmt werden oder entsorgt werden. Heißkanal-Systeme können reduzieren runner Abfall und höhere Stückzahlen, aber Sie die Komplexität und Kosten.
Die beste Wahl hängt davon ab:
- Materialverhalten
- Teil-Größe
- Anzahl der Hohlräume
- Gate-Anforderungen
- Kosmetische Erwartungen
- Automation Strategie
- Wartung Funktion
- Erwartete Produktionsmenge
Mold Steel and Tool Life
Werkzeug Material sollte gewählt werden nach:
- Erwartet shot count
- Harz Abrasivität
- Korrosionsgefahr
- Oberfläche-finish-Anforderungen
- Maßtoleranz
- Produktion Umwelt
- Wartungsplan
Glas-gefüllt oder mineralisch gefüllten Kunststoffen kann erhöhen den Werkzeugverschleiß. Korrosive Stoffe, Additive und feuchten Umgebungen kann verlangen, Korrosion-beständig Form, Material oder schützende Behandlungen.
Gates, Ejektoren, und Trennfugen
Tor Platzierung beeinflussen können:
- Schweißen-Linie Lage
- Faser Ausrichtung
- Kosmetische Aussehen
- Fülldruck
- Pack-und schrumpfverhalten
- Residual stress
Ejector pins sollten dort platziert werden, wo Sie können entfernen Sie das Teil, ohne zu verzerren kritischen Oberflächen. Die Trennfuge muss so positioniert werden, minimieren flash auf Funktions-oder Dichtflächen.
Für teams, die Vorbereitung der Produktion, Werkzeugbau, medizinische Geräte Werkzeuge ausgewertet werden neben material-Auswahl, Toleranz Anforderungen, den jährlichen Umsatz und die Validierung muss.
Saubere Produktion und Kontamination Control
Saubere Fertigung bedeutet nicht automatisch, dass jede Komponente muss geformt werden in einem zertifizierten Reinraum. Die erforderlichen Kontrollen hängen vom Gerät, Herstellung Schritt, bestimmungsgemäße Verwendung, Verpackung, Sterilisation Prozess, und regulatorische Strategie.
Mögliche Kontrollen umfassen:
- Gesteuert Personal access
- Material-Identifikation und segregation
- Reinigungsverfahren
- Schimmel und Wartung der Maschine
- Außen-material-Prävention
- Umwelt-monitoring, wo erforderlich
- Kontrolliert Verpackung
- Teil-handling-Verfahren
- Angegebenen Lagerbedingungen
- Rückverfolgbarkeit der Produktionslose
Ein Reinraum kann angemessen sein, wenn die Produkt ist empfindlich auf Partikel-Kontamination oder bei der Formgebung ist Teil einer kontrollierten, sterilen oder aseptischen Produktions-Strategie. In anderen Fällen, kontrollierte Handhabung und validierte Reinigung kann es sinnvoller sein, als die Reinraum-Produktion allein.
Ein Reinraum ist auch nicht die richtige schlechte Form design, Unzureichende Belüftung, unkontrollierte material trocknen oder schwachen Prozess-Disziplin. Umwelt-Steuerungen und Prozess-Kontrollen müssen zusammen arbeiten.
Sterilisation Überlegungen
Die Sterilisation Methode betrachtet werden sollte frühzeitig, vorzugsweise vor dem material und das design sind abgeschlossen.
Übliche Methoden sind:
- Ethylenoxid, oder EtO
- Gamma-Bestrahlung
- Elektronenstrahl-Bestrahlung
- Dampf oder feuchter Hitze
- Verdampftes Wasserstoffperoxid
- Andere Anwendung-spezifische Methoden
Jede Methode, die beeinflussen können, Polymere unterschiedlich.
Mögliche Effekte beinhalten:
- Verfärbung
- Versprödung
- Verlust der Schlagfestigkeit
- Maßänderung
- Stress cracking
- Material degradation
- Veränderungen in der Transparenz
- Geruch oder Rückstände sorgen
Eine Komponente kann nicht werden geeignet für die Sterilisation nur weil ein Harz Anbieter Listen eine Sterilisation Fähigkeit. Die fertigen Teil, Formenbau, Verarbeitung, Geschichte, Verpackung system, und Sterilisation alle Einfluss auf die Leistung.
Der US-FDA medical device sterilization Ressourcen bieten regulatorische Rahmen für die Sterilisation und Validierung Erwartungen.
Biokompatibilität und Patienten-Kontakt
Für Patienten-Kontaktaufnahme mit Komponenten, biologische Sicherheit, muss bewertet werden, in den Kontext der fertigen Gerät.
Die Bewertung betrachten kann:
- Kontaktart
- Dauer des Kontakts
- Körper Standort
- Die Verarbeitung Rückstände
- Farb-und Zusatzstoffe
- Mold-release agents
- Reinigungsmittel
- Sterilisation Wirkung
- Extractables und leachables
- Oberfläche Behandlung
- Wesentliche änderungen
Material data sheet allein ersetzt nicht die device-level-Bewertung. Zwei-Komponenten aus dem gleichen nominalen polymer kann haben verschiedene biologische profile aufgrund der Unterschiede in Zusatzstoffe, Farbstoffe, Verarbeitung, Reinigung, und Sterilisation.
Hersteller von medizinischen Geräten sollten definieren Sie die erforderlichen biologischen Auswertung mit den geeigneten regulatorischen, Qualität und klinische Experten.
Qualität Systeme und Regulatorische Dokumentation
Medical molding Lieferanten und Hersteller von Geräten müssen ein Qualitätssicherungssystem angemessen zu den Produkten und Märkten, die Sie bedienen.
Die Vereinigten Staaten FDA Qualität-Management-System-Verordnung oder QMSR, enthält ISO 13485:2016 durch Referenz. Die FDA erklärt, die QMSR Anforderungen und den übergang von Informationen auf der offiziellen Qualität-Management-System-Verordnung.
Eine kontrollierte medizinische Herstellung-Programm können gehören:
- Genehmigt Lieferant kontrolliert
- Document control
- Training records
- Wartung der Ausrüstung
- Kalibrierung
- Prozess Validierung
- Prüfprotokolle
- Nonconformance management
- Korrigierende und präventive Maßnahmen
- Beschwerdemanagement
- Produktion Rückverfolgbarkeit
- Change control
- Aufbewahrung
Die genaue Dokumentation der Paket hängt von dem Gerät und der vertraglichen Vereinbarung. Ein Vertrag Hersteller können produzieren Teile nach Kundenspezifikation, während der Hersteller behält sich rechtliche Verantwortung für das fertige Gerät und Ihre regulatorischen Einreichungen.
Prozess-Validierung für den Spritzguss Medizinische
Prozess-Validierung zeigt, dass eine Vorgang kann wiederholt produzieren akzeptable Teile unter definierten Bedingungen.
Ein typisches Programm können gehören:
Installation Qualification
Dies bestätigt, dass die Ausrüstung, utilities, Tools und unterstützenden Systemen installiert sind, die nach den genehmigten Anforderungen.
Funktionsqualifizierung
Dieser wertet aus, ob die Ausrüstung und Prozess arbeiten konsequent auf angegebenen Reichweiten.
Performance Qualification
Dies bestätigt, dass die gesamte Produktion Prozess kann wiederholt produzieren konforme Teile unter normalen Produktionsbedingungen.
Wichtig molding Parameter können umfassen:
- Fass-und Werkzeugtemperaturen
- Injektion Geschwindigkeit
- Injection Druck
- Druck halten
- Halten Zeit
- Kühlung Zeit
- Schraube position
- Material-trocknen Bedingungen
- Form-clamp-Bedingungen
- Zykluszeit
- Umgebungsbedingungen
Die Validierung sollte verbunden werden zu einer messbaren Anforderungen an das Produkt. Das Ziel ist nicht einfach zu erfassen Einstellungen der Maschine. Es ist zu zeigen, dass der Prozess steuert die Eigenschaften, die die Materie.
Inspektion und Prüfung
Inspektions-Kriterien definiert werden muss, bevor die Produktion beginnt.
Je nach Komponente, dies kann beinhalten:
- Kritische Abmessungen
- Dichtflächen
- Flash Grenzen
- Grate und scharfe Kanten
- Einsinkmarken
- Schweißen Linien
- Kurzaufnahmen
- Farbe und Transparenz
- Oberfläche finish
- Artikelgewicht
- Einpresskraft
- Leck performance
- Zug-und Auswirkungen auf die Leistung
- Chemische Beständigkeit
- Sterilisation Leistung
Inspektion Ausrüstung, die können umfassen:
- Messschieber und Bügelmessschrauben
- Optische Komparatoren
- Koordinatenmessgeräte
- Vision-Inspektions-Systeme
- Leck-Test-Ausrüstung
- Kraftmessdosen
- Rauhtiefen-Instrumente
- Spezielle funktionale Armaturen
Nicht jede dimension muss die gleiche Inspektion Frequenz. Kritisch-zu-Funktion-Merkmale sollten angemessene Kontrollen auf die Risiko-Fähigkeit und historische performance.
Vom Prototyp bis zur Produktion
Ein häufiger Fehler ist moving direkt von einem Prototyp Teil zu teuer Fertigungsmittel ohne Bestätigung der design.
Eine schrittweise Entwicklung Prozess reduziert das Risiko:
- Konzept-Entwicklung: Bestätigen Sie die Architektur und die grundlegenden Anforderungen an den Benutzer.
- Prototypen-Fertigung: Bewerten, form, Passform, Ergonomie, Montage und Benutzerfreundlichkeit.
- Engineering-Prüfung: Performance-Test gegen definierte design-Eingänge.
- Pilot-Werkzeuge: Produzieren repräsentative Teile und identifizieren von Prozess-Risiken.
- Design-Validierung: Bestätigen, dass das Gerät den Bedürfnissen der Anwender in der bestimmt-verwenden Umwelt.
- Fertigungsmittel: Release-stabile geometrie für die industrielle Fertigung.
- Prozess-Validierung: Knüpfen gesteuert und dokumentiert Produktionsbedingungen.
- Produktion überwachung: Verfolgen Qualität, Ertrag, Beschwerden, änderungen und die Leistung der Lieferanten.
Für early-stage-Teile, Vakuum casting für medizinische Prototypen können kleine Chargen mit nützlichem und funktionelle Eigenschaften, bevor Fertigungsmittel berechtigt ist.
Für die enge Toleranz der mechanischen Teile, Befestigungen, Einsätze oder frühen engineering-samples, CNC Bearbeitung, medizinische Geräte eine bessere Wahl sein als Formteil. CNC-Bearbeitung ist besonders nützlich, wenn die geometrie wird immer noch ändern oder wenn nur eine kleine Anzahl von teilen erforderlich ist.
Sobald das design ist stabil und die Produktion Prozess ist notwendig, schnelle Spritzguss für medizinische Geräte kann helfen, teams erhalten Formteile ohne zu warten, für eine high-volume-tooling-Programm.
Häufig gestellte Fragen
Was bedeutet "Spritzguss medizinische" bedeuten, da eine Zusammenfassung?
Der Satz bezieht sich auf den Spritzguss-Prozesse für die Herstellung von Komponenten für medizinische Geräte, Labor Produkte, Diagnose-Systeme, drug-delivery-Produkte, chirurgische Instrumente und medizinische Geräte.
Medizinische Injektion molding immer durchgeführt in einem Reinraum?
Nein. Die erforderlichen Fertigungs-Umgebung hängt von der Komponente, Gerät Risiko, bestimmungsgemäße Verwendung, Sterilisation Strategie, packaging-und Kontamination-control-Anforderungen. Einige Produkte erfordern die Reinraum-Produktion; andere erfordern eine kontrollierte Handhabung und Reinigungsverfahren.
Wie viel kostet Spritzguss medizinische Geräte Kosten?
Die Kosten hängt auf Artikel Größe, geometrie, Harz, Toleranzen, Form material, Hohlraum Anzahl, Validierung, Anforderungen, Prüfung Anforderungen und Produktionsvolumen. Tooling repräsentiert normalerweise die größte Investition, während die pro Teil Kosten verringert sich die Lautstärke erhöht. Prototyp Spritzguss, CNC-Bearbeitung, oder Vakuumguss kann wirtschaftlicher sein, die während der frühen Entwicklung, bevor Sie an Fertigungsmitteln.
Wie lange dauert Spritzguss medizinische devlices nehmen?
Die Zeitachse variiert von Teil Komplexität, material, Verfügbarkeit, Formenbau, Werkzeug-Methode der Validierung von Anforderungen und Produktionsmenge. Einfache Prototyp-oder bridge-tooling bewegen können-vom design bis zur ersten Proben relativ schnell, während validiert Fertigungsmittel, kann erfordern zusätzliche Zeit für die Schimmel-Studien-dimensionale Inspektion, Prozess-Qualifizierung und Korrekturmaßnahmen Iterationen. Ein realistischer Zeitplan umfassen sollte, design überprüfung, Werkzeug Herstellung, Probenahme, Prüfung, überprüfung und endgültige Genehmigung.
Was ist der beste Kunststoff für medizinische Geräte?
Es gibt keine einzige "beste" aus Kunststoff für jedes Medizinprodukt. Die richtige Wahl hängt von dem Gerät Gebrauch, Patienten-Kontakt, Sterilisation Methode, Chemische Einwirkungen, mechanische Anforderungen und regulatorische Strategie.
Kommentare
Neueste Beiträge
Verwandte Blogs
Der Blog von Senyo konzentriert sich darauf, unser umfassendes Wissen über die Prototypenfertigung zu teilen. Mit unseren Artikeln möchten wir Sie dabei unterstützen, Ihr Produktdesign zu optimieren und die Komplexität des Rapid Prototyping effektiver zu bewältigen.