Moldeo Por Inyección De Dispositivos Médicos : Una Guía Completa
Tabla de Contenido
Los dispositivos médicos con frecuencia dependen de piezas de plástico que debe ser precisa, repetible, ordenado, duradero y seguro para sus significaba uso. Un moldeado de bienes raíces, líquido-componente de gestión, instrumento quirúrgico manejar, cartucho de diagnóstico, o portátil, dispositivo de habitación puede parecer sencillo. Los requerimientos de producción son generalmente mucho más que requieren.
Es por eso que moldeo por inyección médica elementos requiere un método coordinado para la selección de materiales, diseño de componentes, diseño de molde, el procedimiento de control, la inspección, el reconocimiento y regulación de trámites.
Este panorama explica cómo clínica gadget de inyección de moldeo de funciones, cuando es apropiado, cómo elegir los materiales y herramientas, y lo que los equipos de producto necesario para atender antes de la reubicación del prototipo a la producción en masa.
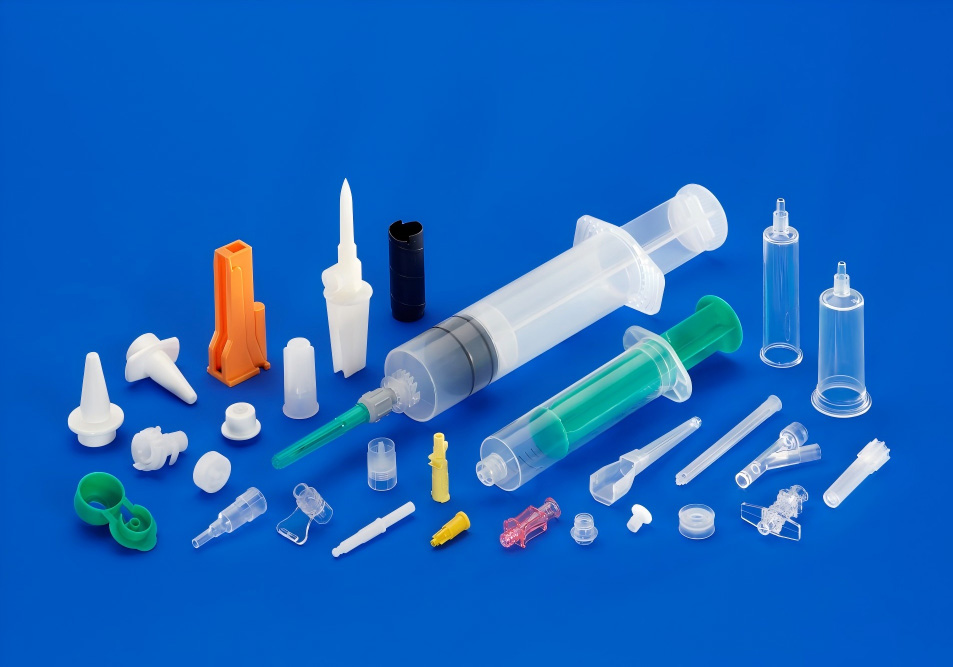
¿Cuál Es El Moldeo Por Inyección De Los Dispositivos Médicos?
Moldeo por inyección médica es el procedimiento de producción de polímero de elementos mediante la infusión de plástico fundido en un molde de la precisión. Después de que el producto se enfría y solidifica, el molde se abre y el completado componente es expulsado.
El procedimiento estándar es similar a la de moldeo por inyección utilizado en el cliente y los productos comerciales. La diferencia es el grado de control requerido.
Una clínica de moldeo programa podría requerir a la dirección:
- Apretado y repetible de las dimensiones resistencias
- Controlada de materia prima especificaciones
- Montón de trazabilidad
- Parte de la limpieza y de prevención de la contaminación
- Validación de los criterios de moldeo
- Saneamiento de compatibilidad
- 化学抗性
- Evaluación de la biocompatibilidad
- Envasado y conservación de las necesidades de la vida
- Examen y aprobación de las normas de
- Documentado de control de cambios
No todos los médicos del componente de plástico llamadas de la misma configuración de producción. Un no-paciente ponerse en contacto con los dispositivos de la cubierta puede tener otras demandas desde una desechables líquido supuesto, implantable parte, o instrumento médico. El derecho proceso se basa en el dispositivo de la intención de uso y amenaza de la cuenta.
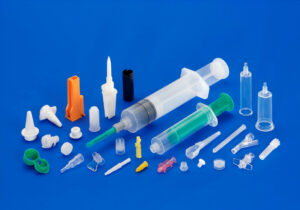
Médicos comunes los Instrumentos fabricados con el Moldeo por Inyección
Moldeo por inyección de componentes médicos se muestran a través de casi todos los segmentos de cuidado de la salud fabricación.
De diagnóstico y Laboratorio de Investigación de Elementos
Casos son los siguientes:
- Prueba de cartuchos
- Prueba de propietarios
- Pipeta de elementos
- De microfluidos carcasas
- Consumibles de laboratorio
- Reactivos contenedores
- Los componentes de centrifugadoras
- Instrumento de análisis cubre
Estos elementos suelen necesidad de la homogeneidad dimensional debido al hecho de que las pequeñas variantes que puede afectar el flujo del fluido, de fijación, de posicionamiento óptico, o la interacción con dispositivos automáticos.
Entrega De Drogas Herramientas
Inyección de moldeo regularmente se hizo uso de los elementos en:
- Auto-inyectores
- Los inhaladores de
- Jeringa accesorios
- Medicina dispensadores
- Pen-inyector de viviendas
- Líquido conectores
- Aplicación de dispositivos de
Entrega de drogas partes pueden combinar de plástico en forma de deshacerse de los manantiales, elastómeros, vidrio, electrónica, o elementos metálicos. Construido componentes deben estar diseñados para de confianza de la configuración y coherente de actuación.
Quirúrgica y Procedimiento de los Productos Relacionados con la
Casos son los siguientes:
- Instrumento quirúrgico se ocupa de
- No reutilizable fórceps componentes
- Instrumento de viviendas
- Los dispositivos endoscópicos
- Cuidados de la herida elementos
- Estéril bandejas
- Procedimiento establece
- Tubo de puertos
La comodidad de los diseños, mantenga la textura, la esterilización, la resistencia química, y la evaluación de la estética pueden influir en el diseño.
Portátil y Herramientas de Seguimiento
Portátil de artículos médicos pueden usar disparo de componentes integrados por:
- Bienes raíces con sensores
- Batería cubre
- Pulsera gadget recintos
- La piel-contacto con conchas
- Televisión por Cable liberadores de tensión
- Snap-fit asambleas
- Cubiertas de protección
Estas partes pueden requerir para soportar el sudor, la grasa de la piel, agentes de limpieza, efecto, la duplicación de la flexión, y la exposición directa a la humedad.
Herramientas Médicas Carcasas
Equipos más grandes pueden consistir en:
- Herramienta de diagnóstico cubre
- Panel de Control biseles
- La pantalla de los móviles de inmuebles
- Herramientas de administra
- Bomba de recintos
- Protectores
- Interna de llaves
Para estas aplicaciones, el aspecto y el desempeño de la estructura puede importar más que el contacto directo con los pacientes de la llamada. Sin embargo, la facilidad de limpieza, fuego, resistencia química, y la precisión de ensamblaje que todavía podría ser esencial.
Por Qué La Selección Del Material De Los Asuntos
El producto seleccionado para un componente médico afecta casi todas las aguas abajo de la elección, que consiste en el molde de diseño, la refinación de la temperatura, la esterilización enfoque, los requisitos de la evaluación, y regulativos papeleo.
Producto común que las familias se incluyen:
| Producto | Los Beneficios Más Comunes | Las Posibles Consideraciones | Aplicaciones Típicas |
|---|---|---|---|
| Polipropileno (PP) | Resistencia química, de bajo espesor, gastos de rendimiento | Contracción, baja de la opresión de los plásticos de ingeniería | Los recipientes de laboratorio, componentes, partes desechables |
| Policarbonato (PC) | Alta influencia de la resistencia, la transparencia, dimensiones de rendimiento | La tensión de la división, químico a nivel de la sensibilidad, de saneamiento de las limitaciones de algunas de las cualidades | Inmuebles, claro cubre, el análisis de las partes |
| ABDOMINAL | Excelente aspecto, de impacto en el rendimiento, de muy fácil manejo | Podría no coincidir con todos los servicios de saneamiento paciente o por contacto de las aplicaciones | Herramientas de inmuebles, cuida de no-paciente-componentes de contacto |
| POM/ Acetal | Reducción de roce, el uso de la resistencia, dimensiones de la seguridad | Química y saneamiento de compatibilidad debe ser examinado | Mecanismos, engranajes, válvula de elementos |
| 窥视 | La temperatura alta eficiencia, resistencia química, resistencia | Material de alta y los costos de manejo de | Especializados en clínica médica y partes |
| 爱德华王子岛 | Alto calor de la resistencia y dureza | Mayor costo y que requieren el manejo de problemas | Esterilizable las partes de los instrumentos |
| TPE/ TPU | La flexibilidad, la obtención, el tacto suave de rendimiento | Adhesión, resistencia al desgarro, y el proceso de control de los factores a considerar | Juntas, sostiene, sellos, usable componentes |
| De silicona de calidad médica | La adaptabilidad, el nivel de temperatura de la resistencia, reconocido usos médicos | Generalmente se procesan de manera diferente a partir de policarbonato moldeado por inyección | Sellos, válvulas, tubos, suave componentes |
La etiqueta de "grado clínico" no es suficiente por sí mismo. El material tiene que ser revisada para la aplicación en particular.
Preocupaciones importantes incluyen:
- Será el componente de contacto con la piel, los tejidos, la sangre, o la medicación?
- Es el contacto temporal, prolongado o permanente?
- Será el componente de ser desinfectado?
- Que el saneamiento enfoque va a ser usado?
- Se contacto a los alcoholes, anti-bacterials, disolventes, aceites, o soluciones farmacéuticas?
- Debe ser transparente?
- Es aislamiento eléctrico necesario?
- ¿La necesidad material retardante de la llama de rendimiento?
- Se parte de ser sometido a repetidos de carga mecánica?
- Es el producto de la sostenida por el proveedor adecuado de la documentación?
Para el paciente-el contacto con los elementos de análisis de biocompatibilidad deben ser abordados a través del gadget de la gestión de riesgos y el consejo de procedimiento. El La guía de la FDA en ISO 10993-1 aclara cómo orgánica de análisis debe ser considerado en relación con el dispositivo de la naturaleza y la duración de la llamada.
El diseño de un Médico de la Pieza de Plástico para el Moldeo por Inyección
Una empresa de confianza componente moldeado comienza con un diseño que coincide con el producto, el moho, el proceso, y el entorno de uso.
Preservar Regular El Espesor De La Pared
Enorme el espesor de la pared de los ajustes de crear:
- Marcas de sumidero
- Los huecos
- Desigual enfriamiento de aire
- La deformación de la
- Estrés recurrente
- Irregular de la eficiencia mecánica
Uniforme de paredes no son siempre posible, especialmente en estructural de viviendas o deshacerse de incorporación de atributos. Donde el espesor de las transiciones son necesarias, utilizar gradual de ajustes, costillas, heterogeneidad, y adecuado de los radios.
El Uso De Ángulos De Desmoldeo
El proyecto permite a la parte en forma de liberación del molde sin la fricción excesiva o daños.
No basta proyecto puede resultar en:
- Joder
- Arrastre las marcas de
- La eyección de daños
- Molde de desgaste
- Pegue
- Ya los tiempos de ciclo
El necesario proyecto depende del material, superficie de recubrimiento, la profundidad, la apariencia y la dirección de eyección. Distintivo de la superficie de áreas generalmente se requiere aún más el proyecto de pulido de las superficies.
Añadir Las Costillas Con Cuidado
Las costillas pueden aumentar la rigidez sin hacer toda la parte más gruesa. Sin embargo, las costillas que están así de espesor puede producir disipador de marcas en la superficie visible de la zona.
Como un principio básico del diseño, costillas deben ser considerablemente más delgado que el cercano nominal de la superficie de la pared, con la proporción exacta validados a través de los productos y el moho de flujo de la evaluación.
El Uso Apropiado De Los Radios
Afilados bordes interiores de enfoque el estrés y la ansiedad y son difíciles de llenar regularmente. Redondeado de esquinas boost:
- Derretir el flujo de
- Parte de la fuerza
- Molde de fabricación
- La vida de la herramienta
- La distribución de la tensión
- El radio debe ser compatible con el espesor de la pared y los requisitos funcionales de los componentes.
Plan de Snap-se Adapta a la Vida y de las Bisagras Temprano
Complemento única, adaptable brazos, y que viven juntas se pueden bajar de la asamblea costo, sin embargo, su eficacia se basa en el material de las acciones, de presión, de posición y de repetición de las necesidades de uso.
No suponga que un snap-fit creado por un artículo de consumo se va a ejecutar de forma segura después de la esterilización o la exposición directa a los productos químicos de limpieza. La configuración debe ser probado en su última problemas ecológicos.
Control de Líneas de Soldadura y Aire Trampas
Líneas de soldadura tomar lugar en donde aparte deshielo de los frentes de cumplir. Que podría ser aceptable en baja tensión áreas, sin embargo, que pueden llegar a ser los puntos débiles o visibles defectos cosméticos.
El moho, los desarrolladores pueden gestionar líneas de soldadura a través de:
- Puerta-cambios de ubicación
- La circulación de evaluación
- Ventilación
- Desbordamiento de los pozos
- Control de la temperatura
- La geometría de la pieza ajustes
- Inyección-perfil de optimización
Aire trampas requieren de suficiente ventilación. Baja emisión de ventilación puede causar quemaduras, breves disparos, dimensiones de la inestabilidad, o la contaminación de los problemas relacionados con.
Médicos De Diseño De Moldes De Inyección
El moho es uno de los activos más importantes en el programa. Afecta a la calidad, capacidad de producción, costo de mantenimiento, y la capacidad para controlar el proceso a través del tiempo.
Sola Cavidad Frente A La Multi-Cavidad De Moldes
Una sola cavidad del molde produce una parte por el ciclo de moldeo. Puede ser adecuado para:
- Principios de la producción
- Menores volúmenes anuales
- Grandes o complejos componentes
- Productos sometidos a cambios de diseño
- Inicial los lanzamientos al mercado
Un multi-cavidad del molde produce varias piezas por ciclo. Puede ser preferible cuando:
- La demanda es alta
- El costo de la unidad debe ser reducido
- El diseño es estable
- El tiempo de ciclo es una importante restricción de la capacidad de
- Consistente piezas son necesarias para el montaje automatizado
Sin embargo, más caries aumento de la necesidad de equilibrado de relleno, consistente refrigeración, precisa la construcción del molde, y la cavidad de nivel de inspección.
Para diseños y mayor volumen de programas, multi-cavidad médicos moldes puede mejorar la producción y reducir el moldeado del costo por pieza. La economía debe ser evaluado contra el costo de herramientas, la previsión de la confianza, los requisitos de mantenimiento y la vida útil esperada del producto.
Corredor Frío Frente A Los Sistemas De Canal Caliente
Frío corredor de moldes de dejar un corredor que puede ser necesario recortar o descartados. Caliente-sistemas de canal pueden reducir el corredor de residuos y de apoyo de mayor volumen de producción, pero añaden la complejidad y el coste.
La mejor opción depende de:
- Comportamiento de los materiales
- Parte tamaño
- Número de cavidades
- Puerta de requisitos
- Cosmética expectativas
- La estrategia de automatización de
- Capacidad de mantenimiento
- Espera que el volumen de producción
Molde de Acero y la Vida de la Herramienta
La herramienta de los materiales deben ser seleccionados de acuerdo a:
- Toma esperada recuento
- Resina de abrasividad
- El riesgo de corrosión
- La superficie de los requisitos de acabado
- Tolerancia Dimensional
- Entorno de producción
- Plan de mantenimiento
Relleno de vidrio o mineral lleno de plásticos puede aumentar el desgaste de la herramienta. Los materiales corrosivos, aditivos, y los ambientes húmedos pueden requerir resistente a la corrosión, moho, materiales o tratamientos de protección.
Puertas, Eyectores, y las Líneas de Separación
Puerta de colocación pueden influir:
- Soldadura de la línea de ubicación
- La orientación de la fibra
- La apariencia estética
- La presión de llenado
- Pack y reducir el comportamiento
- La tensión Residual
Eyector de clavijas deben ser colocados donde no se puede quitar la parte sin distorsionar superficies críticas. La línea de separación debe ser posicionado para minimizar flash funcionales o áreas de sellado.
Para los equipos de preparación de herramientas de producción, dispositivo médico de utillaje puede ser evaluado junto a la selección de materiales, requisitos de tolerancia, volumen anual, y de las necesidades de validación.
La Producción limpia y el Control de la Contaminación
Fabricación limpia no significa automáticamente que cada componente debe ser moldeado en un certificado de sala blanca. Los controles necesarios dependen del dispositivo, la etapa de fabricación, la intención, el envase, el proceso de esterilización, y la estrategia de regulación.
Potencial de los controles incluyen:
- Controla el acceso del personal
- La identificación de los materiales y la segregación
- Los procedimientos de limpieza
- El moho y el mantenimiento de la máquina
- Exterior de material de prevención de
- Monitoreo ambiental donde se requiera
- Controlado embalaje
- Parte de los procedimientos de manejo de
- Define las condiciones de almacenamiento
- La trazabilidad de los lotes de producción
Una sala blanca puede ser apropiado cuando el producto es sensible a la contaminación de partículas o cuando el proceso de moldeo es parte de un controlado de esterilización o de fabricación aséptica de la estrategia. En otros casos, un manejo controlado y validado la limpieza, puede ser más apropiado que el de salas blancas de producción solo.
Una sala blanca también no corregir la deficiente diseño del molde, la inadecuada ventilación, incontrolada de material de secado, o débil proceso de disciplina. Controles ambientales y los controles del proceso deben trabajar juntos.
La Esterilización Consideraciones
El método de esterilización se debe considerar temprano, de preferencia antes de que el material y la parte de diseño son definitivos.
Los métodos comunes incluyen:
- Óxido de etileno, o EtO
- La irradiación con rayos Gamma
- Haz de electrones de la irradiación
- De vapor o calor húmedo
- El peróxido de hidrógeno vaporizado
- Otros específicos de la aplicación de los métodos de
Cada método puede afectar a los polímeros de manera diferente.
Efectos potenciales incluyen:
- La decoloración
- Fragilización
- La pérdida de la resistencia al impacto
- Cambio Dimensional
- Stress cracking
- La degradación de los materiales
- Los cambios en la transparencia
- El olor o las preocupaciones residuales
Un componente no se convierte en adecuado para la esterilización simplemente porque un proveedor de resina listas de esterilización capacidad. La pieza terminada, el diseño de molde, el procesamiento de historia, sistema de envasado, y el ciclo de esterilización, todo influye en el rendimiento.
El Estados UNIDOS médicos de la FDA-dispositivo de esterilización de los recursos proporcionar contexto regulatorio para los procesos de esterilización y validación de las expectativas.
Biocompatibilidad y el Contacto con el Paciente
Para el paciente-el contacto con los componentes de seguridad biológica debe ser evaluada en el contexto del dispositivo de acabado.
La evaluación puede considerar:
- Tipo de contacto
- La duración del contacto
- Cuerpo de ubicación
- Procesamiento de residuos
- Colorantes y aditivos
- Molde de liberación de los agentes
- Los agentes de limpieza
- La esterilización de los efectos
- Los extraíbles y lixiviables
- Tratamiento de superficie
- Cambios en el Material
Una hoja de datos del material por sí solo no reemplazar a nivel del dispositivo de evaluación. Dos de los componentes de la misma nominal de polímero pueden tener diferentes perfiles biológicos debido a las diferencias en los aditivos, colorantes, procesamiento, limpieza y esterilización.
Los fabricantes de dispositivos médicos deben definir la necesaria evaluación biológica con el reglamentario adecuado, de calidad y de expertos clínicos.
Los Sistemas de calidad y la Documentación normativa
Médicos de moldeo de proveedores y fabricantes de dispositivos necesidad de un sistema de calidad adecuado a los productos y mercados a los que sirven.
La FDA de los Estados unidos del Sistema de Gestión de Calidad Reglamento, o QMSR, incorpora la norma ISO 13485:2016 por referencia. La FDA explica el QMSR requisitos de la transición y de la información oficial Sistema De Gestión De Calidad Reglamento.
Un médico controlado programa de la fabricación pueden incluir:
- Proveedor aprobado los controles de
- Control de documentos
- Los registros de capacitación
- El mantenimiento de los equipos
- Calibración
- Proceso de validación de
- Los registros de inspección
- La inconformidad de gestión
- Acciones correctivas y preventivas
- Manejo de quejas
- Trazabilidad en la producción
- El control de cambios
- Retención de registros
La documentación del paquete depende del dispositivo y de la disposición contractual. Un contrato fabricante puede producir piezas según las especificaciones del cliente, mientras que el fabricante se reserva legal de responsabilidad por el dispositivo de acabado y sus presentaciones regulatorias.
La Validación del proceso de moldeado por Inyección Médica
Proceso de validación demuestra que un proceso pueda producen repetidamente aceptable partes bajo condiciones definidas.
Un programa típico puede incluir:
La Cualificación De La Instalación
Esto confirma que los equipos, útiles, herramientas y sistemas de soporte se instalan de acuerdo a la aprobación de los requisitos.
Operativa De Calificación
Este evalúa si el equipo y el proceso de operar de manera consistente a través define los rangos de operación.
Cualificación De La
Esto confirma que el proceso de producción completo repetidamente puede producir conforme partes bajo condiciones normales de fabricación.
Importantes parámetros de moldeo pueden incluir:
- Barril y las temperaturas de molde
- La velocidad de inyección
- La presión de inyección
- Mantenga la presión
- El tiempo de espera
- Tiempo de enfriamiento
- Posición del tornillo
- Materiales-condiciones de secado
- Molde condiciones de fijación de
- Tiempo de ciclo
- Las condiciones ambientales
La validación debe ser conectado a medibles de los requisitos del producto. El objetivo no es simplemente para registrar los ajustes de la máquina. Es para demostrar que el proceso de los controles de las características que importa.
Inspección y Pruebas
Los criterios de inspección debe ser definido antes de que comience la producción.
Dependiendo del componente, esto puede incluir:
- Dimensiones críticas
- Las superficies de sellado
- Flash límites
- Las rebabas y los bordes afilados
- Marcas de sumidero
- Líneas de soldadura
- tomas cortas
- El Color y la transparencia
- El acabado de la superficie
- Peso de la pieza
- La asamblea de la fuerza
- Pérdida de rendimiento
- Resistencia a la tensión o de impacto en el rendimiento
- 化学抗性
- La esterilización de rendimiento
El equipo de inspección puede incluir:
- Calibradores y micrómetros
- Comparadores ópticos
- Máquinas de medición de coordenadas
- Vision sistemas de inspección
- Prueba de fugas de equipos
- Medidores de fuerza
- La superficie de rugosidad de instrumentos
- Especializados funcionales accesorios
No todas las dimensiones de las necesidades de la misma frecuencia de la inspección. Crítica a la función de características deben recibir controles apropiados basados en el riesgo, la capacidad y el rendimiento histórico.
Desde el Prototipo hasta la Producción
Un error común es mover directamente de un prototipo de una parte a las costosas herramientas de producción sin confirmar el diseño.
Etapas del proceso de desarrollo reduce el riesgo de:
- Concepto de desarrollo: Confirmar la arquitectura de los productos básicos y los requisitos del usuario.
- Prototipo de producción: Evaluar la forma, el ajuste, la ergonomía, la asamblea, y la facilidad de uso.
- Ingeniería de verificación: Rendimiento de la prueba en contra definidos de diseño.
- Piloto herramientas: Producir representante de las partes y el proceso de identificar los riesgos.
- La validación del diseño: Confirme que el dispositivo cumple con las necesidades de los usuarios en el entorno de uso.
- Herramientas de producción: La liberación de geometría estable para repetible de fabricación.
- Proceso de validación: Establecer controlada y documentada de las condiciones de producción.
- Monitoreo de la producción: Seguimiento de la calidad, el rendimiento, las quejas, los cambios, y el desempeño de los proveedores.
Para las primeras etapas de las partes, casting de vacío para médicos de prototipos puede proporcionar lotes pequeños con útiles visual y características funcionales antes de la producción de utillaje está justificada.
Su estrecha tolerancia de las piezas mecánicas, accesorios, inserciones, o a principios de la ingeniería de muestras, CNC de mecanizado de los dispositivos médicos puede ser una mejor opción que la de moldeo. CNC de mecanizado es particularmente útil cuando la geometría está cambiando o cuando sólo un pequeño número de piezas es necesario.
Una vez que el diseño es estable y un proceso de producción es necesario, rápido de moldeo por inyección para dispositivos médicos puede ayudar a los equipos a obtener piezas moldeadas sin esperar a que un gran volumen de utillaje programa.
Preguntas frecuentes
¿Qué significa "de moldeo por inyección médica" significa como un resumen?
La frase se refiere a la inyección de moldeo de los procesos utilizados para la fabricación de componentes para dispositivos médicos, productos de laboratorio, sistemas de diagnóstico, medicamentos y entrega de los productos, instrumentos quirúrgicos, y el equipamiento sanitario.
Es médico de moldeo por inyección siempre se realiza en una sala blanca?
No. El necesario ambiente de fabricación depende de la componente, dispositivo de riesgo, el uso, la esterilización de la estrategia, el embalaje, la contaminación y el control de los requisitos. Algunos productos requieren de salas blancas de producción; otros requieren de un manejo controlado y validar los procedimientos de limpieza.
¿Cuánto de moldeo por inyección, dispositivos médicos el costo?
El costo depende en parte del tamaño, la geometría, la resina, las tolerancias, el moho material de la cavidad del conde, la validación de requisitos, necesidades de inspección, y el volumen de producción. Utillaje generalmente representa la mayor inversión inicial, mientras que por la parte del costo disminuye a medida que aumenta el volumen. Prototipo de moldeo, mecanizado CNC, o casting de vacío puede ser más económico durante el desarrollo temprano antes de comprometerse a herramientas de producción.
¿Cuánto tiempo de moldeo por inyección médica devlices tomar?
La línea de tiempo varía según la complejidad de la pieza, la disponibilidad de material, diseño de moldes, herramientas, método, los requisitos de validación, y la cantidad de producción. Simple prototipo, o el puente de las herramientas pueden mover desde el diseño a la primera de las muestras relativamente rápido, mientras validado herramientas de producción pueden requerir tiempo adicional para que el moho ensayos, inspección dimensional, proceso de calificación y correctivo de iteraciones. Una programación realista debe incluir la revisión del diseño, herramientas de fabricación, muestreo, pruebas, validación y aprobación final.
¿Cuál es la mejor de plástico para los dispositivos médicos?
No existe un único "mejor" de plástico para cada dispositivo médico. La elección correcta depende de la intención de uso, el contacto con el paciente, método de esterilización, exposición a químicos, mecánicos requisitos, y la estrategia de regulación.
Comentarios
Últimas Entradas
Blogs Relacionados
Senyo del blog se centra en compartir nuestro amplio conocimiento de la fabricación de prototipos. A través de nuestros artículos, nuestro objetivo es apoyar a usted en refinar el diseño del producto y navegar por las complejidades de la creación rápida de prototipos de forma más efectiva.
Creación rápida de prototipos en plástico: Acelerar el desarrollo de productos
19 de febrero de 2025
Leer Más "