صب حقن البلاستيك, نصائح التصميم, & المواد
جدول المحتويات
حقن صب البلاستيك هي واحدة من أكثر الطرق فعالية في إنتاج ثابت, مكونات عالية الجودة على نطاق واسع. عملية يستخدم الحرارة, الضغط, ودقة الأدوات لتحويل البلاستيك الكريات في الانتهاء من أجزاء من الصناعات مثل صناعة السيارات الطبية والالكترونيات الاستهلاكية المنتجات والمعدات الصناعية.
من اختيار المواد و تصميم قالب التبريد, طرد, التحمل, و عيب الوقاية يشرح هذا الدليل كيفية حقن صب يعمل وكيفية تصميم أجزاء إنتاج موثوق بها.
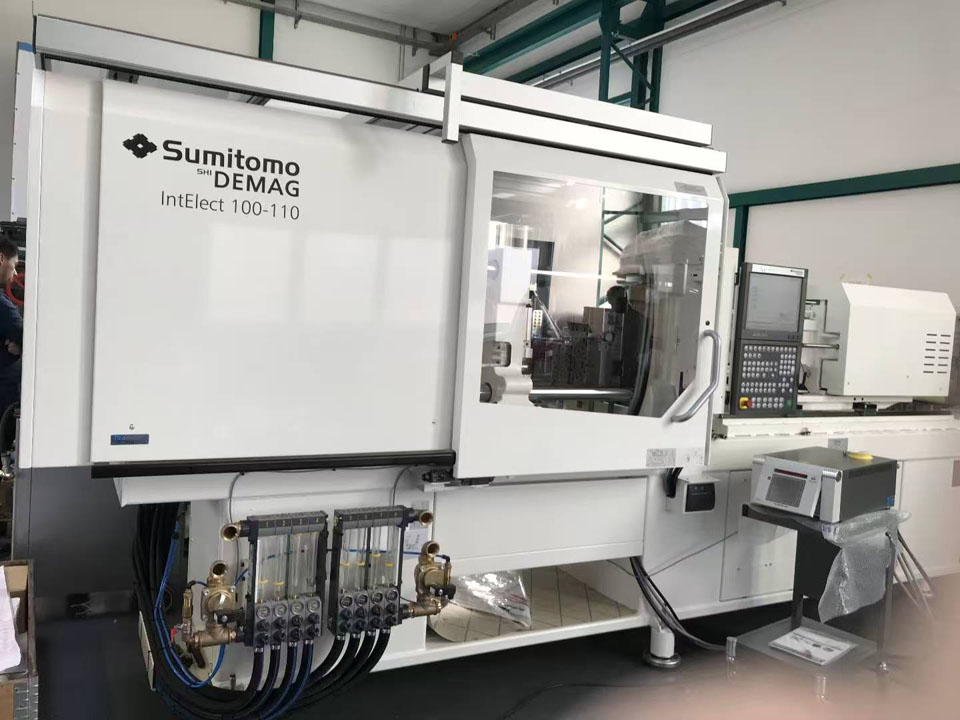
ما هو حقن صب البلاستيك?
حقن صب عملية التصنيع التي البلاستيك يتم تسخينها إلى تدفق حقن تحت الضغط في قالب مغلقة, تبريد بما فيه الكفاية من الصعب الدولة ، ثم خرج باعتباره المنتج النهائي أو قرب الانتهاء من العنصر.
معظم حقن مصبوب المنتجات الحرارية. هذه المواد تخفف عندما يسخن وترسيخ عندما تبرد ، مما يسمح للشركات المصنعة بشكل فعال في عملية العديد من الراتنجات و إعادة استخدام بعض النفايات الإنتاج تحت ظروف خاضعة للرقابة.
بالحرارة البوليمرات السائل سيليكون المطاط أيضا يمكن أن يكون مصبوب ، ولكن والمعدات ، التركيب الكيميائي و علاج السلوك تختلف عن التقليدية صب حقن البلاستيك الحراري.
وتستخدم هذه العملية الصغيرة مكونات الدقة فضلا عن كبيرة أغلفة الأجزاء الهيكلية. تطبيقات نموذجية تشمل:
- الجهاز الطبي غلاف المتاح مكونات
- سيارات مقاطع, موصلات, يحير, و هيأهم أجزاء
- الإلكترونية غلاف عازل الكهربائية
- السلع الاستهلاكية غلاف, مقبض, و آلية
- التعبئة والتغليف الختم, غطاء, و الحاويات
- الصناعية التروس, دليل القضبان, بين قوسين, و الأغطية الواقية
- المكونات البصرية و غطاء شفاف
لها السلطة الحاسمة هو التكرار. مرة واحدة العفن عملية مستقرة الآلاف أو الملايين من أجزاء يمكن أن تنتج مع التغيرات الصغيرة نسبيا والحد الأدنى من المعالجة الثانوية.
كيف عملية حقن صب البلاستيك العمل ؟
دورة الإنتاج ينطوي على أكثر من مجرد الضغط على الراتنج المنصهر في تجويف. إعداد المواد, التحكم بالضغط والتبريد رش جميع تؤثر على النتيجة النهائية.
1. اختيار وإعداد الراتنج
البلاستيك عادة ما يصل في شكل جزيئات. وفقا تطبيق قاعدة الراتنج يمكن أن تكون مختلطة مع أصباغ ، ومثبتات الأشعة فوق البنفسجية, مثبطات اللهب ، ومواد التشحيم ، تأثير المعدلات ، ألياف الزجاج أو المعادن أو غيرها من المواد المضافة.
العديد من هندسة البوليمرات امتصاص الرطوبة من الهواء. النايلون البولي, الحيوانات الأليفة, PBT, وبعض بالحرارة البولي يوريثان عادة ما تتطلب التحكم التجفيف قبل الصب. إذا كان هناك الرطوبة المتبقية ، فإنه قد يؤدي إلى التحلل, والشرائط, فقاعات, فقدان الوزن الجزيئي ، أو انخفض الخواص الميكانيكية.
تجفيف متطلبات يجب أن يأتي من آخر ورقة البيانات التقنية من مورد المواد. بعض درجات الجفاف المفرط كفاية التجفيف الضارة على حد سواء.
2. العفن إغلاق ولقط
الجهاز يغلق الرئيسية اثنين نصفين من العفن و ينطبق لقط القوة. هذه القوة يجب أن تقاوم ضغط تجويف أن محاولات لفصل القالب أثناء الحقن و عمليات التعبئة والتغليف.
المطلوب تركيب الحمولة يعتمد على جزء من المتوقع المنطقة منطقة قناة, تجويف ضغط تدفق المواد ، طول و عدد من التجاويف. القليل جدا من القوة سوف تنتج فلاش. الإفراط في لقط يمكن تسريع ارتداء ضغط فتحات التهوية و الطاقة من النفايات.
3. بلاستيسيزيشن
الدورية المسمار ضرار ينقل جزيئات من خلال تسخين دلو. تدفئة حزام تبدأ عملية و قوة القص الناتجة عن المسمار في من الطاقة اللازمة لإذابة وخلط البوليمر.
التحكم في درجة الحرارة مهم جدا. Undercooled تذوب قد يؤدي في لقطات قصيرة أو عرض ضعف قوة اللحام. محموما تذوب قد تتحلل ، تلطيخ, إطلاق الغاز ، أو تفقد الخصائص الميكانيكية.
4. حقن
المسمار يتحرك إلى الأمام ويحقن تذوب في تجويف القالب من خلال فوهة, بوابة, عداء, و البوابة. سرعة الحقن يؤثر على تدفق أمام السلوك مظهر السطح, الاحتفاظ الهواء, لحام التماس ، اتجاه الألياف و ضغط المتطلبات.
الهدف ليس فقط لملء تجويف في أقرب وقت ممكن. يجب أن تكون العملية يمكن التنبؤ بها إلى ملء بدون رش, حرق, الإفراط في القص ، أو من السابق لأوانه تجميد.
5. التعبئة والتغليف والتخزين
مرة واحدة يتم ملء تجويف مع حجم الجهاز سوف يتم تطبيق الضغط. عندما البوليمر ينكمش خلال أوائل التبريد ، فإنه يدفع مواد إضافية في تجويف.
بعد البوابة يتجمد, الحفاظ على الضغط يصبح غير فعال. تمديد عقد المرة من باب المجمدة سوف تزيد من دورة الزمن دون إضافة مواد مفيدة. ومع ذلك ، عدم كفاية شغل يمكن أن يؤدي إلى انكماش علامات الفراغات الداخلية, خفيفة الوزن أجزاء ، أو التغييرات الأبعاد.
6. التبريد
التبريد عادة يستهلك الجزء الأكبر من دورة صب. الحرارة يدخل قالب من البلاستيك ثم يدخل المبرد المتداولة.
وضع التبريد قنوات العفن المواد المبرد معدل التدفق ، سمك الجدار, راتينج نوع وجزء الهندسة جميع تؤثر على التبريد الوقت. متفاوتة التبريد يمكن أن يؤدي إلى انكماش غير المتكافئ الذي هو سبب شائع من تزييفها.
7. افتتاح ظهرت قوالب
بعد جزء من الصعب بما فيه الكفاية للحفاظ على شكل قالب يفتح القاذف دبوس, الأكمام, متجرد لوحة بمساعدة الهواء أو غيرها من إطلاق آلية يزيل ذلك.
الفقراء مشروع زوايا عميقة القوام, تشكيل الفراغ, إضعاف, أو الأصغر رذاذ أنظمة يمكن أن يسبب كل أجزاء إلى العصا معا. أكثر النفث القوة نادرا ما أفضل الحل الأول; والأشكال الهندسية ظروف السطح يجب تصحيحه.
8. إصلاح التفتيش و العملية الثانوية
اعتمادا على الأداة ، قد يكون من الضروري إزالة ذرب و عداء. أجزاء يمكن أيضا الخضوع لفحص الآلات, الرسم, الكهربائي, نقل الطباعة, الليزر وسم, بالموجات فوق الصوتية لحام الساخنة التثبيت, الجمعية, أو الأبعاد التفتيش.
الساخنة عداء أنظمة التخلص من النفايات العدائين ، ولكنها تزيد أداة تكاليف الصيانة ومتطلبات عملية التعقيد.
تشريح الحقن العفن
القالب يحدد الجزء هندسة نسيج السطح, بوابة بقايا فراق خط جوانب كثيرة من الأبعاد الأداء.
المهم العفن مكونات تشمل:
- الأساسية وتجويف: شكل الأسطح الداخلية والخارجية من الجزء.
- فراق خط: الحدود حيث القالب نصفين للقاء.
- ذرب, المركز الثاني, و البوابات: تحمل الراتنج من آلة فوهة في كل تجويف.
- قنوات التبريد: إزالة الحرارة و التحكم في درجة الحرارة العفن.
- نظام القاذف: يدفع عزز جزء من العفن.
- الفتحات: تسمح النازحين الهواء والغازات ترك تجويف.
- الشرائح و رباعا: شكل يضعف التي لا يمكن الإفراج عنهم في العادي العفن فتح الاتجاه.
- زعيم دبابيس المتداخلة: الحفاظ على التوافق بين أقسام العفن.
- ارتداء لوحات إدراج: حماية عالية تحميل مناطق وتبسيط الصيانة.
اختيار حقن صب أدوات ينطوي على أكثر من اختيار الألومنيوم أو الصلب. الحجم المتوقع ، الراتنج الحك, الانتهاء من السطح ، الجزء التسامح العفن تعقد, دورة الصيانة والوصول في المستقبل تغييرات التصميم كل تأثير الأداة الصحيحة البناء.
المعادن النماذج الأولية السريعة يقدم العديد من المزايا ، بما في ذلك:
- السرعة: واحدة من أهم الفوائد هو التحول السريع من الوقت ، مما يسمح سريعة إنتاج واختبار النماذج.
- فعالية التكلفة: الكشف المبكر عن عيوب في التصميم يمكن توفير تكاليف كبيرة مرتبطة مع مواد النفايات وإعادة صياغة.
- الدقة والدقة: تقنيات التصنيع المتقدمة تمكين إنتاج عالية التسامح الأجزاء الأساسية للتطبيقات التي تتطلب مواصفات صارمة.
- المرونة: تصميم التغييرات التي يمكن استيعابها بسهولة خلال النماذج العملية ، مما يسمح الاستكشاف الإبداعي والابتكار.
هذه المزايا تجعل المعدن النماذج الأولية السريعة حلا جذابا للشركات التي تتطلع إلى تعزيز دورات تطوير المنتج.
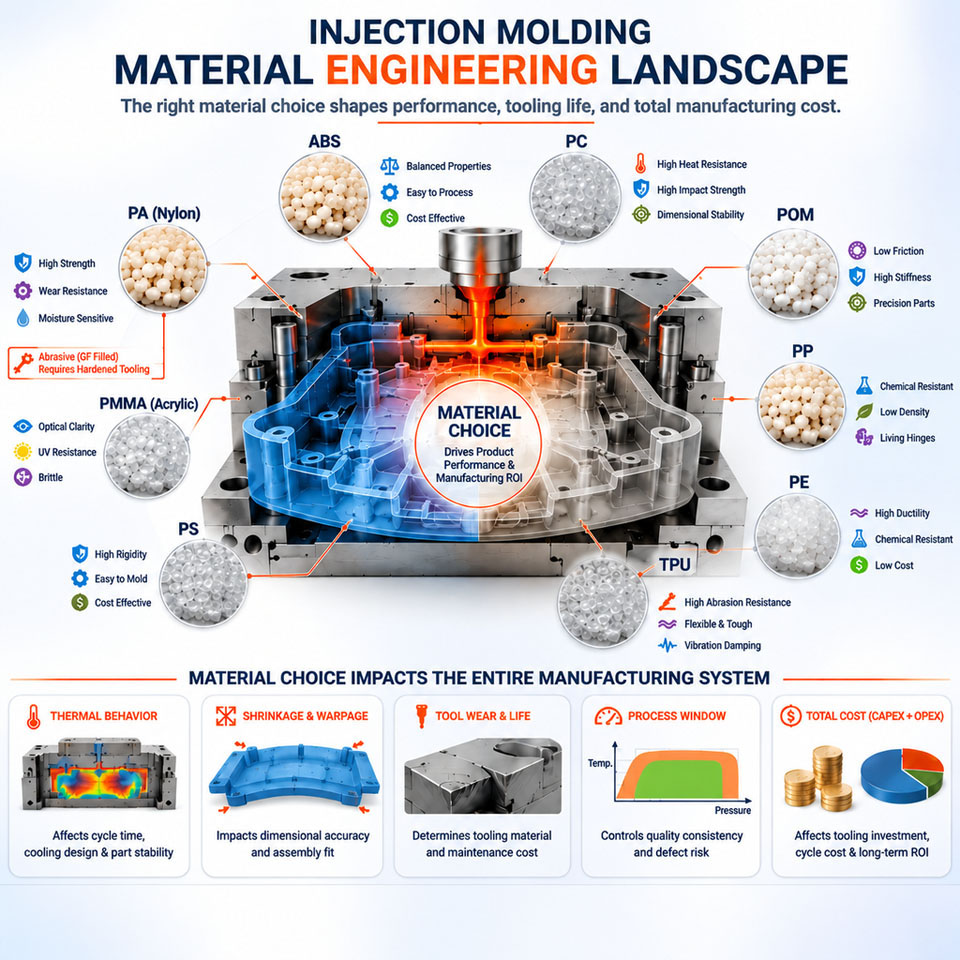
حقن صب المواد مقارنة
لا يوجد عالميا "أفضل" صب الراتنج. المواد التي يؤدي جيدا في الجاف ومكتب البيئة قد تفشل بعد تكرار التعقيم الوقود التعرض في الهواء الطلق الأشعة فوق البنفسجية ، أو حقت التحميل الميكانيكية.
| المواد | خصائص مفيدة | تصميم أو معالجة الشواغل | التطبيقات الشائعة |
|---|---|---|---|
| ABS | مقاومة تأثير جيد, نهاية, الألوان الثنائية و استقرار الأبعاد | محدودة الطقس وارتفاع درجة الحرارة المقاومة لم تعدل | العلب, ضوابط, المنتجات الاستهلاكية |
| البولي بروبلين (PP) | منخفض الكثافة الكيميائية المقاومة ، مقاومة التعب ، الذين يعيشون المفصلي القدرة | عالية نسبيا انكماش. يمكن أن تشوه في أقسام متفاوتة | قبعات, حاويات, يتوقف ، والمستهلكات الطبية |
| البولي إثيلين (HDPE/LDPE) | المقاومة الكيميائية, صلابة, انخفاض امتصاص الرطوبة | انكماش عالية و منخفضة نسبيا صلابة | زجاجات ، المقابس, حاويات واقية أجزاء |
| البولي (PC) | قوة تأثير عالية ، والشفافية ، مقاومة الحرارة | يتطلب تجفيف ؛ عرضة لبعض المواد الكيميائية و الإجهاد تكسير | العدسات, حراس, شفافة العلب |
| PC/ABS | متوازنة تأثير الحرارة المقاومة ، للتجهيز | مبهمة ؛ خصائص تعتمد بشدة على مزيج الصف | الإلكترونية والسيارات العلب |
| النايلون (السلطة الفلسطينية) | قوة, مقاومة التآكل, التعب الأداء | امتصاص الرطوبة التغييرات أبعاد وخصائص | التروس والمحامل, مقاطع, الأجزاء الميكانيكية |
| اسيتال (POM) | منخفضة الاحتكاك ، مقاومة التآكل جيدة الاستقرار الأبعاد | المعالجة يجب أن تكون درجة حرارة للرقابة ؛ الترابط صعب | التروس, المزالج, أدلة, الدقة آليات |
| مادة PBT | الأداء الكهربائي, المقاومة الكيميائية والاستقرار الأبعاد | يتطلب تجفيف ؛ الزجاج مليئة الدرجات قد تظهر متباين انكماش | موصلات, المكونات الكهربائية |
| البولي ميثيل ميثا اكريلات | عالية الوضوح البصري, لمعان, و الأشعة فوق البنفسجية الأداء | أكثر هشاشة من جهاز الكمبيوتر ؛ التجميل صب يتطلب مراقبة وثيقة | الخفيفة أنابيب, العدسات, مكونات الشاشة |
| TPE/TPU | مرنة المتاحة في عدة مستويات صلابة | انكماش ، تك ، التجفيف ، overmolding التصاق تختلف حسب الرتبة | السيطرة, الأختام, مصدات, مرن يغطي |
| نظرة خاطفة | ارتفاع درجة الحرارة, الكيميائية, ارتداء, والتعب الأداء | المواد عالية ومعالجة التكلفة ؛ المتخصصة الأدوات الظروف | الفضاء, الطبية, وتطالب أجزاء صناعية |
تصميم حقن صب
جيد تصميم صب أرصدة وظيفة, ظهور, أداة البناء ، المواد السلوك والإنتاج والاستقرار. القيم التالية هي عملية نقطة انطلاق ، وليس القبول التلقائي حدود.
الحفاظ على سمك الجدار ثابت
مفاجئة الجدار تسبب التغيرات أقسام مختلفة لملء, حزمة, و بارد بمعدلات مختلفة. سميكة المناطق تبقى ساخنة أطول يتقلص أكثر ، وزيادة خطر بالوعة علامات الفراغات ، وانفتال.
عندما يكون سمك التغيير أمر لا مفر منه:
- استخدام الانتقال التدريجي بدلا من خطوة حادة.
- القلب أقسام سميكة.
- استخدام الأضلاع لاستعادة صلابة.
- استعراض الانتقال مع العفن-تحليل التدفق.
- موقف غيتس حتى سميكة المنطقة يمكن أن تكون معبأة بشكل فعال.
أفضل الاسمية سماكة يعتمد على الراتنج الصف تدفق طول حجم جزء الهيكلية تحميل, والمظهر. دائما التحقق من المورد صب التوصيات.
إضافة إلى مشروع العفن فتح السطوح
مشروع طفيف تفتق أن يسمح مكون الإفراج عن جوهر أو تجويف. نقطة انطلاق مشتركة حوالي 1 إلى 2 درجة على untextured السطوح. عميق الميزات محكم الأسطح عادة ما تحتاج أكثر من ذلك.
مشروع زيادة متطلبات مع:
- زيادة رسم عمق
- عورة نسيج السطح
- ليونة أو أكثر يتقلص المعرضة المواد
- الهندسة أن ينكمش بإحكام حول نواة
- مستحضرات التجميل الأسطح حيث سحب علامات غير مقبولة
مشروع الاتجاه يجب أن تتوافق مع يقصد فراق خط العفن فتح. مضيفا مشروع أواخر يمكن أن يغير تناسبها ، shutoffs و السطوح المرئية ، لذلك إنشاء سحب الاتجاه في وقت مبكر.
استخدام الأضلاع بدلا من جدران سميكة
الأضلاع زيادة صلابة دون تحول المنطقة المحيطة بها إلى كتلة ثقيلة من البلاستيك. كما أولية التوجيهي ، الصدري سمك في قاعدة وغالبا ما أبقى بالقرب من 40% إلى 60% من الجدار المجاور سمك. نسبة الدقيق يعتمد على الراتنج, سطح متطلبات بوابة الموقع.
الأضلاع يجب أن يكون أيضا مشروع دائرة نصف قطرها عند القاعدة. طويل القامة ورقيقة الأضلاع قد يكون من الصعب ملء و يمكن فخ الهواء. متباعدة عن كثب الأضلاع يمكن أن يعقد التبريد و أداة القطع.
تصميم زعماء الميزات المعتمدة
زعماء تتلقى مسامير, دبابيس, إدراج, أو مكونات التزاوج. معزولة سميكة مدرب يمكن أن تنتج مرئية الحوض على عكس السطح.
أفضل مدرب التصميم عادة ما يتضمن:
- وهو محفور مركز
- سمك الجدار ذات الصلة الاسمية جزء الجدار
- أوتوماتيكي أو الأضلاع على الدعم الجانبي
- دائرة نصف قطرها عند القاعدة
- تصريح من قريب الجدران الخارجية
- كافية مشروع من أجل الإفراج عن
موضوع تشكيل المسمار الأداء يجب التحقق الفعلي الراتنج لأن الألياف تقوية, الرطوبة, الطيار حفرة قطرها والمشاركة طول الجمعية السرعة تؤثر على جميع تجريد تكسير.
جولة الزوايا الداخلية
حاد الزوايا الداخلية تركز الإجهاد و تعطيل تدفق المواد. وهي أيضا من الصعب أن الجهاز تماما لأن معظم العفن أدوات قطع محدودة دائرة نصف قطرها.
استخدام سخية ، بما يتفق الاقطار حيثما تسمح وظيفة. دائرة نصف قطرها الخارجي يجب أن تتبع داخل دائرة نصف قطرها بالإضافة إلى الاسمية سمك الجدار للحفاظ على أكثر اتساقا القسم.
علاج يضعف بعناية
وهو تقويض يمنع خط مستقيم طرد. بعض أجزاء مرنة يمكن أن تشوه أكثر من ميزة أثناء الإفراج عنهم ، ولكن جامدة يضعف عادة ما تتطلب الشرائح ، رباعا ، للطي النوى ، فك آليات أو اليد-تحميل إدراج.
هذه الآليات زيادة:
- أداة التكلفة
- حجم العفن
- زمن الدورة
- صيانة الطلب
- خطر فلاش أو ارتداء
- التحقق من متطلبات
قبل قبول هذا التعقيد, تحقق ما إذا كان ميزة يمكن نقلها إلى خط فراق ، مع استبدال فتحة أو التي تم إنشاؤها خلال العملية الثانوية.
خطة خط فراق
خط فراق يؤثر على أداة البناء, فلاش الرؤية منع تسرب قوة التنفيس ، والمظهر. تجنب وضع عبر الختم وجوه أو بادية للعيان التجميل المناطق عندما يكون ذلك ممكنا.
مجمع صعدت خطوط فراق قد حل مشاكل الهندسة ، لكنها أصعب آلة, صالح, صيانة بسيطة مستو الانقسام.
اختيار بوابة موقع عمدا
بوابة يترك بقايا والضوابط كيف الراتنج يدخل تجويف. موقعها يؤثر على:
- تدفق طول و الضغط
- اللحام-موقف خط
- انحباس الهواء
- اتجاه الألياف
- الكفاءة التعبئة والتغليف
- انكماش وانفتال
- ظهور مستحضرات التجميل
- التلقائي أو اليدوي degating
بوابات عموما تحتاج إلى الوصول إلى سميكة بما فيه الكفاية الهندسة حتى ضغط التعبئة نافذا. وضع بوابة صغيرة في رقيقة بعيدة القسم قد يسبب المبكرة تجميد قبالة.
المشتركة البوابة وتشمل أنواع الحافة, علامة التبويب, نفق, دبوس, مروحة, الحجاب الحاجز, و الساخنة-نصيحة البوابات. الاختيار يعتمد على الراتنج, الهندسة, ظهور, حجم الإنتاج و العفن التكوين.
توفر التنفيس
كما البلاستيك يدخل القالب الهواء يجب الهروب. عدم كفاية التهوية يمكن أن يسبب حروق, لقطات قصيرة ، وضعف لحام خطوط, ارتفاع ضغط الحقن ، أو الديزل-تأثير الضرر.
الفتحات عادة بالقرب من نهاية ملء حول إدراج ، في المناطق التي تدفق الجبهات للقاء. تنفيس أبعاد هي مواد محددة: تنفيس يجب أن إطلاق الغاز دون السماح البلاستيك إلى فلاش.
علامة مستحضرات التجميل الحيوية السطوح
الرسم يجب تحديد:
- الفئة-A أو المظهر-الحرجة السطوح
- المناطق التي بوابة بقايا مقبول
- يسمح القاذف دبوس علامات
- فراق خط فلاش القيود
- نسيج المواصفات
- الحرجة إلى وظيفة الأبعاد
- وختم السطوح البصرية
- المساند و طرق التفتيش
دون هذه المعلومات ، العفن قد تنتج الأبعاد مقبول الأجزاء التي لا تزال تفشل المنتجات البصرية أو الجمعية المتطلبات.
حقن صب التحمل
حقن صب التحمل تتأثر أداة الدقة ، البوليمر انكماش ، عملية الاستقرار, الهندسة, تجويف العد اتجاه الألياف ، الرطوبة تكييف, قياس درجة الحرارة, و مرة بعد صب.
تجنب تطبيق ضيق التحمل إلى كل البعد. وبذلك يزيد من الأدوات, تفتيش, و عملية التحكم في التكاليف دون بالضرورة تحسين المنتج.
صوت التسامح الخطة:
- تعريف واجهات وظيفية و مسند الهياكل.
- منفصلة أبعاد حرجة من الإشارة الأبعاد.
- حساب انكماش الاتجاه والمسافة من البوابة.
- تحديد المواد الصف قبل النهائي أداة التعويض.
- تحديد طريقة التفتيش و تكييف متطلبات.
- استخدام القدرات الإحصائية للدراسات الإنتاج الميزات الهامة.
- النظر في الآلات أو إدراج أبعاد عملية صب لا يمكن الاستمرار اقتصاديا.
المعترف بها دوليا ISO 20457 معيار البلاستيك مصبوب-الجزء التحمل يوفر أساس منظم لتحديد وتقييم مصبوب المكونات الأبعاد. رسومات العملاء وتطبيق المعايير الخاصة قد فرض متطلبات إضافية.
شيوعا حقن صب العيوب
| عيب | الأسباب النموذجية | عملية الإجراءات التصحيحية |
|---|---|---|
| لقطة قصيرة | تقييد تدفق الهواء المحبوس, ذوبان منخفضة درجة الحرارة ، عدم كفاية الضغط المبكر بوابة تجميد | تحسين التنفيس ، مراجعة بوابة الحجم ضبط ملء الشخصي ، زيادة تذوب أو العفن درجة الحرارة داخل المعتمدة حدود |
| علامات الانكماش | أقسام سميكة ، وعدم كفاية التعبئة الساخنة المبكر بوابة تجميد | القلب سميكة الهندسة ، وتحسين التبريد ، وزيادة فعالية التعبئة ، مراجعة بوابة الموقع |
| انفتال | الجدران متفاوتة أو التبريد ، التوجه ، غير منتظم انكماش | التوازن هندسة التبريد ، مراجعة بوابة استراتيجية تحسين ظروف عملية |
| فلاش | عدم كفاية قوة المشبك تلف فمن قطع الضغط المفرط وسوء العفن صالح | فحص أداة تصحيح المشبك الإعداد ، والحد من تجويف الضغط عند الاقتضاء |
| لحام خطوط | تقسيم تدفق الجبهات ، وانخفاض درجة الحرارة وسوء التهوية ، غير المواتية بوابة الموقف | نقل البوابات تحسين التنفيس ، وزيادة تدفق الجبهة درجة الحرارة ، نقل لحام خط بعيدا عن المناطق تحميل |
| علامات حرق | المحاصرين الغاز المضغوط, السرعة الزائدة وسوء تصريف المواد تدهور | إضافة أو تنظيف الفتحات ضبط حقن الشخصي ، تحقق تذوب في درجة الحرارة و وقت الإقامة |
| النفث | الراتنج يدخل تجويف مفتوح دون الاتصال السطح | تغيير نوع البوابة أو موقف ، والحد من سرعة الحقن الأولي |
| تباعد أو الفضة الشرائط | الرطوبة ، المتطايرة والتدهور الهواء الرائعة | المواد الجافة بشكل صحيح التحقق من التلوث والحد من التدهور وتحسين يلدن |
| الفراغات | أقسام سميكة ، ضعف التعبئة ، الانكماش داخل جزء | القلب الثقيلة المناطق ، وزيادة فعالية في السيطرة على الضغط ، وتحسين بوابة الوصول |
| التبطين | تلوث المواد غير المتوافقة المفرط إطلاق عامل | فصل مواد تنظيف أنظمة مناولة, تحقق من الراتنج التوافق |
عملية التغييرات يمكن أن تخفي تصميم أو الأدوات المشكلة مؤقتا. تحليل الأسباب الجذرية يجب أن تدرس جزء, الراتنج, القالب, آلة تجهيز التاريخ معا.
واحد تجويف متعدد تجويف قوالب
واحد-تجويف العفن ينتج جزء واحد في كل دورة. غالبا ما يكون من المناسب جسر إنتاج مكونات كبيرة ، مؤكدة الطلب ، أو أجزاء لا يزال من المرجح أن تتغير.
متعدد تجويف أداة تنتج عدة أجزاء خلال كل دورة و يمكن خفض العمالة المباشرة و آلة التكلفة لكل وحدة. ومع ذلك ، فإن الاستثمار الأولي هو أعلى ، عداء النظام يجب تسليم متوازن الضغط, درجة الحرارة, و حجم المواد إلى كل تجويف.
متعدد تجويف حقن صب يصبح جذابا عند الطلب مستقرة بما يكفي لاستخدام القدرة المضافة. قبل اختيار وتقييم:
- السنوي وعمر حجم
- آلة حجم المتاحة قوة المشبك
- عداء التوازن
- التبريد الاتساق
- تجويف إلى تجويف الأبعاد الاختلاف
- أداة استراتيجية الصيانة
- قطع إدراج إصلاح الخطط
- متطلبات التفتيش لكل تجويف
ارتفاع التجويف العفن ليس تلقائيا أرخص. أداة ناقصا يمكن ربط رأس المال ، في حين أن الفقراء تجويف التوازن قد خلق الخردة و عملية صعبة ويندوز.
النماذج قبل إنتاج الأدوات
إنتاج الأدوات يجب أن لا تكون المرة الأولى تصميم جسديا تقييمها.
سريع حقن صب يمكن أن تنتج أجزاء في المقصود الراتنج باستخدام مبسط أو أقل حجم الأداة. وهذا مفيد من أجل اختبار انكماش بوابة المظهر, الجمعية, الانتهاء من السطح ، مصبوب السلوك الميكانيكي قبل الالتزام طويل العمر الإنتاج العفن.
عمليات أخرى يمكن الإجابة على أسئلة مختلفة:
- A فراغ الصب الخدمة مفيد دفعات صغيرة من مادة البولي يوريثين أجزاء عند اللون والمظهر ، مرنة الدرجات ، أو تقديم الجودة أكثر أهمية من الدقيق إنتاج راتنج السلوك.
- A التصنيع باستخدام الحاسب الآلي وتصنيع الآلات خدمات يمكن أن تنتج أجزاء دقيقة دون العفن الأدوات ، مما يجعلها مناسبة للتركيبات الفنية النماذج ، وانخفاض حجم المكونات هندستها التي لا صب الصديقة.
- التصنيع المضافة مفيد سريع الهندسة الشيكات القنوات الداخلية, التصميم التكرار ، وانخفاض حجم أجزاء مخصصة.
النموذج أجزاء يجب أن تفسر بشكل صحيح. تشكيله أو يلقي النموذج قد تشبه مصبوب المكونات حين وجود الجزيئية مختلفة التوجه ، الإجهاد المتبقية, حك خطوط نسيج السطح ، الخواص الميكانيكية.
من CAD نموذج الإنتاج
التي تسيطر عليها عملية التنمية يقلل من الأدوات التنقيحات إطلاق التأخير.
1. تحديد متطلبات
الوثيقة الأحمال, درجة الحرارة, المواد الكيميائية, ظهور, القيود التنظيمية ، حجم الإنتاج, خدمة الحياة ، والتفتيش الاحتياجات.
2. اختيار مرشح المواد
اختيار محدد الصف حيثما كان ذلك ممكنا. الحصول على حصتها الحالية في ورقة البيانات ، معالجة دليل انكماش المعلومات ، الامتثال الإعلانات والعرض حالة.
3. السلوك التصميم للتصنيع استعراض
استعراض الجدران, مشروع, الأضلاع, زعماء, يضعف, فمن قطع بوابة الخيارات القاذف مواقع, نسيج, خط فراق و التحمل.
4. تشغيل العفن-تحليل التدفق عندما خطر يبرر ذلك
محاكاة يمكن تقدير ملء نمط, الضغط, لحام خطوط جوية الفخاخ التبريد السلوك اتجاه الألياف و انفتال. انتاجها يعتمد على دقة البيانات المادية شروط الحدود ، لذلك محاكاة ينبغي أن توجه الهندسة الحكم بدلا من استبدال التحقق من الصحة.
5. الموافقة على تصميم أداة
تأكيد تجويف تخطيط أداة الصلب أو الألومنيوم الصف, تبريد, نوع البوابة, طرد, الإجراءات, أجهزة الاستشعار, إدراج, والصيانة المجانية.
6. تنفيذ أداة المحاكمات
التجارب المبكرة تحديد ما إذا كان العفن يملأ والنشرات بشكل صحيح. في وقت لاحق المحاكمات تحسين عملية إعدادات التحقق من الأبعاد والمظهر ، والتكرار.
7. التحقق من صحة العملية
استخدام عملية موثقة نافذة بدلا من واحد "الذهبي" آلة الإعداد. حيث المطلوبة كاملة الأولى من المادة التفتيش القدرة دراسات اختبار المواد و مؤهلات رسمية.
8. مراقبة التغيرات في الإنتاج
المسار الراتنج الكثير, ملونات, آلة مهام أداة الصيانة عملية التنقيح ، وافق الانحرافات. Undocumented المواد أو المعلمة التغيير يمكن أن يبطل في وقت سابق الاختبار.
واستدامة كفاءة المواد
حقن صب يمكن استخدام المواد بكفاءة ، خاصة عندما الساخنة عداء النظام يلغي الباردة-عداء النفايات والتحكم في العملية تحافظ على معدل رفض منخفض. لا يزال أوسع البلاستيك النظام يقدم مجموعة كبيرة التحدي البيئي.
تفيد المنظمة العالمية البلاستيك بلغ الإنتاج 460 مليون طن في 2019في حين النفايات البلاستيكية وصلت 353 مليون طن. فقط 9% من النفايات المعاد تدويرها في نهاية المطاف. هذه الأرقام تأتي من قياس البيانات التاريخية بدلا من المضاربة توقعات السوق ، منظمة التعاون الاقتصادي والتنمية العالمية البلاستيك Outlook.
الشركات المصنعة يمكن أن تقلل من تأثير من خلال:
- خفض جزءا لا لزوم لها كتلة
- تجنب الإفراط العدائين و بدء التشغيل الخردة
- باستخدام العدائين الساخنة حيث تقنيا واقتصاديا المناسبة
- حفظ الراتنج تيارات نظيفة و فصل
- التحقق من صحة التحكم regrind النسب
- اختيار إعادة تدوير المحتوى درجات عند أداء تصاريح
- تصميم الجمعيات من أجل إصلاح والتفكيك
- بمناسبة البوليمرات حيث حجم المنتج واللوائح تسمح
- تجنب تتعارض متعددة تركيبات المواد دون فائدة واضحة
- يمتد العفن المنتج خدمة الحياة
إعادة التدوير يعتمد على جمع وفرز, التلوث, إضافات, اللون, البنية التحتية المحلية ، ونهاية الطلب في السوق ، وليس مجرد رمز إعادة التدوير مصبوب في جزء. على وكالة حماية البيئة الأمريكية مادة بلاستيكية-بيانات محددة يوفر سياق مفيدة حول كيفية المنتجات البلاستيكية تدخل تيار المخلفات و إدارتها.
متى يجب استخدام حقن صب البلاستيك?
حقن صب هو خيار قوي عندما:
- التصميم هو مستقر أو على مقربة مستقرة.
- حجم الإنتاج يمكن أن يبرر الأدوات.
- التكرار هو المهم.
- المقصود الراتنج يجب أن تستوفي متطلبات الأداء المحددة.
- الجزء يحتوي على للتشكيل التفاصيل التي من شأنها أن تكون مكلفة إلى آلة.
- سريع دورات الإنتاج سوف ماديا خفض تكلفة الوحدة.
- نسيج السطح ، أو اللون ، أو ميزات متكاملة يمكن القضاء على الثانوية العمل.
عملية أخرى قد تكون أكثر ملاءمة عندما:
- فقط حفنة من قطع الغيار اللازمة.
- التصميم هو تغيير أسبوعيا.
- جزء كبير جدا من أجل عملية الأدوات أو قدرة الجهاز.
- هندسة لا يمكن أن يكون صدر من العفن اقتصاديا.
- المطلوب التسامح هو أبعد اقتصادية مصبوب القدرة.
- ورقة البثق, صب, أو تشكيله شكل بالفعل مباريات الهندسة.
- مادة شهادة أو الأداء غير متوفر في للتشكيل الصف.
أسئلة وأجوبة
التي البلاستيك هو أفضل من أجل حقن صب?
الجواب يعتمد على التطبيق. ABS يستخدم على نطاق واسع جذابة العلب, البولي بروبلين مقاومة كيميائية مفاصل الحياة ، النايلون ل ارتداء الميكانيكية الأداء ، البولي عن تأثير والشفافية خاطفة للمطالبة البيئات ذات درجة الحرارة العالية. محدد الصف يجب أن يكون محددا من التحقق من متطلبات الأداء.
كم من مشروع حقن مصبوب جزء حاجة ؟
حوالي 1 إلى 2 درجة هو نقطة انطلاق مشتركة للعديد من untextured السطوح. عميق الميزات محكم الأسطح عموما تتطلب أكثر من ذلك. الراتنج انكماش ، رسم عمق القالب البولندية, والهندسة يمكن تغيير شرط.
لماذا موحدة سمك الجدار المسألة ؟
زي الجدران ملء وبارد أكثر توازنا. المفاجئ سمك التغييرات خلق الاختلافات المحلية في الضغط و معدل التبريد ، مما يزيد من فرصة تغرق علامات, الفراغات, الإجهاد المتبقية, وانفتال.
يمكن إعادة تدويرها البلاستيك يتم حقن مصبوب ؟
نعم ، ولكن المحتوى المعاد تدويره يجب أن يكون مؤهلا. التلوث والتدهور الرطوبة, تباين الألوان, مضافة التاريخ ، وغير متناسقة الوزن الجزيئي يمكن أن يغير وتجهيز جزء من الأداء. ينظم أو سلامة-التطبيقات ذات الصلة قد فرض قيود إضافية.
هو حقن صب مناسبة لانخفاض حجم الإنتاج ؟
فإنه يمكن أن يكون. النموذج أو جسر أدوات الحد من الاستثمار الأولي مقارنة مع ارتفاع حجم الإنتاج قوالب. الاقتصادية المقرر يجب أن تقارن الأدوات ، الجزء سعر تصميم الاستقرار يؤدي الوقت و العمر المتوقع في الطلب.
تعليقات
أحدث المشاركات
مدونات ذات الصلة
Senyo مدونة تركز على تقاسم لدينا معرفة واسعة من تصنيع النموذج الأولي. من خلال مقالاتنا ، ونحن نهدف إلى دعم لك في صقل المنتج الخاص بك تصميم و التنقل تعقيدات النماذج الأولية السريعة بشكل أكثر فعالية.
تحسين التفاوتات المسموح بها في القولبة بالحقن للأجزاء البلاستيكية
نوفمبر 28 نوفمبر 2024
اقرأ المزيد "