Spritzgießen von Kunststoffen, Design-Tipps, Materialien
Inhaltsverzeichnis
Spritzgießen von Kunststoffen ist eine der effizientesten Möglichkeiten, zu produzieren konsistente, hohe-Qualität Komponenten zu skalieren. Das Verfahren nutzt Hitze, Druck und Präzision Werkzeuge zu verwandeln, Kunststoff-pellets zu fertigen Teile für Branchen wie Automobil -, Medizin -, Elektronik -, consumer-Produkte, und industrielle Ausrüstung.
Von der Materialauswahl und-mold design für Kühlung, Entformung, Toleranzen und Fehlervermeidung, in dieser Anleitung wird erklärt, wie Spritzgießen funktioniert und wie die design-Teile für die zuverlässige Produktion.
Was Ist Spritzguss von Kunststoffen?
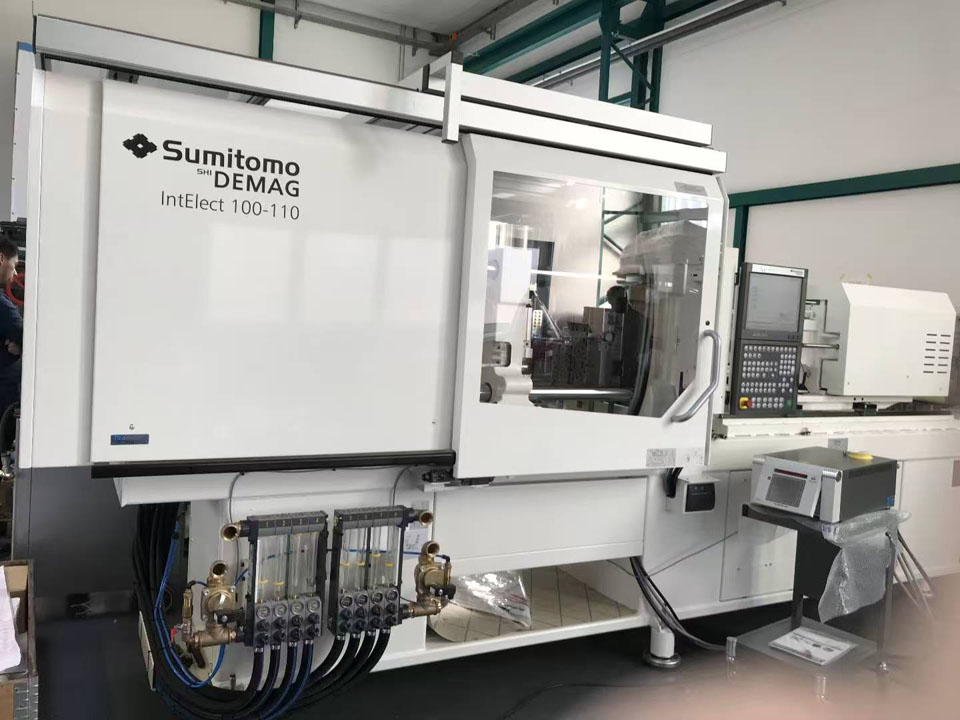
Spritzgießen ist ein Herstellungsverfahren, in der Kunststoff wird erhitzt, um zu fließen, injiziert unter Druck in einer geschlossenen Form, gekühlt, um einen ausreichend harten Zustand, und dann entladen werden, wie ein fertiges Produkt, oder in der Nähe von fertigen Komponente.
Die meisten spritzgegossenen Produkte sind aus Thermoplast. Diese Materialien erweichen beim erhitzen und erstarren beim abkühlen, die es den Herstellern erlauben, effektiv zu verarbeiten, viele Harze und Wiederverwendung Produktion Abfall unter kontrollierten Bedingungen.
Duroplaste und Flüssigkeit Silikon Gummi kann auch geformt werden, aber Ihre Ausrüstung, Chemische Zusammensetzung und aushärten Verhalten unterscheiden sich von herkömmlichen Thermoplast-Spritzguss.
Dieser Prozess ist für kleine Präzisions-Komponenten sowie große Gehäuse und die tragenden Teile. Typische Anwendungen sind:
- Medical device-Gehäuse und Einweg-Komponenten
- Auto clips, connectors, baffles, und underhood Teile
- Elektronische Gehäuse und elektrischer Isolator
- Konsumgüter Gehäuse, Griff und Mechanismus
- Verpackung Dichtung, Deckel-und container -
- Industrie-Zahnräder, Führungsschienen, Klammern und Schutzhüllen
- Optische Komponenten und transparenter Abdeckung
Seine entscheidende Leistung ist die Wiederholbarkeit. Sobald die Form und Prozess stabil sind, Tausende oder Millionen von teilen hergestellt werden können mit relativ kleinen änderungen und minimale sekundäre Verarbeitung.
Wie Funktioniert die Kunststoff-Spritzguss-Prozess Arbeit?
Der Produktionszyklus umfasst mehr als nur das drücken geschmolzenen Harzes in den Hohlraum. Material Vorbereitung, Druck control, Kühlung, und sprühen Sie alle beeinflussen das Endergebnis.
1. Auswahl und Vorbereitung des Harz
Kunststoff kommt in der Regel in form von Teilchen. Nach der Anwendung der Basis-Harz kann mit Pigmenten, UV-Stabilisatoren, Flammschutzmittel, Schmiermittel, Schlagzähmodifikatoren, Glas-Fasern, Mineralstoffe oder sonstige Zusatzstoffe.
Viele technische Kunststoffe absorbieren Feuchtigkeit aus der Luft. Nylon, Polycarbonat, PET, PBT, und in einigen thermoplastischen Polyurethane erfordern in der Regel gesteuert trocknen, bevor Sie Gießen. Wenn es ist die Restfeuchte kann es führen zu Hydrolyse, Schlieren, Blasen, Verlust von molekularen Gewicht, oder verminderte mechanische Eigenschaften.
Die Trocknung müssen die Anforderungen kommen von den neuesten technischen Datenblatt von material Lieferanten. Für bestimmte Sorten, übermäßiger Trocknung und Unzureichende Trocknung sind gleichermaßen schädlich.
2. Form schließen und spannen
Die Maschine schließt die wichtigsten beiden Hälften der Form und gilt Spannkraft. Diese Kraft widerstehen muss der Hohlraum, der Druck, die versucht, separate die Form, die während der Injektion und Verpackung Prozesse.
Die erforderliche Vorrichtung tonnage hängt von den erwarteten Teil-Bereich, Kanal -, Hohlraum -, Druck -, material -, strömungs-Länge und Anzahl der Hohlräume. Zu wenig Kraft erzeugt ein Blitz. Übermäßige Spannkraft kann beschleunigen den Verschleiß, komprimieren Sie die Lüftungsöffnungen, und verschwenden Energie.
3. Plastifizierung
Die rotierende Schraube Hubkolben-Transporte Teilchen durch einen beheizten Eimer. Die Heizung Gürtel beginnt der Prozess, und die scher Kraft erzeugt durch die Schnecke trägt den Großteil der Energie benötigt, um zu Schmelzen und zu mischen polymer.
Temperatur Steuerung ist sehr wichtig. Unterkühlte Schmelzen können Ergebnis in kurzer Aufnahmen oder die Anzeige schlechten Schweißnaht Stärke. Überhitzte Schmelze kann sich verschlechtern, sich verfärben, release gas oder verlieren mechanische Eigenschaften.
4. Injektion
Die Schraube bewegt sich vorwärts und spritzt die Schmelze in den Formhohlraum durch die Düse, Tor, runner und Tor. Die Einspritzgeschwindigkeit beeinflusst die Strömung vor Verhalten, Aussehen der Oberfläche, Luft-Aufbewahrung -, Schweißnaht -, Faser-Orientierung und Druck Anforderungen.
Das Ziel ist es, nicht nur zu füllen den Hohlraum so bald wie möglich. Der Prozess muss vorhersehbar sein, um ihn zu füllen, ohne sprühen, brennen, übermäßige Scherung oder vorzeitige einfrieren.
5. Verpackung und Lagerung
Sobald der Hohlraum ist gefüllt mit Volumen, die Maschine gelten, Nachdruck. Wenn das polymer schrumpft während der frühen Kühlung, drückt es zusätzliches material in den Hohlraum.
Nach dem Tor einfriert, die Aufrechterhaltung Druck unwirksam wird. Verlängerung der Haltezeit der Tür eingefroren wird, erhöhen Sie die Zykluszeit ohne Zugabe von nützlichen Materialien. Allerdings unzureichenden Füllung kann dazu führen, Schrumpfung Mark, die innere Hohlräume, leichte Teile, oder maßlichen änderungen.
6. Kühlung
Kühlung in der Regel verbraucht den größten Teil der formzyklus. Wärme tritt der Schimmel aus dem Kunststoff und geht dann in das zirkulierende Kühlmittel.
Die Platzierung von Kühlkanälen, Form, Material -, Kühlmittel-Durchfluss, Wand Dicke, resin Art, und ein Teil der geometrie beeinflussen die Kühlung Zeit. Ungleichmäßiges abkühlen kann Ergebnis in ungleichmäßige Schrumpfung, die ist eine häufige Ursache von Verformung.
7. Öffnen und knallen von Schimmel
Nachdem das Teil ist schon schwer genug zu halten Ihre Form, die Form wird geöffnet, und die Auswerfer pin, sleeve, abstreifplatte, air assist, oder andere release-Mechanismus entfernt.
Schlechte draft-Winkel, tiefen, Texturen, Vakuum forming, Hinterschneidungen, oder zu kleine Sprühdüsen können alle dazu führen, dass Teile zusammen kleben. Mehr Strahlen Kraft ist nur selten die beste erste Lösung, Geometrische Formen und Oberflächen-Bedingungen, die korrigiert werden sollte.
8. Reparatur -, Inspektions-und Sekundär-Betrieb
Je nach dem tool, kann es notwendig sein, entfernen Sie die sprue und runner. Teile können auch Unterziehen, Bearbeitung, Malerei, Galvanik, transfer Druck, laser Kennzeichnung, Ultraschall-Schweißen, heißer Nieten, Montage oder Kontrolle.
Hot runner Systeme können Abfall zu vermeiden, Läufer, aber Sie erhöhen die Werkzeug Kosten, Wartungsaufwand und die Komplexität der Abläufe.
Die Anatomie einer Spritzguss
Die Form bestimmt, der Teil der geometrie, Oberfläche, textur, Tor Rückstand Trennfuge, und viele Aspekte der dimensional performance.
Wichtige Bestandteile der Form enthalten:
- Kern und Hohlraum: Form der internen und externen Oberflächen des Teils.
- Trennlinie: Die Grenze, wo die formhälften aufeinander treffen.
- Sprue, Läufer und Tore: Tragen Sie Harz aus der Maschine Düse in jede Kavität.
- Kühlung Kanäle: Entfernen Wärme und Kontrolle Werkzeugtemperatur.
- Auswerfer system: Schiebt das verdichtete Teil aus der Form heraus.
- Öffnungen: Erlauben verdrängt Luft und die Gase verlassen die Höhle.
- Folien-und Kraftsportler: Form Hinterschneidungen, die nicht frei in die normale Form-öffnung Richtung.
- Leader Stifte und Schlösser: Wahren Sie die Ausrichtung zwischen Form Abschnitten.
- Tragen Platten und Einsätze: Schützen high-Last Bereichen, und vereinfachen Sie die Wartung.
Die Auswahl injection molding tools geht es um mehr als die Wahl von Aluminium oder Stahl. Erwartete Volumen, Harz Abrasivität, Oberfläche, Rahmen, Toleranz, Form, Komplexität, Zyklus Zeit, die Wartung und zukünftige Gestaltung, die änderungen, die alle Einfluss auf die korrekten Werkzeug-Bau.
Metall-rapid-prototyping bietet zahlreiche Vorteile, darunter:
- Geschwindigkeit: Einer der wichtigsten Vorteile ist die schnelle Bearbeitungszeit, die für eine schnelle Herstellung und Prüfung von Prototypen.
- Kosten-Wirksamkeit: Frühzeitige Erkennung von designfehlern sparen können erhebliche Kosten im Zusammenhang mit material, Abfall und Nacharbeiten.
- Präzision und Genauigkeit: Fortschrittliche Fertigungstechniken ermöglichen die Herstellung von hoch-Toleranz-Teile, wichtig für Anwendungen, die eine strenge Vorgaben.
- Flexibilität: Design-änderungen können einfach untergebracht werden, während der prototyping-Prozess, so dass für kreative Entdeckungen und Innovationen.
Diese Vorteile machen Metall rapid prototyping eine attraktive Lösung für Unternehmen, die suchen zu verbessern Ihre Produkt Entwicklung Zyklen.
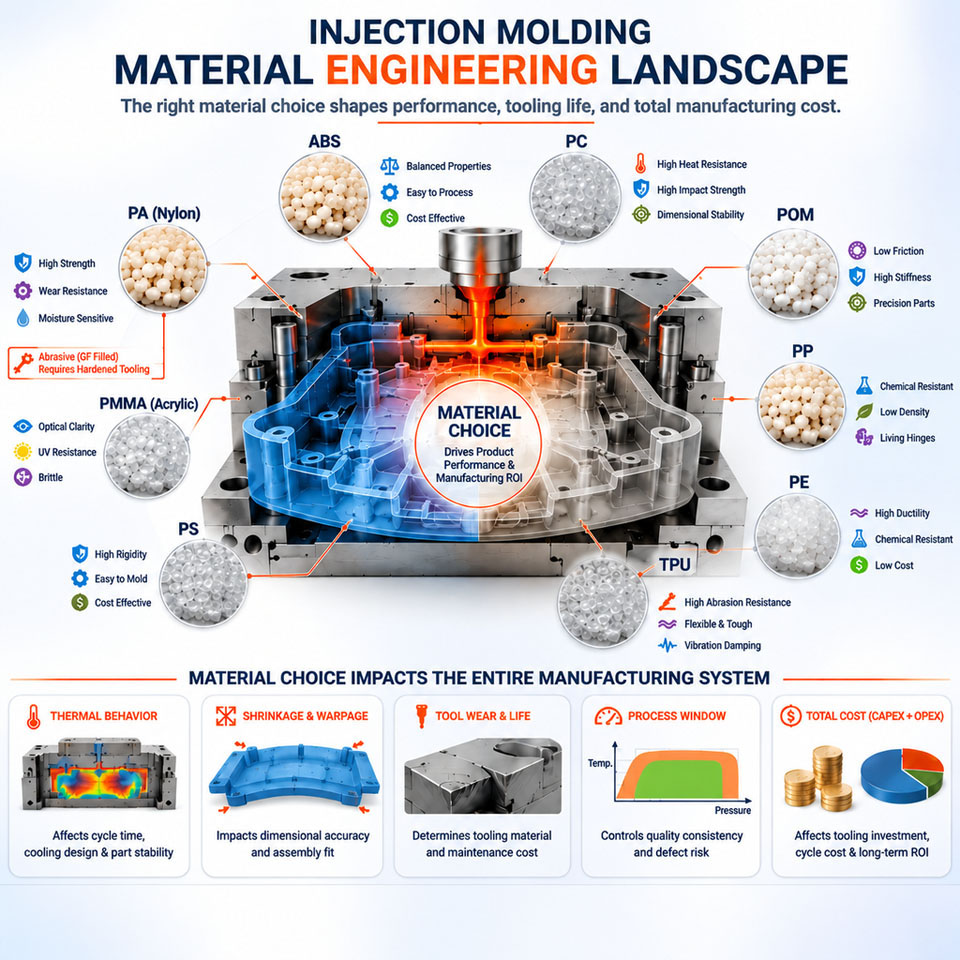
Spritzguss-Materialien Im Vergleich
Es gibt keine allgemein "beste" molding resin. Ein material, führt auch in eine trocken-office-Umgebung fehlschlagen, nach wiederholter Sterilisation, Kraftstoff-Exposition, outdoor UV-Strahlung, oder anhaltende mechanische Belastung.
| Material | Nützliche Eigenschaften | Design oder Verarbeitung Betrifft | Gemeinsame Anwendungen |
|---|---|---|---|
| ABS | Gute Auswirkungen Widerstand, Oberfläche, einfärbbarkeit", und dimensionale Stabilität | Beschränkt Wetter und hohe-Temperatur Widerstand, es sei denn geändert | Gehäuse, Bedienelemente, Verbraucher Produkte |
| Polypropylen (PP) | Niedrige Dichte, chemischer Widerstand, Müdigkeit Widerstand, Wohn-Scharnier-Funktion | Relativ hohe Schrumpfung; can warp in ungleiche Abschnitte | Kappen, Behälter, Scharniere, medizinische Einwegartikel |
| Polyethylen (HDPE/LDPE) | Chemische Beständigkeit, Zähigkeit, geringe Feuchtigkeitsaufnahme | Hohe Schwindung und vergleichsweise geringe Steifigkeit | Flaschen, Stecker, Container, schützende Teile |
| Polycarbonat (PC) | Hohe Schlagzähigkeit, Transparenz, Hitzebeständigkeit | Erfordert das trocknen; anfällig für einige Chemikalien und spannungsrissen | Linsen, Schutzvorrichtungen, transparentes Gehäuse |
| PC/ABS | Ausgewogene Wirkung, Wärme Widerstand und Verarbeitbarkeit | Undurchsichtig; Eigenschaften hängen stark von blend-und Besoldungsgruppe | Elektronische und automotive-Gehäuse |
| Nylon (PA) | Festigkeit, Verschleiß Widerstand, Müdigkeit Leistung | Feuchtigkeitsaufnahme ändert sich die Dimensionen und Eigenschaften | Gears, bearings, clips, mechanische Teile |
| Acetal (POM) | Geringe Reibung, Verschleiß Beständigkeit, gute Dimensionsstabilität, | Die Verarbeitung Temperatur sollte gesteuert werden; die Verklebung ist schwierig | Zahnräder, Verschlüsse, Führungen, Präzision Mechanismen |
| PBT | Die elektrische Leistung, Chemische Beständigkeit, Dimensionsstabilität | Erfordert das trocknen; Glas-gefüllt Noten kann zeigen anisotrope Schrumpfung | Anschlüsse und elektrische Komponenten |
| PMMA | Hohe optische Klarheit, Glanz-und UV-Leistung | Spröder als PC; kosmetische molding erfordert eine enge Kontrolle | Lichtleiter, Linsen, display-Komponenten |
| TPE/TPU | Flexibel, dehnbar, erhältlich in verschiedenen Härtegraden | Schrumpfung, tack, trocknen, und Umspritzen Haftung variieren je nach Sorte | Griffe, Dichtungen, Stoßstangen, flexible Abdeckungen |
| PEEK | Hoch-Temperatur -, Chemie -, Verschleiß-und Ermüdungsbeständigkeit | Hohe material-und Verarbeitungskosten; specialized tooling Bedingungen | Luft-und Raumfahrt, Medizintechnik und anspruchsvolle industrielle Teile |
Design for Injection Molding
Gute molding design gleicht Funktion, Optik -, Werkzeug -, Konstruktions -, material-Verhalten und Stabilität in der Produktion. Die folgenden Werte sind Ansatzpunkte, nicht die automatische Annahme Grenzen.
Halten Konsistente Wandstärke
Die steilen Wand Veränderungen dazu führen, dass verschiedene Abschnitte zu füllen, pack und cool zu unterschiedlichen Preisen. Dicke Regionen bleiben heißen länger und schrumpfen mehr, erhöht das Risiko von einfallstellen, Hohlräume, und Ebenheit.
Wenn eine Dicke ändern ist unvermeidlich:
- Verwenden Sie einen allmählichen übergang anstelle einer scharfen Schritt.
- Kern aus dicken Abschnitten.
- Mit rippen zu erholen Steifigkeit.
- Überprüfen Sie den übergang mit mold-flow-Analyse.
- Position Tore, so dass die Dicke Bereich gepackt werden kann effektiv.
Die besten Nominale Dicke hängt auf die Harz grade, flow-Länge, Größe der Teile, strukturelle Belastung und das Aussehen. Immer überprüfen die Lieferanten molding Empfehlungen.
Fügen Sie Entwurf, um Schimmel-Eröffnung Oberflächen
Entwurf eines leichten Konus erlaubt die Komponente, die zu einer Befreiung von der Kern-oder Hohlraum. Ein gemeinsamer Ausgangspunkt ist etwa 1 bis 2 Grad auf untextured Oberflächen. Tief Funktionen und strukturierten Oberflächen benötigen in der Regel mehr.
Entwurf die Anforderungen steigen mit:
- Mehr Ziehtiefe
- Rauhere Oberfläche
- Weicher oder mehr schrumpfen neigende Materialien
- Geometrie, schrumpft eng um einen Kern
- Kosmetische Oberflächen, wo ziehen Sie die Marken sind inakzeptabel
Entwurf der Richtung entsprechen der beabsichtigten Trennlinie und Form öffnung. Hinzufügen von Entwurf spät verändern, passt, Absperrungen und sichtbare Oberflächen, so dass etablieren, die ziehen Richtung früh.
Mit Rippen Statt der Dicken Mauern
Rippen erhöhen die Steifigkeit, ohne sich die region in eine schwere Masse aus Kunststoff. Als erste Leitlinie, Dicke Rippe an der Basis oft ist gehalten in der Nähe von 40% zu 60% von der angrenzenden Wand Dicke. Das genaue Verhältnis hängt davon ab, Harz, Oberfläche Anforderungen, und Tor Lage.
Die rippen sollten auch den Entwurf und einen radius an der Basis. Hohen, dünnen rippen kann schwierig sein, zu füllen und kann Luft einschließen. Die eng beieinander liegenden rippen erschweren können kühl-und Werkzeug-Bearbeitung.
Design-Bosse wie Unterstützte Features
Chefs erhalten, Schrauben, Stifte, Beilagen, oder bei der Paarung Komponenten. Eine isolierte dicken Chef kann sichtbare Senke auf der gegenüberliegenden Fläche.
Besser Chef design umfasst in der Regel:
- Ein Fülldraht-center
- Wandstärke bezogen auf den nominalen Teil der Wand
- Keile oder rippen für Seitenhalt
- Ein radius an der Basis
- Zollabfertigung in der Nähe von Außenwänden
- Ausreichend Entwurf zur Freigabe
Gewindefurchende Schraube performance sollte überprüft werden, in das eigentliche Harz, da Glasfaser-Verstärkung, Feuchtigkeit -, pilot-Bohrung, engagement, Länge und Montage Geschwindigkeit beeinflussen Strippen und Rissbildung.
Runde Innenecken
Scharfe Innenecken konzentrieren, stress und stören den Materialfluss. Sie sind auch schwierig zu Maschine perfekt, da die meisten Schimmel-Schneidwerkzeuge haben einen endlichen radius.
Verwenden Sie großzügige, durchgängige Radien, wo der Funktion erlaubt. Der Außenradius sollte Sie den Innenradius plus die Nominale Wandstärke zu erhalten eine mehr uniform Abschnitt.
Behandlung Von Hinterschneidungen Sorgfältig
Ein Hinterschnitt verhindert straight-line Auswurf. Einige flexible Teile können sich verformen über eine Funktion, bei der Freigabe, aber starren Hinterschneidungen in der Regel benötigen Sie Folien, Heber, faltkerne, abschrauben Mechanismen oder von hand geladen Einsätze.
Diese Mechanismen erhöhen:
- Werkzeug-Kosten
- Mold Größe
- Zykluszeit
- Wartung demand
- Gefahr von flash oder tragen
- Validierung der Anforderungen
Vor der Annahme, dass die Komplexität, überprüfen Sie, ob die Funktion kann verschoben werden, um die Trennung der Linie, ersetzt mit einem Schlitz, oder erstellt während eine sekundäre operation.
Plan der Trennfuge
Die Trennfuge beeinflusst Werkzeug, Bau, flash Sichtbarkeit, Abschaltung Stärke, Entlüftung und Optik. Vermeiden Sie es, über Dichtflächen oder gut sichtbaren kosmetischen Bereich, wenn möglich.
Komplexe trat Trennfugen möglicherweise lösen geometrie Probleme, aber Sie sind schwerer zu Maschine passen und zu pflegen als eine einfache planare split.
Wählen Sie Tor Lage Bewusst
Ein Tor, hinterlässt eine Spur und steuert, wie Harz tritt in den Hohlraum. Seine Lage betrifft:
- Fluss, Länge und Druck
- Weld-line-position
- Lufteinschlüsse
- Faser Ausrichtung
- Verpackung Effizienz
- Schrumpfung und Verzug
- Kosmetische Aussehen
- Automatische oder manuelle degating
Tore müssen in der Regel Zugang zu ausreichend Dicke geometrie so Verpacken Druck wirksam bleibt. Platzieren ein kleines Tor in eine dünne, Ferne Abschnitt kann dazu führen, vorzeitige freeze-off.
Common-gate-Typen zählen edge, tab -, tunnel -, pin -, Ventilator -, Membran -, und hot-tip Tore. Die Auswahl hängt davon ab, Kunstharz, geometrie, Optik, Produktion, Volumen und Form-Konfiguration.
Bieten Entlüftung
Als Kunststoff tritt der Schimmel, Luft muß entweichen. Unzureichende Belüftung kann verursachen brennen marks, kurze Schüsse, schlechte Schweißen Linien, hohe injection Druck-oder diesel-Effekt Schaden.
Öffnungen befinden sich in der Regel in der Nähe der Ende der Füllung, um Einsätze und in Bereichen, in denen die Strömung Fronten treffen. Vent Abmessungen sind material-specific: a vent, muss gas freisetzen, ohne dass Plastik zu blinken.
Mark Kosmetik und Kritischen Oberflächen
Eine Zeichnung identifizieren sollte:
- Klasse-A-oder Aussehen-kritischen Oberflächen
- Bereiche, in denen gate vestige akzeptabel ist
- Erlaubt Auswerfer-pin markiert
- Abschied-line-und flash-Beschränkungen
- Textur-Spezifikationen
- Kritisch-zu-Funktion Abmessungen
- Abdichtung und optischen Oberflächen
- Bezüge und Prüfmethoden
Ohne diese Angaben, eine Form können produzieren dimensional akzeptable Teile, die immer noch nicht das Produkt visuell oder Montage Anforderungen.
Spritzguss-Toleranzen
Spritzguss Toleranzen sind beeinflusst von der Genauigkeit des Werkzeuges -, polymer -, Schrumpf -, Prozess-Stabilität, geometrie, Hohlraum Anzahl, faserorientierung, Feuchtigkeit, Klimaanlage, Messung der Temperatur, nach und nach Gießen.
Vermeiden Sie engen Toleranzen zu jeder dimension. Dadurch erhöht sich Werkzeuge, Prüf-und Prozess-Kosten kontrollieren, ohne notwendigerweise die Verbesserung der Produktqualität.
Ein sound-Toleranz-plan sollte:
- Definieren funktionalen Schnittstellen und datum Strukturen.
- Separate kritische Abmessungen von Referenz-Abmessungen.
- Konto für Schrumpfung Richtung und Entfernung zum Tor.
- Geben Sie den Werkstoff vor der endgültigen Werkzeug Entschädigung.
- Definieren Sie die Inspektion Methode und Klimaanlage Anforderungen.
- Verwenden Sie die statistische Funktion Studien, die für die Produktion kritischen Funktionen.
- Betrachten Bearbeitung oder der Beilagen für die Abmessungen der molding Prozess nicht wirtschaftlich.
Die International anerkannte ISO 20457-Norm für Kunststoff-Formteile-Toleranzen-Teil bietet eine strukturierte Grundlage für die Angabe und Bewertung geformt Abmessungen der Bauteile. Kunden Zeichnungen und anwendungsspezifische Normen können zusätzliche Anforderungen.
Common Injection Molding Mängel
| Mangel | Typische Ursachen | Praktische Korrekturmaßnahmen |
|---|---|---|
| Kurzaufnahme | Eingeschränkte Fluss, eingeschlossene Luft, niedrig schmelzende Temperatur, Unzureichende Druck, frühe Tor freeze | Verbessern Sie die Entlüftung, review Tor Größe anpassen füllen Profil, erhöhen Sie Schmelzen oder Schimmel Temperatur innerhalb der genehmigten Grenzwerte |
| Einsinkmarken | Dicke Abschnitte, Unzureichende Verpackung, hot spots, frühe Tor freeze | Kern aus dicken geometrie, die Verbesserung der Kühlung, erhöhen effektive Verpackung, überarbeiten Tor Lage |
| Verzug | Unebene Wände oder Kühlung, Orientierung, ungleichmäßige Schrumpfung | Balance geometrie und Kühlung, zu überarbeiten Tor-Strategie, Optimierung der Prozessbedingungen |
| Flash | Unzureichende Klemmkraft, beschädigt Absperrungen, übermäßigen Druck, schlechte Form passen | Inspect tool, korrekte Klemme setup, reduziert Hohlraum Druck gegebenenfalls |
| Schweißen Linien | Geteilt flow Fronten, niedrigen Temperaturen, schlechter Belüftung, ungünstige position Tor | Verlegen Tore, verbessern Belüftung, erhöhen die Fluss-front-Temperatur, bewegen Schweißen Linie Weg von geladen Regionen |
| Brandflecken | Gefangen komprimiertes gas, das, zu hohe Geschwindigkeit, schlechte Belüftung, material degradation | Hinzufügen oder Lüftungsschlitze sauber, passen Sie die Injektion Profil, überprüfen Sie Schmelzen Temperatur und Verweilzeit |
| Bedüsung | Harz tritt in offenen Hohlraum ohne Kontakt zu einer Oberfläche | Ändern Sie den gate-Typ oder position, reduzieren der ersten Injektion Geschwindigkeit |
| Splay oder Silber Streifen | Feuchtigkeit, flüchtige Bestandteile, degradation, air entrainment | Trockenes material korrekt, überprüfen Sie die Verunreinigung, reduzieren die Verschlechterung und Verbesserung der schmelzequalität |
| Hohlräume | Dicke Abschnitte, schlechte Verpackung, schrumpfen im inneren des Bauteils | Kern aus schweren Bereichen, erhöhen effektive Druck halten, verbessern Tor Zugang |
| Delamination | Kontamination, unverträgliche Materialien, übermäßige release agent | Trennen Materialien, klare handling-Systeme, überprüfen Harz Kompatibilität |
Prozess-änderungen verbergen kann-design oder tooling problem vorübergehend. Root-cause-Analyse sollten prüfen, die Teil, Harz, Schimmel, Maschine, und Verarbeitung zusammen Geschichte.
Single-Hohlraum und Multi-Hohlraum Formen
Eine Einzel-Fach-Werkzeug produziert ein Teil pro Zyklus. Es ist oft geeignet für die bridge-Produktion, groß-Komponenten, unsicheren Nachfrage, oder Teile wahrscheinlich noch ändern.
Eine multi-Hohlraum-tool erzeugt mehrere Teile, die während jedes Zyklus und kann niedrigere direkte Arbeits-und Maschinen-Kosten pro Einheit. Doch die anfängliche Investition ist höher, und die Vize-system liefern müssen ausgeglichenen Druck, Temperatur und Stoffmenge, um jeden Hohlraum.
Multi-cavity-Spritzguss interessant wird, wenn die Nachfrage stabil genug, um die zusätzlichen Kapazitäten. Bevor Sie es auswählen, bewerten:
- Jahres-und lifetime-Volumen
- Maschinen-Größe und verfügbar clamp force
- Runner balance
- Kühlung Konsistenz
- Hohlraum-zu-Hohlraum-dimensionale variation
- Tool IH-Strategie
- Ersatz-Wendeplatten und Reparatur-Pläne
- Inspektion Anforderungen für jede Kavität
Ein high-Kavitation Schimmel ist nicht automatisch billiger. Ein wenig Werkzeug kann binden Kapital, während Arme Hohlraum balance zu schaffen kann Schrott und schwieriger Prozess windows.
Prototyping Vor Der Produktion Werkzeuge
Fertigungsmittel sollte nicht das erste mal ist ein design, körperlich bewertet.
Rapid injection molding können produzieren Teile in den vorgesehenen Harz mit einem vereinfachten oder untere-Band tool. Dies ist nützlich für die Prüfung Schrumpfung, Tor, Aussehen, Montage, Oberfläche finish, und geformt mechanische Verhalten, bevor Sie eine long-life-Produktions-Form.
Andere Prozesse können die Beantwortung unterschiedlicher Fragen:
- Ein Vakuum casting-service ist nützlich für kleine Chargen von Polyurethan-teilen, wenn Sie Farbe, Aussehen, flexible Grade oder Qualität der Präsentation Angelegenheit mehr als die exakte Fertigung-Harz-Verhalten.
- Ein CNC-Bearbeitung service können Sie produzieren präzise Teile, ohne mold tooling, es eignet sich für Befestigungen, funktionale Prototypen, low-volume-Komponenten und-Geometrien, die nicht molding-freundliche.
- Additive manufacturing ist nützlich für die schnelle geometrie-Prüfungen, interne Kanäle, design-Iterationen und low-volume-custom Teile.
Prototyp-Teile müssen richtig interpretiert werden. Eine gefräste oder gegossene Prototyp ähneln kann eine geformte Komponente, während mit verschiedenen molekularen Orientierung, Eigenspannungen, stricken, Linien, Oberfläche, textur, und die mechanischen Eigenschaften.
Vom CAD-Modell bis zur Produktion
Eine kontrollierte Entwicklung Prozess reduziert Werkzeuge Revisionen und starten Sie Verzögerungen.
1. Definieren Von Anforderungen
Dokument Lasten, Temperatur, Chemie, Optik, behördliche Auflagen, Produktion, Volumen, Lebensdauer, und Inspektion muss.
2. Wählen Sie einen Kandidaten-Material
Wählen Sie einen bestimmten Grad, wenn möglich. Erhalten Ihre aktuellen Datenblatt, processing guide, Schrumpfung Informationen, compliance-Erklärungen, und die Lieferung status.
3. Verhalten-Design-for-Manufacturing Review
Überprüfen Sie Wände, Entwurf, rippen, Bosse, Hinterschneidungen, Absperrungen, Tor-Optionen, Auswerfer Orte, textur, Trennfuge, und Toleranzen.
4. Führen Mold-Flow-Analyse, Wenn Die Gefahr Rechtfertigt Es
Simulation abschätzen können, füllen, Muster, Druck, bindenähte, Lufteinschlüsse, Kühlung Verhalten, Faser-Orientierung und-Verzug. Sein Ausgang hängt auf genaue material-Daten und Randbedingungen, also der simulation führen sollte engineering Urteil nicht ersetzen Validierung.
5. Genehmigen Sie die Tool Design
Bestätigen cavity layout -, Werkzeug -, Stahl-oder Aluminium-Grad, Kühlung, Tor, Typ, Auswurf, Aktionen, sensoren, Einsätze und Wartungsarbeiten.
6. Durchführen Von Studien Tool
Erste versuche festzustellen, ob die Form füllt und Versionen korrekt. Später versuche verfeinern Prozess-Einstellungen und überprüfen Sie die Abmessungen, das Aussehen und die Wiederholbarkeit.
7. Überprüfen Sie den Prozess
Verwenden Sie einen dokumentierten Prozess-Fenster, sondern als eine einzige "goldene" Maschine Einstellung. Wo erforderlich, die komplette erste Artikel Inspektion, capability studies, material testing, und die formale Qualifikation.
8. Die Kontrolle Der Produktion Änderungen
Track Harz viele -, Farb -, Maschinen-Zuordnungen -, Werkzeug -, Wartungs -, Prozess-Revisionen und genehmigte Abweichungen. Eine undokumentierte material oder parameter ändern können invalidate früheren Tests.
Nachhaltigkeit und Material-Effizienz
Spritzgießen verwenden können, material effizient, vor allem, wenn eine hot-runner-system beseitigt kalt runner Abfall-und Prozess-Steuerung hält die Ausschussquote niedrig. Immer noch sind, desto breiter Kunststoff-system stellt eine erhebliche Herausforderung Umwelt.
Die OECD berichtet, dass die weltweite Kunststoffproduktion erreicht 460 Millionen Tonnen in 2019während Kunststoff-Abfällen erreicht 353 Mio. T. Nur 9% der Abfälle wurde schließlich recycelt. Diese zahlen stammen aus gemessen historische Daten, anstatt ein spekulativer Markt Prognose; siehe die Globalen OECD-Kunststoff-Outlook.
Hersteller können Verringerung der Auswirkungen von:
- Verringerung unnötiger Teil der Masse
- Übermäßige Läufer und startup-Schrott
- Heiß-Läufer, wo technisch und wirtschaftlich sinnvoll
- Halten Harz-streams sauber und getrennt
- Überprüfen gesteuert Mahlgut Prozentsätze
- Die Auswahl recycelten Noten, wenn Leistung ermöglicht
- Entwerfen von Baugruppen für die Reparatur und Demontage
- Kennzeichnung Polymere, wo die Produkt Größe und die Vorschriften zulassen
- Vermeiden inkompatibel multi-material-Kombinationen, ohne einen klaren Vorteil
- Erweitern Schimmel und Produkt Lebensdauer
Recyclingfähigkeit hängt von der Sammlung, Sortierung, Verunreinigungen, Additive Farbe, die lokale Infrastruktur, und am Ende Markt Nachfrage, nicht nur das recycling-symbol geformt in einem Teil. Die US-EPA-Kunststoff-material-spezifische Daten nützliche Kontext auf, wie Kunststoff Produkte, geben Sie den Abfallstrom und verwaltet werden.
Wann Sollten Sie Verwenden Spritzguss Von Kunststoffen?
Spritzgießen ist eine gute Wahl, wenn:
- Das design stabil ist oder in der Nähe stabil.
- Produktion Volumen rechtfertigen kann tooling.
- Wiederholung ist wichtig.
- Die beabsichtigte Harz müssen bestimmte Leistungsanforderungen.
- Der Teil enthält formbaren details, die wäre teuer in der Maschine.
- Schnelle Produktionszyklen wird erheblich reduzieren die Einheit Kosten.
- Oberfläche textur, Farbe oder integrierten Funktionen, die können beseitigen die sekundäre Arbeit.
Ein anderer Prozess kann mehr geeignet, wenn:
- Nur eine Handvoll Teile benötigt werden.
- Das design ändert sich wöchentlich.
- Das Teil zu groß für den praktischen Werkzeuge oder Kapazität der Maschine.
- Die geometrie kann nicht freigegeben werden, von einer Form wirtschaftlich.
- Die geforderte Toleranz ist darüber hinaus wirtschaftlich geformt Fähigkeit.
- Ein Blatt, extrusion, casting, oder bearbeiteter form schon passt die geometrie an.
- Material Zertifizierung oder Leistung nicht verfügbar ist in einer moldable grade.
Häufig gestellte Fragen
Die Kunststoff ist beste für Spritzen?
Die Antwort hängt von der Anwendung ab. ABS ist weit verbreitet für attraktiven Gehäuse, Polypropylen Chemische Beständigkeit und Leben Scharniere, nylon für Verschleiß und mechanische Leistung, Polycarbonat für die Wirkung und Transparenz, und PEEK für hohe-Temperatur Umgebungen. Einen besonderen Grad sollte ausgewählt werden, von verifizierten performance-Anforderungen.
Wie viel Entwurf sieht ein Spritzguss-Rahmen brauchen?
Etwa 1 bis 2 Grad ist, einen gemeinsamen Ausgangspunkt für viele untextured Oberflächen. Tief Funktionen und strukturierte Oberflächen erfordern in der Regel mehr. Harz Schrumpfung, zeichnen, Tiefe, Form Polieren, und geometrie, und ändern Sie die Anforderung.
Warum hat gleichmäßige Wandstärke eine Rolle?
Gleichmäßige Wände füllen und kühlen gleichmäßiger. Plötzliche Stärke änderungen erstellen, die lokalen Unterschiede in Druck und Kühlung rate, die Erhöhung der chance von einfallstellen, Hohlräume, Eigenspannungen und Verzug.
Können Recycling-Kunststoff-Injektion geformt?
Ja, aber Recyclingmaterial qualifiziert werden muss. Verschmutzung, Beschädigung, Feuchtigkeit, Farbe variation Additiv-Geschichte, und inkonsistent, Molekulargewicht verändern, Verarbeitung und performance. Geregelt oder sicherheitsrelevanten Anwendungen können zusätzliche Einschränkungen.
Ist das Spritzgießen geeignet für low-volume-Produktion?
Es kann sein. Prototyp-oder bridge-tools reduzieren die anfängliche Investition im Vergleich mit high-volume-Produktion Formen. Die wirtschaftliche Entscheidung sollte vergleichen, tooling, Teil Preis, design, Stabilität, Lieferzeit und zu erwartenden Lebensdauer der Nachfrage.
Kommentare
Neueste Beiträge
Verwandte Blogs
Der Blog von Senyo konzentriert sich darauf, unser umfassendes Wissen über die Prototypenfertigung zu teilen. Mit unseren Artikeln möchten wir Sie dabei unterstützen, Ihr Produktdesign zu optimieren und die Komplexität des Rapid Prototyping effektiver zu bewältigen.