Vstřikování Plastů, Design, Tipy, & Materiály
Obsah
Vstřikování plastů je jedním z nejúčinnějších způsobů, jak vytvořit konzistentní, vysoce kvalitní komponenty v měřítku. Proces využívá teplo, tlak a přesnost obrábění transformovat plastové pelety do hotových dílů pro odvětví jako je automobilový průmysl, lékařské, elektroniky, spotřebního zboží a průmyslových zařízení.
Od výběru materiálu a konstrukce forem pro chlazení, vyhození, tolerance a prevence poškození, tato příručka vysvětluje, jak vstřikování pracuje a jak navrhnout díly pro spolehlivou výrobu.
Co Je Vstřikování Plastů?
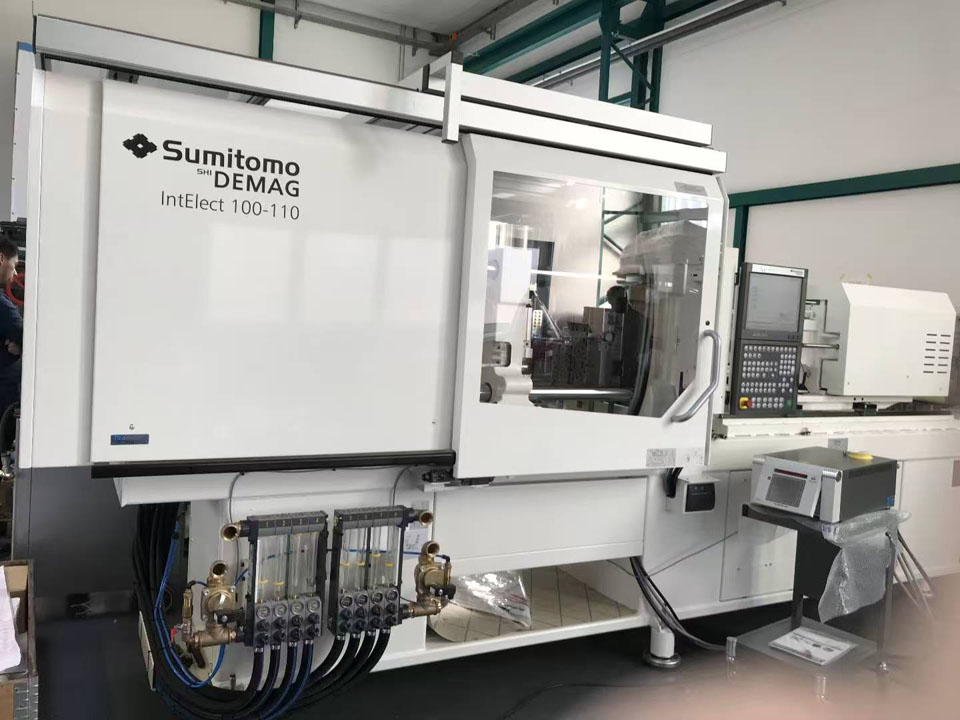
Vstřikování je výrobní proces, ve kterém plast se zahřeje na toku, vstřikuje pod tlakem do uzavřené formy, ochladí se na dostatečně pevném stavu, a pak propuštěn jako hotový výrobek nebo téměř hotové součásti.
Většina vstřikovaných výrobků jsou vyrobeny z termoplastu. Tyto materiály změkčit při zahřátí a zpevnit, když se ochladí, což umožňuje výrobci, aby efektivně zpracovávat mnoho pryskyřice a použít některé produkce odpadu za kontrolovaných podmínek.
Termosetické polymery a tekutý silikonový kaučuk může být také lisované, ale jejich vybavení, chemické složení, a vytvrzování chování se liší od tradičních termoplastické vstřikování.
Tento proces se používá pro malé přesné součásti, stejně jako velké nábojnice a konstrukčních částí. Typické aplikace zahrnují:
- Zdravotnické zařízení, pláště a jednorázové součásti
- Auto klipy, konektory, přepážek a pod kapotou díly
- Elektronické skříň a elektrický izolant
- Spotřební zboží kryt, rukojeť, a mechanismus
- Balení těsnění, víka a nádoby
- Průmyslová ozubená kola, vodící lišty, držáky a ochranné kryty
- Optické komponenty a průhledný kryt
Jeho rozhodující moc je opakovatelnost. Jednou formy a procesu jsou stabilní, tisíce nebo miliony části mohou být vyrobeny s relativně malé změny a minimální druhotné zpracování.
Jak se Plastický Injekce Lití Proces funguje?
Produkční cyklus zahrnuje více než jen stisknutí roztavené pryskyřice do dutiny. Přípravu materiálu, kontrolu tlaku, chlazení a postřik ovlivňují konečný výsledek.
1. Výběr a příprava pryskyřice
Plastový obvykle přijde ve formě částic. V závislosti na aplikaci, základní pryskyřice může být smíchán s pigmenty, UV stabilizátory, retardéry hoření, maziva, modifikátory nárazu, skleněných vláken, minerálních látek nebo jiných přísad.
Mnoho inženýrství polymerů absorbovat vlhkost ze vzduchu. Nylon, polykarbonát, PET, PBT, a některé termoplastické polyuretany obvykle vyžadují řízené sušení, než výlisek. Pokud existuje zbytkové vlhkosti, to může vést k hydrolýze, pruhy, bubliny, ztráta molekulové hmotnosti, nebo snížené mechanické vlastnosti.
Sušení požadavky musí pocházet z nejnovější technický list materiálu dodavatelem. Pro určité známky, nadměrné vysychání a nedostatečné sušení jsou stejně škodlivé.
2. Formy uzavření a upnutí
Stroj uzavírá dvou hlavních polovin formy a platí upínací síly. Tato síla musí odolat dutiny tlak, že pokusy o samostatné formy během vstřikování a balení procesů.
Požadované svítidlo prostornosti závisí na očekávaném část oblasti, oblasti kanálu, dutině tlak, materiál, délku toku, a počet dutin. Příliš málo síly bude vyrábět flash. Nadměrné upnutí může urychlit opotřebení, obklad větrací otvory, a plýtvat energií.
3. Plastifikace
Rotační pístové šroubové transporty částic přes vyhřívané vědro. Topný pás začíná proces, a smykové síly generované šroub přispívá většina energie potřebné k roztavení a mix polymer.
Regulace teploty je velmi důležité. Undercooled tát, může dojít v krátké záběry nebo displej nízká pevnost svaru. Přehřátí taveniny se může zhoršit, vyblednutí, uvolnění plynu, nebo ztratí mechanické vlastnosti.
4. Injekce
Šroub se pohybuje vpřed a vstřikuje taveniny do dutiny formy tryskou, brány, běžec, a brána. Vstřikovací rychlost ovlivňuje tok před chování, vzhled povrchu, zadržování vzduchu, svaru, orientace vláken, a tlak požadavky.
Cílem není jen vyplnit dutiny, jakmile je to možné. Proces musí být předvídatelné vyplnit to bez stříkání, pálení, nadměrné stříhání, nebo předčasné zmrazení.
5. Balení a skladování
Jakmile je dutina je vyplněna objem, stroj se bude vztahovat drží tlak. Když polymeru zmenšuje při začátku chlazení, to tlačí další materiál do dutiny.
Po bránu zamrzne, udržování tlaku se stává neefektivní. Prodlužuje čas konání zamrzlé dveře, zvýší dobu cyklu bez přidání užitečných materiálů. Nicméně, nedostatečné naplnění může vést ke smrštění značky, vnitřních dutin, lehké díly, nebo změny rozměrů.
6. Chlazení
Chlazení se obvykle spotřebuje největší část formovací cyklus. Teplo vstupuje do formy z plastu a pak vstupuje do oběhu chladicí kapaliny.
Umístění chladicích kanálů, formy, materiálů, průtok chladiva, tloušťka stěny, pryskyřice typ a geometrie ovlivňují čas chlazení. Nerovnoměrné chlazení může mít za následek nerovnoměrné smršťování, které je častou příčinou deformace.
7. Otevření a praskání forem
Po straně je dost těžké udržet jeho tvar, forma otevře a vyhazovač pin, rukáv, striptérka talíř, letecké pomoci, nebo jiné uvolňovací mechanismus odstraňuje.
Špatné úhly úkosu, hluboké textury, vakuové tváření, podtržení, nebo podměrečné stříkací systémy mohou všichni způsobit části držet pohromadě. Více tryskání síly je zřídka nejlepší první řešení; Geometrické tvary a povrchové stavy by měly být upraveny.
8. Opravy, kontroly, a sekundární operace
V závislosti na nástroj, to může být nutné odstranit sprue a běžce. Díly mohou také podstoupit obrábění, lakování, galvanické pokovování, transferový tisk, laserové značení, ultrazvukové svařování, horké nýtování, montáž nebo kontrolu rozměrů.
Horké běžec systémy můžete eliminovat odpad běžci, ale zvyšují náklady na nástroje, požadavky na údržbu, a proces složitosti.
Anatomie Injekční Formy
Formy určuje část geometrie, povrch, textura, brána, pozůstatek, dělící čára, a mnoho aspektů dimenzionální výkon.
Důležité plísně komponenty patří:
- Jádra a dutiny: Tvoří vnitřní a vnější povrchy součástí.
- Dělící čáry: Hranice, kde poloviny formy setkání.
- Sprue, běžci, a brány: Nosit pryskyřice ze stroje tryska do každé dutiny.
- Chladicí kanály: Odstranit teplo a kontrolu, teplota formy.
- Vystřelovací systém: Tlačí zpevnil část z formy.
- Otvory: Umožnit vysídleným vzduch a plyny opustit dutiny.
- Skluzavky a stavitelé: Formulář podkopává, že nelze vydat v normální formy-směr otevírání.
- Vůdce kolíky a zámků: Udržovat soulad mezi formy sekcí.
- Opotřebení desky a vložky: Chránit vysoké zatížení oblasti a zjednodušit údržbu.
Výběr vstřikovací nástroje zahrnuje více než volbu hliníku nebo oceli. Očekává, že objem, pryskyřice, otěruvzdornost, povrchová úprava, část tolerance, plísně složitost, čas cyklu, údržbu a budoucí podobu změny, to vše má vliv na správnou nástroj konstrukce.
Kovové rapid prototyping nabízí řadu výhod, včetně:
- Rychlost: Jeden z nejvýznamnějších přínosů je rychlá doba odezvy, což umožňuje rychlou výrobu a testování prototypů.
- Náklady-Účinnost: Včasné odhalení chyb v konstrukci může ušetřit značné náklady spojené s materiálem, odpad a přepracovat.
- Přesnost a správnost: Pokročilé výrobní technologie umožňují výrobu vysoce tolerance díly, nezbytné pro aplikace, které vyžadují přísné specifikace.
- Flexibilita: Konstrukční změny mohou být snadno ubytováni během prototypování, umožňuje kreativní průzkum a inovace.
Tyto výhody, aby kovové rapid prototyping atraktivní řešení pro firmy, které chtějí zvýšit jejich vývojových cyklů.
Vstřikování Ve Srovnání Materiálů
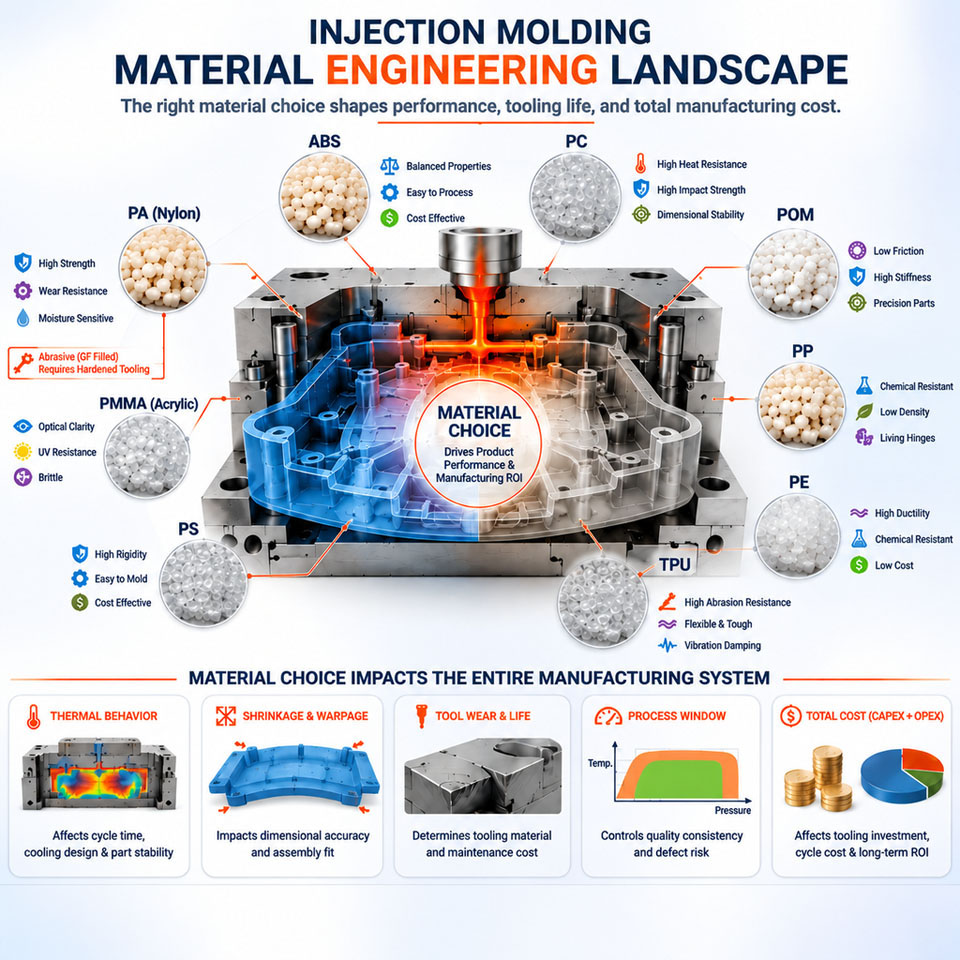
Neexistuje žádný univerzálně "nejlepší" lití pryskyřice. Materiál, který funguje dobře v suchém prostředí office, může dojít k opakované sterilizaci, palivo expozice, venkovní UV záření, nebo trvalé mechanické zatížení.
| Materiál | Užitečné Vlastnosti | Design ani Zpracování se Týká | Běžné Aplikace |
|---|---|---|---|
| ABS | Dobrá odolnost proti nárazu, povrch, colorability, a rozměrovou stabilitu | Omezený počasí a vysoké teploty, odporu, pokud nebude změněn | Kryty, ovladače, spotřební výrobky |
| Polypropylen (PP) | Nízká hustota, chemická odolnost, odolnost proti únavě, obývací závěs schopnosti | Relativně vysoké smrštění; může warp v nerovné úseky | Čepice, obaly, závěsy, lékařské jedno použití |
| Polyethylen (HDPE/LDPE) | Chemická odolnost, houževnatost, nízkou absorpci vlhkosti | Vysoké smrštění a poměrně nízká tuhost | Láhve, zátky, nádoby, ochranné díly |
| Polykarbonát (PC) | Vysoká rázová houževnatost, transparentnost, tepelná odolnost | Vyžaduje sušení; citlivé na některé chemické látky a stresu krakování | Objektivy, kryty, průhledné kryty |
| PC/ABS | Vyvážené nárazu, tepelná odolnost a zpracovatelnost | Neprůhledné; vlastnosti silně závisí na směs a třídy | Elektronický a automobilový pouzder |
| Nylon (PA) | Pevnost, odolnost proti opotřebení, únavě výkon | Absorpce vlhkosti mění rozměry a vlastnosti | Ozubená kola, ložiska, klipy, mechanické díly |
| Acetal (POM) | Nízké tření, odolnost proti opotřebení, dobrá rozměrová stabilita | Teplota zpracování musí být kontrolovány; lepení je obtížné | Ozubená kola, západky, návody, přesné mechanismy |
| PBT (perforovatelný, biologicky rozložitelný) | Elektrický výkon, chemická odolnost, rozměrová stálost | Vyžaduje sušení; skla-naplněné třídy se může ukázat, anizotropie smrštění | Konektory a elektrické komponenty |
| PMMA | Vysokou optickou čirost, lesk a UV výkon | Více křehké než PC; kosmetické lití vyžaduje úzkou kontrolu | Světlo trubky, čočky, zobrazení složek |
| TPE/TPU | Flexibilní, odolné, dostupné ve více tvrdosti | Smrštění, připínáček, sušení, a overmolding přilnavost liší podle stupně | Úchyty, těsnění, nárazníky, flexibilní kryty |
| 窥视 | Vysoké teploty, chemické, opotřebení a únava výkon | Vysoký materiálu a náklady na zpracování; specializované nástrojové podmínky | Letecký a kosmický průmysl, lékařské, a náročné průmyslové části |
Design pro Vstřikování Plastů
Dobrý lití design zůstatky funkce, vzhled, nástroj, stavba, materiál, chování, výroby a stabilitu. Následující hodnoty jsou praktická východiska, není automatické přijetí limity.
Udržet Konzistentní Tloušťka Stěny
Náhlé změny zdi, protože různé části naplnit, zabalit, a chladné v různých sazeb. Silné regiony zůstat horký déle, a zmenšit více, zvyšuje riziko vzniku propadlin, dutin, a deformace.
Při tloušťce změna je nevyhnutelná:
- Použití postupný přechod spíše než ostrý krok.
- Jádro silné oddíly.
- Použití žebra obnovit tuhost.
- Recenze přechod s mold-flow analýzu.
- Poloha brány tak husté oblasti mohou být zabaleny efektivně.
Nejlepší nominální tloušťka závisí na resin grade, průtok, délka, části, velikost, strukturální zatížení, a vzhled. Vždy zkontrolujte, zda dodavatel je lití doporučení.
Přidat Návrhu Formy-Otevření Plochy
Návrh je mírné zúžení, které umožňuje součásti pro uvolnění z jádra nebo dutiny. Společný výchozí bod je přibližně 1 až 2 stupně na netvarovaný povrch. Hluboké rysy a texturované povrchy obvykle potřebují více.
Návrh požadavky se zvyšují s:
- Větší hloubky tažení
- Hrubší struktura povrchu
- Měkčí nebo více zmenšit náchylné materiály
- Geometrie, která zmenšuje těsně kolem jádra
- Kosmetické povrchy, kde vlečení jsou nepřijatelné
Návrh směru musí odpovídat zamýšlené dělící čáru a otevřením formy. Přidání návrhu pozdě může změnit hodí, výpadků dodávek a viditelné povrchy, takže určit směr otevření brzy.
Použití Žebra Namísto Tlusté Zdi
Žebra zvyšují tuhost, aniž se otočil okolní region do těžké hmoty z plastu. Jako počáteční vodítko, tloušťky žebra na základně je často držena v blízkosti 40% až 60% z přilehlé stěny. Přesný poměr závisí na tom, pryskyřice, povrch požadavky, a umístění brány.
Žebra by měla mít také návrh a okruhu na základně. Vysoký, hubený žebra může být obtížné naplnit, a mohou zachycovat vzduch. Úzce rozložených žeber může komplikovat chlazení a nástroje pro obrábění.
Design Bossů jako Podporované Funkce
Šéfové dostávat šrouby, kolíky, vložky, nebo páření komponenty. Izolované tlustý šéf může produkovat viditelné dřez na opačné povrchu.
Lepší šéf designu obvykle zahrnuje:
- Je jádrem centra
- Tloušťka stěny týkající se nominální část zdi
- Vyztužení nebo žebra pro boční podporu
- Okruhu na základně
- Vzdálenost od okolních obvodových stěn
- Dostatečné návrhu na vydání
Vlákno tvořící šroub výkon by měl být ověřen v aktuální pryskyřice, protože vlákna výztuže, vlhkost, pilot-průměr otvoru, zapojení délka a montáž speed ovlivňují odizolování a praskání.
Kulaté Vnitřní Rohy
Ostré vnitřní rohy koncentrát stres a narušit tok materiálu. Oni jsou také obtížné, aby stroj dokonale, protože většina plísní-řezné nástroje mají konečný poloměr.
Použít velkorysý, v souladu poloměry kdekoliv funkci umožňuje. Vnější poloměr by měl dodržovat vnitřní poloměr plus jmenovitá tloušťka stěny pro udržení rovnoměrnější části.
Léčit Podkopává Pečlivě
Snížit zabraňuje straight-line vyhození. Některé pohyblivé části mohou deformovat v průběhu funkce při vydání, ale tuhé nižší cenu než obvykle vyžadují skluzavky, zvedáky, skládací jádra, odšroubování mechanismy, nebo ručně vložen vložky.
Tyto mechanismy zvyšují:
- Nástroj nákladů
- Formy velikost
- Doba cyklu
- Údržba poptávky
- Riziko flash nebo nosit
- Validační požadavky
Před přijetím se, že složitost, zkontrolujte, zda je funkce mohou být přesunuty k dělicí čáře, nahrazuje slot, nebo vytvořený při sekundární operaci.
Plán Dělicí Linky
Dělicí čára ovlivňuje nástroj konstrukce, flash viditelnost, uzavírací sílu, ventilace a vzhled. Vyhněte se jeho umístění přes těsnicí plochy nebo vysoce viditelné kosmetické oblasti, pokud je to možné.
Komplexní vstoupil dělící linky mohou řešit geometrické problémy, ale jsou těžší stroj, fit, a udržovat než jednoduché rovinné rozdělení.
Vyberte Si Bránu Umístění Záměrně
Brána listy pozůstatek a kontroluje, jak pryskyřice vstupuje do dutiny. Jeho poloha ovlivňuje:
- Délku toku a tlaku
- Svaru-line pozice
- Air entrapment
- Orientace vláken
- Balení účinnost
- Smrštění a deformace
- Kosmetický vzhled
- Automatické nebo manuální degating
Brány obecně potřebují přístup k dostatečně silná geometrie, takže balení tlak zůstává efektivní. Umístění malé brány do tenké, vzdálené části mohou způsobit předčasné zmrazení-off.
Společné brána typy patří edge, tab, tunelové, pin, ventilátor, bránice, a hot-tip brány. Výběr závisí na tom, pryskyřice, geometrie, vzhledu, objemu výroby, a plísně konfigurace.
Zajistit Odvětrání
Jako plastové vstupuje do formy, musí vzduch uniknout. Nedostatečná ventilace může způsobit popáleniny, krátké záběry, špatné svarové linie, vysoký vstřikovací tlak, nebo diesel-efekt poškození.
Otvory jsou obvykle umístěny v blízkosti konce vyplnit, kolem vložky, a v oblastech, kde tok frontách setkat. Větrací rozměry jsou konkrétní materiály: otvor musí uvolnit plyn, aniž plastové flash.
Značka Kosmetické a Kritické Povrchy
Kresba by měla určit:
- Třídy-nebo vzhledu-kritické povrchy
- Oblastí, kde je brána, pozůstatek je přijatelné
- Povoleno vyhazovač-pin značky
- Loučení-line a flash omezení
- Textura specifikace
- Kritické-funkce rozměry
- Těsnicí a optické povrchy
- Podklady a kontrolní metody
Bez této informace, plísně mohou produkovat rozměrově přijatelné části, které se stále nedaří výrobek je vizuální nebo montážní požadavky.
Vstřikování Tolerance
Vstřikování tolerance jsou ovlivněny nástroj, přesnost, smrštění polymeru, stabilitu procesu, geometrie, dutiny počítat, orientace vláken, vlhkosti, klimatizace, měření teploty a čas po lití.
Vyhněte se použití úzkých tolerancí pro každý rozměr. Přitom se zvyšuje obrábění, kontrola, procesu kontroly nákladů, aniž by nutně zlepšování produktu.
Zvuk tolerance plán by měl:
- Definovat funkční rozhraní a počátek stavby.
- Samostatné kritické rozměry od referenční kóty.
- Účet pro smrštění směr a vzdálenost od brány.
- Určete materiál třídy před konečným kompenzace nástroje.
- Definovat kontrolní metody a kondiční požadavky.
- Použít statistické studie způsobilosti pro výrobu-kritické rysy.
- Zvažte obrábění nebo vložky pro rozměry formovacího procesu nemůže držet ekonomicky.
Mezinárodně uznávané ISO 20457 norma pro lisované plasty-část tolerance poskytuje strukturovaný základ pro specifikaci a hodnocení lisované součásti rozměry. Výkresů zákazníka a konkrétní aplikace normy může stanovit další požadavky.
Společné Vstřikovací Vady
| Vada | Typické Příčiny | Praktická Nápravná Opatření |
|---|---|---|
| Krátká střela | Omezený průtok, uzavřený vzduch, nízké teploty tání, neadekvátní tlak, brzy brána zmrazit | Zlepšení ventilace, recenze gate velikost, upravit, vyplnit profil, zvýšit taveniny nebo teplota formy v rámci schválených limitů |
| Stopy po dřezu | Silné oddíly, nedostatečné balení, horké skvrny, brzy brána zmrazit | Jádro z tlusté geometrie, zlepšit chlazení, zvýšit efektivní balení, revidovat gate umístění |
| Deformace | Nerovné stěny nebo chlazení, orientace, nerovnoměrné smršťování | Vyvážení geometrie a chlazení, revidovat brány strategii, optimalizovat podmínky procesu |
| Flash | Nedostatečné upínací síly, poškozené výpadků dodávek, nadměrný tlak, špatná forma fit | Zkontrolujte, zda nástroj, správné svorky nastavení, snížit dutiny tlak tam, kde je to vhodné |
| Svarové linie | Rozdělit tok frontách, nízké teploty, špatné větrání, nepříznivé brána pozici | Přemístit brány, zlepšení ventilace, zvýšení průtoku-přední teplota, pohyb čáře svaru od naloženo regionů |
| Popáleniny | Pasti stlačeného plynu, nepřiměřená rychlost, špatné odvzdušnění, degradaci materiálů | Přidat nebo vyčistit průduchy, nastavte injekce profilu, ověřte, teploty tání a doba pobytu |
| Tryskání | Pryskyřice vstupuje do otevřené dutiny bez kontaktování povrchu | Změnit typ brány nebo polohy, snižte počáteční rychlost injekce |
| Splay nebo stříbrné pruhy | Vlhkosti, těkavých látek, degradace, strhávání vzduchu | Suchý materiál správně, zkontrolujte kontaminaci, snížení degradace a zlepšit plastifikační |
| Dutin | Silné oddíly, špatné balení, smrštění vnitřní část | Jádro z těžkých oblastech, zvýšit efektivní držet tlak, zlepšit přístup brány |
| Delaminace | Kontaminace, neslučitelné materiály, nadměrné uvolnění agent | Oddělit materiály, čisté manipulační systémy, ověřte, pryskyřice kompatibilita |
Proces změny může skrývat konstrukční nebo nástrojové problém dočasně. Root-cause analýzy by měla přezkoumat část, pryskyřice, formy, stroje a zpracování společné historie.
Single-Dutiny a Multi-Dutina Formy
Single-dutina produkuje jeden díl za cyklus. To je často vhodné pro most výroby, velké součásti, nejistá poptávka, nebo díly ještě pravděpodobně změní.
Multi-dutina nástroj produkuje několik částí, během každého cyklu, a může snížit přímé práce a stroje náklady na jednotku. Nicméně, počáteční investice je vyšší, a běžec systém musí poskytovat vyvážené tlak, teplota a objem materiálu do každé dutiny.
Multi-dutiny vstřikovací stává atraktivní, když poptávka je dostatečně stabilní pro použití přidanou kapacitu. Před výběrem je, vyhodnotit:
- Roční a celoživotní objem
- Stroj velikost a je k dispozici upínací síly
- Běžec rovnováhu
- Chlazení konzistence
- Dutiny-dutiny rozměrové variace
- Nástroj strategie údržby
- Náhradní vložky a opravy plánů
- Požadavky na kontrolu pro každý pečicí prostor
High-kavitace formy není automaticky levnější. Velice málo, nástroj může vázat kapitál, zatímco chudí dutiny rovnováhy může vytvořit šrot a obtížný proces systému windows.
Prototypování Než Výrobních Nástrojů
Výroba nástrojů by nemělo být poprvé, co design je fyzicky hodnoceny.
Rychlé vstřikování může vyrábět díly v určené pryskyřice pomocí zjednodušené nebo nižší-objem nástroj. To je užitečné pro testování smrštění, brány vzhled, montáž, povrchová úprava, a lisované mechanické chování před spácháním s dlouhou životností výroba formy.
Jiné procesy mohou odpovědět na různé otázky:
- A vakuové lití služby je vhodný pro malé dávky polyuretanové díly, když barvu, vzhled, flexibilní známky, nebo kvalita prezentace důležitější než přesná výroba-pryskyřice chování.
- A CNC obrábění služby může produkovat přesné díly bez formy, nástroje, takže je vhodný pro svítidla, funkční prototypy, low-objem součásti, a geometrií, které nejsou lití-friendly.
- Aditivní výroba je užitečné pro rychlé kontroly geometrie, vnitřní programy, iterací návrhu, a low-objem vlastních dílů.
Prototyp díly musí být správně interpretovány. A obráběné nebo lité prototyp může připomínat lisované součásti a zároveň má různé molekulární orientace, zbytkové napětí, pletené řádky, struktura povrchu a mechanické vlastnosti.
Z CAD Modelu do Výroby
Kontrolovaný vývojový proces snižuje nástrojové revize a spuštění zpoždění.
1. Definovat Požadavky
Dokument zatížení, teplota, chemikálie, vzhled, regulační omezení objemu výroby, životnost a kontrolu potřebuje.
2. Vyberte Kandidáta Materiál
Vyberte si konkrétní třídy, kde je to možné. Získat jeho aktuální datasheet, zpracování průvodce, smrštění informace, soulad prohlášení a nabídky stav.
3. Provedení Design-for-Manufacturing Recenzi
Recenze stěn, návrh, žebra, šéfové, zápichy, výpadků dodávek brána možnosti, vyhazovače místech, textura, dělící křivky a tolerance.
4. Spustit Mold-Flow Analýza Rizik Odůvodňuje To
Simulace lze odhadnout, vzor výplně, tlak, weld lines, air pasti, chlazení, chování, orientace vláken, a deformace. Jeho výstup závisí na přesné údaje o materiálu a mezní podmínky, takže simulace by se měla řídit technický úsudek, spíše než nahradit validace.
5. Schválit Tool Design
Potvrzení dutiny uspořádání, nástrojová ocel nebo hliník stupeň, chlazení, typ brány, vyhození, akce, senzory, vložky, údržbu a přístup.
6. Proveďte Nástroj Hodnoceních
Prvních pokusů stanovit, zda formy vyplňuje a uvolňuje správně. Později pokusů vylepšit proces nastavení a ověřte, rozměry, vzhled a opakovatelnost.
7. Ověření Procesu
Používat dokumentovaný proces okně, spíše než jeden "zlatý" nastavení stroje. Kde je to vyžadováno, kompletní první článek inspekce, studie způsobilosti, testování materiálu, a formální kvalifikace.
8. Kontrola Výrobních Změn
Trať hodně pryskyřice, barviva, stroj, úkoly, nástroje údržby, proces revize a schválené odchylky. Nelegální materiál nebo změna parametru může znehodnotit dříve, testování.
Udržitelnost a Účinnost materiálů
Vstřikování lze použít materiál efektivně, zejména když horké běžec systém eliminuje studené-runner odpady a řízení technologického procesu udržuje odmítnout, hodnotit nízká. Stále širší plasty systému představuje značné ekologické problémy.
OECD uvádí, že globální výroba plastů dosáhla 460 milionů tun v roce 2019, zatímco plastového odpadu dosáhl 353 milionů tun. Pouze 9% tohoto odpadu bylo nakonec recyklovaný. Tyto údaje pocházejí z naměřených historických dat, spíše než spekulativní prognóza trhu; viz OECD Global Outlook Plastů.
Výrobci mohou snížit dopad tím, že:
- Snížit zbytečné část hmoty
- Vyhnout se nadměrnému běžců a spuštění šrotu
- Pomocí hot běžců, kde je to technicky a ekonomicky vhodné
- Udržování pryskyřice proudy čisté a oddělené
- Ověřování kontrolovaných přebrousit procenta
- Výběr z recyklovaných materiálů stupně při výkonu povolení
- Navrhování sestav pro opravy a demontáž
- Značení polymerů, kde velikost produktu a předpisy umožňují
- Vyhnout neslučitelné multi-materiál kombinace bez jednoznačný přínos
- Rozšíření plísní a životnost výrobku
Recyklace závisí na sběr, třídění, kontaminace, přísady, barvy, místní infrastruktury, a na konci-poptávky na trhu, ne pouze symbol recyklace lisované do strany. Na U. s. EPA plastu-konkrétní údaje poskytuje užitečné souvislosti, jak plastových výrobků do toku odpadů a jsou řízeny.
Kdy Byste Měli Používat Vstřikování Plastů?
Vstřikování je dobrá volba, když:
- Konstrukce je stabilní, nebo blízkosti stabilní.
- Objem výroby může ospravedlnit nástrojů.
- Opakovatelnost je důležité.
- Zamýšlené pryskyřice musí splňovat specifické požadavky na výkon.
- Část obsahuje tvarovatelný detaily, které by bylo drahé.
- Rychle výrobních cyklů bude podstatně snížit jednotkové náklady.
- Povrch, textura, barva, nebo integrované funkce může eliminovat sekundární práce.
Další proces může být více vhodný, když:
- Jen hrstka díly jsou potřeba.
- Design se mění každý týden.
- Část je příliš velký pro praktické nástroje nebo stroje kapacity.
- Geometrie nemůže být propuštěn z formy ekonomicky.
- Požadované tolerance je nad ekonomické tvarované schopnosti.
- List, vytlačování, odlévání, nebo opracované formě již odpovídá geometrii.
- Materiál certifikace nebo výkon je k dispozici v tvarovatelný.třídy.
Často kladené otázky
Který plast je nejlepší pro vstřikování plastů?
Odpověď závisí na aplikaci. ABS je široce používán pro atraktivní kryty, polypropylenu pro chemickou odolnost a obývací panty, nylon opotřebení a mechanické vlastnosti, polykarbonát pro dopad a transparentnost, a PEEK pro náročné prostředí s vysokými teplotami. Specifický stupeň by měl být vybrán z ověřených požadavků na výkon.
Kolik návrhů se vstřikováním část třeba?
Přibližně 1 až 2 stupně je společný výchozí bod pro mnoho netvarovaný povrch. Hluboké rysy a texturované povrchy obecně vyžadují více. Pryskyřice smrštění, kreslit hloubky, formy na nehty, a geometrie může změnit požadavek.
Proč rovnoměrnou tloušťkou stěny záležitost?
Jednotné stěny vyplnit a cool více rovnoměrně. Náhlé změny tloušťky vytvořit místní rozdíly v tlaku a rychlosti chlazení, což zvyšuje šanci na propadlin, dutin, zbytkové napětí a deformace.
Může recyklovaných plastových být vstřikovaných?
Ano, ale recyklovaného obsahu musí být kvalifikovaný. Kontaminace, degradace, vlhkost, barevnost, doplňkové látky historii, a v rozporu molekulové hmotnosti může změnit, zpracování a část výkonu. Regulované nebo bezpečnostních aplikacích může stanovit další omezení.
Je vstřikování, vhodné pro low-objem produkce?
To může být. Prototyp nebo bridge nástroje snížit počáteční investice ve srovnání s high-objem výroby forem. Ekonomická rozhodnutí by mělo porovnat nářadí, část cena, design, stabilita, doba realizace a předpokládané životnosti poptávky.
Komentáře
Nejnovější Příspěvky
Související Blogy
Senyo ' s blog je zaměřen na sdílení naše rozsáhlé znalosti z prototypové výroby. Prostřednictvím našich článků, naším cílem je podporovat vás ve rafinace produktu design a navigaci složitosti rapid prototyping efektivněji.