Moldeo por inyección de Plásticos, Consejos de Diseño, Materiales y
Tabla de Contenido
Moldeo por inyección de plásticos es una de las maneras más eficientes para producir consistente, componentes de alta calidad a gran escala. El proceso utiliza el calor, la presión y la fabricación de herramientas de precisión para transformar los pellets de plástico en piezas acabadas para industrias tales como la automotriz, médica, electrónica, productos de consumo, industriales y de equipo.
Desde la selección de materiales y diseño de moldes para la refrigeración, la expulsión, tolerancias, y en la prevención de defectos, en esta guía se explica cómo moldeo por inyección de obras y cómo el diseño de piezas para la producción fiable.
¿Cuál Es el Moldeo por Inyección de Plástico?
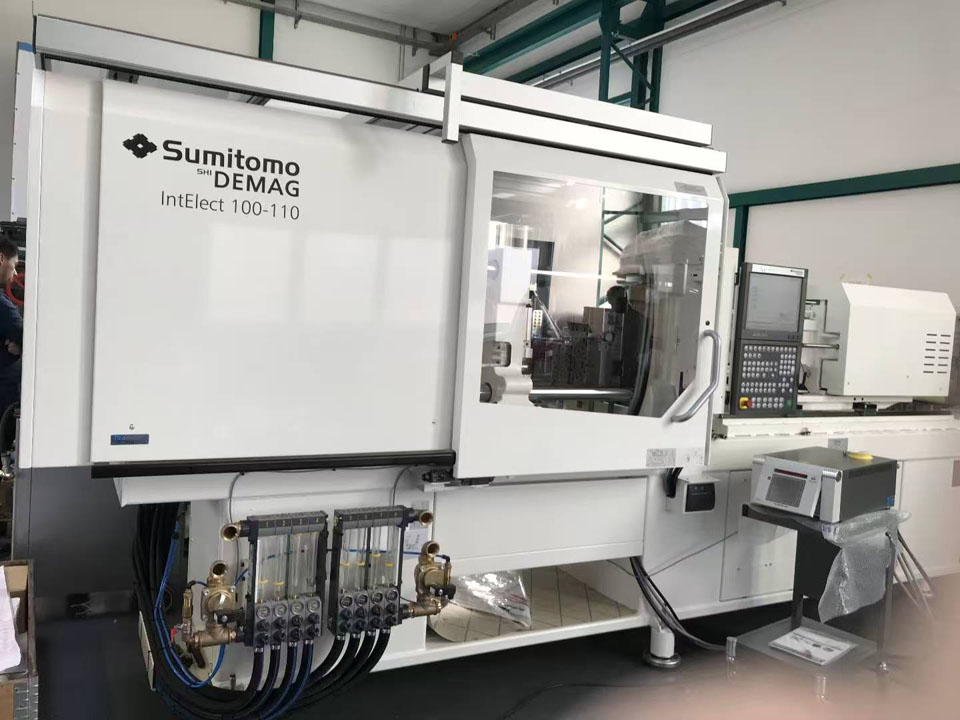
El moldeo por inyección es un proceso de fabricación en la que el plástico se calienta a flujo, se inyecta a presión en un molde cerrado, enfriado a una lo suficientemente duro del estado, y luego dados de alta como un producto terminado o cerca de componentes terminados.
La mayoría de moldeado por inyección de productos son de termoplástico. Estos materiales se ablandan cuando se calientan y se solidifican al enfriarse, permitiendo a los fabricantes para procesar eficazmente muchas resinas y la reutilización de algunos residuos de la producción bajo condiciones controladas.
Los polímeros termoestables y el líquido de la goma de silicona también puede ser moldeado, pero su equipo, de la composición química y la cura de comportamiento son diferentes de los tradicionales moldes de inyección termoplástica.
Este proceso es utilizado para los pequeños componentes de precisión, así como los grandes carcasas y partes estructurales. Las aplicaciones típicas incluyen:
- Dispositivo médico de la carcasa y los componentes desechables
- Coche clips, conectores, deflectores, y debajo del capó partes
- Cubierta electrónica y aislante de la electricidad
- Los bienes de consumo de la carcasa, manejar, y el mecanismo
- Embalaje sellado de la tapa y el recipiente
- Industrial engranajes, guías, soportes y cubiertas de protección
- Componentes ópticos y la cubierta transparente
Su poder decisivo es la repetición. Una vez que el molde y el proceso son estables, miles o millones de piezas pueden ser producidos con cambios relativamente pequeños y un mínimo de procesamiento secundario.
¿Cómo funciona el Moldeo por Inyección de Plástico de los Procesos de Trabajo?
El ciclo de producción implica más que simplemente pulsando la resina fundida dentro de la cavidad. La preparación de los materiales, control de presión, refrigeración, y la pulverización de afectar el resultado final.
1. Selección y preparación de la resina
De plástico por lo general llega en la forma de las partículas. De acuerdo a la aplicación, la base de la resina puede ser mezclado con pigmentos, estabilizadores, retardantes de llama, lubricantes, modificadores de impacto, fibras de vidrio, minerales, u otros aditivos.
Muchas de ingeniería de polímeros absorben la humedad del aire. Nylon, policarbonato, PET, PBT, y algunos poliuretanos termoplásticos generalmente requieren un secado controlado antes de moldeo. Si hay humedad residual, que puede conducir a la hidrólisis, las rayas, las burbujas, la pérdida de peso molecular, o la disminución de las propiedades mecánicas.
El secado de los requisitos que debe proceder de la última hoja de datos técnicos del proveedor del material. Para ciertos grados, el exceso de secado y secado insuficiente igualmente dañinos.
2. Molde de cierre y sujeción
La máquina se cierra las dos mitades del molde y se aplica la fuerza de sujeción. Esta fuerza debe resistir la cavidad de presión que intenta separar el molde durante la inyección y procesos de envasado.
La necesaria accesorio tonelaje depende de la parte esperada de la zona, zona del canal, de la cavidad de presión, el material, el flujo de la duración y el número de cavidades. Muy poca fuerza de voluntad de producir un flash. Presión excesiva que puede acelerar el desgaste, comprimir las aberturas de ventilación, y la energía de los residuos.
3. Plastificado
La rotación del tornillo reciprocante transporta las partículas a través de una acalorada cubo. La calefacción de la correa empieza el proceso, y la fuerza cortante generada por el tornillo contribuye la mayor parte de la energía necesaria para fundir y mezclar el polímero.
Control de la temperatura es muy importante. Undercooled derretir puede resultar en tragos cortos o mostrar buenos fortaleza de la soldadura. Recalentado derretir puede degradar, decolorar, la liberación de gas, o perder propiedades mecánicas.
4. Inyección
El tornillo se mueve hacia adelante y se inyecta la mezcla en la cavidad del molde a través de la boquilla, de la puerta, corredor, y la puerta. La velocidad de inyección afecta el frente de flujo de comportamiento, el aspecto de la superficie, la retención de aire, la soldadura, la orientación de la fibra, y los requisitos de presión.
El objetivo no es sólo para rellenar la cavidad tan pronto como sea posible. El proceso debe ser predecible para el relleno sin pulverizar, ardor excesivo de la corte, o la congelación.
5. Embalaje y almacenamiento
Una vez que la cavidad se llena con el volumen, la máquina se aplicará de mantenimiento de presión. Cuando el polímero se contrae durante principios de refrigeración, empuja el material adicional en la cavidad.
Después de que la puerta se congela, se mantiene la presión se vuelve ineficaz. Extender el tiempo de retención de la congelados a la puerta de aumentar el tiempo de ciclo sin la adición de materiales útiles. Sin embargo, la falta de llenado puede conducir a la contracción de las marcas, espacios internos, las partes ligeras, o cambios dimensionales.
6. Refrigeración
Refrigeración normalmente consume la mayor parte de el ciclo de moldeo. El calor penetra en el molde de plástico y, a continuación, entra en la circulación del refrigerante.
La colocación de los canales de refrigeración, materiales del molde, tasa de flujo del refrigerante, el espesor de la pared, el tipo de resina, y la geometría de la pieza afectar el tiempo de enfriamiento. Desigual enfriamiento puede resultar en una contracción irregular, que es una causa común de la deformación.
7. La apertura y el estallar de los moldes
Después de la parte es lo suficientemente duro como para mantener su forma, el molde se abre y el eyector de pin, manga, separador de placa, de asistencia de aire, u otro mecanismo de liberación de la quita.
Buenos ángulos de desmoldeo, profundo texturas, formación de vacío, la subvaloración, o de tamaño insuficiente de los sistemas de aspersión puede provocar que las piezas se peguen. Más de chorro de fuerza rara vez es el mejor de la primera solución; formas Geométricas y las condiciones de la superficie debe ser corregida.
8. Reparación, inspección y operación secundaria
Dependiendo de la herramienta, puede ser necesario quitar el bebedero y el corredor. Las partes también pueden someterse mecanizado, pintura, galvanoplastia, impresión de la transferencia, marcado por láser, soldadura por ultrasonidos, bañera de remachado, la asamblea, o la inspección dimensional.
Los sistemas de canal caliente puede eliminar los residuos de los corredores, pero aumenta el costo de las herramientas, los requisitos de mantenimiento, y el proceso de complejidad.
La Anatomía de un Molde de Inyección
El molde determina la parte de la geometría, la textura de la superficie, puerta vestigio, línea de separación, y muchos aspectos de las dimensiones de desempeño.
Importante molde componentes incluyen:
- Núcleo y cavidad: Forma de las superficies internas y externas de la pieza.
- La línea de separación: El límite donde las mitades del molde cumplir.
- Esprue, corredores y puertas: Llevar a la resina de la boquilla de la máquina en cada cavidad.
- Canales de enfriamiento: Eliminar el calor y el control de la temperatura del molde.
- Eyector de sistema: Empuja el solidificado parte fuera del molde.
- Ventilación: Permitir que los desplazados del aire y de los gases a salir de la cavidad.
- Diapositivas y torres: Formulario de retenciones que no se puede liberar en la normal de moho en dirección de apertura.
- El líder de los pines y enclavamientos: Mantener la alineación entre las secciones del molde.
- Placas de desgaste y se inserta: Proteger de alta carga áreas y simplificar el mantenimiento.
La selección de moldeo por inyección herramientas implica más que la elección de aluminio o de acero. Espera que el volumen de resina, abrasividad, el tipo de superficie, la tolerancia de la pieza, el molde de la complejidad, tiempo de ciclo, mantenimiento de acceso, y los futuros cambios en el diseño de influir en la correcta construcción de herramientas.
Metal de prototipado rápido ofrece numerosas ventajas, incluyendo:
- Velocidad: Uno de los beneficios más significativos es el rápido tiempo de respuesta, permitiendo una rápida producción y pruebas de prototipos.
- Costo-Efectividad: Detección temprana de defectos de diseño puede ahorrar costos significativos asociados con material de desecho y el reproceso.
- La precisión y la Exactitud: Técnicas avanzadas de fabricación permiten la producción de alta tolerancia a las partes, esencial para aplicaciones que requieren un estricto pliego de condiciones.
- Flexibilidad: Cambios en el diseño pueden ser fácilmente acomodados durante el proceso de creación de prototipos, lo que permite la exploración creativa y la innovación.
Estas ventajas hacen de metal de prototipado rápido en una solución atractiva para las empresas que buscan mejorar sus ciclos de desarrollo de productos.
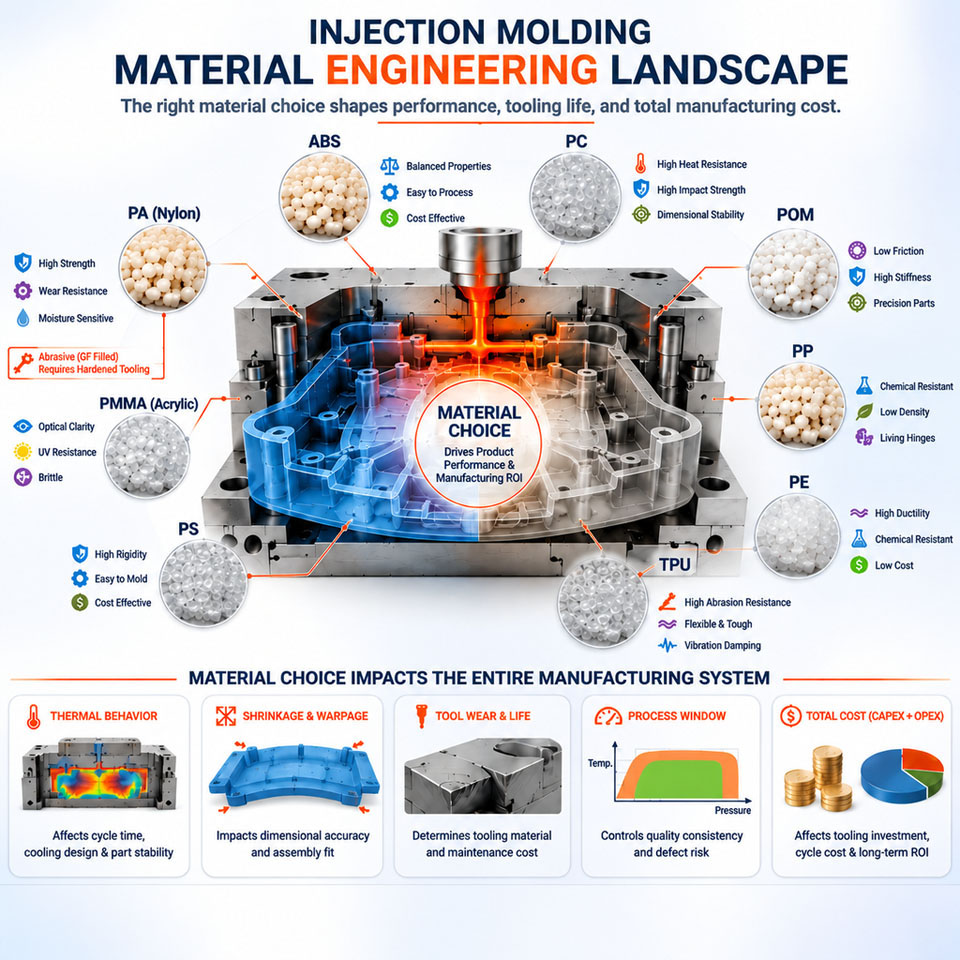
Moldeo Por Inyección De Materiales En Comparación Con
No es universalmente "mejor" de moldeo de resina. Un material que se comporta bien en un lugar seco entorno de oficina puede fallar después de repetida la esterilización, el combustible de la exposición al aire libre, a la radiación UV, o sostenida de la carga mecánica.
| Material | Características Útiles | Diseño o Procesamiento de Preocupaciones | Aplicaciones Comunes |
|---|---|---|---|
| ABS | Buena resistencia al impacto, acabado, colorabilidad, y estabilidad dimensional | Limitada de tiempo y de alta resistencia a la temperatura, salvo que se modifique | Las carcasas, los controles, los productos de consumo |
| Polipropileno (PP) | De baja densidad, resistencia química, resistencia a la fatiga, salón-bisagra de la capacidad de | Relativamente alta contracción; puede deformar en desigual secciones | Tapas, envases, bisagras, productos médicos desechables |
| Polietileno (HDPE/LDPE) | Resistencia química, dureza, baja absorción de humedad | Alta contracción y comparativamente baja rigidez | Botellas, tapones, recipientes, elementos de protección |
| Policarbonato (PC) | Alta resistencia al impacto, transparencia, resistencia al calor | Requiere de secado; susceptibles a algunos de los productos químicos y agrietamiento por tensión | Lentes, protectores, carcasas transparentes |
| PC/ABS | Equilibrado de impacto, resistencia al calor, y procesabilidad | Opaco; las propiedades que dependen fuertemente de la mezcla y de grado | Electrónica y automoción cajas |
| Nylon (PA) | La fuerza, la resistencia al desgaste, la fatiga rendimiento | La absorción de humedad de los cambios de dimensiones y propiedades | Engranajes, rodamientos, clips, piezas mecánicas |
| Acetal (POM) | De baja fricción, resistencia al desgaste, buena estabilidad dimensional | El procesamiento de la temperatura debe ser controlada; la vinculación es difícil | Engranajes, bisagras, guías, mecanismos de precisión |
| PBT | El rendimiento eléctrico, resistencia química, estabilidad dimensional | Requiere de secado; el vaso lleno de calificaciones pueden mostrar anisotropía de la contracción | Conectores y componentes eléctricos |
| PMMA | Óptica de alta claridad, brillo, y a los rayos UV rendimiento | Más frágil que el de PC; cosméticos de moldeo requiere un estrecho control | Los tubos de luz, lentes, componentes de la pantalla |
| TPE/TPU | Flexible, resistente, disponible en varios niveles de dureza | La contracción, tack, secado y moldeado de adhesión varían según el grado | Apretones, sellos, parachoques, flexible cubre |
| 窥视 | De alta temperatura, productos químicos, el desgaste, la fatiga y el rendimiento | Material de alta y costo de procesamiento; instrumentos especializados condiciones | Aeroespacial, médica y exigente de piezas industriales |
Diseño de Moldeo por Inyección
Buen diseño de moldeo de los saldos de la función, la apariencia, la herramienta de la construcción, el comportamiento de los materiales, y la estabilidad de la producción. Los siguientes valores son prácticos puntos de partida, no automática de los límites de aceptación.
Mantener El Espesor De La Pared Consistente
Bruscos cambios de la pared causar diferentes secciones para rellenar, pack, fresco y a diferentes velocidades. De espesor regiones mantienen calientes durante más tiempo y reducir más, aumentando el riesgo de marcas de hundimiento, de vacíos, y la deformación.
Cuando un cambio en el grosor es inevitable:
- El uso de una transición gradual en lugar de un paso fuerte.
- Núcleo fuera secciones gruesas.
- Utilice las costillas para recuperar la rigidez.
- Revisión de la transición con un molde de análisis de flujo.
- La posición de las puertas de modo que el espesor de la zona puede ser embalado de manera efectiva.
El mejor espesor nominal depende del grado de resina, el flujo de longitud, parte del tamaño, carga estructural, y la apariencia. Compruebe siempre que el proveedor del moldeo recomendaciones.
Agregar el Proyecto a Moho-la Apertura de las Superficies
El proyecto es una ligera conicidad que permite que el componente de liberación desde el núcleo o en la cavidad. Un punto de partida común es de aproximadamente 1 a 2 grados en untextured superficies. Características profundas y la textura de las superficies, normalmente se necesitan más.
Proyecto de requerimientos aumentan con:
- Mayor profundidad de termoformado
- Más áspera textura de la superficie
- Más suave o más shrink propensas a los materiales
- La geometría que se contrae fuertemente alrededor de un núcleo
- Estética de las superficies donde arrastre las marcas son inaceptables
Proyecto de dirección debe corresponder a la intención de la línea de separación y la apertura del molde. La adición de proyecto de tarde puede alterar encaja, válvulas de cierre, y las superficies visibles, para establecer la dirección de tiro temprano.
Utilice las Costillas en Lugar de Paredes Gruesas
Costillas de incrementar la rigidez y sin girar la región circundante en una pesada masa de plástico. Como recomendación inicial, de la costilla de espesor en la base, a menudo se mantiene cerca de 40% a 60% de los adyacentes espesor de la pared. La proporción exacta depende de la resina, los requisitos de la superficie, y la puerta de ubicación.
Las costillas también debe tener un proyecto y un radio de la base. Alto, delgado costillas puede ser difícil de llenar y puede atrapar el aire. Estrechamente espaciados costillas pueden complicar la refrigeración y de la herramienta de mecanizado.
El diseño de los Jefes como de las Características Compatibles
Los jefes de recibir tornillos, pernos, inserciones, o el apareamiento de los componentes. Un aislado de espesor jefe puede producir visible hundirse en la superficie opuesta.
Mejor jefe de diseño por lo general incluye:
- Un tubular centro
- El espesor de la pared relativa a la nominal de la parte de la pared
- Refuerzos o las costillas para el soporte lateral
- Una radio en la base
- Despacho cerca de las paredes exteriores
- Suficiente calado para la liberación
Subproceso de formación de tornillo de rendimiento deben ser validados en la resina porque la fibra de refuerzo, la humedad, el piloto-diámetro del agujero, con el compromiso de longitud, y de la asamblea de la velocidad de afectar la extracción y el agrietamiento.
Ronda De Los Ángulos Internos
Sharp esquinas internas de concentrado de estrés e interrumpir el flujo de materiales. Ellos también son difíciles de máquina perfectamente porque la mayoría de molde-herramientas de corte tienen un número finito de radio.
El uso generoso, consistente radios donde la función de los permisos. El radio exterior debe seguir el interior radio de más del espesor nominal de pared para mantener uniforme la sección.
El Tratamiento De Cortes Cuidadosamente
Un hueco impide línea recta de eyección. Algunas piezas flexibles puede deformar a través de una función durante la liberación, pero rígido reduce normalmente requieren de diapositivas, elevadores, plegables núcleos, desatornillando los mecanismos, o de la mano-cargado inserta.
Estos mecanismos de aumento:
- Costo de herramienta
- Tamaño del molde
- Tiempo de ciclo
- La demanda de mantenimiento
- Riesgo de flash o desgaste
- Los requisitos de validación
Antes de aceptar que la complejidad, compruebe si la función se puede mover a la línea de separación, se sustituirá por una ranura, o creado durante una operación secundaria.
El Plan de la Línea de Separación
La línea de separación afecta la herramienta de la construcción, flash visibilidad, fuerza de cierre, ventilación, y la apariencia. Evite colocarlo a través de las caras de los sellos o muy visibles, cosméticos áreas cuando sea posible.
Complejo de pisar las líneas de separación se pueden resolver los problemas de geometría, pero son más difíciles de máquina, ajuste y mantenimiento que un simple plano de división.
Elija Puerta De La Ubicación Deliberadamente
Una puerta deja un vestigio y controla la forma de la resina entra en la cavidad. Su ubicación afecta a:
- El flujo de longitud y presión
- Soldadura-posición de la línea de
- El entrampamiento de aire
- La orientación de la fibra
- Eficiencia en el empaque
- La contracción y deformación de la
- La apariencia estética
- Automático o manual degating
Puertas generalmente necesitan tener acceso a suficiente grosor geometría para el embalaje de la presión sigue siendo eficaz. La colocación de una pequeña puerta en un delgado, distante sección puede causar la congelación.
Común de la puerta con los tipos de borde, ficha, túnel, pin, ventilador, diafragma, y en caliente la punta de puertas. La selección depende de la resina, la geometría, la apariencia, el volumen de producción, y el molde de configuración.
Proporcionar Ventilación
Como el plástico entra en el molde, el aire debe escapar. Expresión inadecuada puede causar quemaduras, tragos cortos, buenos líneas de soldadura de alta presión de inyección, diesel o efecto de daño.
Las aberturas de ventilación están normalmente se encuentran cerca del final de relleno, alrededor de las inserciones, y en las zonas donde el flujo de los frentes de cumplir. Ventilación de dimensiones específicas de los materiales: una ventilación debe liberar el gas sin permitir plástico para flash.
La marca de Cosmética y Superficies Críticas
Un dibujo debe identificar:
- Clase o Un aspecto crítico de las superficies
- Las áreas donde la compuerta vestigio es aceptable
- Permite eyector-pin marcas
- Separación de la línea de flash y limitaciones
- La textura de las especificaciones
- Crítica a la función de las dimensiones
- Sellado y superficies ópticas
- Datos y métodos de inspección
Sin esta información, el moho puede producir dimensiones aceptables partes que todavía no la del producto, visual o de la asamblea de los requisitos.
Moldeo Por Inyección De Tolerancias
Moldeo por inyección de las tolerancias están influenciados por la herramienta de precisión de un polímero, la contracción, la estabilidad del proceso, de la geometría, de la cavidad del conde, la orientación de la fibra, humedad acondicionado, medición de temperatura, y tiempo después del moldeo.
Evitar la aplicación de tolerancias para cada dimensión. Al hacerlo, aumenta el utillaje, la inspección y el proceso de control de costos sin necesariamente mejorar el producto.
Un sonido tolerancia plan debe:
- Definir interfaces funcionales y datum estructuras.
- Aparte dimensiones críticas de las dimensiones de referencia.
- Cuenta de la contracción de la dirección y la distancia desde la puerta.
- Especificar el grado del material, antes de que la compensación de la herramienta.
- Definir el método de inspección y los requisitos de acondicionamiento.
- El uso estadístico de los estudios de capacidad de producción en las características críticas.
- Considere la posibilidad de mecanizado o insertos para las dimensiones del proceso de moldeo pueden sostener económicamente.
El internacionalmente reconocido ISO 20457 estándar para los plásticos moldeados-tolerancias de la pieza proporciona una estructura de base para la especificación y evaluación de moldeado dimensiones de los componentes. Cliente dibujos y aplicación de las normas específicas puede imponer requisitos adicionales.
Común De Moldeo Por Inyección De Defectos
| Defecto | Causas Típicas | Práctica De Acciones Correctivas |
|---|---|---|
| Disparo corto | Restricción del flujo, el aire atrapado, baja temperatura de fusión, presión inadecuada, a principios de la puerta de congelación | Mejorar la ventilación, la revisión de la puerta de tamaño, ajuste de relleno perfil, aumento de fundir o molde, la temperatura dentro de los límites aprobados |
| Marcas de sumidero | Secciones gruesas, la insuficiencia de embalaje, puntos calientes, a principios de la puerta de congelación | Núcleo de cabo grueso de la geometría, mejorar la refrigeración, aumentar la eficacia de embalaje, revisar la ubicación de la puerta |
| La deformación de la | Paredes irregulares o de refrigeración, la orientación, la contracción no uniforme | El Balance de la geometría y de refrigeración, revisar la puerta de la estrategia, optimizar las condiciones de proceso |
| 闪光 | Insuficiente de la abrazadera de la fuerza, dañado válvulas de cierre, la presión excesiva, buenos molde de ajuste | Inspeccione la herramienta correcta de la abrazadera de la instalación, reducir la presión de la cavidad donde corresponda |
| Líneas de soldadura | Divide el flujo de frentes, de baja temperatura, una mala salida de humos, desfavorable posición de compuerta | Reubicar puertas, mejorar la ventilación, aumentar el flujo frente a la temperatura, mover la línea de soldadura, lejos de la carga regiones |
| Marcas de quemaduras | Atrapamiento de gas comprimido, la velocidad excesiva, la mala ventilación, la degradación de los materiales | Agregar o limpieza de rejillas de ventilación, ajuste de inyección de perfil, compruebe la temperatura de fusión y el tiempo de residencia |
| 喷射 | La resina entra en la cavidad abierta sin ponerse en contacto con una superficie | Cambio de tipo de compuerta o de posición, reducir inicial de la velocidad de inyección |
| De separación o vetas de plata | La humedad, volátiles, la degradación, la entrada de aire | Material seco correctamente, compruebe la contaminación, reducir la degradación y mejorar la plastificación |
| Los huecos | Secciones gruesas, pobre de embalaje, la contracción en el interior de la parte | Núcleo pesadas áreas, aumentar la eficacia de mantener la presión, mejorar el acceso a la compuerta |
| La delaminación | La contaminación, los materiales incompatibles, el exceso de agente de liberación | Segregar materiales, limpie el manejo de los sistemas, verificar la resina de compatibilidad |
Los cambios en el proceso puede ocultar un diseño o herramientas problema temporalmente. Análisis de causa raíz debe examinar la parte, la resina, el moho, la máquina y el procesamiento de historia juntos.
Sola Cavidad y de la Multi-Cavidad de Moldes
Una sola cavidad del molde produce una parte por ciclo. A menudo es apropiado para el puente de la producción, los grandes componentes, la incertidumbre de la demanda, o partes todavía susceptibles de cambio.
Un multi-cavidad de la herramienta produce varias partes durante cada ciclo, y puede reducir mano de obra directa y el costo de máquina por unidad. Sin embargo, la inversión inicial es mayor, y el sistema de corredor debe entregar equilibrado de presión, temperatura y volumen de material a cada cavidad.
Multi-cavidad de moldeo por inyección convierte en atractivo cuando la demanda es lo suficientemente estable para el uso de la capacidad adicional. Antes de elegirlo, evaluar:
- Anuales y de por vida de volumen
- Tamaño de la máquina y a disposición de la abrazadera de la fuerza
- Corredor de equilibrio
- Refrigeración consistencia
- Cavidad a la cavidad de la variación dimensional
- Herramienta de la estrategia de mantenimiento
- Repuesto inserta y reparación de los planes de
- Los requisitos de inspección para cada cavidad
Una alta cavitación molde no es automáticamente más barato. Subutilizado herramienta puede atar capital, mientras que el pobre cavidad equilibrio puede crear rechazo y difícil proceso de windows.
La Creación De Prototipos Antes De La Producción De Utillaje
Herramientas de producción no debe ser la primera vez que un diseño es físicamente evaluados.
Rápido de moldeo por inyección puede producir piezas en la intención de resina con una simplificado o de bajo volumen de la herramienta. Esto es útil para probar la contracción, la puerta de la apariencia, montaje, acabado de la superficie, y se moldea el comportamiento mecánico antes de comprometerse a una larga vida de producción del molde.
Otros procesos pueden responder a diferentes preguntas:
- Un vacío de fundición de servicio es útil para pequeños lotes de piezas de poliuretano al color, la apariencia, flexible grados, o la calidad de la presentación de la materia más exacta de la producción de resina de comportamiento.
- Un CNC de mecanizado de servicio puede producir la precisión de las piezas sin los útiles del molde, por lo que es adecuado para los accesorios, prototipos funcionales, de bajo volumen componentes, y las geometrías que no son de moldeo-friendly.
- La fabricación de aditivos es útil para una rápida geometría de cheques, los canales internos de iteraciones de diseño, y de bajo volumen de piezas personalizadas.
Piezas del prototipo debe ser interpretado correctamente. Mecanizado de fundición o de prototipo pueden parecerse a los de un componente moldeado mientras tienen diferente orientación molecular, la tensión residual, tejer líneas, textura de la superficie, y las propiedades mecánicas.
Desde el Modelo CAD para la Producción de
Un proceso de fabricación controlado reduce utillaje revisiones y demoras en el lanzamiento.
1. Definir Los Requisitos
Documento de carga, la temperatura, los productos químicos, la apariencia, las restricciones regulatorias, el volumen de producción, vida útil y necesidades de inspección.
2. Seleccione un Candidato Material
Elija un grado específico, donde sea posible. Obtener su actual hoja de datos, procesamiento de la guía, la contracción de la información, el cumplimiento de las declaraciones, y el estado de la fuente.
3. La conducta de Diseño para la Fabricación de Revisión
Revisión de las paredes, el proyecto, las costillas, los jefes, los cortes, las válvulas de cierre, puerta de opciones, eyector de lugares, textura, línea de separación, y las tolerancias.
4. Ejecutar Molde-Análisis De Flujo Cuando El Riesgo Lo Justifica
La simulación puede estimar el patrón de relleno, presión, líneas de soldadura, trampas de aire, el enfriamiento del comportamiento, la orientación de la fibra, y la deformación. Su producción depende de la exactitud material de los datos y las condiciones de contorno, por lo que la simulación debe guiar a los juicios de ingeniería, en lugar de reemplazar la validación.
5. Aprobar el Diseño de la Herramienta
Confirmar la cavidad de diseño, herramienta de acero o de aluminio de grado, de refrigeración, tipo de compuerta, la expulsión, las acciones, los sensores, las inserciones, y de acceso de mantenimiento.
6. Realizar La Herramienta De Pruebas
Los primeros ensayos de establecer si el molde se llena y se libera correctamente. Después de los ensayos refinar el proceso de configuración y verifique las dimensiones, la apariencia y la repetibilidad.
7. Validar el Proceso de
El uso de un proceso documentado de la ventana en lugar de una sola oro "de la" configuración del equipo. Cuando sea necesario, completar la primera inspección de artículo, los estudios de capacidad, pruebas de materiales, y la cualificación formal.
8. Control De Cambios En La Producción De
Pista de resina lotes, colorantes, máquina de tareas, el mantenimiento de las herramientas, proceso de revisión, y aprobado desviaciones. Un indocumentado material o de cambio de parámetro puede invalidar antes de la prueba.
La sostenibilidad y la Eficiencia de los Materiales
Moldeo por inyección puede utilizar el material de manera eficiente, especialmente cuando un hot-runner sistema elimina el frío corredor de residuos y el control del proceso se mantiene el rechazo de la tasa de bajas. Aún así, la más amplia plásticos sistema presenta un importante reto medioambiental.
La OCDE informa que la producción mundial de plásticos alcanzado 460 millones de toneladas en 2019, mientras que los residuos de plástico alcanzado 353 millones de toneladas. Sólo El 9% de los residuos que finalmente fue reciclado. Estas cifras vienen a partir de la medición de datos históricos, en lugar de un mercado especulativo de previsión; véase la 经合组织全球塑料展望.
Los fabricantes pueden reducir el impacto por:
- La reducción de la parte innecesaria de la masa
- Evitar el exceso de los corredores y el inicio de la chatarra
- El uso de canales calientes cuando sea técnica y económicamente adecuada
- Mantener la resina de los arroyos limpios y separados
- La validación controlado remolienda porcentajes
- La selección de contenido reciclado grados cuando el rendimiento de los permisos
- El diseño de las asambleas para la reparación y el desmontaje
- El marcado de los polímeros, donde el tamaño del producto y reglamentos
- Evitar incompatible múltiples combinaciones de materiales sin un claro beneficio
- Ampliación de moho y el producto de la vida de servicio
Reciclabilidad depende de la recolección, la clasificación, la contaminación, los aditivos, el color, la infraestructura local, y que la demanda del mercado, no sólo el símbolo de reciclaje moldeado en una pieza. El La EPA de los EE.UU. plásticos material específico de datos proporciona contexto útil sobre cómo los productos de plástico entrar en la corriente de residuos y de gestión.
Cuándo Se Debe Utilizar El Moldeo Por Inyección De Plástico?
El moldeo por inyección es una excelente elección cuando:
- El diseño es estable o cerca estable.
- Volumen de producción puede justificar herramientas.
- La repetibilidad es importante.
- La intención de la resina debe cumplir con los requisitos específicos de funcionamiento.
- La parte que contiene moldeable detalles que sería muy costoso de la máquina.
- Rápido ciclos de producción materialmente reducir el costo por unidad.
- Textura de la superficie, color, o conjunto de características puede eliminar un trabajo secundario.
Otro proceso que puede ser más adecuado cuando:
- Sólo un puñado de piezas que se necesitan.
- El diseño está cambiando semanalmente.
- La pieza es demasiado grande para la práctica de utillaje o la capacidad de las máquinas.
- La geometría no puede ser liberado a partir de un molde económicamente.
- La tolerancia deseada está más allá de la económica moldeado de capacidad.
- Una hoja, extrusión, fundición, mecanizado de forma que ya coincide con la geometría.
- La certificación de materiales o de rendimiento no está disponible en un moldeable grado.
Preguntas frecuentes
Que el plástico es mejor para el moldeo por inyección?
La respuesta depende de la aplicación. ABS es ampliamente utilizado para el atractivo de las carcasas de polipropileno para la resistencia química y la vida de las bisagras, de nylon para el desgaste y el rendimiento mecánico, de policarbonato para el impacto y la transparencia, y mire para los exigentes ambientes de alta temperatura. Un grado específico debe ser seleccionado de verificados los requisitos de rendimiento.
Cuánto proyecto de hace un molde de inyección de una parte la necesidad?
Aproximadamente de 1 a 2 grados es un punto de partida común para muchos sin textura de las superficies. Características profundas y la textura de las superficies generalmente requieren más. La contracción de la resina, dibujar profundidad, el moho polaco, y la geometría puede cambiar el requisito.
¿Por qué el uniforme el espesor de la pared de la materia?
Uniforme de las paredes de relleno y fresco de manera más uniforme. Repentinos cambios de espesor de crear diferencias en la presión y la velocidad de enfriamiento, aumenta la probabilidad de marcas de hundimiento, los vacíos, las tensiones residuales y deformaciones.
Puede plástico reciclado ser moldeado por inyección?
Sí, pero el contenido de reciclado debe ser calificado. La contaminación, la degradación, la humedad, variaciones de color, aditivos de la historia, y es incompatible peso molecular puede alterar el procesamiento y la parte de rendimiento. Regulado o aplicaciones relacionadas con la seguridad pueden imponer restricciones adicionales.
Es de moldeo por inyección adecuado para bajo volumen de producción?
Puede ser. Prototipo o el puente de herramientas de reducir la inversión inicial en comparación con alto volumen de los moldes de producción. La decisión económica debe comparar las herramientas, de parte del precio, diseño, estabilidad, tiempo de entrega y tiempo de vida esperado de la demanda.
Comentarios
Últimas Entradas
Blogs Relacionados
Senyo del blog se centra en compartir nuestro amplio conocimiento de la fabricación de prototipos. A través de nuestros artículos, nuestro objetivo es apoyar a usted en refinar el diseño del producto y navegar por las complejidades de la creación rápida de prototipos de forma más efectiva.

Moldeo por inyección médico: El futuro de la fabricación de dispositivos
26 de noviembre de 2024
Leer Más "