Plastiklerin, Tasarım İpuçlarının ve Malzemelerin Enjeksiyonla Kalıplanması
içindekiler tablosu
Plastiklerin enjeksiyonla kalıplanması, ölçekte tutarlı, yüksek kaliteli bileşenler üretmenin en etkili yollarından biridir. Proses, plastik peletleri otomotiv, medikal, elektronik, tüketici ürünleri ve endüstriyel ekipman gibi endüstriler için bitmiş parçalara dönüştürmek için ısı, basınç ve hassas aletler kullanır.
Malzeme seçimi ve kalıp tasarımından soğutmaya, fırlatmaya, toleranslara ve kusur önlemeye kadar bu kılavuz, enjeksiyon kalıplamanın nasıl çalıştığını ve güvenilir üretim için parçaların nasıl tasarlanacağını açıklar.
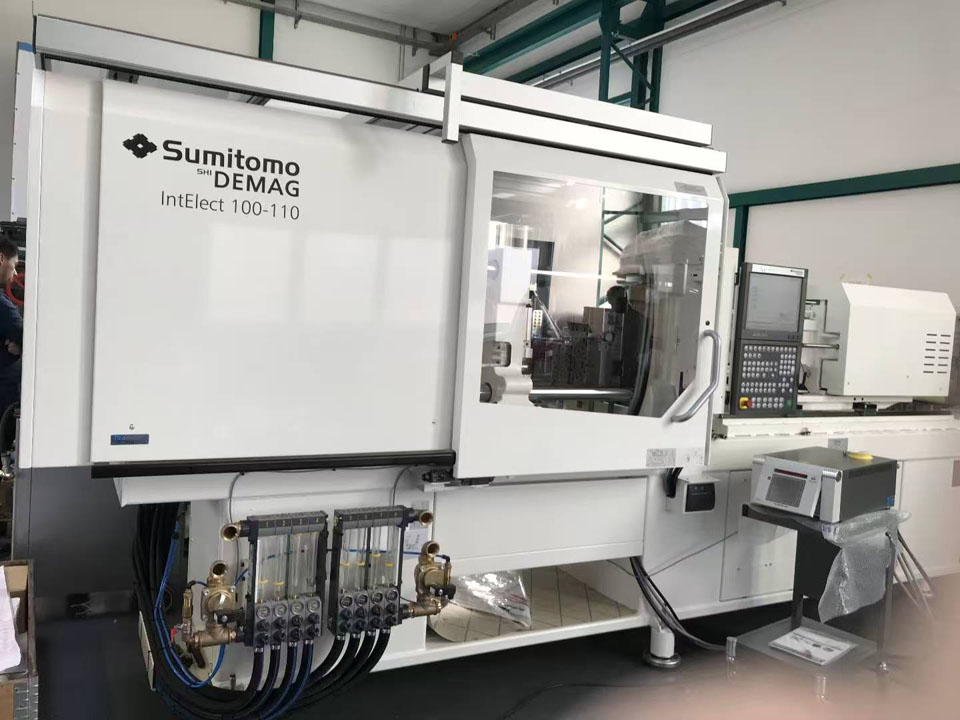
Plastik Enjeksiyon Kalıplama Nedir?
Enjeksiyon kalıplama, plastiğin akması için ısıtıldığı, basınç altında kapalı bir kalıba enjekte edildiği, yeterince sert bir duruma soğutulduğu ve ardından bitmiş bir ürün veya bitmiş bileşenin yakınında boşaltıldığı bir üretim sürecidir.
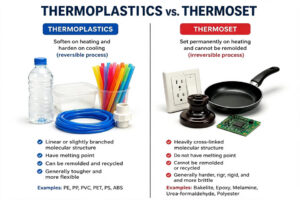
Enjeksiyonla kalıplanmış ürünlerin çoğu termoplastikten yapılmıştır. Bu malzemeler ısıtıldığında yumuşar ve soğutulduğunda katılaşarak üreticilerin birçok reçineyi etkin bir şekilde işlemesine ve bazı üretim atıklarını kontrollü koşullar altında yeniden kullanmasına olanak tanır.
Termoset polimerler ve sıvı silikon kauçuk da kalıplanabilir, ancak ekipmanları, kimyasal bileşimleri ve sertleşme davranışları geleneksel termoplastik enjeksiyon kalıplamadan farklıdır.
Bu işlem, küçük hassas bileşenlerin yanı sıra büyük muhafazalar ve yapısal parçalar için kullanılır. Tipik uygulamalar şunları içerir:
- Tıbbi cihaz kasası ve tek kullanımlık bileşenler
- Araba klipsleri, konektörler, bölmeler ve gövde altı parçaları
- Elektronik muhafaza ve elektrik izolatörü
- Tüketim malları muhafazası, kolu ve mekanizması
- Ambalaj sızdırmazlığı, kapağı ve kabı
- Endüstriyel dişliler, kılavuz raylar, braketler ve koruyucu kapaklar
- Optik bileşenler ve şeffaf kapak
Belirleyici gücü tekrarlanabilirliktir. Kalıp ve proses stabil hale geldiğinde, nispeten küçük değişiklikler ve minimum ikincil işleme ile binlerce veya milyonlarca parça üretilebilir.
Plastik Enjeksiyon Kalıplama İşlemi Nasıl Çalışır?
Üretim döngüsü, erimiş reçinenin boşluğa bastırılmasından daha fazlasını içerir. Malzeme hazırlama, basınç kontrolü, soğutma ve püskürtmenin tümü nihai sonucu etkiler.
1. Reçinenin seçimi ve hazırlanması
Plastik genellikle parçacıklar halinde gelir. Uygulamaya göre baz reçine pigmentler, UV stabilizatörleri, alev geciktiriciler, yağlayıcılar, darbe değiştiriciler, cam elyafları, mineraller veya diğer katkı maddeleri ile karıştırılabilir.
Birçok mühendislik polimeri havadaki nemi emer. Naylon, polikarbonat, PET, PBT ve bazı termoplastik poliüretanlar genellikle kalıplamadan önce kontrollü kurutma gerektirir. Artık nem varsa, hidrolize, çizgilere, kabarcıklara, moleküler ağırlık kaybına veya mekanik özelliklerin azalmasına neden olabilir.
Kurutma gereksinimleri, malzeme tedarikçisinin en son teknik veri sayfasından gelmelidir. Bazı kaliteler için aşırı kurutma ve yetersiz kurutma eşit derecede zararlıdır.
2. Kalıp kapatma ve sıkma
Makine kalıbın iki ana yarısını kapatır ve sıkıştırma kuvveti uygular. Bu kuvvet, enjeksiyon ve paketleme işlemleri sırasında kalıbı ayırmaya çalışan boşluk basıncına dayanmalıdır.
Gerekli armatür tonajı, beklenen parça alanına, kanal alanına, boşluk basıncına, malzemeye, akış uzunluğuna ve boşluk sayısına bağlıdır. Çok az kuvvet bir flaş üretecektir. Aşırı sıkıştırma aşınmayı hızlandırabilir, havalandırma açıklıklarını sıkıştırabilir ve enerji israfına neden olabilir.
3. Plastikleştirme
Dönen pistonlu vida, parçacıkları ısıtılmış bir kovadan taşır. Isıtma kayışı işlemi başlatır ve vida tarafından üretilen kesme kuvveti, polimeri eritmek ve karıştırmak için gereken enerjinin çoğuna katkıda bulunur.
Sıcaklık kontrolü çok önemlidir. Düşük soğutulmuş eriyik kısa atışlara neden olabilir veya zayıf kaynak mukavemeti gösterebilir. Aşırı ısınmış eriyik bozulabilir, rengi bozulabilir, gaz salabilir veya mekanik özelliklerini kaybedebilir.
4. Enjeksiyon
Vida ileri doğru hareket eder ve eriyiği nozul, kapı, yolluk ve kapıdan kalıp boşluğuna enjekte eder. Enjeksiyon hızı, akış ön davranışını, yüzey görünümünü, hava tutmayı, kaynak dikişini, lif yönünü ve basınç gereksinimlerini etkiler.
Amaç sadece boşluğu mümkün olan en kısa sürede doldurmak değildir. Püskürtme, yakma, aşırı kesme veya erken donma olmadan doldurmak için işlem öngörülebilir olmalıdır.
5. Paketleme ve depolama
Boşluk hacimle doldurulduktan sonra, makine tutma basıncı uygulayacaktır. Polimer erken soğutma sırasında küçüldüğünde, ek malzemeyi boşluğa iter.
Kapı donduktan sonra basıncı korumak etkisiz hale gelir. Donmuş kapının tutma süresinin uzatılması, faydalı malzemeler eklemeden çevrim süresini artıracaktır. Bununla birlikte, yetersiz doldurma büzülme izlerine, iç boşluklara, hafif parçalara veya boyutsal değişikliklere neden olabilir.
6. Soğutma
Soğutma tipik olarak kalıplama döngüsünün en büyük bölümünü tüketir. Isı, kalıba plastikten girer ve ardından sirkülasyon soğutucusuna girer.
Soğutma kanallarının yerleştirilmesi, kalıp malzemeleri, soğutma sıvısı akış hızı, duvar kalınlığı, reçine tipi ve parça geometrisinin tümü soğutma süresini etkiler. Eşit olmayan soğutma, eğrilmenin yaygın bir nedeni olan eşit olmayan büzülmeye neden olabilir.
7. Kalıpların açılması ve patlatılması
Parça şeklini koruyacak kadar sert olduktan sonra kalıp açılır ve itici pim, manşon, sıyırıcı plaka, hava desteği veya başka bir serbest bırakma mekanizması onu çıkarır.
Zayıf çekme açıları, derin dokular, vakum oluşturma, alttan kesme veya cılız püskürtme sistemlerinin tümü parçaların birbirine yapışmasına neden olabilir. Daha fazla püskürtme kuvveti nadiren en iyi ilk çözümdür; Geometrik şekiller ve yüzey koşulları düzeltilmelidir.
8. Onarım, muayene ve ikincil operasyon
Alete bağlı olarak, yolluk ve koşucuyu çıkarmak gerekebilir. Parçalar ayrıca işleme, boyama, elektrokaplama, transfer baskı, lazer markalama, ultrasonik kaynak, sıcak perçinleme, montaj veya boyut denetiminden geçebilir.
Sıcak yolluk sistemleri atık yolluklarını ortadan kaldırabilir, ancak takım maliyetlerini, bakım gereksinimlerini ve süreç karmaşıklığını artırır.
Enjeksiyon Kalıbının Anatomisi
Kalıp, parçanın geometrisini, yüzey dokusunu, kapı izini, ayırma çizgisini ve boyutsal performansın birçok yönünü belirler.
Önemli kalıp bileşenleri şunları içerir:
- Çekirdek ve boşluk: Parçanın iç ve dış yüzeylerini oluşturur.
- Ayırma çizgisi: Kalıp yarımlarının birleştiği sınır.
- Yolluk, koşucular ve kapılar: Reçineyi makine memesinden her boşluğa taşıyın.
- Soğutma kanalları: Isıyı alın ve kalıp sıcaklığını kontrol edin.
- Ejektör sistemi: Katılaşmış kısmı kalıptan dışarı iter.
- Havalandırma delikleri: Yer değiştirmiş hava ve gazların boşluktan çıkmasına izin verin.
- Slaytlar ve kaldırıcılar: Normal kalıp açma yönünde serbest bırakılamayan alt kesimler oluşturun.
- Lider pimleri ve kilitleri: Kalıp bölümleri arasındaki hizalamayı koruyun.
- Aşınma plakaları ve kesici uçlar: Yüksek yük alanlarını koruyun ve bakımı basitleştirin.
Seçme enjeksiyon kalıplama araçları alüminyum veya çelik seçmekten daha fazlasını içerir. Beklenen hacim, reçine aşındırıcılığı, yüzey kalitesi, parça toleransı, kalıp karmaşıklığı, çevrim süresi, bakım erişimi ve gelecekteki tasarım değişikliklerinin tümü doğru takım yapısını etkiler.
Metal hızlı prototipleme, aşağıdakiler de dahil olmak üzere birçok avantaj sunar:
- Hız: En önemli faydalardan biri, prototiplerin hızlı üretimine ve test edilmesine olanak tanıyan hızlı geri dönüş süresidir.
- Maliyet Etkinliği: Tasarım kusurlarının erken tespiti, malzeme israfı ve yeniden işleme ile ilgili önemli maliyetlerden tasarruf sağlayabilir.
- Hassasiyet ve Doğruluk: Gelişmiş üretim teknikleri, katı spesifikasyonlar gerektiren uygulamalar için gerekli olan yüksek toleranslı parçaların üretilmesini sağlar.
- Esneklik: Tasarım değişiklikleri, prototipleme sürecinde kolayca barındırılarak yaratıcı keşif ve inovasyona olanak tanır.
Bu avantajlar, metal hızlı prototiplemeyi, ürün geliştirme döngülerini geliştirmek isteyen işletmeler için çekici bir çözüm haline getirmektedir.
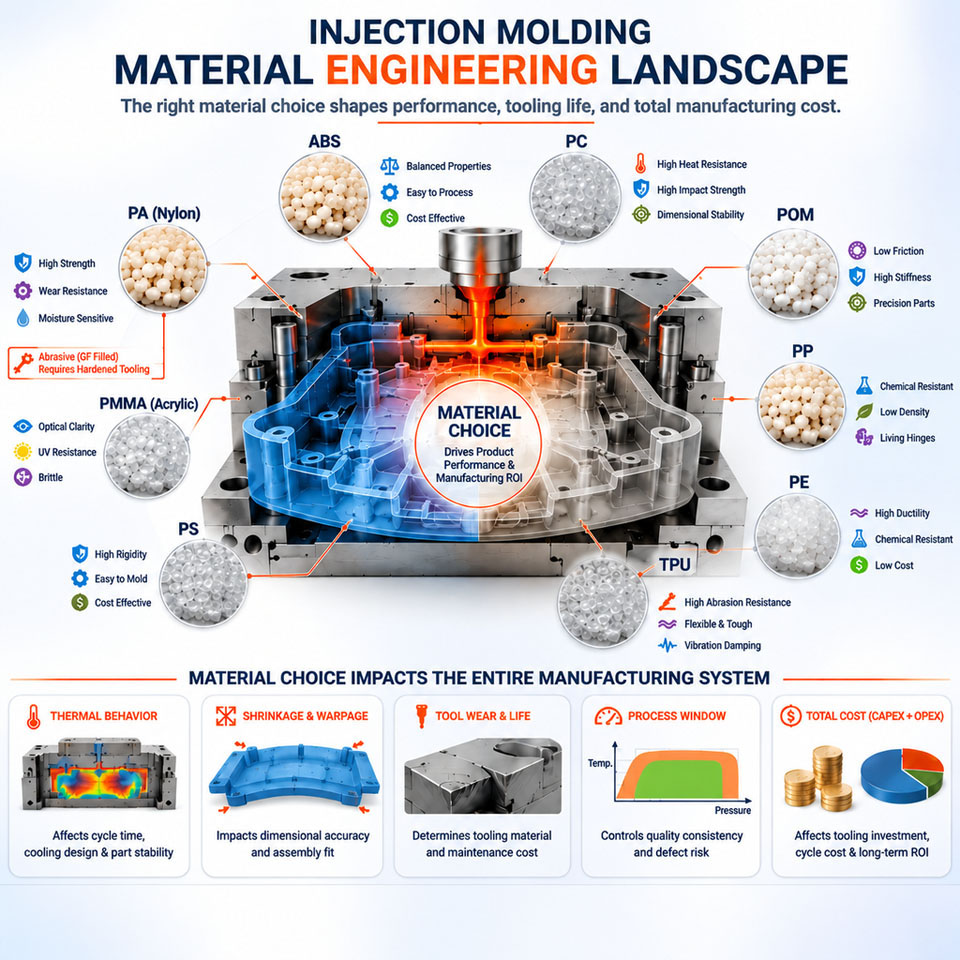
Enjeksiyon Kalıplama Malzemeleri Karşılaştırıldı
Evrensel olarak “en iyi " kalıplama reçinesi yoktur. Kuru bir ofis ortamında iyi performans gösteren bir malzeme, tekrarlanan sterilizasyon, yakıta maruz kalma, dış mekan UV radyasyonu veya sürekli mekanik yüklemeden sonra arızalanabilir.
| Malzeme | Faydalı Özellikler | Tasarım veya işleme endişeleri | Yaygın Uygulamalar |
|---|---|---|---|
| abs | İyi darbe dayanımı, son kat, renklendirilebilirlik ve boyutsal kararlılık | Değiştirilmedikçe sınırlı hava ve yüksek sıcaklık dayanımı | Muhafazalar, kontroller, tüketim ürünleri |
| Polipropilen (PP) | Düşük yoğunluk, kimyasal direnç, yorulma direnci, canlı menteşe kabiliyeti | Nispeten yüksek büzülme; düzensiz bölümlerde çözülebilir | Kapaklar, kaplar, menteşeler, tıbbi tek kullanımlık ürünler |
| Polietilen (HDPE / LDPE) | Kimyasal direnç, tokluk, düşük nem emme | Yüksek büzülme ve nispeten düşük sertlik | Şişeler, tapalar, kaplar, koruyucu parçalar |
| Polikarbonat (PC) | Yüksek darbe dayanımı, şeffaflık, ısı direnci | Kurutma gerektirir; bazı kimyasallara ve stres çatlamasına karşı hassastır | Lensler, korumalar, şeffaf muhafazalar |
| PC / ABS | Dengeli darbe, ısı direnci ve işlenebilirlik | Opak; özellikler büyük ölçüde karışıma ve dereceye bağlıdır | Elektronik ve otomotiv muhafazaları |
| Naylon (PA) | Mukavemet, aşınma direnci, yorulma performansı | Nem emilimi boyutları ve özellikleri değiştirir | Dişliler, rulmanlar, klipsler, mekanik parçalar |
| Asetal (POM) | Düşük sürtünme, aşınma direnci, iyi boyutsal kararlılık | İşlem sıcaklığı kontrol edilmelidir; yapıştırma zordur | Dişliler, mandallar, kılavuzlar, hassas mekanizmalar |
| PBT | Elektriksel performans, kimyasal direnç, boyutsal kararlılık | Kurutma gerektirir; cam dolgulu kaliteler anizotropik büzülme gösterebilir | Konektörler ve elektrik bileşenleri |
| PMMA | Yüksek optik netlik, parlaklık ve UV performansı | PC'den daha kırılgan; kozmetik kalıplama yakın kontrol gerektirir | Işık boruları, lensler, ekran bileşenleri |
| TPE / TPU'NUN | Esnek, esnek, çoklu sertlik seviyelerinde mevcuttur | Büzülme, yapışma, kurutma ve aşırı kalıplama yapışması dereceye göre değişir | Kulplar, contalar, tamponlar, esnek kapaklar |
| gözetlemek | Yüksek sıcaklık, kimyasal, aşınma ve yorulma performansı | Yüksek malzeme ve işleme maliyeti; özel takım koşulları | Havacılık, medikal ve zorlu endüstriyel parçalar |
Enjeksiyon Kalıplama için Tasarım
İyi kalıplama tasarımı, işlevi, görünümü, takım yapısını, malzeme davranışını ve üretim istikrarını dengeler. Aşağıdaki değerler, otomatik kabul sınırları değil, pratik başlangıç noktalarıdır.
Duvar Kalınlığını Tutarlı Tutun
Ani duvar değişiklikleri, farklı bölümlerin farklı oranlarda doldurulmasına, paketlenmesine ve soğumasına neden olur. Kalın bölgeler daha uzun süre sıcak kalır ve daha fazla küçülür, bu da batma izleri, boşluklar ve çarpılma riskini artırır.
Kalınlık değişikliği kaçınılmaz olduğunda:
- Keskin bir adım yerine kademeli bir geçiş kullanın.
- Kalın bölümleri çıkarın.
- Sertliği gidermek için kaburga kullanın.
- Kalıp akış analizi ile geçişi gözden geçirin.
- Kapıları, kalın alanın etkili bir şekilde paketlenebilmesi için konumlandırın.
En iyi nominal kalınlık reçine derecesine, akış uzunluğuna, parça boyutuna, yapısal yüke ve görünüme bağlıdır. Her zaman tedarikçinin kalıplama önerilerini kontrol edin.
Kalıp Açma Yüzeylerine Taslak Ekleyin
Taslak, bileşenin çekirdekten veya boşluktan salınmasına izin veren hafif bir koniktir. Tekstüre edilmemiş yüzeylerde ortak bir başlangıç noktası yaklaşık 1 ila 2 derecedir. Derin özellikler ve dokulu yüzeyler genellikle daha fazlasına ihtiyaç duyar.
Taslak gereksinimleri ile artar:
- Daha fazla çekme derinliği
- Daha pürüzlü yüzey dokusu
- Daha yumuşak veya daha fazla büzülmeye eğilimli malzemeler
- Bir çekirdeğin etrafında sıkıca küçülen geometri
- Sürtünme izlerinin kabul edilemez olduğu kozmetik yüzeyler
Taslak yönü, amaçlanan ayırma çizgisine ve kalıp açıklığına karşılık gelmelidir. Taslağı geç eklemek, sığmaları, kapanmaları ve görünür yüzeyleri değiştirebilir, bu nedenle çekme yönünü erkenden belirleyin.
Kalın Duvarlar Yerine Kaburga kullanın
Kaburgalar, çevredeki bölgeyi ağır bir plastik kütlesine dönüştürmeden sertliği arttırır. İlk kılavuz olarak, tabandaki kaburga kalınlığı genellikle bitişik duvar kalınlığının ila 'ına yakın tutulur. Kesin oran reçineye, yüzey gereksinimlerine ve kapı konumuna bağlıdır.
Kaburgalar ayrıca tabanda taslak ve yarıçapa sahip olmalıdır. Uzun, ince kaburgaların doldurulması zor olabilir ve havayı hapsedebilir. Yakın aralıklı kaburgalar, soğutmayı ve takım işlemeyi zorlaştırabilir.
Patronları Desteklenen Özellikler Olarak Tasarlayın
Patronlar vidaları, pimleri, ekleri veya eşleşen bileşenleri alır. İzole edilmiş kalın bir patron, karşı yüzeyde görünür bir lavabo oluşturabilir.
Daha iyi patron tasarımı genellikle şunları içerir:
- Özlü bir merkez
- Nominal parça duvarına bağlı duvar kalınlığı
- Yanal destek için köşebentler veya kaburgalar
- Tabanda bir yarıçap
- Yakındaki dış duvarlardan açıklık
- Serbest bırakılması için yeterli taslak
İplik oluşturan vida performansı gerçek reçinede doğrulanmalıdır çünkü elyaf takviyesi, nem, pilot delik çapı, bağlantı uzunluğu ve montaj hızının tümü sıyırma ve çatlamayı etkiler.
Yuvarlak iç köşeler
Keskin iç köşeler stresi yoğunlaştırır ve malzeme akışını bozar. Çoğu kalıp kesme aletinin sınırlı bir yarıçapa sahip olması nedeniyle mükemmel şekilde işlenmeleri de zordur.
İşlevin izin verdiği her yerde cömert, tutarlı yarıçaplar kullanın. Dış yarıçap, daha düzgün bir bölüm sağlamak için iç yarıçapı artı nominal duvar kalınlığını takip etmelidir.
Alt Kesimlere Dikkatlice Davranın
Alttan kesme, düz çizginin fırlatılmasını önler. Bazı esnek parçalar, serbest bırakma sırasında bir özellik üzerinde deforme olabilir, ancak sert alt kesimler tipik olarak slaytlar, kaldırıcılar, katlanabilir çekirdekler, sökme mekanizmaları veya elle yüklenen kesici uçlar gerektirir.
Bu mekanizmalar artar:
- Takım maliyeti
- Kalıp boyutu
- Çevrim süresi
- Bakım talebi
- Parlama veya aşınma riski
- Doğrulama gereksinimleri
Bu karmaşıklığı kabul etmeden önce, özelliğin ayırma çizgisine taşınıp taşınamayacağını, bir yuvayla değiştirilip değiştirilemeyeceğini veya ikincil bir işlem sırasında oluşturulup oluşturulmayacağını kontrol edin.
Ayrılık Çizgisini Planlayın
Ayırma çizgisi, takım yapısını, flaş görünürlüğünü, kapatma gücünü, havalandırmayı ve görünümü etkiler. Mümkünse sızdırmazlık yüzeylerine veya oldukça görünür kozmetik alanlara yerleştirmekten kaçının.
Karmaşık kademeli ayırma çizgileri geometri problemlerini çözebilir, ancak bunların işlenmesi, takılması ve bakımı basit bir düzlemsel bölmeden daha zordur.
Kasıtlı Olarak Kapı Konumunu Seçin
Bir kapı bir iz bırakır ve reçinenin boşluğa nasıl girdiğini kontrol eder. Konumu etkiler:
- Akış uzunluğu ve basıncı
- Kaynak hattı konumu
- Hava tuzağı
- Lif yönelimi
- Paketleme verimliliği
- Büzülme ve çarpıtma
- Kozmetik görünüm
- Otomatik veya manuel degating
Kapılar genellikle yeterince kalın geometriye erişime ihtiyaç duyar, böylece paketleme basıncı etkili kalır. Küçük bir kapının ince, uzak bir bölüme yerleştirilmesi erken donmaya neden olabilir.
Yaygın kapı tipleri arasında kenar, sekme, tünel, pim, fan, diyafram ve sıcak uçlu kapılar bulunur. Seçim reçine, geometri, görünüm, üretim hacmi ve kalıp konfigürasyonuna bağlıdır.
Havalandırma Sağlayın
Plastik kalıba girerken havanın dışarı çıkması gerekir. Yetersiz havalandırma, yanık izlerine, kısa atışlara, zayıf kaynak hatlarına, yüksek enjeksiyon basıncına veya dizel etkili hasara neden olabilir.
Havalandırma delikleri genellikle dolgunun sonuna, ek parçaların etrafına ve akış cephelerinin birleştiği alanlara yerleştirilir. Havalandırma boyutları malzemeye özgüdür: bir havalandırma, plastiğin parlamasına izin vermeden gazı serbest bırakmalıdır.
Kozmetik ve Kritik Yüzeyleri İşaretleyin
Bir çizim şunları tanımlamalıdır:
- A sınıfı veya görünüm açısından kritik yüzeyler
- Kapı kalıntısının kabul edilebilir olduğu alanlar
- İzin verilen ejektör pimi işaretleri
- Ayırma çizgisi ve flaş sınırlamaları
- Doku özellikleri
- Kritik işlev boyutları
- Sızdırmazlık ve optik yüzeyler
- Veriler ve inceleme yöntemleri
Bu bilgi olmadan, bir kalıp, ürünün görsel veya montaj gereksinimlerini karşılamayan boyutsal olarak kabul edilebilir parçalar üretebilir.
Enjeksiyon Kalıplama Toleransları
Enjeksiyon kalıplama toleransları, takım doğruluğu, polimer büzülmesi, proses stabilitesi, geometri, boşluk sayısı, lif yönelimi, nem koşullandırma, ölçüm sıcaklığı ve kalıplama sonrası süreden etkilenir.
Her boyuta sıkı toleranslar uygulamaktan kaçının. Bunu yapmak, ürünü mutlaka iyileştirmeden takımlama, inceleme ve proses kontrol maliyetlerini artırır.
Sağlam bir tolerans planı şunları yapmalıdır:
- İşlevsel arayüzleri ve veri yapılarını tanımlar.
- Kritik boyutları referans boyutlardan ayırın.
- Büzülme yönünü ve kapıdan uzaklığı hesaba katın.
- Son takım telafisinden önce malzeme derecesini belirtin.
- Muayene yöntemini ve şartlandırma gereksinimlerini tanımlayın.
- Üretim açısından kritik özellikler için istatistiksel yetenek çalışmalarını kullanın.
- Kalıplama işleminin ekonomik olarak tutamayacağı boyutlar için işleme veya kesici uçları düşünün.
Uluslararası kabul görmüş Plastik kalıplı parça toleransları için ISO 20457 standardı kalıplanmış bileşen boyutlarını belirlemek ve değerlendirmek için yapılandırılmış bir temel sağlar. Müşteri çizimleri ve uygulamaya özel standartlar ek gereksinimler getirebilir.
Yaygın Enjeksiyon Kalıplama Kusurları
| Kusur | Tipik Nedenler | Pratik Düzeltici Faaliyetler |
|---|---|---|
| Kısa mesafe | Kısıtlı akış, sıkışan hava, düşük erime sıcaklığı, yetersiz basınç, erken kapı donması | Havalandırmayı iyileştirin, kapı boyutunu gözden geçirin, dolgu profilini ayarlayın, eriyik veya kalıp sıcaklığını onaylanmış sınırlar dahilinde artırın |
| Lavabo izleri | Kalın bölümler, yetersiz paketleme, sıcak noktalar, erken kapı donması | Kalın geometriyi çıkarın, soğutmayı iyileştirin, etkili paketlemeyi artırın, kapı konumunu gözden geçirin |
| Çarpıtma Sayfası | Düz olmayan duvarlar veya soğutma, yönlendirme, düzgün olmayan büzülme | Geometriyi ve soğutmayı dengeleyin, geçit stratejisini gözden geçirin, proses koşullarını optimize edin |
| 闪光 | Yetersiz kelepçe kuvveti, hasarlı kapanmalar, aşırı basınç, kötü kalıp uyumu | Aleti inceleyin, kelepçe kurulumunu düzeltin, uygun olduğunda boşluk basıncını azaltın |
| Kaynak hatları | Bölünmüş akış cepheleri, düşük sıcaklık, zayıf havalandırma, elverişsiz kapı konumu | Kapıları yeniden konumlandırın, havalandırmayı iyileştirin, akış ön sıcaklığını artırın, kaynak hattını yüklü bölgelerden uzaklaştırın |
| Yanık izleri | Sıkışan sıkıştırılmış gaz, aşırı hız, zayıf havalandırma, malzeme bozulması | Havalandırma delikleri ekleyin veya temizleyin, enjeksiyon profilini ayarlayın, erime sıcaklığını ve kalma süresini doğrulayın |
| 喷射 | Reçine bir yüzeye temas etmeden açık boşluğa girer | Kapı tipini veya konumunu değiştirin, ilk enjeksiyon hızını azaltın |
| Yay veya gümüş çizgiler | Nem, uçucu maddeler, bozulma, hava sürüklenmesi | Malzemeyi doğru şekilde kurutun, kontaminasyonu kontrol edin, bozulmayı azaltın ve plastikleştirmeyi iyileştirin |
| Boşluklar | Kalın bölümler, zayıf paketleme, parçanın içinde büzülme | Ağır alanların çekirdeğini çıkarın, etkili tutma basıncını artırın, kapı erişimini iyileştirin |
| Delaminasyon | Kirlenme, uyumsuz malzemeler, aşırı salıcı madde | Malzemeleri ayırın, taşıma sistemlerini temizleyin, reçine uyumluluğunu doğrulayın |
Süreç değişiklikleri bir tasarım veya takım sorununu geçici olarak gizleyebilir. Kök neden analizi, parçayı, reçineyi, kalıbı, makineyi ve işleme geçmişini birlikte incelemelidir.
Tek Boşluklu ve Çok Boşluklu Kalıplar
Tek boşluklu bir kalıp, döngü başına bir parça üretir. Köprü üretimi, büyük bileşenler, belirsiz talep veya hala değişmesi muhtemel parçalar için genellikle uygundur.
Çok boşluklu bir alet, her döngü sırasında birkaç parça üretir ve birim başına doğrudan işçilik ve makine maliyetini düşürebilir. Bununla birlikte, ilk yatırım daha yüksektir ve yolluk sistemi her boşluğa dengeli basınç, sıcaklık ve malzeme hacmi sağlamalıdır.
Çok boşluklu enjeksiyon kalıplama talep, eklenen kapasiteyi kullanacak kadar istikrarlı olduğunda cazip hale gelir. Seçmeden önce değerlendirin:
- Yıllık ve ömür boyu hacim
- Makine boyutu ve mevcut kelepçe kuvveti
- Koşucu dengesi
- Soğutma tutarlılığı
- Boşluktan boşluğa boyutsal değişim
- Takım bakım stratejisi
- Yedek uçlar ve onarım planları
- Her boşluk için muayene gereksinimleri
Yüksek kavitasyonlu bir kalıp otomatik olarak daha ucuz değildir. Az kullanılan bir alet sermayeyi bağlayabilirken, zayıf boşluk dengesi hurda ve zor işlem pencereleri oluşturabilir.
Üretim Takımından Önce Prototipleme
Üretim takımları, bir tasarımın fiziksel olarak değerlendirildiği ilk kez olmamalıdır.
Hızlı enjeksiyon kalıplama basitleştirilmiş veya daha düşük hacimli bir alet kullanarak amaçlanan reçinede parçalar üretebilir. Bu, uzun ömürlü bir üretim kalıbına başlamadan önce büzülme, kapı görünümü, montaj, yüzey kalitesi ve kalıplanmış mekanik davranışı test etmek için kullanışlıdır.
Diğer süreçler farklı soruları yanıtlayabilir:
- A vakumlu döküm hizmeti renk, görünüm, esnek kaliteler veya sunum kalitesi kesin üretim-reçine davranışından daha önemli olduğunda küçük poliüretan parça grupları için kullanışlıdır.
- A CNC işleme hizmeti kalıp takımı olmadan hassas parçalar üretebilir, bu da onu armatürler, fonksiyonel prototipler, düşük hacimli bileşenler ve kalıp dostu olmayan geometriler için uygun hale getirir.
- Eklemeli üretim, hızlı geometri kontrolleri, dahili kanallar, tasarım yinelemeleri ve düşük hacimli özel parçalar için kullanışlıdır.
Prototip parçalar doğru yorumlanmalıdır. İşlenmiş veya dökme bir prototip, farklı moleküler yönelime, artık gerilmeye, örgü çizgilerine, yüzey dokusuna ve mekanik özelliklere sahipken kalıplanmış bir bileşene benzeyebilir.
CAD Modelinden Üretime
Kontrollü bir geliştirme süreci, takım revizyonlarını ve başlatma gecikmelerini azaltır.
1. Gereksinimleri Tanımlayın
Belge yükleri, sıcaklık, kimyasallar, görünüm, düzenleyici kısıtlamalar, üretim hacmi, hizmet ömrü ve denetim ihtiyaçları.
2. Bir Aday Malzeme Seçin
Mümkün olduğunda belirli bir not seçin. Mevcut veri sayfasını, işleme kılavuzunu, büzülme bilgilerini, uyumluluk beyanlarını ve tedarik durumunu edinin.
3. Üretim için Tasarım İncelemesi Yapın
Duvarları, taslağı, kaburgaları, patronları, alttan kesmeleri, kapanmaları, kapı seçeneklerini, ejektör konumlarını, dokuyu, ayırma çizgisini ve toleransları gözden geçirin.
4. Risk Onu Haklı Çıkardığında Kalıp Akışı Analizi Yapın
Simülasyon, doldurma düzenini, basıncı, kaynak hatlarını, hava hapslerini, soğutma davranışını, lif yönünü ve çarpıklığını tahmin edebilir. Çıktısı doğru malzeme verilerine ve sınır koşullarına bağlıdır, bu nedenle simülasyon doğrulamanın yerini almak yerine mühendislik yargısına rehberlik etmelidir.
5. Takım Tasarımını Onaylama
Boşluk düzenini, takım çeliği veya alüminyum kalitesini, soğutmayı, kapı tipini, fırlatmayı, eylemleri, sensörleri, ekleri ve bakım erişimini onaylayın.
6. Takım Denemeleri Gerçekleştirin
Erken denemeler, kalıbın doğru şekilde doldurulup bırakılmadığını belirler. Daha sonraki denemeler işlem ayarlarını iyileştirir ve boyutları, görünümü ve tekrarlanabilirliği doğrular.
7. Süreci Doğrulayın
Tek bir “altın” makine ayarı yerine belgelenmiş bir işlem penceresi kullanın. Gerektiğinde, ilk madde incelemesini, yetenek çalışmalarını, malzeme testini ve resmi yeterliliği tamamlayın.
8. Üretim Değişikliklerini Kontrol Edin
Reçine lotlarını, renklendiricileri, makine atamalarını, takım bakımını, proses revizyonlarını ve onaylanmış sapmaları takip edin. Belgelenmemiş bir materyal veya parametre değişikliği önceki testleri geçersiz kılabilir.
Sürdürülebilirlik ve Malzeme Verimliliği
Enjeksiyon kalıplama, özellikle sıcak yolluk sistemi soğuk yolluk atıklarını ortadan kaldırdığında ve proses kontrolü reddetme oranını düşük tuttuğunda malzemeyi verimli bir şekilde kullanabilir. Yine de, daha geniş plastik sistemi önemli bir çevresel zorluk teşkil etmektedir.
OECD, küresel plastik üretiminin ulaştığını bildirdi 2019'da 460 milyon ton, plastik atıklar ulaşırken 353 milyon ton. Sadece bu atıkların %9'u nihayetinde geri dönüştürüldü. Bu rakamlar, spekülatif bir piyasa tahmininden ziyade ölçülen geçmiş verilerden gelmektedir; bkz. 经合组织全球塑料展望.
Üreticiler etkiyi şu şekilde azaltabilir:
- Gereksiz parça kütlesinin azaltılması
- Aşırı koşuculardan ve başlangıç hurdalarından kaçınmak
- Teknik ve ekonomik olarak uygun olan yerlerde sıcak yollukların kullanılması
- Reçine akışlarını temiz ve ayrı tutmak
- Kontrollü yeniden öğütme yüzdelerinin doğrulanması
- Performans izin verdiğinde geri dönüştürülmüş içerik notlarının seçilmesi
- Onarım ve demontaj için montajların tasarlanması
- Ürün boyutunun ve düzenlemelerinin izin verdiği yerlerde polimerlerin işaretlenmesi
- Net bir fayda sağlamadan uyumsuz çok malzemeli kombinasyonlardan kaçınmak
- Kalıp ve ürün servis ömrünü uzatmak
Geri dönüştürülebilirlik, yalnızca bir parçaya dönüştürülen geri dönüşüm sembolüne değil, toplama, ayırma, kirlenme, katkı maddeleri, renk, yerel altyapı ve son pazar talebine bağlıdır. Bu ABD EPA plastiklerine özgü veriler plastik ürünlerin atık akışına nasıl girdiği ve nasıl yönetildiği konusunda faydalı bağlam sağlar.
Plastiklerin Enjeksiyon Kalıplamasını Ne Zaman Kullanmalısınız?
Enjeksiyon kalıplama güçlü bir seçimdir:
- Tasarım kararlı veya kararlı.
- Üretim hacmi, takımları haklı çıkarabilir.
- Tekrarlanabilirlik önemlidir.
- Amaçlanan reçine, belirli performans gereksinimlerini karşılamalıdır.
- Parça, işlenmesi pahalı olacak kalıplanabilir detaylar içerir.
- Hızlı üretim döngüleri, birim maliyeti önemli ölçüde azaltacaktır.
- Yüzey dokusu, renk veya tümleşik özellikler ikincil çalışmayı ortadan kaldırabilir.
Başka bir işlem şu durumlarda daha uygun olabilir:
- Sadece bir avuç parçaya ihtiyaç vardır.
- Tasarım haftalık olarak değişiyor.
- Parça, pratik takım veya makine kapasitesi için çok büyüktür.
- Geometri bir kalıptan ekonomik olarak salınamaz.
- Gerekli tolerans, ekonomik kalıp kabiliyetinin ötesindedir.
- Bir levha, ekstrüzyon, döküm veya işlenmiş form zaten geometriyle eşleşir.
- Kalıplanabilir bir sınıfta malzeme sertifikası veya performansı mevcut değildir.
SSS'ler
Enjeksiyon kalıplama için hangi plastik en iyisidir?
Cevap uygulamaya bağlıdır. ABS, çekici muhafazalar, kimyasal direnç ve canlı menteşeler için polipropilen, aşınma ve mekanik performans için naylon, darbe ve şeffaflık için polikarbonat ve zorlu yüksek sıcaklık ortamları için gözetleme için yaygın olarak kullanılmaktadır. Doğrulanmış performans gereksinimleri arasından belirli bir not seçilmelidir.
Enjeksiyonla kalıplanmış bir parçanın ne kadar çekişe ihtiyacı vardır?
Yaklaşık 1 ila 2 derece, birçok dokusuz yüzey için ortak bir başlangıç noktasıdır. Derin özellikler ve dokulu yüzeyler genellikle daha fazlasını gerektirir. Reçine büzülmesi, çekme derinliği, kalıp cilası ve geometri gereksinimi değiştirebilir.
Düzgün duvar kalınlığı neden önemlidir?
Düzgün duvarlar daha eşit şekilde doldurulur ve soğutulur. Ani kalınlık değişiklikleri, basınç ve soğutma hızında yerel farklılıklar yaratarak batma izleri, boşluklar, artık gerilme ve çarpılma olasılığını artırır.
Geri dönüştürülmüş plastik enjeksiyonla kalıplanabilir mi?
Evet, ancak geri dönüştürülmüş içerik nitelikli olmalıdır. Kirlenme, bozulma, nem, renk değişimi, katkı geçmişi ve tutarsız moleküler ağırlık, işleme ve parça performansını değiştirebilir. Düzenlenmiş veya güvenlikle ilgili uygulamalar ek kısıtlamalar getirebilir.
Enjeksiyon kalıplama düşük hacimli üretim için uygun mudur?
Olabilir. Prototip veya köprü takımları, yüksek hacimli üretim kalıplarına kıyasla ilk yatırımı azaltır. Ekonomik karar, takım, parça fiyatı, tasarım istikrarı, teslim süresi ve beklenen ömür boyu talebi karşılaştırmalıdır.
Yorumlar
Son Yazılar
İlgili Bloglar
Senyo'nun blogu, prototip üretimi konusundaki kapsamlı bilgimizi paylaşmaya odaklanmıştır. Makalelerimiz aracılığıyla, ürün tasarımınızı geliştirmenize ve hızlı prototiplemenin karmaşıklıklarını daha etkin bir şekilde yönlendirmenize yardımcı olmayı hedefliyoruz.