Cetakan Injeksi Plastik, Tip Desain, & Bahan
Daftar Isi
Pencetakan injeksi plastik adalah salah satu cara paling efisien untuk menghasilkan komponen berkualitas tinggi yang konsisten dalam skala besar. Prosesnya menggunakan panas, tekanan, dan perkakas presisi untuk mengubah pelet plastik menjadi bagian jadi untuk industri seperti otomotif, medis, elektronik, produk konsumen, dan peralatan industri.
Dari pemilihan material dan desain cetakan hingga pendinginan, pengeluaran, toleransi, dan pencegahan cacat, panduan ini menjelaskan cara kerja cetakan injeksi dan cara merancang suku cadang untuk produksi yang andal.
Apa Itu Cetakan Injeksi Plastik?
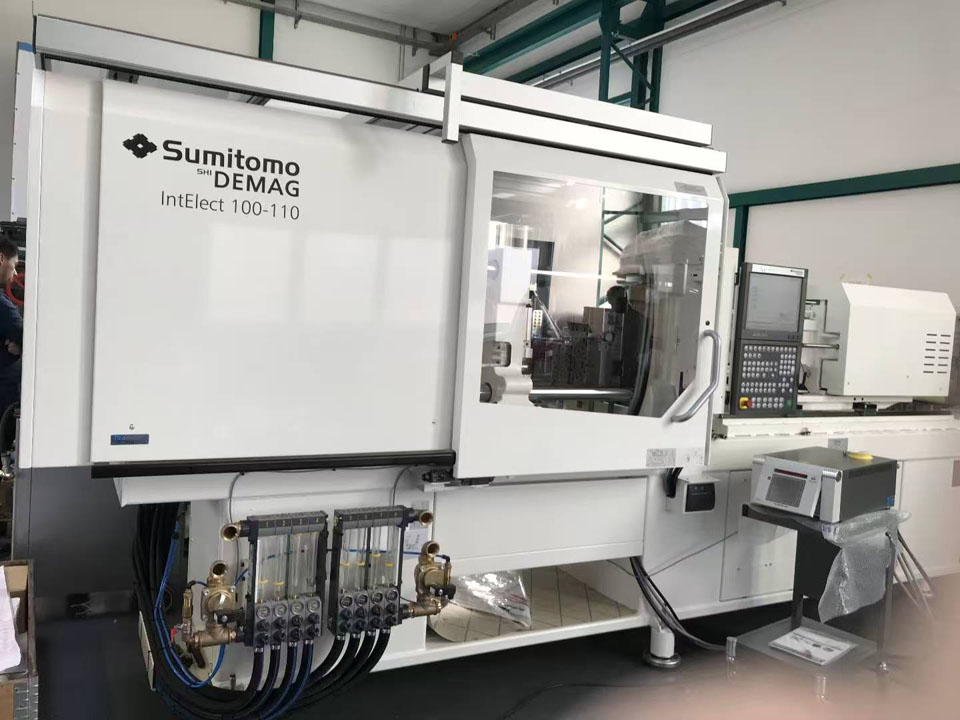
Cetakan injeksi adalah proses manufaktur di mana plastik dipanaskan untuk mengalir, disuntikkan di bawah tekanan ke dalam cetakan tertutup, didinginkan hingga cukup keras, dan kemudian dibuang sebagai produk jadi atau komponen yang hampir jadi.
Sebagian besar produk cetakan injeksi terbuat dari termoplastik. Bahan-bahan ini melunak saat dipanaskan dan mengeras saat didinginkan, memungkinkan produsen memproses banyak resin secara efektif dan menggunakan kembali beberapa limbah produksi dalam kondisi yang terkendali.
Polimer termoset dan karet silikon cair juga dapat dicetak, tetapi peralatan, komposisi kimia, dan perilaku pengeringannya berbeda dari cetakan injeksi termoplastik tradisional.
Proses ini digunakan untuk komponen presisi kecil serta casing besar dan bagian struktural. Aplikasi umum meliputi:
- Casing perangkat medis dan komponen sekali pakai
- Klip mobil, konektor, baffle, dan bagian bawah bodi mobil
- Casing elektronik dan isolator listrik
- Casing, pegangan, dan mekanisme barang konsumsi
- Penyegelan kemasan, tutup, dan wadah
- Roda gigi industri, rel pemandu, braket, dan penutup pelindung
- Komponen optik dan penutup transparan
Kekuatan penentunya adalah pengulangan. Setelah cetakan dan prosesnya stabil, ribuan atau jutaan suku cadang dapat diproduksi dengan perubahan yang relatif kecil dan pemrosesan sekunder yang minimal.
Bagaimana Cara Kerja Proses Pencetakan Injeksi Plastik?
Siklus produksi melibatkan lebih dari sekadar menekan resin cair ke dalam rongga. Persiapan bahan, kontrol tekanan, pendinginan, dan penyemprotan semuanya memengaruhi hasil akhir.
1. Seleksi dan persiapan resin
Plastik biasanya datang dalam bentuk partikel. Menurut aplikasinya, resin dasar dapat dicampur dengan pigmen, stabilisator UV, penghambat api, pelumas, pengubah benturan, serat kaca, mineral, atau bahan tambahan lainnya.
Banyak polimer rekayasa menyerap uap air dari udara. Nilon, polikarbonat, PET, PBT, dan beberapa poliuretan termoplastik biasanya memerlukan pengeringan terkontrol sebelum dicetak. Jika ada sisa uap air, hal itu dapat menyebabkan hidrolisis, goresan, gelembung, penurunan berat molekul, atau penurunan sifat mekanik.
Persyaratan pengeringan harus berasal dari lembar data teknis terbaru dari pemasok bahan. Untuk kadar tertentu, pengeringan yang berlebihan dan pengeringan yang tidak memadai sama-sama berbahaya.
2. Penutupan dan penjepitan cetakan
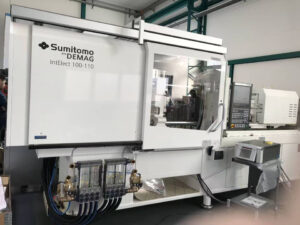
Mesin menutup dua bagian utama cetakan dan menerapkan gaya penjepit. Gaya ini harus menahan tekanan rongga yang mencoba memisahkan cetakan selama proses injeksi dan pengemasan.
Tonase perlengkapan yang diperlukan tergantung pada luas bagian yang diharapkan, luas saluran, tekanan rongga, material, panjang aliran, dan jumlah rongga. Terlalu sedikit kekuatan akan menghasilkan kilatan. Penjepitan yang berlebihan dapat mempercepat keausan, menekan lubang ventilasi, dan membuang energi.
3. Plastisisasi
Sekrup bolak-balik yang berputar mengangkut partikel melalui ember yang dipanaskan. Sabuk pemanas memulai proses, dan gaya geser yang dihasilkan oleh sekrup menyumbang sebagian besar energi yang dibutuhkan untuk melelehkan dan mencampur polimer.
Kontrol suhu sangat penting. Lelehan yang kurang dingin dapat menyebabkan tembakan pendek atau menunjukkan kekuatan las yang buruk. Lelehan yang terlalu panas dapat menurunkan, menghitamkan, melepaskan gas, atau kehilangan sifat mekanik.
4. Injeksi
Sekrup bergerak maju dan menyuntikkan lelehan ke dalam rongga cetakan melalui nosel, gerbang, pelari, dan gerbang. Kecepatan injeksi mempengaruhi perilaku aliran depan, tampilan permukaan, retensi udara, jahitan las, orientasi serat, dan persyaratan tekanan.
Tujuannya bukan hanya untuk mengisi rongga secepat mungkin. Prosesnya harus dapat diprediksi untuk mengisinya tanpa penyemprotan, pembakaran, pencukuran yang berlebihan, atau pembekuan dini.
5. Pengemasan dan penyimpanan
Setelah rongga diisi dengan volume, mesin akan menerapkan tekanan penahan. Ketika polimer menyusut selama pendinginan awal, polimer mendorong material tambahan ke dalam rongga.
Setelah gerbang membeku, mempertahankan tekanan menjadi tidak efektif. Memperpanjang waktu penahanan pintu beku akan menambah waktu siklus tanpa menambahkan bahan yang berguna. Namun, pengisian yang tidak memadai dapat menyebabkan bekas susut, rongga internal, bagian yang ringan, atau perubahan dimensi.
6. Pendinginan
Pendinginan biasanya menghabiskan bagian terbesar dari siklus pencetakan. Panas masuk ke cetakan dari plastik dan kemudian masuk ke pendingin yang bersirkulasi.
Penempatan saluran pendingin, bahan cetakan, laju aliran cairan pendingin, ketebalan dinding, jenis resin, dan geometri bagian semuanya memengaruhi waktu pendinginan. Pendinginan yang tidak merata dapat menyebabkan penyusutan yang tidak merata, yang merupakan penyebab umum lengkungan.
7. Membuka dan memunculkan cetakan
Setelah bagian cukup keras untuk mempertahankan bentuknya, cetakan terbuka dan pin ejektor, selongsong, pelat pengupas, bantuan udara, atau mekanisme pelepasan lainnya melepaskannya.
Sudut draf yang buruk, tekstur yang dalam, pembentukan vakum, pemotongan yang kurang, atau sistem semprotan yang terlalu kecil dapat menyebabkan semua bagian saling menempel. Lebih banyak gaya pengaliran jarang merupakan solusi pertama yang terbaik; Bentuk geometris dan kondisi permukaan harus diperbaiki.
8. Perbaikan, inspeksi, dan operasi sekunder
Tergantung pada alatnya, sariawan dan runner mungkin perlu dihilangkan. Suku cadang juga dapat menjalani pemesinan, pengecatan, pelapisan listrik, pencetakan transfer, penandaan laser, pengelasan ultrasonik, memukau panas, perakitan, atau inspeksi dimensi.
Sistem hot runner dapat menghilangkan pelari limbah, tetapi meningkatkan biaya alat, persyaratan perawatan, dan kompleksitas proses.
Anatomi Cetakan Injeksi
Cetakan menentukan geometri bagian, tekstur permukaan, sisa gerbang, garis perpisahan, dan banyak aspek kinerja dimensi.
Komponen cetakan penting meliputi:
- Inti dan rongga: Bentuk permukaan internal dan eksternal bagian tersebut.
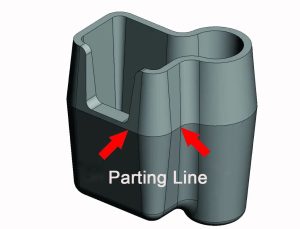
- Garis perpisahan: Batas di mana bagian cetakan bertemu.
- Sariawan, pelari, dan gerbang: Bawa resin dari nosel mesin ke setiap rongga.
- Saluran pendingin: Hapus panas dan kontrol suhu cetakan.
- Sistem ejektor: Mendorong bagian yang mengeras keluar dari cetakan.
- Ventilasi: Biarkan udara dan gas yang dipindahkan meninggalkan rongga.
- Perosotan dan pengangkat: Bentuk potongan bawah yang tidak dapat terlepas ke arah pembukaan cetakan normal.
- Pin pemimpin dan interlock: Pertahankan keselarasan antara bagian cetakan.
- Kenakan pelat dan sisipan: Lindungi area dengan beban tinggi dan sederhanakan perawatan.
Memilih alat cetakan injeksi melibatkan lebih dari memilih aluminium atau baja. Volume yang diharapkan, abrasivitas resin, penyelesaian permukaan, toleransi bagian, kompleksitas cetakan, waktu siklus, akses perawatan, dan perubahan desain di masa mendatang semuanya memengaruhi konstruksi pahat yang benar.
Prototipe cepat logam menawarkan banyak keuntungan, termasuk:
- Kecepatan: Salah satu manfaat paling signifikan adalah waktu penyelesaian yang cepat, memungkinkan produksi dan pengujian prototipe dengan cepat.
- Efektivitas Biaya: Deteksi dini cacat desain dapat menghemat biaya signifikan yang terkait dengan pemborosan material dan pengerjaan ulang.
- Presisi dan Akurasi: Teknik manufaktur canggih memungkinkan produksi suku cadang dengan toleransi tinggi, penting untuk aplikasi yang membutuhkan spesifikasi ketat.
- Fleksibilitas: Perubahan desain dapat dengan mudah diakomodasi selama proses pembuatan prototipe, memungkinkan eksplorasi dan inovasi yang kreatif.
Keunggulan ini menjadikan metal rapid prototyping sebagai solusi yang menarik bagi bisnis yang ingin meningkatkan siklus pengembangan produk mereka.
Bahan Cetakan Injeksi Dibandingkan
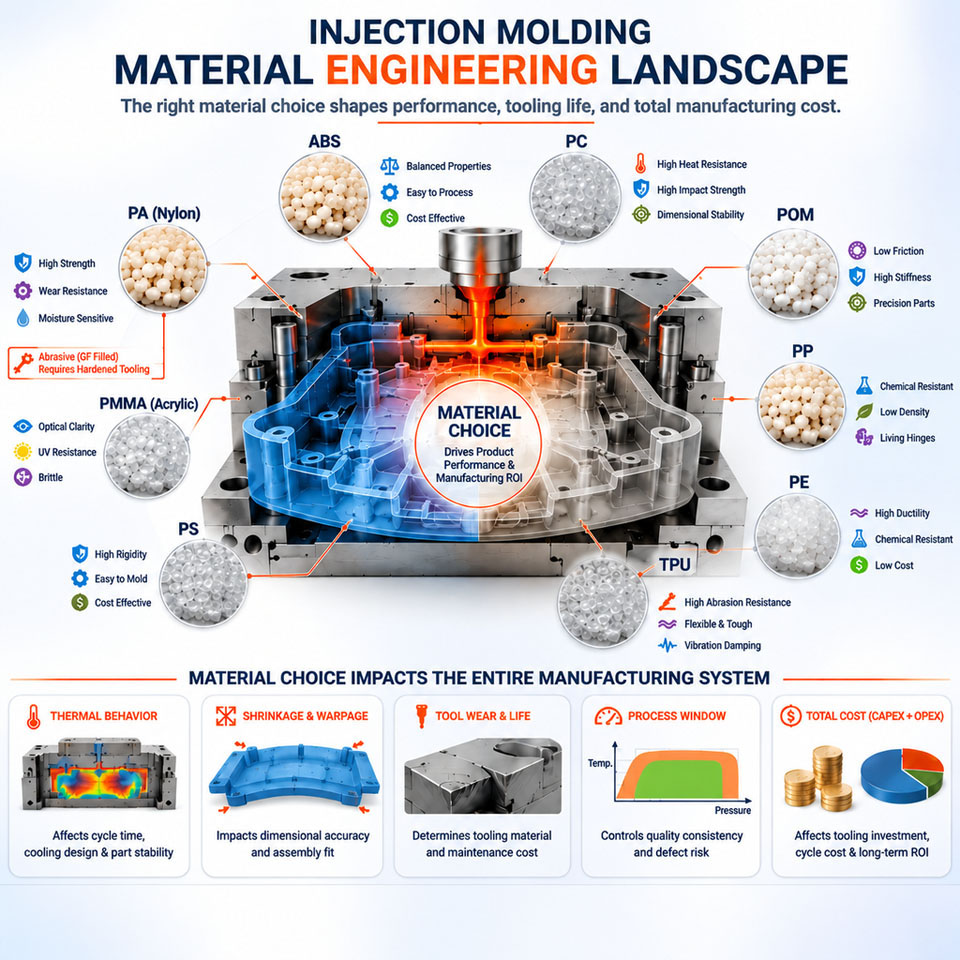
Tidak ada resin cetakan yang "terbaik" secara universal. Bahan yang berkinerja baik di lingkungan kantor yang kering mungkin gagal setelah sterilisasi berulang, paparan bahan bakar, radiasi UV luar ruangan, atau pemuatan mekanis yang berkelanjutan.
| Bahan | Karakteristik yang Berguna | Masalah Desain atau Pemrosesan | Aplikasi Umum |
|---|---|---|---|
| ABS | Ketahanan benturan yang baik, hasil akhir, kemampuan warna, dan stabilitas dimensi | Cuaca terbatas dan tahan suhu tinggi kecuali dimodifikasi | Perumahan, kontrol, produk konsumen |
| Polipropilena (PP) | Kepadatan rendah, ketahanan kimia, ketahanan lelah, kemampuan engsel hidup | Penyusutan yang relatif tinggi; dapat melengkung di bagian yang tidak rata | Tutup, wadah, engsel, sekali pakai medis |
| Polietilena (HDPE / LDPE) | Ketahanan kimia, ketangguhan, penyerapan air rendah | Penyusutan tinggi dan kekakuan yang relatif rendah | Botol, sumbat, wadah, bagian pelindung |
| Polikarbonat (PC) | Kekuatan benturan tinggi, transparansi, tahan panas | Membutuhkan pengeringan; rentan terhadap beberapa bahan kimia dan retak stres | Lensa, pelindung, rumah transparan |
| PC / ABS | Dampak seimbang, tahan panas, dan kemampuan proses | Buram; properti sangat bergantung pada campuran dan kadar | Rumah elektronik dan otomotif |
| Nilon (PA) | Kekuatan, ketahanan aus, kinerja kelelahan | Penyerapan air mengubah dimensi dan sifat | Roda gigi, bantalan, klip, suku cadang mekanis |
| Asetal (POM) | Gesekan rendah, ketahanan aus, stabilitas dimensi yang baik | Suhu pemrosesan harus dikontrol; ikatan itu sulit | Roda gigi, kait, pemandu, mekanisme presisi |
| PBT | Kinerja listrik, ketahanan kimia, stabilitas dimensi | Membutuhkan pengeringan; nilai yang diisi kaca mungkin menunjukkan penyusutan anisotropik | Konektor dan komponen listrik |
| PMMA | Kejernihan optik, kilap, dan kinerja UV yang tinggi | Lebih rapuh dari PC; cetakan kosmetik membutuhkan kontrol yang ketat | Pipa cahaya, lensa, komponen tampilan |
| TPE / TPU | Fleksibel, tangguh, tersedia dalam berbagai tingkat kekerasan | Penyusutan, paku, pengeringan, dan adhesi overmolding bervariasi menurut grade | Genggaman, segel, bumper, penutup fleksibel |
| MENGINTIP | Kinerja suhu tinggi, bahan kimia, keausan, dan kelelahan | Biaya material dan pemrosesan yang tinggi; kondisi perkakas khusus | Suku cadang industri dirgantara, medis, dan yang menuntut |
Desain untuk Cetakan Injeksi
Desain cetakan yang baik menyeimbangkan fungsi, penampilan, konstruksi alat, perilaku material, dan stabilitas produksi. Nilai-nilai berikut adalah titik awal yang praktis, bukan batas penerimaan otomatis.
Jaga Ketebalan Dinding Tetap Konsisten
Perubahan dinding yang tiba-tiba menyebabkan bagian yang berbeda terisi, mengepak, dan mendingin dengan kecepatan yang berbeda. Daerah yang tebal tetap panas lebih lama dan menyusut lebih banyak, meningkatkan risiko bekas tenggelam, rongga, dan lengkungan.
Ketika perubahan ketebalan tidak dapat dihindari:
- Gunakan transisi bertahap daripada langkah tajam.
- Inti bagian yang tebal.
- Gunakan tulang rusuk untuk memulihkan kekakuan.
- Tinjau transisi dengan analisis aliran cetakan.
- Posisikan gerbang sehingga area yang tebal dapat dikemas secara efektif.
Ketebalan nominal terbaik tergantung pada kadar resin, panjang aliran, ukuran bagian, beban struktural, dan penampilan. Selalu periksa rekomendasi pencetakan pemasok.
Tambahkan Konsep ke Permukaan Pembuka Cetakan
Draf adalah sedikit lancip yang memungkinkan komponen terlepas dari inti atau rongga. Titik awal yang umum adalah sekitar 1 hingga 2 derajat pada permukaan yang tidak bertekstur. Fitur dalam dan permukaan bertekstur biasanya membutuhkan lebih banyak.
Persyaratan draf meningkat dengan:
- Kedalaman penarikan yang lebih besar
- Tekstur permukaan yang lebih kasar
- Bahan yang lebih lembut atau lebih mudah menyusut
- Geometri yang menyusut rapat di sekitar inti
- Permukaan kosmetik di mana tanda hambatan tidak dapat diterima
Arah draf harus sesuai dengan garis perpisahan yang diinginkan dan bukaan cetakan. Menambahkan draf terlambat dapat mengubah kecocokan, penghentian, dan permukaan yang terlihat, jadi tetapkan arah tarikan lebih awal.
Gunakan Iga Sebagai Pengganti Dinding yang Tebal
Tulang rusuk meningkatkan kekakuan tanpa mengubah daerah sekitarnya menjadi plastik yang berat. Sebagai pedoman awal, ketebalan tulang rusuk di pangkal sering kali dijaga mendekati 40% hingga 60% dari ketebalan dinding yang berdekatan. Rasio yang tepat tergantung pada resin, persyaratan permukaan, dan lokasi gerbang.
Tulang rusuk juga harus memiliki konsep dan jari-jari di dasarnya. Iga yang tinggi dan tipis mungkin sulit diisi dan dapat menjebak udara. Rusuk yang berjarak dekat dapat mempersulit pendinginan dan pemesinan pahat.
Bos Desain sebagai Fitur yang Didukung
Bos menerima sekrup, pin, sisipan, atau komponen kawin. Bos tebal yang terisolasi dapat menghasilkan wastafel yang terlihat di permukaan yang berlawanan.
Desain bos yang lebih baik biasanya mencakup:
- Pusat inti
- Ketebalan dinding berhubungan dengan nominal bagian dinding
- Gusset atau rusuk untuk penyangga lateral
- Jari-jari di pangkalan
- Jarak bebas dari dinding luar terdekat
- Draf yang cukup untuk dirilis
Kinerja sekrup pembentuk ulir harus divalidasi dalam resin yang sebenarnya karena penguatan serat, kelembapan, diameter lubang pilot, panjang pengikatan, dan kecepatan perakitan semuanya memengaruhi pengupasan dan perengkahan.
Sudut Internal Bulat
Sudut internal yang tajam memusatkan tekanan dan mengganggu aliran material. Mereka juga sulit untuk dikerjakan dengan sempurna karena sebagian besar alat pemotong cetakan memiliki jari-jari yang terbatas.
Gunakan jari-jari yang murah hati dan konsisten di mana pun fungsinya memungkinkan. Jari-jari luar harus mengikuti jari-jari dalam ditambah ketebalan dinding nominal untuk mempertahankan bagian yang lebih seragam.
Perlakukan potongan bawah dengan hati-hati
Undercut mencegah ejeksi garis lurus. Beberapa bagian fleksibel dapat berubah bentuk pada fitur selama pelepasan, tetapi potongan bawah yang kaku biasanya memerlukan slide, pengangkat, inti yang dapat dilipat, mekanisme pelepasan, atau sisipan dengan beban tangan.
Mekanisme ini meningkat:
- Biaya alat
- Ukuran cetakan
- Waktu siklus
- Permintaan perawatan
- Risiko flash atau keausan
- Persyaratan validasi
Sebelum menerima kerumitan itu, periksa apakah fitur tersebut dapat dipindahkan ke garis perpisahan, diganti dengan slot, atau dibuat selama operasi sekunder.
Rencanakan Garis Perpisahan
Garis perpisahan memengaruhi konstruksi pahat, visibilitas lampu kilat, kekuatan penutup, ventilasi, dan tampilan. Hindari menempatkannya di permukaan penyegelan atau area kosmetik yang sangat terlihat jika memungkinkan.
Garis perpisahan berundak yang rumit dapat memecahkan masalah geometri, tetapi lebih sulit untuk dikerjakan, dipasang, dan dirawat daripada pemisahan planar sederhana.
Pilih Lokasi Gerbang dengan Sengaja
Sebuah gerbang meninggalkan sisa dan mengontrol bagaimana resin memasuki rongga. Lokasinya mempengaruhi:
- Panjang aliran dan tekanan
- Posisi garis las
- Jebakan udara
- Orientasi serat
- Efisiensi pengepakan
- Penyusutan dan lengkungan
- Penampilan kosmetik
- Degating otomatis atau manual
Gerbang umumnya membutuhkan akses ke geometri yang cukup tebal sehingga tekanan pengepakan tetap efektif. Menempatkan gerbang kecil ke bagian yang tipis dan jauh dapat menyebabkan pembekuan dini.
Jenis gerbang yang umum termasuk gerbang tepi, tab, terowongan, pin, kipas, diafragma,dan hot-tip. Pemilihan tergantung pada resin, geometri, penampilan, volume produksi, dan konfigurasi cetakan.
Berikan Ventilasi
Saat plastik masuk ke dalam cetakan, udara harus keluar. Ventilasi yang tidak memadai dapat menyebabkan bekas luka bakar, tembakan pendek, garis las yang buruk, tekanan injeksi yang tinggi, atau kerusakan akibat diesel.
Ventilasi biasanya terletak di dekat ujung pengisian, di sekitar sisipan, dan di area di mana bagian depan aliran bertemu. Dimensi ventilasi khusus untuk material: ventilasi harus melepaskan gas tanpa membiarkan plastik berkedip.
Tandai Permukaan Kosmetik dan Kritis
Sebuah gambar harus mengidentifikasi:
- Permukaan kelas-A atau permukaan yang kritis terhadap penampilan
- Area di mana sisa gerbang dapat diterima
- Tanda pin ejektor yang diizinkan
- Batasan garis perpisahan dan flash
- Spesifikasi tekstur
- Dimensi kritis-ke-fungsi
- Permukaan penyegelan dan optik
- Datum dan metode inspeksi
Tanpa informasi ini, cetakan dapat menghasilkan bagian yang dapat diterima secara dimensi yang masih gagal memenuhi persyaratan visual atau perakitan produk.
Toleransi Cetakan Injeksi
Toleransi cetakan injeksi dipengaruhi oleh akurasi pahat, susut polimer, stabilitas proses, geometri, jumlah rongga, orientasi serat, pengkondisian kelembaban, suhu pengukuran, dan waktu setelah pencetakan.
Hindari menerapkan toleransi yang ketat pada setiap dimensi. Melakukannya akan meningkatkan biaya perkakas, inspeksi, dan pengendalian proses tanpa harus meningkatkan produk.
Rencana toleransi yang baik harus:
- Tentukan antarmuka fungsional dan struktur datum.
- Pisahkan dimensi kritis dari dimensi referensi.
- Memperhitungkan arah penyusutan dan jarak dari gerbang.
- Tentukan tingkat material sebelum kompensasi alat akhir.
- Tentukan metode inspeksi dan persyaratan pengkondisian.
- Gunakan studi kemampuan statistik untuk fitur-fitur penting produksi.
- Pertimbangkan pemesinan atau sisipan untuk dimensi yang tidak dapat ditahan oleh proses pencetakan secara ekonomis.
Yang diakui secara internasional Standar ISO 20457 untuk toleransi bagian cetakan plastik memberikan dasar terstruktur untuk menentukan dan mengevaluasi dimensi komponen cetakan. Gambar pelanggan dan standar khusus aplikasi dapat memberlakukan persyaratan tambahan.
Cacat Cetakan Injeksi yang Umum
| Cacat | Penyebab Khas | Tindakan Perbaikan Praktis |
|---|---|---|
| Tembakan jarak pendek | Aliran terbatas, udara terperangkap, suhu leleh rendah, tekanan tidak memadai, pembekuan gerbang awal | Tingkatkan ventilasi, tinjau ukuran gerbang, sesuaikan profil pengisian, tingkatkan suhu leleh atau cetakan dalam batas yang disetujui |
| Bekas cekungan | Bagian tebal, pengepakan tidak mencukupi, titik panas, pembekuan gerbang awal | Inti geometri yang tebal, tingkatkan pendinginan, tingkatkan pengemasan yang efektif, revisi lokasi gerbang |
| Warpage | Dinding atau pendinginan yang tidak rata, orientasi, susut yang tidak seragam | Menyeimbangkan geometri dan pendinginan, merevisi strategi gerbang, mengoptimalkan kondisi proses |
| Flash | Kekuatan penjepit yang tidak memadai, penutup yang rusak, tekanan yang berlebihan, kesesuaian cetakan yang buruk | Periksa alat, pengaturan penjepit yang benar, kurangi tekanan rongga jika perlu |
| Garis las | Bagian depan aliran yang terbagi, suhu rendah, ventilasi yang buruk, posisi gerbang yang tidak menguntungkan | Merelokasi gerbang, meningkatkan ventilasi, meningkatkan suhu depan aliran, memindahkan garis las menjauh dari daerah yang dimuat |
| Bekas luka bakar | Gas terkompresi yang terperangkap, kecepatan berlebihan, ventilasi yang buruk, degradasi material | Tambahkan atau bersihkan ventilasi, sesuaikan profil injeksi, verifikasi suhu leleh dan waktu tinggal |
| Jetting | Resin memasuki rongga terbuka tanpa menyentuh permukaan | Ubah jenis atau posisi gerbang, kurangi kecepatan injeksi awal |
| Splay atau garis-garis perak | Kelembaban, volatil, degradasi, entrainment udara | Keringkan bahan dengan benar, periksa kontaminasi, kurangi degradasi, dan tingkatkan plastisisasi |
| Void | Bagian yang tebal, pengepakan yang buruk, penyusutan di dalam bagian tersebut | Inti area yang berat, tingkatkan tekanan penahan yang efektif, tingkatkan akses gerbang |
| Delaminasi | Kontaminasi, bahan yang tidak cocok, zat pelepas yang berlebihan | Pisahkan bahan, bersihkan sistem penanganan, verifikasi kompatibilitas resin |
Perubahan proses dapat menyembunyikan masalah desain atau perkakas untuk sementara. Analisis akar penyebab harus memeriksa bagian, resin, cetakan, mesin, dan riwayat pemrosesan secara bersamaan.
Cetakan Rongga Tunggal dan Multi-Rongga
Cetakan rongga tunggal menghasilkan satu bagian per siklus. Seringkali cocok untuk produksi jembatan, komponen besar, permintaan yang tidak pasti, atau suku cadang yang kemungkinan besar masih akan berubah.
Alat multi-rongga menghasilkan beberapa bagian selama setiap siklus dan dapat menurunkan tenaga kerja langsung dan biaya alat berat per unit. Namun, investasi awal lebih tinggi, dan sistem pelari harus memberikan tekanan, suhu, dan volume material yang seimbang ke setiap rongga.
Cetakan injeksi multi-rongga menjadi menarik ketika permintaan cukup stabil untuk menggunakan kapasitas tambahan. Sebelum memilihnya, evaluasi:
- Volume tahunan dan seumur hidup
- Ukuran mesin dan kekuatan penjepit yang tersedia
- Keseimbangan pelari
- Konsistensi pendinginan
- Variasi dimensi rongga-ke-rongga
- Strategi pemeliharaan alat
- Sisipan cadangan dan rencana perbaikan
- Persyaratan inspeksi untuk setiap rongga
Cetakan kavitasi tinggi tidak otomatis lebih murah. Alat yang kurang dimanfaatkan dapat mengikat modal, sementara keseimbangan rongga yang buruk dapat membuat jendela proses yang rusak dan sulit.
Prototipe Sebelum Perkakas Produksi
Perkakas produksi tidak boleh menjadi yang pertama kali desain dievaluasi secara fisik.
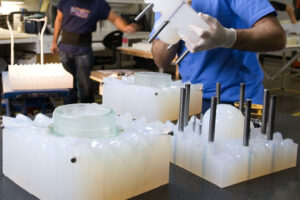
Cetakan injeksi cepat dapat menghasilkan bagian-bagian dalam resin yang dimaksud menggunakan alat yang disederhanakan atau bervolume lebih rendah. Ini berguna untuk menguji penyusutan, tampilan gerbang, perakitan, penyelesaian permukaan, dan perilaku mekanis cetakan sebelum berkomitmen pada cetakan produksi yang tahan lama.
Proses lain dapat menjawab pertanyaan yang berbeda:
- A layanan pengecoran vakum berguna untuk batch kecil komponen poliuretan ketika warna, penampilan, kadar fleksibel, atau kualitas presentasi lebih penting daripada perilaku resin produksi yang tepat.
- A Layanan pemesinan CNC dapat menghasilkan suku cadang yang akurat tanpa perkakas cetakan, sehingga cocok untuk perlengkapan, prototipe fungsional, komponen volume rendah, dan geometri yang tidak ramah cetakan.
- Manufaktur aditif berguna untuk pemeriksaan geometri cepat, saluran internal, iterasi desain, dan suku cadang khusus bervolume rendah.
Bagian prototipe harus diinterpretasikan dengan benar. Prototipe yang dikerjakan dengan mesin atau dicor mungkin menyerupai komponen yang dicetak dengan orientasi molekul yang berbeda, tegangan sisa, garis rajutan, tekstur permukaan, dan sifat mekanik.
Dari Model CAD hingga Produksi
Proses pengembangan yang terkontrol mengurangi revisi perkakas dan penundaan peluncuran.
1. Tentukan Persyaratan
Beban dokumen, suhu, bahan kimia, penampilan, batasan peraturan, volume produksi, masa pakai, dan kebutuhan inspeksi.
2. Pilih Bahan Kandidat
Pilih nilai tertentu jika memungkinkan. Dapatkan lembar data saat ini, panduan pemrosesan, informasi penyusutan, deklarasi kepatuhan, dan status pasokan.
3. Melakukan Tinjauan Desain-untuk-Manufaktur
Tinjau dinding, draf, rusuk, bos, undercut, penutup, opsi gerbang, lokasi ejektor, tekstur, garis perpisahan, dan toleransi.
4. Jalankan analisis Aliran Cetakan Saat Risiko Membenarkannya
Simulasi dapat memperkirakan pola pengisian, tekanan, garis las, perangkap udara, perilaku pendinginan, orientasi serat, dan lengkungan. Outputnya bergantung pada data material dan kondisi batas yang akurat, jadi simulasi harus memandu penilaian teknik daripada menggantikan validasi.
5. Menyetujui Desain Alat
Konfirmasikan tata letak rongga, kelas baja perkakas atau aluminium, pendinginan, jenis gerbang, pelepasan, tindakan, sensor, sisipan, dan akses perawatan.
6. Lakukan Uji Coba Alat
Uji coba awal menentukan apakah cetakan terisi dan terlepas dengan benar. Uji coba selanjutnya menyempurnakan pengaturan proses dan memverifikasi dimensi, tampilan, dan pengulangan.
7. Validasi Proses
Gunakan jendela proses yang terdokumentasi daripada satu pengaturan mesin "emas". Jika diperlukan, selesaikan inspeksi artikel pertama, studi kapabilitas, pengujian material, dan kualifikasi formal.
8. Kontrol Perubahan Produksi
Lacak lot resin, pewarna, penetapan alat berat, perawatan alat, revisi proses, dan penyimpangan yang disetujui. Perubahan material atau parameter yang tidak berdokumen dapat membatalkan pengujian sebelumnya.
Keberlanjutan dan Efisiensi Material
Pencetakan injeksi dapat menggunakan material secara efisien, terutama jika sistem hot-runner menghilangkan limbah cold-runner dan kontrol proses menjaga tingkat penolakan tetap rendah. Namun, sistem plastik yang lebih luas menghadirkan tantangan lingkungan yang substansial.
OECD melaporkan bahwa produksi plastik global mencapai 460 juta ton pada tahun 2019, sedangkan sampah plastik mencapai 353 juta ton. Hanya 9% dari limbah itu akhirnya didaur ulang. Angka-angka tersebut berasal dari data historis yang terukur daripada perkiraan pasar spekulatif; lihat OECD Global Plastics Outlook.
Produsen dapat mengurangi dampak dengan:
- Mengurangi massa bagian yang tidak perlu
- Menghindari pelari yang berlebihan dan memo startup
- Menggunakan hot runner yang sesuai secara teknis dan ekonomis
- Menjaga aliran resin tetap bersih dan terpisah
- Memvalidasi persentase regrind terkontrol
- Memilih nilai konten daur ulang jika kinerja memungkinkan
- Merancang rakitan untuk diperbaiki dan dibongkar
- Menandai polimer jika ukuran dan peraturan produk memungkinkan
- Menghindari kombinasi multi-material yang tidak kompatibel tanpa manfaat yang jelas
- Memperpanjang masa pakai cetakan dan produk
Daur ulang bergantung pada pengumpulan, penyortiran, kontaminasi, aditif, warna, infrastruktur lokal, dan permintaan pasar akhir, bukan hanya simbol daur ulang yang dibentuk menjadi satu bagian. The Data khusus bahan plastik EPA A. S. memberikan konteks yang berguna tentang bagaimana produk plastik memasuki aliran limbah dan dikelola.
Kapan sebaiknya Anda menggunakan cetakan injeksi plastik?
Cetakan injeksi adalah pilihan yang kuat saat:
- Desainnya stabil atau mendekati stabil.
- Volume produksi dapat membenarkan perkakas.
- Pengulangan itu penting.
- Resin yang dimaksud harus memenuhi persyaratan kinerja tertentu.
- Bagian tersebut berisi detail yang dapat dicetak yang akan mahal untuk dikerjakan.
- Siklus produksi yang cepat akan mengurangi biaya unit secara material.
- Tekstur permukaan, warna, atau fitur terintegrasi dapat menghilangkan pekerjaan sekunder.
Proses lain mungkin lebih cocok ketika:
- Hanya beberapa bagian yang dibutuhkan.
- Desainnya berubah setiap minggu.
- Bagiannya terlalu besar untuk perkakas praktis atau kapasitas alat berat.
- Geometri tidak dapat dilepaskan dari cetakan secara ekonomis.
- Toleransi yang diperlukan berada di luar kemampuan cetakan yang ekonomis.
- Lembaran, ekstrusi, pengecoran, atau bentuk mesin sudah cocok dengan geometri.
- Sertifikasi atau kinerja material tidak tersedia dalam grade yang dapat dicetak.
FAQ
Plastik mana yang terbaik untuk cetakan injeksi?
Jawabannya tergantung aplikasinya. ABS banyak digunakan untuk rumah yang menarik, polipropilen untuk ketahanan kimia dan engsel hidup, nilon untuk keausan dan kinerja mekanis, polikarbonat untuk benturan dan transparansi, dan MENGINTIP untuk lingkungan bersuhu tinggi yang menuntut. Nilai tertentu harus dipilih dari persyaratan kinerja yang diverifikasi.
Berapa banyak draf yang dibutuhkan bagian cetakan injeksi?
Kira-kira 1 hingga 2 derajat adalah titik awal yang umum untuk banyak permukaan yang tidak bertekstur. Fitur dalam dan permukaan bertekstur umumnya membutuhkan lebih banyak. Penyusutan resin, kedalaman penarikan, pemoles cetakan, dan geometri dapat mengubah persyaratan.
Mengapa ketebalan dinding yang seragam penting?
Dinding yang seragam terisi dan dingin lebih merata. Perubahan ketebalan yang tiba-tiba menciptakan perbedaan lokal dalam tekanan dan laju pendinginan, meningkatkan kemungkinan tanda tenggelam, rongga, tegangan sisa, dan lengkungan.
Bisakah plastik daur ulang dicetak dengan injeksi?
Ya, tetapi konten daur ulang harus memenuhi syarat. Kontaminasi, degradasi, kelembapan, variasi warna, riwayat aditif, dan berat molekul yang tidak konsisten dapat mengubah pemrosesan dan kinerja bagian. Aplikasi yang diatur atau terkait keselamatan dapat memberlakukan batasan tambahan.
Apakah cetakan injeksi cocok untuk produksi volume rendah?
Bisa jadi. Prototipe atau alat jembatan mengurangi investasi awal dibandingkan dengan cetakan produksi bervolume tinggi. Keputusan ekonomi harus membandingkan perkakas, harga suku cadang, stabilitas desain, waktu tunggu, dan permintaan masa pakai yang diharapkan.
Komentar
Postingan Terbaru
Blog Terkait
Blog Senyo berfokus pada berbagi pengetahuan kami yang luas tentang pembuatan prototipe. Melalui artikel kami, kami bertujuan untuk mendukung Anda dalam menyempurnakan desain produk Anda dan menavigasi kompleksitas pembuatan prototipe cepat dengan lebih efektif.