Alat Kesehatan Cetakan Injeksi : Panduan Lengkap
Daftar Isi
Peralatan medis sering kali bergantung pada komponen plastik yang harus akurat, dapat diulang, rapi, tahan lama, dan aman untuk penggunaan yang dimaksudkan. Real estat yang dibentuk, komponen manajemen cairan, pengelolaan instrumen bedah, kartrid diagnostik, atau ruang perangkat yang dapat dikenakan mungkin terlihat sederhana. Persyaratan produksi di baliknya biasanya jauh lebih membutuhkan.
Itulah sebabnya medis cetakan injeksi item memerlukan metode terkoordinasi untuk pemilihan material, desain komponen, desain cetakan, kontrol prosedur, pemeriksaan, pengenalan, dan dokumen peraturan.
Tinjauan umum ini menjelaskan bagaimana fungsi cetakan tembakan gadget klinis, kapan waktunya tepat, bagaimana memilih bahan dan perkakas, dan tim produk apa yang perlu diperhatikan sebelum pindah dari prototipe ke produksi massal.
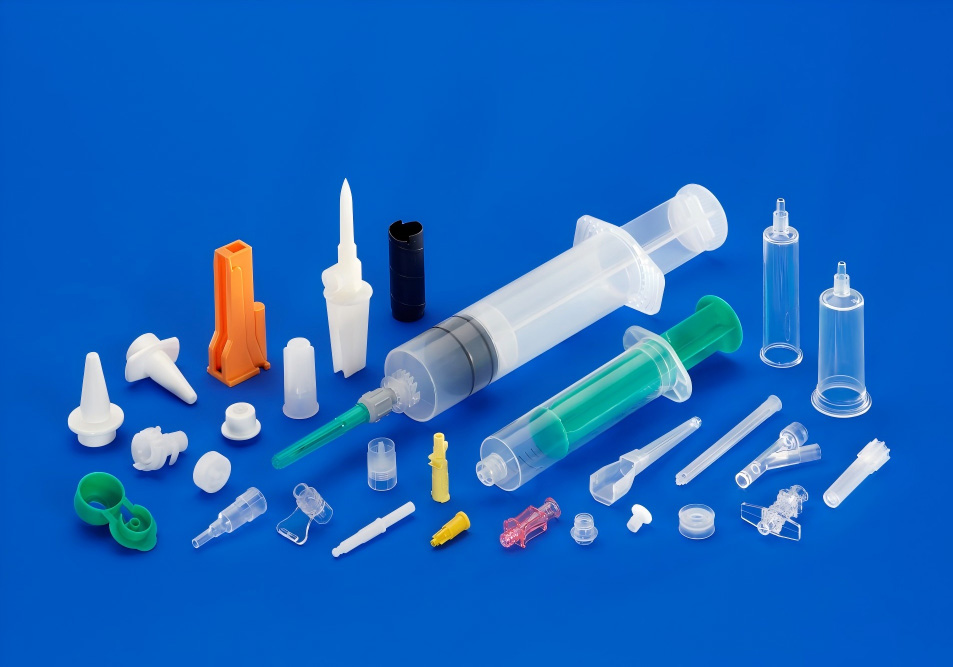
Apa itu Cetakan Injeksi Untuk Peralatan Medis?
Medis cetakan injeksi adalah proses pembuatan komponen polimer dengan memasukkan plastik cair ke dalam cetakan presisi. Setelah produk mendingin dan mengeras, cetakan terbuka dan komponen yang sudah selesai dikeluarkan.
Prosedur standarnya mirip dengan cetakan injeksi yang digunakan pada produk pelanggan dan komersial. Perbedaannya adalah tingkat kontrol yang diperlukan.
Program pencetakan klinis mungkin perlu ditangani:
- Resistensi dimensi yang ketat dan berulang
- Spesifikasi bahan baku terkontrol
- Ketertelusuran seluruh lot
- Kebersihan bagian dan pencegahan kontaminasi
- Validasi kriteria pencetakan
- Kompatibilitas sanitasi
- Ketahanan kimia
- Penilaian biokompatibilitas
- Kebutuhan pengemasan dan umur simpan
- Standar pemeriksaan dan persetujuan
- Kontrol perubahan yang terdokumentasi
Tidak semua komponen plastik medis membutuhkan pengaturan produksi yang sama persis. Penutup perangkat yang tidak bersentuhan dengan pasien mungkin memiliki tuntutan yang berbeda dari rangkaian cairan sekali pakai, bagian implan, atau instrumen medis. Proses yang tepat bergantung pada tujuan penggunaan perangkat dan akun ancaman.
Instrumen Medis Umum yang Dibuat dengan Cetakan Injeksi
Komponen medis cetakan injeksi muncul di hampir setiap segmen manufaktur perawatan kesehatan.
Elemen Laboratorium Diagnostik dan Penelitian
Contoh termasuk:
- Kartrid uji
- Pemilik uji
- Elemen pipet
- Rumah mikrofluida
- Bahan habis pakai laboratorium
- Wadah reagen
- Komponen centrifuge
- Instrumen analisis meliputi
Item ini biasanya membutuhkan keseragaman dimensi karena fakta bahwa varian kecil dapat memengaruhi aliran fluida, pengamanan, pemosisian optik, atau interaksi dengan perangkat otomatis.
Alat Pengiriman Obat
Shot moulding sering digunakan untuk bagian-bagian dalam:
- Injektor otomatis
- Inhaler
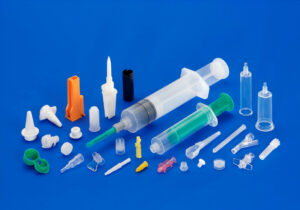
- Aksesoris jarum suntik
- Dispenser obat
- Rumah injektor pena
- Konektor cair
- Perangkat aplikasi
Bagian pengiriman obat mungkin menggabungkan plastik berbentuk untuk menghilangkan pegas, elastomer, kaca, elektronik, atau elemen logam. Komponen yang dibangun harus dirancang untuk pengaturan tepercaya dan aktuasi yang konsisten.
Produk Bedah dan Terkait Prosedur
Contoh termasuk:
- Instrumen bedah menangani
- Komponen forsep yang tidak dapat digunakan kembali
- Rumah instrumen
- Perangkat endoskopi
- Elemen perawatan luka
- Nampan steril
- Set prosedur
- Pelabuhan tubing
Desain yang nyaman, tekstur tahan, sterilisasi, ketahanan kimia, dan penilaian estetika semuanya dapat memengaruhi tata letak.
Alat yang Dapat Dikenakan dan Pelacakan
Item medis yang dapat dikenakan mungkin menggunakan komponen shot built untuk:
- Real estat sensor
- Penutup baterai
- Penutup gadget yang dikenakan di pergelangan tangan
- Cangkang yang bersentuhan dengan kulit
- Pereda ketegangan televisi kabel
- Rakitan snap-fit
- Penutup pelindung
Bagian-bagian ini mungkin perlu menahan keringat, minyak kulit, bahan pembersih, efek, pelenturan ganda, dan paparan langsung terhadap kelembapan.
Rumah Peralatan Medis
Peralatan yang lebih besar mungkin terdiri dari:
- Penutup alat diagnostik
- Bezel panel kontrol
- Real estat layar seluler
- Alat mengelola
- Penutup pompa
- Pelindung pelindung
- Kawat gigi internal
Untuk aplikasi ini, tampilan dan kinerja struktural mungkin lebih penting daripada panggilan pasien langsung. Namun demikian, kebersihan, kinerja kebakaran, ketahanan bahan kimia, dan akurasi perakitan mungkin masih penting.
Mengapa Pemilihan Bahan Penting
Produk yang dipilih untuk komponen medis berdampak pada hampir setiap pilihan hilir, termasuk tata letak cetakan, suhu pemurnian, pendekatan sterilisasi, persyaratan evaluasi, dan dokumen pengaturan.
Keluarga produk umum meliputi:
| Produk | Manfaat Umum | Pertimbangan Potensial | Aplikasi Khas |
|---|---|---|---|
| Polipropilena (PP) | Ketahanan kimia, ketebalan rendah, kinerja biaya | Kontraksi, kekencangan lebih rendah daripada plastik rekayasa | Wadah, komponen laboratorium, suku cadang sekali pakai |
| Polikarbonat (KOMPUTER) | Kekuatan pengaruh tinggi, transparansi, kinerja dimensi | Pemisahan tegangan, tingkat kepekaan kimiawi, batasan sanitasi untuk beberapa kualitas | Real estate, sampul yang jelas, bagian analisis |
| PERUT | Tampilan luar biasa, kinerja benturan, penanganan yang sangat mudah | Mungkin tidak cocok dengan semua aplikasi sanitasi atau kontak pasien | Alat real estate, mengurus, komponen non-pasien-kontak |
| POM / Asetal | Mengurangi gesekan, ketahanan penggunaan, keamanan dimensi | Kompatibilitas bahan kimia dan sanitasi harus diperiksa | Mekanisme, roda gigi, elemen katup |
| MENGINTIP | Efisiensi suhu tinggi, ketahanan kimia, ketangguhan | Biaya material dan penanganan yang tinggi | Bagian klinis dan medis khusus |
| PEI | Ketahanan dan ketangguhan terhadap kehangatan yang tinggi | Biaya lebih tinggi dan membutuhkan penanganan masalah | Bagian instrumen yang dapat disterilkan |
| TPE/ TPU | Fleksibilitas, pengamanan, kinerja sentuhan lembut | Ikatan, kekuatan sobek, dan faktor kontrol proses yang perlu dipertimbangkan | Gasket, pegangan, segel, komponen yang dapat dikenakan |
| Silikon kelas medis | Kemampuan beradaptasi, ketahanan tingkat suhu, penggunaan medis yang diakui | Biasanya diproses secara berbeda dari cetakan injeksi polikarbonat | Segel, katup, tabung, komponen lunak |
Label "tingkat klinis" hampir tidak cukup dengan sendirinya. Materi harus ditinjau untuk aplikasi tertentu.
Kekhawatiran penting meliputi:
- Akankah komponen tersebut bersentuhan dengan kulit, jaringan, darah, atau obat-obatan?
- Apakah kontak tersebut bersifat sementara, berkepanjangan, atau permanen?
- Apakah komponen akan disanitasi?
- Pendekatan sanitasi mana yang akan digunakan?
- Apakah akan bersentuhan dengan alkohol, anti-bakteri, pelarut, minyak, atau larutan farmasi?
- Haruskah tetap transparan?
- Apakah isolasi listrik diperlukan?
- Apakah bahan tersebut membutuhkan kinerja tahan api?
- Apakah bagian tersebut akan mengalami pembebanan mekanis berulang?
- Apakah produk didukung oleh dokumentasi pemasok yang sesuai?
Untuk item yang berhubungan dengan pasien, analisis biokompatibilitas perlu ditangani melalui manajemen risiko dan prosedur pengaturan gadget. The Panduan FDA tentang ISO 10993-1 menjelaskan bagaimana analisis organik perlu dipertimbangkan sehubungan dengan sifat perangkat dan periode panggilan.
Merancang Bagian Plastik Medis untuk Cetakan Injeksi
Komponen cetakan yang dapat dipercaya dimulai dengan desain yang sesuai dengan produk, cetakan, proses, dan lingkungan penggunaan.
Pertahankan Ketebalan Dinding Biasa
Penyesuaian ketebalan dinding yang besar dapat menciptakan:
- Bekas cekungan
- Void
- Pendinginan udara yang tidak merata
- Warpage
- Stres berulang
- Efisiensi mekanik yang tidak teratur
Dinding yang seragam tidak selalu memungkinkan, terutama di rumah struktural atau menghilangkan atribut yang tergabung. Di mana transisi ketebalan diperlukan, gunakan penyesuaian bertahap, rusuk, coring, dan jari-jari yang sesuai.
Penggunaan Sudut Konsep
Draf memungkinkan bagian yang berbentuk terlepas dari cetakan tanpa gesekan atau kerusakan yang berlebihan.
Draf yang tidak cukup dapat mengakibatkan:
- Mengacaukan
- Tanda seret
- Kerusakan ejeksi
- Keausan cetakan
- Menempel
- Waktu siklus yang lebih lama
Draf yang dibutuhkan tergantung pada material, luas permukaan lapisan, kedalaman, penampilan, dan arah ejeksi. Area permukaan yang khas umumnya membutuhkan lebih banyak aliran udara daripada permukaan yang dipoles.
Tambahkan iga dengan hati-hati
Tulang rusuk dapat meningkatkan kekakuan tanpa membuat seluruh bagian lebih tebal. Namun, tulang rusuk yang terlalu tebal dapat menimbulkan bekas tenggelam pada area permukaan yang terlihat.
Sebagai prinsip desain dasar, rusuk harus jauh lebih tipis daripada permukaan dinding nominal terdekat, dengan proporsi yang tepat divalidasi melalui evaluasi produk dan aliran cetakan.
Penggunaan Jari-jari yang Sesuai
Tepi bagian dalam yang tajam memusatkan stres dan kecemasan dan sulit diisi secara teratur. Dorongan sudut terpancar:
- Melt flow
- Bagian kekuatan
- Kemampuan manufaktur cetakan
- Kehidupan alat
- Distribusi stres
- Jari-jari harus sesuai dengan ketebalan dinding dan persyaratan fungsional komponen.
Rencanakan Pemasangan Cepat dan Engsel Hidup Lebih Awal
Lengan yang pas, dapat disesuaikan, dan sambungan hidup dapat menurunkan biaya perakitan, namun efisiensinya bergantung pada tindakan material, tekanan, pemosisian, dan kebutuhan penggunaan berulang.
Jangan berasumsi bahwa snap-fit yang dibuat untuk produk konsumen akan bekerja dengan andal setelah sterilisasi atau paparan langsung terhadap bahan kimia pembersih. Pengaturan harus diuji dalam masalah ekologi terakhirnya.
Kontrol Garis Las dan Perangkap Udara
Garis las terjadi di mana bagian depan pencairan yang terpisah bertemu. Mereka mungkin dapat diterima di area dengan tekanan rendah, namun bisa menjadi titik lemah atau cacat kosmetik yang terlihat.
Pengembang cetakan dapat mengelola jalur las melalui:
- Gerbang-perubahan lokasi
- Evaluasi sirkulasi
- Ventilasi
- Sumur luapan
- Kontrol suhu
- Penyesuaian geometri bagian
- Injeksi-optimalisasi profil
Perangkap udara membutuhkan ventilasi yang cukup. Ventilasi udara yang buruk dapat menyebabkan luka bakar, tembakan singkat, ketidakstabilan dimensi, atau masalah terkait kontaminasi.
Desain Cetakan Injeksi Medis
Cetakan adalah salah satu aset terpenting dalam program ini. Ini mempengaruhi kualitas, kapasitas produksi, biaya pemeliharaan, dan kemampuan untuk mengontrol proses dari waktu ke waktu.
Cetakan Rongga Tunggal Versus Multi-Rongga
Cetakan rongga tunggal menghasilkan satu bagian per siklus pencetakan. Mungkin cocok untuk:
- Produksi awal
- Volume tahunan yang lebih rendah
- Komponen besar atau kompleks
- Produk masih mengalami perubahan desain
- Peluncuran pasar awal
Cetakan multi-rongga menghasilkan beberapa bagian per siklus. Ini mungkin lebih disukai ketika:
- Permintaan tinggi
- Biaya unit harus dikurangi
- Desainnya stabil
- Waktu siklus adalah kendala kapasitas utama
- Suku cadang yang konsisten diperlukan untuk perakitan otomatis
Namun, lebih banyak rongga meningkatkan kebutuhan pengisian yang seimbang, pendinginan yang konsisten, konstruksi cetakan yang presisi, dan pemeriksaan tingkat rongga.
Untuk desain yang sudah mapan dan program bervolume lebih tinggi, cetakan medis multi-rongga dapat meningkatkan output dan mengurangi biaya cetakan per bagian. Ekonomi harus dievaluasi terhadap biaya perkakas, perkiraan kepercayaan, persyaratan perawatan, dan masa pakai produk yang diharapkan.
Sistem Pelari Dingin Versus Pelari Panas
Cetakan cold-runner meninggalkan runner yang mungkin perlu dipangkas atau dibuang. Sistem hot-runner dapat mengurangi limbah runner dan mendukung produksi volume yang lebih tinggi, tetapi menambah kerumitan dan biaya.
Pilihan terbaik tergantung pada:
- Perilaku material
- Ukuran bagian
- Jumlah rongga
- Persyaratan gerbang
- Harapan kosmetik
- Strategi otomatisasi
- Kemampuan perawatan
- Volume produksi yang diharapkan
Baja Cetakan dan Umur Alat
Bahan alat harus dipilih sesuai dengan:
- Jumlah tembakan yang diharapkan
- Abrasivitas resin
- Risiko korosi
- Persyaratan permukaan akhir
- Toleransi dimensi
- Lingkungan produksi
- Rencana perawatan
Plastik berisi kaca atau berisi mineral dapat meningkatkan keausan pahat. Bahan korosif, aditif, dan lingkungan lembab mungkin memerlukan bahan cetakan tahan korosi atau perawatan pelindung.
Gerbang, Ejektor, dan Garis Perpisahan
Penempatan gerbang dapat memengaruhi:
- Lokasi jalur las
- Orientasi serat
- Penampilan kosmetik
- Tekanan pengisian
- Perilaku mengemas dan mengecilkan
- Tegangan sisa
Pin ejektor harus ditempatkan di tempat yang dapat melepas bagian tersebut tanpa merusak permukaan kritis. Garis perpisahan harus diposisikan untuk meminimalkan kilatan pada area fungsional atau penyegelan.
Untuk tim yang menyiapkan alat produksi, perkakas perangkat medis dapat dievaluasi bersamaan dengan pemilihan material, persyaratan toleransi, volume tahunan, dan kebutuhan validasi.
Produksi Bersih dan Pengendalian Kontaminasi
Manufaktur bersih tidak secara otomatis berarti bahwa setiap komponen harus dicetak di ruang bersih bersertifikat. Kontrol yang diperlukan bergantung pada perangkat, langkah pembuatan, tujuan penggunaan, pengemasan, proses sterilisasi, dan strategi pengaturan.
Kontrol potensial meliputi:
- Akses personel terkendali
- Identifikasi dan pemisahan material
- Prosedur pembersihan
- Perawatan cetakan dan mesin
- Pencegahan materi asing
- Pemantauan lingkungan jika diperlukan
- Kemasan terkontrol
- Prosedur penanganan bagian
- Kondisi penyimpanan yang ditentukan
- Ketertelusuran lot produksi
Ruang bersih mungkin sesuai jika produk sensitif terhadap kontaminasi partikulat atau jika proses pencetakan merupakan bagian dari strategi manufaktur steril atau aseptik yang terkontrol. Dalam kasus lain, penanganan yang terkontrol dan pembersihan yang divalidasi mungkin lebih tepat daripada produksi ruang bersih saja.
Ruang bersih juga tidak memperbaiki desain cetakan yang buruk, ventilasi yang tidak memadai, pengeringan bahan yang tidak terkontrol, atau disiplin proses yang lemah. Pengendalian lingkungan dan pengendalian proses harus bekerja sama.
Pertimbangan Sterilisasi
Metode sterilisasi harus dipertimbangkan lebih awal, sebaiknya sebelum material dan desain bagian diselesaikan.
Metode umum meliputi:
- Etilen oksida, atau EtO
- Iradiasi gamma
- Iradiasi berkas elektron
- Uap atau panas lembab
- Hidrogen peroksida yang diuapkan
- Metode khusus aplikasi lainnya
Setiap metode dapat mempengaruhi polimer secara berbeda.
Efek potensial meliputi:
- Perubahan warna
- Embrittlement
- Hilangnya kekuatan benturan
- Perubahan dimensi
- Retak stres
- Degradasi material
- Perubahan transparansi
- Masalah bau atau sisa
Suatu komponen tidak cocok untuk sterilisasi hanya karena pemasok resin mencantumkan kemampuan sterilisasi. Bagian yang sudah jadi, desain cetakan, riwayat pemrosesan, sistem pengemasan, dan siklus sterilisasi semuanya memengaruhi kinerja.
The Sumber daya sterilisasi perangkat medis FDA AS memberikan konteks peraturan untuk proses sterilisasi dan ekspektasi validasi.
Biokompatibilitas dan Kontak Pasien
Untuk komponen yang bersentuhan dengan pasien, keamanan biologis harus dievaluasi dalam konteks perangkat yang sudah jadi.
Penilaian dapat mempertimbangkan:
- Jenis kontak
- Durasi kontak
- Lokasi tubuh
- Memproses residu
- Pewarna dan aditif
- Agen pelepas jamur
- Agen pembersih
- Efek sterilisasi
- Dapat diekstraksi dan larut
- Perawatan permukaan
- Perubahan materi
Lembar data material saja tidak menggantikan evaluasi tingkat perangkat. Dua komponen yang dibuat dari polimer nominal yang sama mungkin memiliki profil biologis yang berbeda karena perbedaan aditif, pewarna, pemrosesan, pembersihan, dan sterilisasi.
Produsen perangkat medis harus menetapkan evaluasi biologis yang diperlukan dengan ahli regulasi, kualitas, dan klinis yang sesuai.
Sistem Mutu dan Dokumentasi Peraturan
Pemasok cetakan medis dan produsen perangkat memerlukan sistem kualitas yang sesuai dengan produk dan pasar yang mereka layani.
Peraturan Sistem Manajemen Mutu FDA Amerika Serikat, atau QMSR, memasukkan ISO 13485: 2016 sebagai referensi. FDA menjelaskan persyaratan QMSR dan informasi transisi di situs resminya Regulasi Sistem Manajemen Mutu.
Program manufaktur medis terkontrol dapat mencakup:
- Kontrol pemasok yang disetujui
- Kontrol dokumen
- Catatan pelatihan
- Perawatan peralatan
- Kalibrasi
- Validasi proses
- Catatan inspeksi
- Manajemen ketidaksesuaian
- Tindakan korektif dan preventif
- Penanganan pengaduan
- Ketertelusuran produksi
- Ubah kontrol
- Penyimpanan catatan
Paket dokumentasi yang tepat tergantung pada perangkat dan pengaturan kontrak. Pabrikan kontrak dapat memproduksi suku cadang sesuai spesifikasi pelanggan, sementara pabrikan resmi tetap bertanggung jawab atas perangkat yang sudah jadi dan pengajuan peraturannya.
Validasi Proses untuk Medis Cetakan Injeksi
Validasi proses menunjukkan bahwa suatu proses dapat berulang kali menghasilkan bagian yang dapat diterima dalam kondisi yang ditentukan.
Program tipikal dapat mencakup:
Kualifikasi Instalasi
Ini menegaskan bahwa peralatan, utilitas, perkakas, dan sistem pendukung dipasang sesuai dengan persyaratan yang disetujui.
Kualifikasi Operasional
Ini mengevaluasi apakah peralatan dan proses beroperasi secara konsisten di seluruh rentang operasi yang ditentukan.
Kualifikasi Kinerja
Ini menegaskan bahwa proses produksi yang lengkap dapat berulang kali menghasilkan suku cadang yang sesuai dalam kondisi manufaktur normal.
Parameter cetakan yang penting dapat mencakup:
- Suhu barel dan jamur
- Kecepatan injeksi
- Tekanan injeksi
- Tahan tekanan
- Tahan waktu
- Waktu pendinginan
- Posisi sekrup
- Kondisi pengeringan bahan
- Kondisi penjepit cetakan
- Waktu siklus
- Kondisi lingkungan
Validasi harus dihubungkan dengan persyaratan produk yang dapat diukur. Tujuannya bukan hanya untuk merekam pengaturan mesin. Ini untuk menunjukkan bahwa proses mengontrol karakteristik yang penting.
Inspeksi dan Pengujian
Kriteria inspeksi harus ditentukan sebelum produksi dimulai.
Tergantung pada komponennya, ini mungkin termasuk:
- Dimensi kritis
- Permukaan penyegelan
- Batas flash
- Gerinda dan ujung yang tajam
- Bekas cekungan
- Garis las
- Foto-foto pendek
- Warna dan transparansi
- Permukaan akhir
- Bagian berat
- Angkatan perakitan
- Kinerja kebocoran
- Kinerja tarik atau benturan
- Ketahanan kimia
- Kinerja sterilisasi
Peralatan inspeksi dapat mencakup:
- Kaliper dan mikrometer
- Komparator optik
- Mesin pengukur koordinat
- Sistem inspeksi visi
- Peralatan uji kebocoran
- Pengukur gaya
- Instrumen kekasaran permukaan
- Perlengkapan fungsional khusus
Tidak setiap dimensi membutuhkan frekuensi pemeriksaan yang sama. Karakteristik kritis terhadap fungsi harus menerima kontrol yang tepat berdasarkan risiko, kemampuan, dan kinerja historis.
Dari Prototipe hingga Produksi
Kesalahan umum adalah berpindah langsung dari bagian prototipe ke perkakas produksi yang mahal tanpa mengonfirmasi desainnya.
Proses pengembangan bertahap mengurangi risiko:
- Pengembangan konsep: Konfirmasikan arsitektur produk dan persyaratan dasar pengguna.
- Produksi prototipe: Evaluasi bentuk, kesesuaian, ergonomi, perakitan, dan kegunaan.
- Verifikasi teknik: Uji kinerja terhadap input desain yang ditentukan.
- Perkakas pilot: Menghasilkan bagian yang representatif dan mengidentifikasi risiko proses.
- Validasi desain: Konfirmasikan bahwa perangkat memenuhi kebutuhan pengguna di lingkungan penggunaan yang dimaksudkan.
- Perkakas produksi: Lepaskan geometri yang stabil untuk pembuatan berulang.
- Validasi proses: Menetapkan kondisi produksi yang terkendali dan terdokumentasi.
- Pemantauan produksi: Lacak kualitas, hasil, keluhan, perubahan, dan kinerja pemasok.
Untuk bagian tahap awal, pengecoran vakum untuk prototipe medis dapat menyediakan batch kecil dengan karakteristik visual dan fungsional yang berguna sebelum perkakas produksi dapat dibenarkan.
Untuk suku cadang mekanis, perlengkapan, sisipan, atau sampel teknik awal dengan toleransi ketat, Mesin CNC untuk perangkat medis mungkin pilihan yang lebih baik daripada cetakan. Pemesinan CNC sangat berguna saat geometri masih berubah atau saat hanya sejumlah kecil bagian yang diperlukan.
Setelah desain stabil dan proses produksi diperlukan, cetakan injeksi cepat untuk perangkat medis dapat membantu tim mendapatkan suku cadang yang dicetak tanpa menunggu program perkakas volume tinggi yang lengkap.
FAQ
Apa yang dimaksud dengan "medis cetakan injeksi" sebagai ringkasan?
Ungkapan tersebut mengacu pada proses pencetakan injeksi yang digunakan untuk memproduksi komponen perangkat medis, produk laboratorium, sistem diagnostik, produk pengiriman obat, instrumen bedah, dan peralatan perawatan kesehatan.
Apakah cetakan injeksi medis selalu dilakukan di ruang bersih?
Tidak. Lingkungan manufaktur yang diperlukan bergantung pada komponen, risiko perangkat, tujuan penggunaan, strategi sterilisasi, pengemasan, dan persyaratan pengendalian kontaminasi. Beberapa produk memerlukan produksi ruang bersih; yang lain memerlukan penanganan yang terkontrol dan prosedur pembersihan yang divalidasi.
Berapa biaya alat kesehatan cetakan injeksi?
Biaya tergantung pada ukuran bagian, geometri, resin, toleransi, bahan cetakan, jumlah rongga, persyaratan validasi, kebutuhan inspeksi, dan volume produksi. Perkakas biasanya mewakili investasi awal terbesar, sedangkan biaya per bagian berkurang seiring bertambahnya volume. Pencetakan prototipe, pemesinan CNC, atau pengecoran vakum mungkin lebih ekonomis selama pengembangan awal sebelum berkomitmen pada perkakas produksi.
Berapa lama waktu yang dibutuhkan perangkat medis cetakan injeksi?
Garis waktu bervariasi menurut kompleksitas bagian, ketersediaan material, desain cetakan, metode perkakas, persyaratan validasi, dan kuantitas produksi. Prototipe sederhana atau perkakas jembatan dapat berpindah dari desain ke sampel pertama dengan relatif cepat, sementara perkakas produksi yang divalidasi dapat memerlukan waktu tambahan untuk uji coba cetakan, inspeksi dimensi, kualifikasi proses, dan iterasi korektif. Jadwal yang realistis harus mencakup tinjauan desain, fabrikasi alat, pengambilan sampel, pengujian, validasi, dan persetujuan akhir.
Apa plastik terbaik untuk alat kesehatan?
Tidak ada plastik "terbaik" untuk setiap perangkat medis. Pilihan yang tepat tergantung pada tujuan penggunaan perangkat, kontak pasien, metode sterilisasi, paparan bahan kimia, persyaratan mekanis, dan strategi pengaturan.
Komentar
Postingan Terbaru
Blog Terkait
Blog Senyo berfokus pada berbagi pengetahuan kami yang luas tentang pembuatan prototipe. Melalui artikel kami, kami bertujuan untuk mendukung Anda dalam menyempurnakan desain produk Anda dan menavigasi kompleksitas pembuatan prototipe cepat dengan lebih efektif.