Stampaggio Ad Iniezione Di Dispositivo Medico : Una Guida Completa
Sommario
Dispositivi medici spesso dipendono le parti di plastica che deve essere accurata e ripetibile, in ordine, di lunga durata, e di sicuro per loro significava utilizzo. Un modellato immobiliare, fluido-componente di gestione, strumento chirurgico di gestire, di diagnostica cartuccia, o indossabili-dispositivo di stanza potrebbe sembrare semplice. Le esigenze di produzione dietro di esso sono in genere molto più posto.
È per questo stampaggio ad iniezione medico elementi richiede un coordinato metodo di scelta dei materiali, la progettazione di componenti, progettazione di stampi, procedure di controllo, esame, il riconoscimento e la regolamentazione delle pratiche.
Questa panoramica spiega solo come clinici gadget colpo di stampaggio funzioni, quando è giusto, come scegliere i materiali e utensili, e che i team di prodotto e devono partecipare, prima di trasferirsi a partire dal prototipo alla produzione di massa.
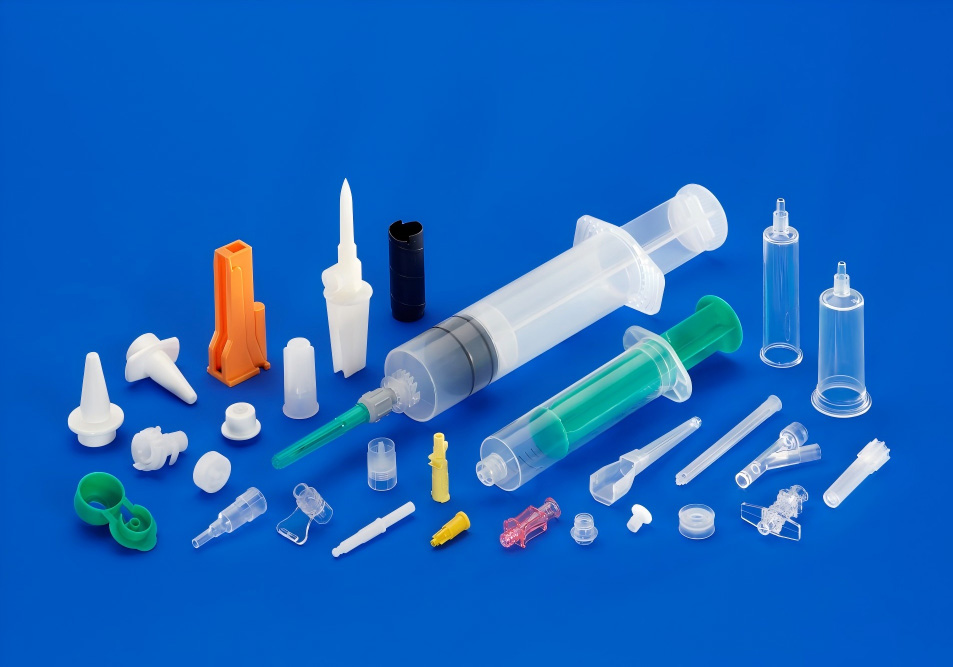
Che Cosa È Di Stampaggio Ad Iniezione Per I Dispositivi Medici?
Stampaggio ad iniezione medico è la procedura di produrre polimeri di elementi mediante infusione di plastica fusa a destra in una muffa di precisione. Dopo che il prodotto si raffredda e si solidifica, lo stampo si apre e la componente completo viene espulso.
La procedura standard è simile a stampaggio ad iniezione utilizzato nel cliente e prodotti commerciali. La differenza è il grado di controllo richiesto.
Una clinica di stampaggio programma può richiedere all'indirizzo:
- Stretto e ripetibile dimensionale resistenze
- Controllata di materie prime specifiche
- Tutta la tracciabilità del lotto
- Parte la pulizia e la prevenzione delle contaminazioni
- Validazione dei criteri di stampaggio
- Igiene compatibilità
- Resistenza chimica
- La biocompatibilità di valutazione
- Packaging e shelf-life esigenze
- L'esame e l'approvazione di norme
- Documentato il controllo delle modifiche
Non tutti i medici di plastica componente chiamate per lo stesso ambiente di produzione. Un non-paziente-contattare la copertura di dispositivi potrebbe avere esigenze diverse da una usa e getta, fluido corso, impiantabili parte, o strumento medico. Il processo si basa sul dispositivo di destinazione d'uso e la minaccia conto.
Medici comuni Strumenti Realizzati con Stampaggio ad Iniezione
Stampaggio ad iniezione di componenti medicali mostra in quasi tutti i segmenti di assistenza sanitaria di produzione.
Di Ricerca e diagnostica di Laboratorio Elementi di
Esempi includono:
- Prova cartucce
- Prova proprietari
- Pipetta elementi
- Microfluidica custodie
- Consumabili di laboratorio
- Contenitori di reagenti
- Centrifuga componenti
- Strumento di analisi che copre
Questi elementi di solito bisogno di uniformità dimensionale dovuta al fatto che le piccole varianti che possono influenzare il flusso del fluido, la protezione ottica di posizionamento, o l'interazione con dispositivi automatici.
Di Consegna Della Droga Strumenti
Colpo di stampaggio viene regolarmente fatto uso di elementi:
- Auto-iniettori
- Inalatori
- Siringa accessori
- Medicina distributori
- Penna iniettore-custodie
- Liquido connettori
- Dispositivi di applicazione
Di consegna della droga parti potrebbe combinare in plastica a forma di sbarazzarsi di molle, elastomeri, vetro, elettronica, o elementi metallici. Costruito con componenti devono essere progettati per la fiducia impostazione e coerente attuazione.
Chirurgico e Procedura-Prodotti Correlati
Esempi includono:
- Strumento chirurgico si prende cura di
- Non riutilizzabile pinze componenti
- Strumento custodie
- Dispositivi endoscopici
- Wound-care elementi
- Sterile vassoi
- Procedura imposta
- Tubi porte
Comfort, design, tenere, texture, la sterilizzazione, la resistenza chimica e la valutazione estetica possono influenzare il layout.
Indossabile e Strumenti di Monitoraggio
Indossabile articoli medici potrebbero usare colpo di costruzione, componenti per:
- Immobili dei sensori
- Coperchi della batteria
- Da polso indossato gadget custodie
- La pelle-contatto con conchiglie
- Televisione via cavo ceppo rilievi
- Snap-fit assemblee
- Coperture di protezione
Queste parti possono richiedere a sopportare il sudore, oli per la pelle, prodotti per la pulizia, effetto, duplicato flessione, e diretta esposizione all'umidità.
Strumenti Medici Custodie
Macchine di grandi dimensioni potrebbe essere costituito da:
- Strumento di diagnostica copre
- Pannello di controllo cornici
- Schermo Mobile immobili
- Gestisce
- Pompa custodie
- Protezioni
- Interno di parentesi graffe
Per queste applicazioni, aspetto e prestazioni strutturali può avere importanza maggiore di chiamata diretta al paziente. Tuttavia, facilità di pulizia, resistenza al fuoco, la resistenza chimica, la precisione di montaggio potrebbe ancora essere essenziale.
Perché La Selezione Del Materiale Questioni
Il prodotto scelto per un medico componente impatti quasi ogni scelta a valle, composto di stampo layout, di raffinazione, di temperatura, di sterilizzazione, di approccio, di requisiti di valutazione e normativi dei documenti.
Comuni famiglie di prodotto sono:
| Prodotto | I Benefici Comuni | Possibili Considerazioni | Applicazioni Tipiche |
|---|---|---|---|
| Polipropilene (PP) | Resistenza chimica, basso spessore, spese prestazioni | Contrazione, inferiore di tenuta di plastica di ingegneria | Contenitori di laboratorio, componenti, parti monouso |
| Policarbonato (COMPUTER) | Alta influenza la forza, la trasparenza, dimensionali, prestazioni | Tensione di scissione, chimica livello di sensibilità, servizi igienico-sanitari limitazioni per alcune qualità | Immobili, chiara copre, analisi delle parti |
| ADDOMINALE | Aspetto eccellente, con un impatto sulle prestazioni, molto facile | Potrebbe non corrispondere a tutte igiene del paziente o applicazioni a contatto con il | Strumenti di immobili, si prende cura di, camere non-paziente-componenti di contatto |
| POM/ Acetalica | Ridotto sfregamento, utilizzare la resistenza, la sicurezza delle dimensioni | Chimica e igiene compatibilità dovrebbe essere esaminato | Meccanismi, ingranaggi, valvole, elementi |
| PEEK | Temperatura elevata efficienza, resistenza chimica, resistenza | Materiale di alta e di gestione dei costi | Specializzato clinica medica e parti |
| PEI | Alto calore, la resistenza e tenacità | Costi più elevati e che richiedono la gestione di problemi | Sterilizzabile parti dello strumento |
| TPE/TPU | Flessibilità, protezione, soft-touch prestazioni | L'incollaggio, la resistenza allo strappo, controllo processo di processo e i fattori da considerare | Guarnizioni, detiene, guarnizioni, indossabile componenti |
| Silicone per uso medico | Adattabilità, temperatura, livello di resistenza, riconosciuto usi medici | Di solito trattati in modo diverso da stampaggio ad iniezione in policarbonato | Guarnizioni, valvole, tubi, componenti soft |
L'etichetta “grado clinico” non è quasi abbastanza da solo. Il materiale deve essere esaminato per la particolare applicazione.
Questioni importanti sono:
- Sarà la componente di contatto con la pelle, di tessuto, sangue, o di un farmaco?
- È il contatto temporaneo, prolungata o permanente?
- Sarà la componente di essere sterilizzato?
- Che l'igiene approccio sarà utilizzato?
- Vi contatto per alcoli, anti-bacterials, solventi, oli, o soluzioni farmaceutiche?
- Deve rimanere trasparente?
- È isolamento elettrico necessario?
- Il bisogno materiale ignifugo prestazioni?
- La parte potrà essere sottoposto a ripetuti carico meccanico?
- Il prodotto è sostenuta da adeguata documentazione fornitore?
Per il paziente in contatto con gli elementi, analisi di biocompatibilità devono essere inoltrate tramite il gadget di gestione del rischio e la governance di procedura. Il FDA guida ISO 10993-1 chiarisce come analisi organica deve essere considerato in relazione al dispositivo della natura e del periodo di chiamata.
La progettazione di un Medico di Parte in Plastica per Stampaggio ad Iniezione
Un affidabile modellato componente inizia con un disegno che corrisponde al prodotto, di muffa, di processo e di ambiente di utilizzo.
Mantenere Regolari Di Spessore Della Parete
Enorme spessore regolazioni possono creare:
- segni di affondamento
- Vuoti
- Irregolare di raffreddamento a aria
- Deformazione
- Ricorrenti stress
- Irregolare efficienza meccanica
Uniforme le pareti non sono costantemente possibile, in particolare in strutturali di abitazioni o di sbarazzarsi di incorporated attributi. Dove spessore transizioni sono necessari, utilizzare graduali aggiustamenti, costole, carotaggi, e adatto raggi.
Utilizzo Angoli Di Sformo
Progetto consente la parte a forma di rilasciare dallo stampo senza attrito eccessivo o danni.
Non abbastanza progetto può provocare:
- Rovinare
- Trascinare marchi
- Espulsione danni
- Stampo usura
- Attaccare
- Tempi di ciclo più lunghi
Il necessario progetto dipende dal materiale, superficie di rivestimento, profondità, l'aspetto e la direzione di espulsione. Distintivo di superficie di aree che richiedono ancora di più si tratta di superfici lucide.
Aggiungere Costole Attentamente
Costole può migliorare la rigidità senza fare tutta la parte più spessa. Tuttavia, le costole che sono così spessi possono produrre dissipatore di segni sulla superficie visibile zona.
Come un principio di progettazione di base, costole devono essere notevolmente più sottile rispetto alla vicina nominale superficie della parete, con l'esatta proporzione convalidato via di prodotto e stampo-flusso di valutazione.
Utilizzo Appropriato Raggi
Sharp bordi interni fuoco lo stress e l'ansia e sono difficili da riempire regolarmente. Spigoli arrotondati boost:
- Melt flow
- Parte la forza
- Stampo fabbricabilità
- La vita dell'utensile
- La distribuzione delle sollecitazioni
- Il raggio deve essere compatibile con lo spessore della parete e i requisiti funzionali del componente.
Piano di Snap-fit e Vita, Cerniere a Presto
Snap-fit, adattabile braccia, di vita e di articolazioni può ridurre il costo del montaggio, tuttavia la loro efficacia si basa su azioni materiali, di pressione, di posizionamento e di ripetute bisogno.
Non presumere che in un batter d'occhio-fit creato per un oggetto di consumo eseguirà affidabile dopo la sterilizzazione o l'esposizione diretta di prodotti chimici per la pulizia. L'impostazione dovrebbe essere testato nei suoi ultimi problemi ecologici.
Controllare le Linee di Saldatura e Aria Trappole
Le linee di saldatura dove separato disgelo fronti soddisfare. Essi possono essere accettabili in basso-zone di stress, ma alla fine possono diventare punti di debolezza o visibili difetti cosmetici.
Stampo gli sviluppatori possono gestire le linee di saldatura attraverso:
- Gate-le variazioni di posizione
- La circolazione di valutazione
- Ventilazione
- Overflow pozzi
- Il controllo della temperatura
- La geometria di regolazioni
- Iniezione-ottimizzazione del profilo
Aria trappole richiedono una sufficiente aerazione. Poveri in onda sfiato può causare ustioni, brevi colpi dimensionali instabilità, o la contaminazione problemi.
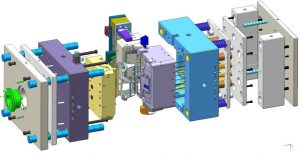
Medico Progettazione Di Stampi Ad Iniezione
La muffa è uno dei valori più importanti in programma. Colpisce la qualità, la capacità di produzione, costi di manutenzione, e la capacità di controllare il processo nel corso del tempo.
Singola Cavità Rispetto A Multi-Cavità Stampi
Una singola cavità stampo produce una parte al ciclo di stampaggio. Può essere adatto per:
- Inizio produzione
- Inferiore volumi annuali
- Di grandi dimensioni o complessi di componenti
- Prodotti ancora in fase di modifiche di progettazione
- Iniziale lanci sul mercato
Un multi-cavità di muffa produce diversi pezzi per ciclo. Potrebbe essere preferito quando:
- La domanda è alta
- Costo unitario deve essere ridotto
- Il design è stabile
- Il tempo di ciclo è un importante vincolo di capacità
- Coerente parti necessarie per assemblaggio automatizzato
Tuttavia, più di cavità aumentare il bisogno di un equilibrio di riempimento, consistente raffreddamento, precisa la costruzione di stampi e cavità a livello di ispezione.
Per la sede di disegni e di elevati volumi di programmi, multi-cavità medico stampi può migliorare il rendimento e ridurre il modellato costo a parte. L'economia dovrebbe essere valutata a fronte di costi di attrezzaggio, previsioni fiducia, requisiti di manutenzione, e prevede di vita del prodotto.
Corridore Freddo Rispetto Hot Runner Systems
Freddo-runner stampi lasciare un corridore che può avere bisogno di essere tagliato o scartato. Hot runner systems può ridurre il corridore rifiuti e il supporto di elevati volumi di produzione, ma ne aumentano la complessità e il costo.
La scelta migliore dipende da:
- Il comportamento del materiale
- La dimensione dei pezzi
- Numero di cavità
- Cancello requisiti
- Cosmetici aspettative
- Automazione strategia
- La capacità di manutenzione
- Previsto volume di produzione
L'Acciaio della muffa e la durata dell'Utensile
Strumento di materiali dovrebbero essere selezionati in base a:
- Atteso colpo
- Resina abrasività
- Rischio di corrosione
- Finitura superficiale requisiti
- Tolleranza dimensionale
- Ambiente di produzione
- Piano di manutenzione
Caricato con fibra di vetro o minerale, pieno di plastica può aumentare l'usura dell'utensile. Materiali corrosivi, additivi, in ambienti umidi possono richiedere resistente alla corrosione, muffa di materiali o trattamenti protettivi.
Cancelli, Estrattori, e Linee di Divisione
Cancello di collocamento possono influenzare:
- Saldare la posizione della linea
- L'orientamento della fibra
- Aspetto cosmetico
- Pressione di riempimento
- Pack e ridurre il comportamento
- Tensioni residue
Spine di estrazione deve essere posizionato dove si può rimuovere la parte senza distorcere le superfici critiche. La linea di divisione deve essere posizionato in modo da ridurre al minimo il flash funzionale o zone di saldatura.
Per le squadre di preparazione della produzione di utensili, dispositivo medico utensili può essere valutata al fianco di selezione dei materiali, requisiti di tolleranza, volume annuale, e le esigenze di convalida.
Pulire la Produzione e il Controllo della Contaminazione
Produttivi puliti, non significa automaticamente che ogni componente deve essere modellato in una camera bianca certificata. I controlli necessari dipendono dal dispositivo, in fase di produzione, l'utilizzo, l'imballaggio, il processo di sterilizzazione, e la strategia di regolamentazione.
Potenziale controlli comprendono:
- Controllato l'accesso del personale
- Materiale di identificazione e segregazione
- Procedure di pulizia
- Muffa e la manutenzione della macchina
- Esteri-materiale di prevenzione
- Monitoraggio ambientale ove richiesto
- Controllata imballaggio
- Parte le procedure di gestione
- Definite le condizioni di conservazione
- La tracciabilità dei lotti di produzione
Una camera sterile, può essere appropriato quando il prodotto è sensibile alla contaminazione da particelle solide o quando il processo di stampaggio è parte di una controllata, sterile e asettico strategia di produzione. In altri casi, la movimentazione controllata e convalidata pulizia può essere più appropriato di camera sterile la sola produzione.
Una camera sterile, inoltre, non corretta povera di progettazione di muffa, inadeguata ventilazione, incontrollata asciugatura del materiale, o debole la disciplina di processo. Controlli ambientali e controlli di processo devono lavorare insieme.
Sterilizzazione Considerazioni
Il metodo di sterilizzazione dovrebbe essere considerata all'inizio, preferibilmente prima che il materiale sono finalizzati.
I metodi più comuni includono:
- Ossido di etilene, o EtO
- Irradiazione a raggi Gamma
- Elettrone-fascio di irradiazione
- Vapore o calore umido
- Il perossido di idrogeno vaporizzato
- Altra applicazione di specifici metodi di
Ogni metodo può influenzare polimeri in modo diverso.
Potenziali effetti collaterali comprendono:
- Scolorimento
- Infragilimento
- Perdita di resistenza all'impatto
- Variazione dimensionale
- Stress cracking
- Il degrado del materiale
- Modifiche in materia di trasparenza
- Odori o residui di preoccupazioni
Un componente non diventare adatto per la sterilizzazione solo perché resina fornitore elenca una capacità di sterilizzazione. Il pezzo finito, progettazione di stampi, lavorazione storia, impianto di confezionamento e sterilizzazione ciclo di influenzare le prestazioni.
Il FDA degli stati UNITI e del medico-dispositivo di sterilizzazione risorse fornire il contesto normativo per i processi di sterilizzazione e di convalida delle aspettative.
Biocompatibilità e di Contatto con il Paziente
Per il paziente in contatto con componenti biologici di sicurezza deve essere valutata nel contesto di un dispositivo finito.
La valutazione può prendere in considerazione:
- Tipo di contatto
- La durata del contatto
- Corpo in posizione
- Residui di lavorazione
- Coloranti e additivi
- Stampo-gli agenti di rilascio
- Gli agenti di pulizia
- Sterilizzazione effetti
- Estratti e leachables
- Trattamento di superficie
- Le modifiche del materiale
Una scheda tecnica da sola non sostituire il dispositivo a livello di valutazione. Due componenti realizzati con la stessa nominale polimero possono avere diversi profili biologici a causa di differenze di additivi, coloranti, di elaborazione, di pulizia e di sterilizzazione.
I produttori di dispositivi medici dovrebbe definire la necessaria valutazione biologica con le autorità di regolamentazione, di qualità, e clinici esperti.
Sistemi di qualità e Documentazione normativa
Medico di stampaggio fornitori e produttori di dispositivi hanno bisogno di un sistema di qualità adeguato per i prodotti e i mercati in cui operano.
Gli Stati Uniti FDA Sistema di Gestione Qualità per il Regolamento, o QMSR, incorpora ISO 13485:2016 di riferimento. La FDA spiega il QMSR requisiti e informazioni di transizione (in modo ufficiale) Sistema Di Gestione Della Qualità Regolamento.
Un medico controllato programma di fabbricazione possono includere:
- Fornitore approvato controlli
- Il controllo dei documenti
- Record di formazione
- Manutenzione attrezzature
- Calibrazione
- Il processo di convalida
- Ispezione record
- Di gestione della non conformità
- Azioni correttive e preventive
- La gestione dei reclami
- La produzione di tracciabilità
- Controllo delle modifiche
- La conservazione dei Record
La documentazione esatta pacchetto dipende dal dispositivo e l'accordo contrattuale. Un produttore a contratto può produrre parti specifiche del cliente, mentre il produttore legale mantiene la responsabilità dispositivo finito e la sua regolamentazione osservazioni.
Convalida di processo per lo Stampaggio ad Iniezione Medico
Convalida del processo dimostra che un processo può essere ripetutamente produrre accettabile parti, in condizioni definite.
Un tipico programma possono includere:
Installazione Di Qualificazione
Questo conferma che le attrezzature, utenze, attrezzature e sistemi di supporto sono installati secondo le approvati i requisiti.
Qualifica Operativa
Questo consente di valutare se l'apparecchiatura di processo e di operare in modo coerente in tutta definito range di funzionamento.
Qualificazione Delle Prestazioni
Questa è la conferma che l'intero processo di produzione può ripetutamente produrre conforme parti in normali condizioni di produzione.
Importanti parametri di stampaggio e possono includere:
- Barile e temperature dello stampo
- Velocità di iniezione
- La pressione di iniezione
- Mantenere la pressione
- Tempo di attesa
- Tempo di raffreddamento
- Posizione della vite
- Materiali-condizioni di essiccazione
- Stampo-clamp condizioni
- Tempo di ciclo
- Condizioni ambientali
La convalida deve essere collegato a un tangibile requisiti di prodotto. L'obiettivo non è semplicemente per registrare le impostazioni della macchina. È quello di dimostrare che i controlli di processo le caratteristiche che importa.
Di Prova e di ispezione
I criteri di ispezione deve essere definito prima dell'inizio della produzione.
A seconda del componente, questo può includere:
- Dimensioni critiche
- Le superfici di tenuta
- Flash limiti
- Bave e spigoli vivi
- segni di affondamento
- Le linee di saldatura
- Inquadrature brevi
- Il colore e la trasparenza
- Finitura di superficie
- Parte peso
- Assemblea forza
- Perdita di prestazioni
- Di trazione o di avere un impatto sulle prestazioni
- Resistenza chimica
- Sterilizzazione prestazioni
Apparecchiatura di controllo possono includere:
- Calibri e micrometri
- Comparatori ottici
- Macchine di misura a Coordinate
- Vision sistemi di ispezione
- Perdita-apparecchiatura di collaudo
- Dinamometri
- Superficie rugosità strumenti
- Specializzata funzionale infissi
Non ogni dimensione ha bisogno della stessa frequenza di ispezione. Critiche-a-caratteristiche di funzione deve ricevere un adeguato controllo basato sul rischio, capacità e performance storiche.
Dal Prototipo alla Produzione
Un errore comune è il passaggio diretto da un prototipo parte di costosi della produzione di utensili senza confermare il design.
Una messa in scena sviluppo del processo riduce il rischio di:
- Concetto di sviluppo: Confermare l'architettura di prodotto e di base ai requisiti dell'utente.
- La produzione di prototipi: Valutare forma, dimensioni, ergonomia, il montaggio e l'usabilità.
- Ingegneria di verifica: Prestazioni del Test contro definiti elementi di progettazione.
- Pilota di utensili: Produrre rappresentante parti e identificare rischi di processo.
- La validazione della progettazione: Verificare che il dispositivo soddisfi le esigenze dell'utente nell'inteso ambiente.
- Produzione di utensili: Release stabile di geometria per la produzione ripetibile.
- Processo di validazione: Stabilire controllato e documentato delle condizioni di produzione.
- Monitoraggio della produzione: Tenere traccia della qualità, la resa, i reclami, le variazioni e le prestazioni dei fornitori.
Per la fase iniziale delle parti, colata sotto vuoto per medici prototipi in grado di fornire piccoli lotti con utili visivo e funzionale caratteristiche prima della produzione di utensili è giustificato.
Per la stretta tolleranza parti meccaniche, attrezzature, inserti, o i primi campioni di ingegneria, Di lavorazione di CNC per i dispositivi medici può essere una scelta migliore di stampaggio. CNC lavorazione è particolarmente utile quando la geometria è ancora in fase di modifica o quando solo un piccolo numero di pezzi richiesti.
Una volta che il disegno è stabile e un processo di produzione è necessario, rapida stampaggio ad iniezione per i dispositivi medici possono aiutare la squadra a ottenere modellato le parti, senza aspettare che un full high-volume programma di utensili.
Faq
Che cosa significa “stampaggio ad iniezione medico” media come un riassunto?
La frase si riferisce a stampaggio ad iniezione di processi utilizzati per la fabbricazione di componenti per i dispositivi medici, prodotti di laboratorio, di diagnostica di sistemi di drug-delivery di prodotti, strumenti chirurgici e attrezzature mediche.
È medico di stampaggio a iniezione, sempre eseguita in una camera sterile?
No. Le richieste dell'ambiente di produzione dipende dal componente, dispositivo di rischio, l'utilizzo, la sterilizzazione, la strategia, l'imballaggio, e la contaminazione-requisiti di controllo. Alcuni prodotti richiedono camera bianca produzione; altri richiedono la movimentazione controllata e convalidata procedure di pulizia.
Quanto costa per stampaggio a iniezione di dispositivi medici costo?
Il costo dipende dalla dimensione del pezzo, la geometria, la resina, tolleranze, materiale stampo, cavità conte, i requisiti di convalida, esigenze di ispezione, e il volume di produzione. Utensili di solito rappresenta il più grande investimento iniziale, mentre per la parte di costo diminuisce con l'aumentare del volume. Prototipo di stampaggio, lavorazione CNC, o colata sotto vuoto può essere più economico durante i primi anni di sviluppo prima di avviare la produzione di utensili.
Quanto tempo stampaggio ad iniezione medico devlices prendere?
La timeline varia a seconda della complessità, disponibilità di materiali, progettazione di stampi, utensili metodo, i requisiti di convalida, e quantità di produzione. Semplice prototipo o il ponte di utensileria può spostare dalla progettazione alla prima campioni in tempi relativamente brevi, mentre convalidato produzione di utensili può richiedere tempi aggiuntivi per le prove stampo, controllo dimensionale, del processo di qualificazione, e correttive iterazioni. Un programma realistico dovrebbe includere una revisione di progetto, strumento di fabbricazione, di campionamento, test, validazione e l'approvazione finale.
Qual è la migliore plastica per i dispositivi medici?
Non esiste un unico “migliori” di plastica per ogni dispositivo medico. La scelta giusta dipende dal dispositivo di destinazione d'uso, di contatto con il paziente, metodo di sterilizzazione, l'esposizione chimica, meccanica requisiti normativi e di strategia.
Commenti
Ultimi Post
Blog Correlati
Senyo blog è incentrato sulla condivisione della nostra conoscenza approfondita del prototipo di produzione. Attraverso i nostri articoli, abbiamo l'obiettivo di essere di supporto nella raffinazione, la progettazione del prodotto e la complessità di prototipazione rapida in modo più efficace.