Formsprutning av Plast, Design Tips, & Material
Innehållsförteckning
Formsprutning av plast är en av de mest effektiva sätten att ge konsekventa, högkvalitativa komponenter i stor skala. Processen använder värme, tryck och precision tooling att omvandla plast pellets till färdiga delar till branscher såsom fordons -, medicin -, elektronik -, konsument-produkter, och industriell utrustning.
Från val av material och form design kyla, utstötning, toleranser, och fel förebyggande, denna guide förklarar hur formsprutning fungerar och hur man designar delar för tillförlitlig produktion.
Vad Är Formsprutning av Plast?
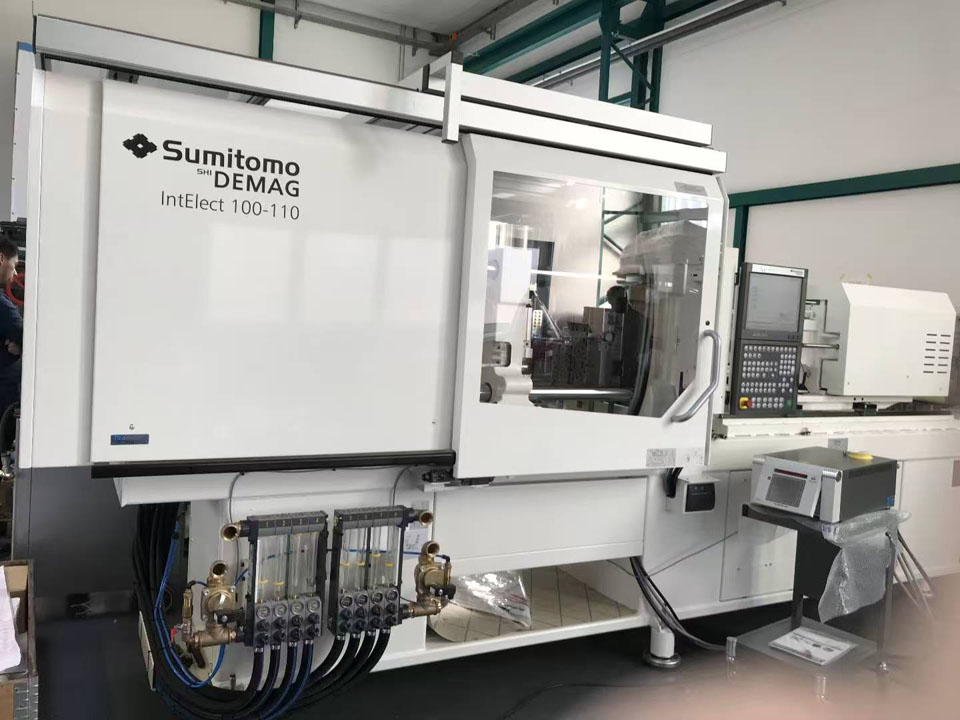
Formsprutning är en tillverkningsprocess där plast är uppvärmd till flödet, injiceras under tryck i ett slutet mögel, kylas ned till en tillräckligt hårt för staten, och sedan släpps ut som en färdig produkt eller nära färdig komponent.
De flesta formsprutade produkter är tillverkade av termoplast. Dessa material mjuknar vid uppvärmning och stelnar vid avkylning, så att tillverkarna att effektivt behandla många hartser och återanvända en del produktion av avfall under kontrollerade förhållanden.
Härdplaster polymerer och flytande silikongummi kan också formas, men deras utrustning, kemisk sammansättning, och till och med bota beteende som skiljer sig från traditionell formsprutning av termoplast.
Denna process används för små komponenter precision såväl som stora hus och strukturella delar. Typiska användningsområden är:
- Medicinska enheten hölje och disponibel komponenter
- Bil videoklipp, kontakter, klaffar, och underhood delar
- Elektronisk hölje och elektrisk isolator
- Konsumentvaror hölje, hantera, och mekanism
- Förpackningar tätning, lock och behållare
- Industriell redskap, guide skenor, konsoler, och skyddskåpor
- Optiska komponenter och transparent lock
Dess avgörande makt är repeterbarhet. När formen och processen är stabil, tusentals eller miljontals delar kan tillverkas med relativt små förändringar och minimal sekundär bearbetning.
Hur Fungerar det med Formsprutning av Plast Processen?
Produktionen innebär mer än att bara trycka smält harts in i hålrummet. Materiella förberedelser, tryck, kyla, och sprutning alla påverkar slutresultatet.
1. Urval och beredning av epoxi
Plast oftast kommer i form av partiklar. Enligt ansökan, basen harts kan blandas med pigment, UV-stabilisatorer, flamskyddsmedel, smörjmedel, inverkan modifierare, glas fibrer, mineraler eller andra tillsatser.
Många engineering polymers absorberar fukt från luften. Nylon, polykarbonat, PET, PBT, och vissa termoplastisk polyuretan kräver oftast kontrollerad torkning innan gjutning. Om det finns kvarvarande fukt kan det leda till hydrolys, ränder, bubblor, förlust av molekylvikt, eller minskade mekaniska egenskaper.
Torkning krav måste komma från den senaste tekniska datablad material leverantör. För vissa kvaliteter, överdriven torkning och otillräcklig torkning är lika skadliga.
2. Mögel utgående och fastspänning
Maskinen stänger de två största delarna av mögel och gäller spännkraft. Denna kraft måste motstå hålighet tryck som försök att skilja mögel under injektionen och förpackningsprocesser.
Det krävs fixtur tonnage beror på den förväntade del område, kanal-området, hålighet tryck, material, flöde längd och antal hål. För lite kraft kommer att producera en blixt. Överdriven fastspänning kan öka slitage, komprimera ventilationsöppningar, och slösa med energi.
3. Plasticering
Den roterande, fram-och återgående skruv som transporterar partiklar genom en uppvärmd hink. Den värme bälte börjar processen, och den tvärkraft som genereras av skruven som bidrar mest av den energi som krävs för att smälta och blanda polymer.
Temperatur kontroll är mycket viktigt. Undercooled smälta kan resultera i korta bilder eller visa dålig svetsa styrka. Överhettade och smälta kan försämras, missfärgas, släpp gasen, eller förlora mekaniska egenskaper.
4. Injektion
Skruven rör sig framåt och sprutar smältan i formen kaviteten genom munstycket, gate, löpare, och gate. Injektion hastighet påverkar flödet framför beteende, yta, utseende, luft lagring, svetsfogen, fiber läggning, och tryckkrav.
Målet är inte bara att fylla hålrummet så snart som möjligt. Processen måste vara förutsägbar för att fylla det utan besprutning, brännande, överdriven klippning, eller för tidig frysning.
5. Förpackning och förvaring
När den hålighet som är fylld med volym, kommer maskinen att applicera trycket. När polymeren krymper under början av kyla, det skjuter ytterligare material i hålrummet.
Efter grinden låser sig, att upprätthålla trycket blir ineffektiva. Utöka innehavet tid på den låsta dörren kommer att öka cykeltid utan att lägga till användbara material. Men lite påfyllning kan leda till krympning märken, inre håligheter, lätta delar, eller dimensionella förändringar.
6. Kyla
Kyla normalt förbrukar den största delen av gjutning cykel. Värmen kommer in formen från plast och går sedan in i den cirkulerande kylvätska.
Placeringen av kylkanaler, mögel material, kylvätska flöde, väggtjocklek, harts typ, och en del geometri alla påverka kylningen. Ojämn kylning kan resultera i en ojämn krympning, vilket är en vanlig orsak till skevhet.
7. Öppna och poppar formar
Efter en del är tillräckligt hårt för att behålla sin form, formen öppnas och ejektor pin -, ärm, strippa plattan, air assist, eller andra release mekanism tar bort det.
Dålig släppvinklar, djupt texturer, vakuumformning, släppningar, eller liten spray system kan alla orsaka delar att hålla ihop. Mer bestyckningen kraft är sällan den bästa första lösningen, Geometriska former och ytan villkor som bör rättas till.
8. Reparations -, inspektions -, och sekundär funktion
Beroende på funktionen, kan det vara nödvändigt att ta bort glutenintolerans och löpare. Delar till kan även genomgå bearbetning, målning, galvanisering, transfertryck, lasermärkning, ultraljudssvetsning, hot nitning, montering, eller dimensionella.
Heta löpare system kan eliminera avfall löpare, men de ökar verktyg för kostnader, underhåll krav och process komplexitet.
Anatomin av en Injektion Mögel
Formen avgör del geometri, ytstruktur, gate spår, parting line, och många aspekter av dimensionell prestanda.
Viktigt mögel komponenter inkluderar:
- Core och cavity: Form den inre och yttre ytor på detaljen.
- Parting line: Gränsen där mögel halverar möta.
- Glutenintolerans, löpare och portar: Bär harts från maskinen munstycket i varje hålighet.
- Kyla-kanaler: Ta av värmen och kontroll av mögel temperatur.
- Ejektor system: Skjuter stelnat del av mögel.
- Ventiler: Låta fördrivna luft och gaser för att lämna hålighet.
- Bilder och lyftar: Form förankringar som inte kan släppa i den normala formen-öppnande riktning.
- Ledare pins och säkerhetsbrytare: Bibehålla anpassningen mellan mögel avsnitt.
- Slitage plattorna och skär: Skydda hög belastning områden och underlätta underhållet.
Att välja formsprutningsverktyg innebär mer än att välja aluminium eller stål. Förväntad volym, harts aggressivitet, yta, en del tolerans, mögel komplexitet, cycle time, underhåll tillgång och framtida förändringar design påverkar alla rätt verktyg för konstruktion.
Metall rapid prototyping erbjuder många fördelar, bland annat:
- Hastighet: En av de viktigaste fördelarna är den snabba leveranstider, som möjliggör snabb produktion och testning av prototyper.
- Kostnadseffektivitet: Tidig upptäckt av brister design kan spara betydande kostnader som är förknippade med material-avfall och omarbetningar.
- Precision och Noggrannhet: Avancerade tillverkningsmetoder möjliggör produktion av hög tolerans delar, viktigt för tillämpningar som kräver strikta specifikationer.
- Flexibilitet: Design ändringar lätt kan tillgodoses under prototyper processen, vilket möjliggör kreativ utforskning och innovation.
Dessa fördelar gör metall rapid prototyping-en attraktiv lösning för företag som vill förbättra sin produktutveckling cykler.
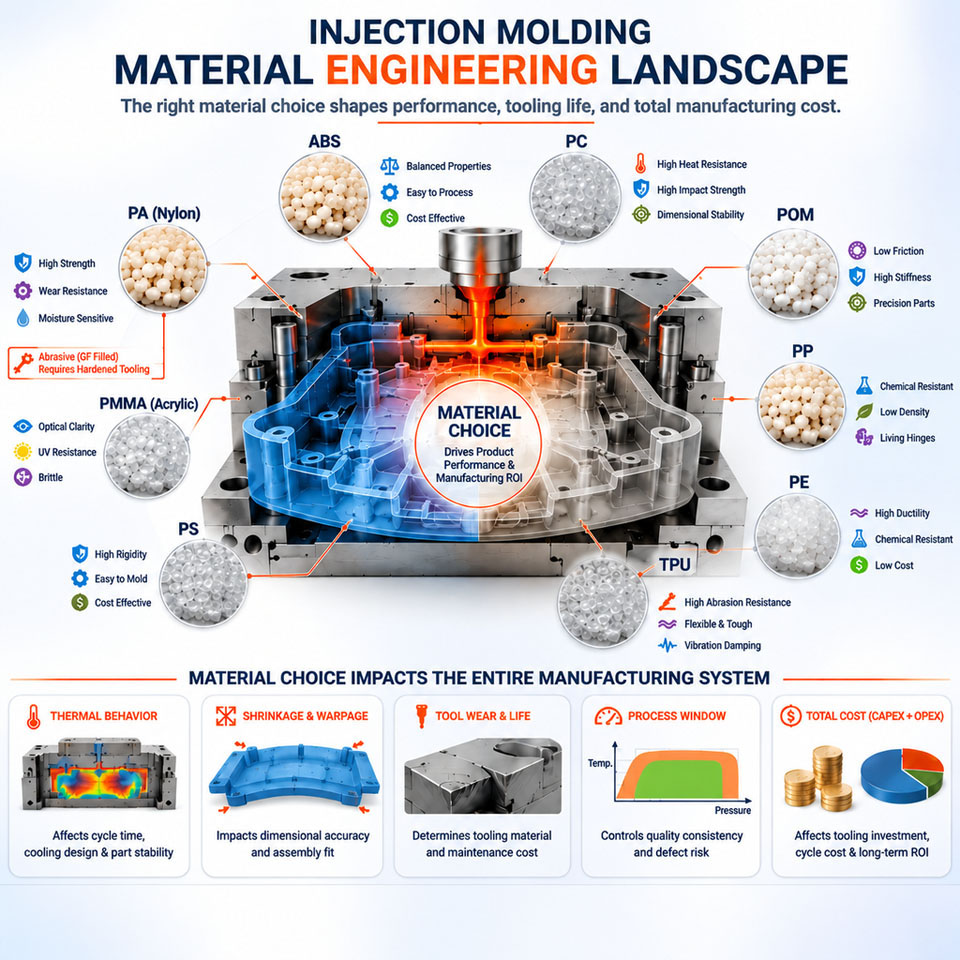
Formsprutning Material Jämfört
Det finns ingen allmänt "bästa" gjutning harts. Ett material som fungerar bra i en torr kontorsmiljö kan misslyckas efter upprepade sterilisering, bränsle exponering utomhus UV-strålning, eller en långvarig mekanisk belastning.
| Material | Bra Egenskaper | Design eller bearbetningsföretag | Vanliga Program |
|---|---|---|---|
| ABS | God slagtålighet, finish, colorability, och dimensionsstabilitet | Begränsad väder och hög temperatur motstånd om de inte ändras | Höljen, styr -, konsument-produkter |
| Polypropylen (PP) | Låg densitet, kemisk resistens, trötthet motstånd, vardagsrum med gångjärn kapacitet | Relativt hög krympning, kan varp i ojämn avsnitt | Mössor, behållare, gångjärn, medicinska engångsartiklar |
| Polyeten (HDPE/LDPE) | Kemisk resistens, robusthet, låg fuktupptagning | Hög krympning och jämförelsevis låg styvhet | Flaskor, pluggar, behållare, skyddande delar |
| Polykarbonat (PC) | Hög slagseghet, öppenhet, värme motstånd | Kräver torkning; mottagliga för vissa kemikalier och stress cracking | Linser, vakter, öppet hus |
| PC/ABS | Balanserad effekt, värmetålighet, och formbarhet | Opaka, egenskaper beror starkt på blandning och klass | Elektronik-och fordonsindustrin höljen |
| Nylon (PA) | Hållfasthet, slitstyrka, trötthet prestanda | Fukt absorption förändringar dimensioner och egenskaper | Kugghjul, lager, clips, mekaniska delar |
| Acetal (POM) | Låg friktion, nötningsbeständighet, god formstabilitet | Bearbetning temperatur måste kontrolleras; limning är svårt | Redskap, lås, guider, precision mekanismer |
| PBT-material | Elektrisk prestanda, kemisk resistens, dimensionsstabilitet | Kräver torkning; glas fyllda grader kan visa anisotropisk krympning | Kontakter och elektriska komponenter |
| PMMA | Hög optisk klarhet, glans och UV-prestanda | Mer sköra än PC, kosmetiska gjutning kräver noggrann kontroll | Ljus rör, linser, display-komponenter |
| TPE/TPU | Flexibla, motståndskraftiga, finns i flera hårdhet nivåer | Krympning, tack, torkning, och overmolding vidhäftning varierar med klass | Griper, tätningar, stötfångare, flexibel omfattar |
| KIKA | Hög-temperatur, kemikalier, nötning och utmattning prestanda | Hög material och bearbetning kostnad, specialiserade verktyg villkor | Flyg, medicinsk och krävande industriella delar |
Design för Formsprutning
Bra gjutning design balanserar funktion, utseende, verktyg konstruktion, material beteende och produktion stabilitet. Följande värden är praktiska utgångspunkter, som inte är automatisk gränsvärden.
Hålla Vägg Tjocklek Konsekvent
Abrupt väggen förändringar orsaka olika sektioner för att fylla, packa och sval vid olika priser. Tjocka regioner vistelse varma längre och krympa mer, vilket ökar risken för sink märken, tomrum, och warpage.
När en tjocklek av förändring är oundviklig:
- Använd en gradvis övergång snarare än en kraftig steg.
- Kärna ur tjocka sektioner.
- Använd revben för att återhämta sig styvhet.
- Översyn övergången med mögel-flow-analys.
- Position grindar så tjock området kan packas på ett effektivt sätt.
Det bästa nominell tjocklek beror på harts kvalitet, flöde, längd, storlek, struktur belastning och utseende. Kontrollera alltid leverantörens gjutning rekommendationer.
Lägg till att Mögel-Öppna Ytor
Förslaget är en liten kona som gör att komponenten att släppa från kärnan eller hålighet. En gemensam utgångspunkt är cirka 1 till 2 grader på untextured ytor. Djupt funktioner och texturerade ytor behöver oftast mer.
Förslag till krav ökar med:
- Större drag djup
- Grövre ytstruktur
- Mjukare eller mer shrink-benägen material
- Geometri som krymper tätt runt en kärna
- Kosmetiska ytor där dra märken är oacceptabelt
Förslag till inriktning måste överensstämma med den avsedda parting line och mögel öppning. Lägga förslag till sent kan ändra passar, shutoffs, och synliga ytor, så att fastställa dra riktning tidigt.
Använd Revben Istället för Tjocka Väggar
Revben öka styvhet utan att vända den omgivande regionen i en tung massa av plast. Som en första riktlinje, rib tjocklek vid basen är ofta förvaras nära 40% till 60% av angränsande vägg tjocklek. Den exakta förhållandet beror på harts, krav yta, och en gate-läge.
Ribs ska också ha förslag och en radie på basen. Höga, tunna revben kan vara svårt att fylla och kan fånga luft. Tätt revben kan komplicera kyla och verktyg för bearbetning.
Design Chefer Funktioner som Stöds
Chefer får skruvar, pinnar, skär, eller parning komponenter. En isolerad tjock chefen kan ge synliga handfat på den motsatta ytan.
Bättre chef design omfattar vanligtvis:
- Ett kärnhus center
- Väggtjocklek rör den nominella del väggen
- Gussets eller revben laterala stöd
- En radie på basen
- Godkännande från närliggande ytterväggar
- Tillräckligt utkast till för utgåvan
Tråd-att bilda skruv prestanda bör valideras i själva harts eftersom fiber förstärkning, fukt -, pilot-hål diameter, engagemang längd och montering hastighet påverkar alla strippa och sprickbildning.
Runda Inre Hörn
Vassa inre hörn koncentrera stress och störningar i materialflödet. De är också svåra att maskinen perfekt eftersom de flesta mögel-verktyg för skärande bearbetning har en begränsad radie.
Använd generösa, konsekvent radier vart funktion tillåter. Utanför radien bör följa insidan radie plus den nominella godstjocklek som krävs för att upprätthålla en mer enhetlig avsnitt.
Behandla Förankringar Noga
En underskred förhindrar linjärt utstötning. Några flexibla delar som kan deformeras över en funktion under release, men stela förankringar normalt kräver bilder, lyftar, hopfällbara kärnor, skruva mekanismer, eller hand-laddad skär.
Dessa mekanismer för att öka:
- Verktygskostnad
- Mögel storlek
- Cykeltid
- Underhåll efterfrågan
- Risk för flash eller slitage
- Validering
Innan du accepterar att komplexitet, kontrollera om funktionen kan flyttas till parting line, ersättas med en slot, eller som skapats under en sekundär funktion.
Planen delningsplanet
Delningsplanet påverkar verktyg för konstruktion, flash synlighet, avstängning styrka, avluftning och utseende. Undvik att placera den mellan tätningsytorna eller mycket synliga kosmetiska områden när det är möjligt.
Komplexa klev parting line kan lösa geometri problem, men de är svårare att bearbeta, anpassa och underhålla än en enkel plan split.
Välj Gate-Läge Medvetet
En grind lämnar ett spår och styr hur harts kommer in i håligheten. Dess placering påverkar:
- Flöde längd och tryck
- Weld-line position
- Luften fastnar
- Fiber läggning
- Förpackning effektivitet
- Krympning och warpage
- Kosmetiska utseende
- Automatisk eller manuell degating
Portar i allmänhet behöver tillgång till tillräckligt tjock geometri så packa trycket är effektiv. Placera en liten grind i ett tunt, avlägsna avsnitt kan orsaka för tidig frysning-off.
Gemensamma gate typer har kant, fliken tunnel, pin-kod, fläkt, membran, och hot-tips gates. Urval beror på harts, geometri, utseende, produktionsvolym och mögel konfiguration.
Ge Avluftning
Som plast går in i den formen, luft måste fly. Otillräcklig ventilation kan orsaka brännmärken, kort skott, dålig svetsa linjer, höga insprutningstrycket, eller diesel-effekt skador.
Ventilerna är ofta ligger nära slutet av fylla, kring skär och i områden där flödet fronter möta. Vent dimensioner material-specifika: en vent måste släppa gasen utan att låta plast till flash.
Markera Kosmetiska och Kritiska Ytor
Ritningen ska framgå:
- Klass-A eller utseende-kritiska ytor
- Områden där gate spår är acceptabelt
- Det är tillåtet ejektor-pin märken
- Parting-line och flash begränsningar
- Textur specifikationer
- Kritisk-till-funktion dimensioner
- Tätning och optiska ytor
- Nollpunkter och inspektion
Utan denna information, ett mögel kan producera dimensionellt acceptabla delar som fortfarande inte produktens visuella eller montering krav.
Formsprutning Toleranser
Formsprutning toleranser påverkas av verktyg noggrannhet, polymer krympning, process stabilitet, geometri, hålighet räkna, fiber läggning, fukt luftkonditionering, mätning av temperatur och tid efter gjutning.
Undvik att tillämpa snäva toleranser för varje dimension. Gör så ökar tooling, inspektion, och process-control kostnader utan att nödvändigtvis förbättra produkten.
En sund tolerans plan bör:
- Definiera funktionella gränssnitt och datum strukturer.
- Separat kritiska dimensioner från referens dimensioner.
- Konto för krympning riktning och avstånd från porten.
- Ange material-grad innan slutlig verktyg för kompensation.
- Ange kontroll metod och luftkonditionering krav.
- Använda statistiska förmåga studier för produktion av kritiska funktioner.
- Tänk bearbetning eller skär för mått gjutprocessen inte håller ekonomiskt.
Den internationellt erkända ISO-20457 standard för plast gjuten del toleranser ger en strukturerad grund för att definiera och utvärdera gjuten komponent dimensioner. Kundens ritningar och ansökan om specifika normer får införa ytterligare krav.
Gemensamma Formsprutning Fel
| Fel | Typiska Orsaker | Praktiska Korrigerande Åtgärder |
|---|---|---|
| Kort skott | Begränsad flöde, instängd luft, låg smälttemperatur, otillräcklig tryck, tidigt gate frysa | Förbättra ventilation, översyn gate storlek, justera fylla profil, öka smälta eller mögel temperatur, inom godkända gränser |
| Märken på handfatet | Tjocka sektioner, bristfällighet i förpackning, hot spots, tidigt gate frysa | Kärna ur tjocka geometri, förbättra kyla, öka den effektiva packning, revidera gate-läge |
| Warpage | Ojämna väggar eller kyla, orientering, icke-rektangulära krympning | Balans geometri och kyla, revidera gate strategi, optimera processen villkor |
| Blixt | Otillräcklig klämma kraft, skadad shutoffs, högt tryck, dålig mögel passform | Inspektera verktyg, rätt klämma setup, minska hålighet trycket i förekommande fall |
| Svetsa linjer | Delat flöde fronter, låga temperaturer, dålig ventilation, en ogynnsam position gate | Flytta grindar, förbättra ventilation, öka flödet-framför temperatur, flytta svetsa linje bort från lastas regioner |
| Brännmärken | Instängd komprimerad gas, för hög hastighet, dålig ventilation, material nedbrytning | Lägg till eller rena ventilationskanaler, justera injektion profil, kontrollera smälta temperatur och uppehållstid |
| Bestyckningen | Harts in öppna hålrum utan att kontakta en yta | Ändra porten typ eller position, minska den första injektionen hastighet |
| Splay eller silver ränder | Fukt, flyktiga ämnen, nedbrytningsprodukter, luft övningsprovet | Torrt material på rätt sätt, kontrollera föroreningar, minskar nedbrytning och förbättra plasticizing |
| Håligheter | Tjocka sektioner, dålig packning, krympning inne i en del | Kärna ur tunga områden, öka den effektiva hålla trycket, förbättra gate tillgång |
| Delaminering | Kontaminering, oförenliga material, överdriven släppmedel | Separera material, rena system för hantering, kontrollera kompatibilitet harts |
Processen förändringar kan dölja en design eller verktyg problemet tillfälligt. Analys av orsak och verkan bör undersöka en del, harts, mögel, maskin och bearbetning historia tillsammans.
Single Cavity och multikavitetsverktyg fast
En enda hålighet mögel producerar en del per cykel. Det är ofta lämpliga för bro produktion, stora komponenter, osäker efterfrågan, eller delar fortfarande sannolikt kommer att förändras.
En multi-hålighet verktyget producerar flera delar under varje cykel och kan lägre direkta arbete och maskinen kostnad per enhet. Men den initiala investeringen är högre, och löparen systemet måste leverera balanserat tryck, temperatur, material och volym till varje hålighet.
Multi-hålighet formsprutning det blir en attraktiv när efterfrågan är stabil nog att använda den extra kapacitet. Innan du väljer det, utvärdera:
- Årliga och livstid volym
- Maskinen storlek och tillgängliga klämma kraft
- Löpare balans
- Kyla konsekvens
- Cavity-att-hålighet dimensionell variation
- Verktyg för underhåll strategi
- Reservdelar skär och reparation planer
- Krav på kontroll för varje hålighet
En hög kavitation mögel är inte automatiskt billigare. Ett underutnyttjat verktyg kan binda upp kapital, medan fattiga hålighet balans kan skapa skrot och svår process windows.
Prototyper Innan Produktionsverktyg
Produktionsverktyg bör inte vara första gången en design som är fysiskt utvärderas.
Snabba formsprutning kan producera delar i den avsedda harts med hjälp av en förenklad eller lägre volym verktyg. Detta är användbart för testning krympning, gate utseende, montering, ytbehandling, och som gjutna mekaniska beteende innan man bestämmer sig för en lång livslängd produktion mögel.
Andra processer som kan svara på olika frågor:
- En vakuum jobbintervju service är användbar för små partier av polyuretan delar när färg, utseende, flexibel grader, eller presentation kvalitet spelar en större roll än exakta produktion-harts beteende.
- En CNC-bearbetning service kan producera korrekt delar utan formverktyg, vilket gör den lämplig för fixturer, funktionella prototyper, låg volym komponenter, och geometrier som inte gjutning-vänliga.
- Additive manufacturing är användbart för att snabbt geometri kontroller, interna kanaler, design iterationer, och låg volym egna delar.
Delar prototyp måste tolkas på rätt sätt. En bearbetade eller gjutna prototyp kan likna en gjuten komponent samtidigt med olika molekylära läggning, restspänning, sticka linjer, ytans struktur och mekaniska egenskaper.
Från CAD-Modell till Produktion
En kontrollerad process för utveckling minskar tooling revideringar och starta förseningar.
1. Ange Krav
Dokument laster, temperatur, kemikalier, utseende, regleringar, produktionsvolym, livslängd och behov inspektion.
2. Välj en Kandidat Material
Välja en specifik klass där det är möjligt. Få sin nuvarande datablad, bearbetning guide, krympning information, efterlevnad förklaringar och leverans status.
3. Bedriva Design-för-Tillverkning Recension
Översyn väggar, förslag, revben, chefer, förankringar, shutoffs, gate alternativ, ejektor platser, textur, parting line, och toleranser.
4. Kör Mögel-Flow-Analys När Risken Motiverar Det
Simulering kan uppskatta fyll mönster, tryck, svetsa linjer, luft fällor, kyla beteende, fiber läggning, och warpage. Dess utgång är beroende av korrekt data material och randvillkor, så simulering bör vägleda engineering omdöme snarare än ersätta validering.
5. Godkänna Verktyg för Design
Bekräfta hålighet layout, verktyg, stål eller aluminium klass, kyla, gate typ, utstötning, åtgärder, sensorer, skär och underhåll av tillgång.
6. Utför Funktionen Prövningar
Tidiga försök fastställa om formen fylls och släpper på rätt sätt. Senare försök förfina processen inställningar och kontrollera mått, utseende och repeterbarhet.
7. Validera Processen
Använd en dokumenterad process fönster snarare än en enda "gyllene" maskinen inställning. Där så krävs, komplett första-inspektion, förmåga studier, materialprovning, och formell kompetens.
8. Kontrollera Produktionen Förändringar
Spår harts massor, färgämnen, maskin uppdrag, verktyg för underhåll, process revideringar och godkända avvikelser. En odokumenterad material eller parameter förändring kan innebära att tidigare tester.
Hållbarhets-och materialeffektivitet
Formsprutning kan använda material effektivt, särskilt när det är en hot-runner-systemet eliminerar kalla-löpare avfall och processtyrning håller förkasta låga priser. Fortfarande, det bredare plast systemet innebär en betydande utmaning för miljöpolitiken.
OECD: s rapporter om att den globala produktionen nådde plast 460 miljoner ton 2019medan plastavfall nått 353 miljoner ton. Endast 9% av det avfall som slutligen återvinns. Dessa siffror kommer från den uppmätta historiska data snarare än en spekulativ marknad prognos, se OECD: s Globala Plast Outlook.
Tillverkare kan minska miljöpåverkan genom att:
- Minska onödiga del massa
- För att undvika alltför stora löpare och start skrot
- Med hjälp av hot löpare där det är tekniskt och ekonomiskt lämpliga
- Att hålla harts strömmar rent och skild
- Validering kontrolleras slipa procentsatser
- Val av återvunnet-innehåll grader när prestanda tillstånd
- Designa församlingar för reparation och demontering
- Märkning polymerer, där produktens storlek och regler gör det möjligt för
- Att undvika att oförenliga multi-material kombinationer utan en klar fördel
- Förlängning av mögel och produktens livslängd
Materialåtervinning beror på insamling, sortering, föroreningar, tillsatser, färg, lokal infrastruktur, och slutet av efterfrågan på marknaden, inte bara återvinning symbol formas till en del. Den AMERIKANSKA EPA-plast material-specifika data ger bra sammanhang om hur produkter av plast ange avfallsflödet och hanteras.
När Ska Du Använda Formsprutning Av Plast?
Formsprutning är en stark val när:
- Mönstret är stabilt eller nästan stabilt.
- Produktion volymen kan motivera verktyg.
- Repeterbarhet är viktigt.
- Den avsedda harts måste uppfylla särskilda krav på prestanda.
- Den del som innehåller formbar detaljer som skulle bli dyrt att maskinen.
- Snabba produktionscykler kommer att väsentligt minska kostnaderna per enhet.
- Ytstruktur, färg, eller integrerade funktioner kan eliminera sekundära arbete.
En annan process som kan vara mer lämplig när:
- Endast en handfull av delar som behövs.
- Designen är som ändras varje vecka.
- Den del som är för stor för praktiska verktyg eller en maskin.
- Geometrin kan inte frigöras från mögel ekonomiskt.
- Det krävs tolerans är bortom ekonomiska gjuten kapacitet.
- Ett ark, extrudering, gjutning, eller bearbetad form redan matchar geometri.
- Material certifiering eller prestanda är inte tillgänglig i en formbar klass.
Vanliga frågor
Vilken plast är bäst för formsprutning?
Svaret är att det beror på tillämpningen. ABS används i stor utsträckning för attraktiva hus, polypropylen för kemisk resistens och levande gångjärn, nylon för slitage och mekanisk prestanda, polykarbonat för påverkan och insyn, och KIKA för krävande miljöer med höga temperaturer. En viss grad bör väljas från kontrollerade prestanda.
Hur mycket förslaget gör en formsprutade del behöver?
Cirka 1 till 2 grader är en gemensam utgångspunkt för många untextured ytor. Djupt funktioner och texturerade ytor kräver i allmänhet mer. Harts krympning, dra djup, mögel polska och geometri kan ändra kravet.
Varför har enhetlig väggtjocklek för roll?
Uniform väggar fylla och kyla mer jämnt. Plötsligt tjocklek förändringar skapa lokala skillnader i tryck och kyla priser, ökar chansen att sjunka märken, håligheter, restspänningar och warpage.
Kan återvunnen plast formsprutas?
Ja, men återvunnet material måste vara kvalificerad. Föroreningar, nedbrytningsprodukter, fukt, färg variation, tillsats historia, och inkonsekvent molekylvikt kan ändra bearbetning och en del prestanda. Reglerade eller säkerhetstekniska tillämpningar får införa ytterligare begränsningar.
Är formsprutning lämplig för låg volym produktion?
Det kan vara. Prototyp eller en bro verktyg för att minska den initiala investeringen jämfört med hög volym produktion formar. Den ekonomiska beslut bör jämföra verktyg, del pris, design, stabilitet, ledtid och förväntade livslängden efterfrågan.
Kommentarer
Senaste Inlägg
Relaterade Bloggar
Senyo blogg är fokuserad på att dela med oss av vår omfattande kunskap av prototyp-tillverkning. Genom våra artiklar, har vi som mål att stödja dig i att förfina din produkt design och navigering i komplicerade rapid prototyping mer effektivt.
Avlägsnande av förkromning: En guide för underhåll av förkromningsverktyg
den 11 december 2025
Läs Mer "