Formsprutning Medicinska Enheten : En Komplett Guide
Innehållsförteckning
Medicinska enheter ofta beror på plast delar som måste vara exakta, repeterbara, snygg, lång livslängd och säker för deras avsedda användning. En gjuten fastigheter, fluid management-komponent, kirurgiska instrument hantera, diagnostiska kassett eller bärbara enheten rummet kan se enkel. De krav på produktionen bakom det finns oftast mycket mer att kräva.
Det är därför formsprutning medicinsk objekt som kräver en samordnad metod för att val av material, komponent design, mögel, förfarandet för kontroll, undersökning, erkännande, och föreskrivande pappersarbete.
Denna översikt beskriver hur kliniska gadget skott gjutning funktioner, när det är lämpligt, hur man väljer material och verktyg, och vilken produkt lag behöver för att sköta före flytta från prototyp till serieproduktion.
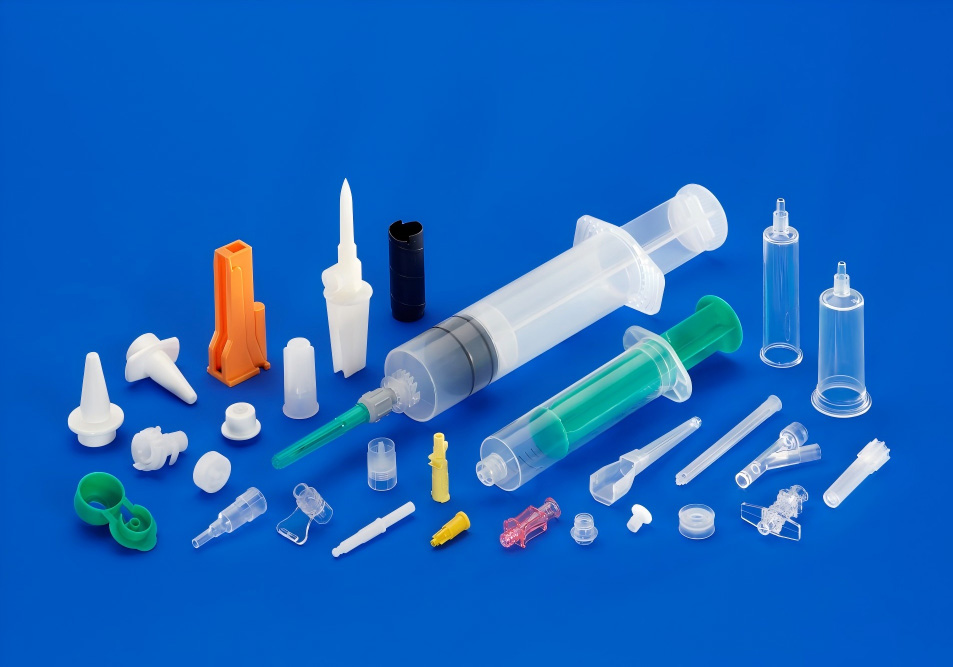
Vad Är Formsprutning Av Medicintekniska Produkter?
Formsprutning medicinska förfarande för att producera polymer delar av infusion smält plast rakt in i en precision mögel. Efter den produkt som svalnar och stelnar, mögel öppnar upp och den färdiga komponenten matas ut.
Standardförfarandet är liknande till formsprutning används i kund-och kommersiella produkter. Skillnaden är graden av kontroll som krävs.
En klinisk gjutning program kan kräva att adress:
- Tajt och repeterbara dimensionell motstånd
- Kontrollerad råvara specifikationer
- Hel del spårbarhet
- En del renlighet och förebyggande av föroreningar
- Validering av gjutning kriterier
- Sanitet kompatibilitet
- Kemisk resistens
- Biokompatibilitet bedömning
- Förpackningar och hållbarhet behov
- Granskning och godkännande-normer
- Dokumenterad kontroll av förändringar
Inte varje medicinsk plast komponent samtal för exakt samma produktion miljö. En icke-patient-kontakta enheter täcka kan ha olika krav från en disponibel vätska naturligtvis, implanterbara del, eller av medicinska instrument. Processen bygger på produktens avsedda användning och hot konto.
Vanliga Medicinska Instrument Gjorda med Formsprutning
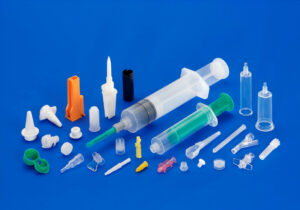
Formsprutning av medicintekniska komponenter visa upp i nästan varje del av hälso-och tillverkningsindustrin.
Diagnostik och Forskning Laboratorium Element
Fall inkluderar:
- Testa patroner
- Testa ägare
- Pipettera element
- Mikroflödessystem höljen
- Labbutrustning
- Reagensmedelsbehållarna
- Centrifugera komponenter
- Analys instrument omfattar
Dessa objekt behöver vanligtvis dimensionell enhetlighet på grund av det faktum att små varianter kan påverka vätskeflöde, säkra, optisk positionering, eller interaktion med automatiska apparater.
Drog-Verktyg För Leverans
Skott gjutning sker regelbundet använda sig av för delar i:
- Auto-spridare
- Inhalatorer
- Spruta tillbehör
- Medicin automater
- Pen-injektor höljen
- Likvida kontakter
- Ansökan enheter
Drug-delivery delar kan kombinera formad plast bli av fjädrar, elastomerer, glas, elektronik, eller inslag av metall. Inbyggda komponenter måste vara utformad för betrodda att ställa upp och konsekvent styrning.
Surgical and Procedure-Relaterade Produkter
Fall inkluderar:
- Kirurgiska instrument tar hand om
- Icke återanvändbara komponenter tång
- Instrumentet höljen
- Endoskopisk utrustning
- Sårvård element
- Sterila fack
- Förfarandet ställer
- Slangen hamnar
Comfort design, håll textur, sterilisering, kemisk resistens, och estetisk bedömning kan alla påverka layouten.
Bärbara och Spårning Verktyg
Bärbara medicinska artiklar kan använda sköt inbyggda komponenter:
- Sensorfastigheter
- Batteriet omfattar
- Handleden slitna gadget kapslingar
- Hud-kontakta skal
- Kabel-tv-stam reliefer
- Snap-fit församlingar
- Skyddskåpor
Dessa delar kan kräva att uthärda svett, hud oljor, rengöringsmedel, effekt, dubbla böjning, och direkt exponering för fukt.
Medicinska Verktyg Höljen
Större utrustning som kan bestå av:
- Diagnostiska verktyg täcker
- Kontroll-panel ramar
- Mobila skärmen fastigheter
- Verktyg hanterar
- Pumpen kapslingar
- Skyddande vakter
- Interna tandställning
För dessa program, se och strukturell prestanda kan fråga större än direkt patient-samtal. Ändå, rengörbarhet, brand prestanda, kemisk resistens, och församlingen noggrannhet kan fortfarande vara mycket viktigt.
Varför Materialval Frågor
Produkten plockas för en medicinsk komponent som påverkar nästan varje efterföljande val, som består av mögel layout, raffinering temperatur, sterilisering strategi, utvärdering krav och förordningar pappersarbete.
Gemensam produkt familjer inkluderar:
| Produkt | Gemensamma Fördelar | Eventuella Överväganden | Typiska Applikationer |
|---|---|---|---|
| Polypropylen (PP) | Kemisk resistens, låg tjocklek, kostnad prestanda | Kontraktion, lägre täthet än plast konstruktion | Behållare, laboratorievärden, disponibla delar |
| Polykarbonat (DATOR) | Hög påverkan styrka, öppenhet, dimensionell prestanda | Spänning delning, kemisk känslighet, sanitet begränsningar för vissa kvaliteter | Fastigheter, tydlig täcker, analyser delar |
| ABDOMINAL | Utmärkt utseende, effekt prestanda, mycket enkel hantering | Kanske inte matchar alla renhållning eller patient-kontakt applikationer | Verktyg fastigheter, tar hand om, icke-patient-kontakt komponenter |
| POM/ Acetal | Minskad gnugga, använda motstånd, dimensionell säkerhet | Kemiska och sanitet kompatibilitet bör undersökas | Mekanismer, kugghjul, ventiler element |
| KIKA | Hög temperatur, hög effektivitet, kemisk resistens, seghet | Hög material-och expeditionsavgift | Specialiserade kliniska och medicinska delar |
| PEI | Hög värme motstånd och seghet | Högre kostnad och kräver hantering av problem | Sterilisera instrument delar |
| TPE/TPU | Flexibilitet, säkra, mjuka prestanda | Bindning, rivstyrka, och processtyrning faktorer att tänka på | Packningar, håller, tätningar, bärbara komponenter |
| Medicinsk silikon | Anpassningsförmåga, temperatur, nivå motstånd, erkänd medicinsk användning | Vanligtvis behandlas annorlunda från polykarbonat formsprutning | Tätningar, ventiler, slangar, mjuka komponenter |
Etiketten "klinisk kvalitet" är inte tillräckligt mycket av sig själv. Materialet har granskats för den aktuella applikationen.
Viktiga frågor är:
- Kommer komponenten kontakt med hud, vävnad, blod eller medicinering?
- Är kontakten tillfälliga, långvarig eller permanent?
- Kommer den komponenten att saneras?
- Som sanitet strategi kommer att användas?
- Kommer det att kontakta alkoholer, anti-substanser, lösningsmedel, oljor, eller farmaceutiska lösningar?
- Måste den vara öppen?
- Är elektrisk isolering behövs?
- Gör det material behöver flamskyddsmedel prestanda?
- Kommer den del som utsätts för upprepade mekaniska lastning?
- Är produkten lidit av lämplig leverantör dokumentation?
För patient-kontakta objekt, biokompatibilitet analys behöver åtgärdas via gadget för riskhantering och reglerar förfarandet. Den FDA vägledning om ISO 10993-1 klargör hur ekologisk analys måste ses i beaktande av enheten natur och tid för samtal.
Att utforma en Medicinsk Plast Del för Formsprutning
En pålitlig gjuten komponent börjar med en design som matchar produkt -, mögel -, process -, och använda miljön.
Bevara Vanlig Vägg Tjocklek
Stora vägg-tjocklek justeringar kan skapa:
- Märken på handfatet
- Håligheter
- Ojämn luftkylning
- Warpage
- Återkommande stress
- Oregelbundna mekanisk effektivitet
Uniform väggar är inte alltid möjligt, särskilt i strukturella höljen eller bli av med incorporated attribut. Där tjocklek övergångar behövs, använda gradvisa justeringar, revben, coring, och lämpliga radier.
Användning Släppvinklar
Förslaget gör att de formade en del att släppa från formen utan onödig friktion eller skador.
Inte nog utkast kan resultera i:
- Att jävlas
- Dra märken
- Utmatning skadestånd
- Mögel bär
- Sticker
- Längre cykeltider
Det behövs förslag till beror på material, yta beläggning, djup, utseende och inriktning av utstötning. Distinkta områden yta i allmänhet att kräva ett ännu mer förslag än polerade ytor.
Lägg Revbenen Noga
Revben kan öka styvhet utan att göra hela den del tjockare. Dock revben som är tjock kan producera handfat märken på den synliga ytan.
Som en grundläggande design-principen, revbenen skall vara betydligt tunnare än den närliggande nominella väggen, med den exakta andelen valideras via produkt-och mögel-flöde utvärdering.
Användning Lämpliga Radier
Vassa inre kanterna fokus stress och ångest och som är svåra att fylla regelbundet. Radiused hörn boost:
- Smält flöde
- En del styrka
- Mögel tillverkningsmöjligheter
- Livslängd
- Stress distribution
- Radien bör vara förenliga med godstjocklek och funktionella krav för komponenten.
Plan-Snapin-modulen Passar och Levande Gångjärn Tidigt
Snapin-modulen passar, anpassningsbara vapen, och lever lederna kan sänka montering kostnad, men deras effektivitet bygger på material handlingar, tryck, positionering, och upprepade behov.
Förutsätter inte att en snap-fit skapas för en konsumtionsvara kommer att utföra pålitligt efter sterilisering eller direkt exponering för rengöring av kemikalier. Inrättandet borde testas i sin senaste ekologiska problem.
Kontroll Svetsa Linjer och Luft Fällor
Svetsa linjer tar plats där separat tina fronter uppfylla. De kan vara acceptabelt i låg-stress områden, men de kan hamna svaga punkter eller synliga kosmetiska defekter.
Mögel utvecklare kan hantera, svetsa linjer genom:
- Gate-läge förändringar
- Omsättning utvärdering
- Avluftning
- Overflow wells
- Temperatur kontroll
- En del geometri justeringar
- Injektion-profil optimering
Luft fällor att kräva tillräcklig ventilation. Dålig vädring vent kan orsaka brännskador, korta skott, dimensionell instabilitet, eller kontaminering-relaterade problem.
Medicinsk Injektion Mögel Design
Mögel är en av de viktigaste tillgångarna i programmet. Det påverkar kvalitet, produktion, kapacitet, kostnader för underhåll, och förmågan att styra processen över tid.
Single Cavity Kontra Multikavitetsverktyg Fast
En enda hålighet mögel producerar en del per gjutning cykel. Det kan vara lämpligt för:
- Tidig produktion
- Lägre årliga volymer
- Stora eller komplicerade komponenter
- Produkter fortfarande genomgår förändringar design
- Första marknaden lanserar
En multi-hålighet mögel producerar flera delar per cykel. Det kan vara att föredra vid:
- Efterfrågan är hög
- Kostnaden per enhet måste minskas
- Konstruktionen är stabil
- Cykeltiden är en större kapacitet tvång
- Konsekvent delar behövs för automatiserad montering
Men mer karies, ökar behovet av en balanserad fyllning, konsekvent kyla, exakt mold konstruktion, och cavity-nivå inspektion.
För etablerade mönster och högre volym program, multi-hålighet medicinsk formar kan öka produktionen och minska gjuten kostnad per del. Ekonomi bör utvärderas mot verktygskostnad, prognos förtroende, underhåll, och förväntade livslängd.
Kalla Löpare Kontra Hot Löpare System
Kall-löpare formar lämna en löpare som kan behöva trimmas eller kasseras. Hot-runner-system kan minska löpare avfall och stöd för högre volymproduktion, men de lägger komplexitet och kostnad.
Det bästa valet beror på:
- Material beteende
- Storlek
- Antal kaviteter
- Gate krav
- Kosmetiska förväntningar
- Automation strategi
- Underhåll förmåga
- Förväntade produktionsvolymen
Mögel Stål och Verktyg för Livet
Verktyg material ska väljas enligt:
- Förväntade skott räknas
- Harts aggressivitet
- Risk för korrosion
- Yt-finish krav
- Dimensionell tolerans
- Produktion miljö
- Underhållsplan
Glas fyllda eller mineral fylld av plast kan öka verktygsslitage. Frätande ämnen, tillsatser och fuktiga miljöer kan kräva korrosionsbeständigt mögel material eller skyddande behandlingar.
Gates, Ejectors, och Parting line
Gate placering kan påverka:
- Weld-line läge
- Fiber läggning
- Kosmetiska utseende
- Fyllningstryck
- Pack och krympa beteende
- Restspänning
Ejektor stift bör placeras där de kan ta bort en del utan att snedvrida kritiska ytor. Delningsplanet ska placeras för att minimera flash på funktionella eller försegling områden.
För lag som förbereder sig för produktionsverktyg, medicinska enheten verktyg kan utvärderas tillsammans med val av material, toleranskrav, årliga volym och validering behöver.
Ren Produktion och Förorening Kontroll
Ren tillverkning innebär detta inte automatiskt att varje komponent måste vara gjuten i ett certifierat renrum. De kontroller som krävs beror på enheten, tillverkning steg, avsedda användning, förpackning, sterilisering process, och föreskrivande strategi.
Potentiella kontroller är bland annat:
- Kontrollerad personal tillgång
- Material identifiering och särhållning
- Rutinerna för rengöring
- Mögel och maskinunderhåll
- Främmande material förebyggande
- Miljöövervakning där krävs
- Kontrollerade förpackningar
- En del hantering
- Definitionen lagringsförhållanden
- Spårbarhet av massor produktion
Ett renrum kan vara lämpligt när produkten är känslig för partikelformiga föroreningar eller när gjutprocessen är en del av en kontrollerad steril eller aseptisk tillverkning strategi. I andra fall, kontrollerad hantering och validerade rengöring kan vara mer lämpligt än renrum för produktion ensam.
Ett renrum också inte rätt dålig mögel, otillräcklig ventilation, okontrollerad material torkning eller svag processen disciplin. Miljö-kontroller och kontroll av processen måste arbeta tillsammans.
Sterilisering Överväganden
Sterilisering metod bör övervägas tidigt, helst innan de material och en del design är klar.
Vanliga metoder är bland annat:
- Etylenoxid, eller EtO
- Gamma-strålning
- Elektronstråle bestrålning
- Ånga eller fuktig värme
- Förångad väteperoxid
- Andra program-specifika metoder
Varje metod kan påverka polymerer annorlunda.
Potentiella effekter är:
- Missfärgning
- Försprödning
- Förlust av slagseghet
- Dimensionell ändra
- Stress cracking
- Material nedbrytning
- Förändringar i öppenhet
- Lukt eller kvarstående oro
En komponent som inte blir lämplig för sterilisering endast på grund av en harts leverantörslistor en sterilisering kapacitet. Den färdiga sidan, mögel design, historik, förpackning system, och steriliseringen alla påverka prestanda.
Den AMERIKANSKA FDA medicinsk enhet sterilisering resurser ge regelverk för steriliseringsprocesser och validering förväntningar.
Biokompatibilitet och Patientens Kontakt
För patient-kontakta komponenter, biologisk säkerhet ska utvärderas i samband med den färdiga produkten.
Bedömningen kan tänka på:
- Typ av kontakt
- Varaktighet kontakt
- Kroppen läge
- Restprodukter
- Färgämnen och tillsatser
- Mögel-skiljemedel
- Rengöringsmedel
- Sterilisering effekter
- Extractables och leachables
- Ytbehandling
- Väsentliga förändringar
Ett material datablad ensam, inte för att ersätta enheten nivå utvärdering. Två komponenter tillverkade av samma nominella polymer kan ha olika biologiska profiler på grund av skillnader i tillsatsämnen, färgämnen, behandling, rengöring och sterilisering.
Tillverkare av medicintekniska produkter ska definiera de nödvändiga biologiska utvärdering med lämpliga juridiska, kvalitets -, och kliniska experter.
Quality System och Regelverk Dokumentation
Medicinsk gjutning leverantörer och tillverkare enhet behöver en kvalitet som passar till de produkter och marknader som de tjänar.
Usa FDA ledningssystem för Kvalitet Förordning, eller QMSR, innehåller ISO 13485:2016 genom hänvisning. FDA förklarar QMSR krav och övergången information på sin officiella Ledningssystem För Kvalitet Förordning.
En kontrollerad medicinteknisk tillverkning programmet kan inkludera:
- Godkänd leverantör kontroller
- Dokumentet kontroll
- Utbildning poster
- Underhåll av utrustning
- Kalibrering
- Processvalidering
- Besiktningsprotokoll
- Nonconformance förvaltning
- Korrigerande och förebyggande åtgärder
- Hantering av klagomål
- Produktion spårbarhet
- Ändra kontroll
- Registerhållning
Den exakta dokumentation paket beror på enheten och avtalsenliga arrangemang. Ett kontrakt tillverkare kan tillverka delar till kundernas krav, samtidigt som den rättsliga tillverkaren behåller ansvaret för den färdiga produkten och dess reglerande inlagor.
Processen Validering för Formsprutning Medicinsk
Processen validering visar att en process kan upprepade gånger producera acceptabla delar under definierade förhållanden.
Ett typiskt program kan omfatta:
Installation Qualification
Detta bekräftar att utrustning, verktyg, verktyg och stöd för operativsystem är installerade enligt den fastställda krav.
Operativa Kval
Detta bedömer om utrustningen och processen att fungera konsekvent i hela definieras löpande intervall.
Resultat Kval
Detta bekräftar att hela tillverkningsprocessen vid upprepade tillfällen kan producera överensstämmer delar under normala tillverkning villkor.
Viktigt gjutning parametrar kan omfatta:
- Fat och mögel temperaturer
- Injektion hastighet
- Insprutningstrycket
- Håll trycket
- Håll tiden
- Kylning tid
- Skruv position
- Material-torkning villkor
- Mögel-clamp villkor
- Cykeltid
- Miljöförhållanden
Validering bör vara ansluten till mätbara krav på produkten. Målet är inte helt enkelt att spela in datorns inställningar. Det är för att visa att processen styr egenskaper som materia.
Kontroll och Provning
Inspektion kriterier bör vara definierade innan produktionen börjar.
Beroende på komponenten, vilket kan inkludera:
- Kritiska mått
- Tätningsytorna
- Flash gränser
- Grader och skarpa kanter
- Märken på handfatet
- Svetsa linjer
- Korta skott
- Färg och transparens
- Yta
- En del i vikt
- Montering kraft
- Läcka prestanda
- Draghållfasthet eller påverka prestanda
- Kemisk resistens
- Sterilisering prestanda
Inspektion av utrustning kan omfatta:
- Skjutmått och mikrometrar
- Optiska komparatorer
- Koordinatmätmaskiner
- Vision inspection system
- Läckage-och testutrustning
- Kraft mätare
- Yta-strävhet instrument
- Specialiserade funktionella armaturer
Inte varje dimension behöver samma kontrollfrekvensen. Kritisk-till-funktion egenskaper bör få lämpliga kontroller som grundar sig på risk, möjlighet och historiska resultat.
Från Prototyp till Produktion
Ett vanligt misstag är att gå direkt från en prototyp till en del dyra produktionsverktyg utan att bekräfta den design.
En stegvis process för utveckling minskar risk:
- Begreppet utveckling: Bekräfta produktens arkitektur och grundläggande krav på användaren.
- Prototyp-produktion: Utvärdera form, passform, ergonomi, montering och användbarhet.
- Tekniska kontroll: Testa prestanda mot definierade design ingångar.
- Pilot verktyg: Ge en representativ delar och identifiera processen risker.
- Design validering: Bekräfta att enheten uppfyller användarnas behov i det avsedda använda miljö.
- Produktionsverktyg: Släpp stabil geometri för repetitiv tillverkning.
- Processvalidering: Upprätta kontrolleras och dokumenteras produktionsförhållanden.
- Övervakning av produktionen: Spår kvalitet, avkastning, klagomål, förändringar och leverantör prestanda.
I ett tidigt skede delar, vakuum jobbintervju för medicinsk prototyper kan ge små partier med användbara visuella och funktionella egenskaper innan produktionsverktyg är motiverat.
För tajt-tolerans mekaniska delar, fixturer, skär, eller i början av tekniska prov, CNC-bearbetning för medicintekniska produkter kan vara ett bättre val än gjutning. CNC-bearbetning är särskilt användbart när geometrin är fortfarande ändra eller när endast ett litet antal delar som krävs.
När konstruktionen är stabil och en produktionsprocess som behövs, snabba formsprutning för medicintekniska produkter kan hjälpa grupper få gjutna delar utan att vänta en hel hög volym tooling program.
Vanliga frågor
Vad betyder "formsprutning av medicintekniska" menar det som en sammanfattning?
Uttrycket syftar till formsprutning processer som används för att tillverka komponenter för medicinsk utrustning, laboratorium produkter, diagnostiska system -, narkotika-leverans produkter, kirurgiska instrument och utrustning för hälso-och sjukvård.
Är medicinsk formsprutning alltid utförs i renrum?
Nej. Det krävs tillverkning miljö beror på en komponent, en enhet risk, avsedda användning, sterilisering strategi, förpackningar, och kontaminering-kraven på kontroll. Vissa produkter kräver renrum för produktion, andra kräver kontrollerad hantering och valideras av rutinerna för rengöring.
Hur mycket kostar formsprutning av medicintekniska enheter som kostar?
Kostnaden beror på storlek, geometri, harts, toleranser, mögel material, hålighet räkna, validering, kontroll behov, och produktionsvolym. Tooling oftast utgör den största initiala investeringar, medan per-del kostnaden minskar när volymen ökar. Prototyp gjutning, CNC-bearbetning, eller vakuum jobbintervju kan vara mer ekonomiskt under tidig utveckling innan de bestämmer sig för att produktionsverktyg.
Hur lång tid tar formsprutning av medicintekniska devlices ta?
Tidslinjen varierar genom att en del komplexitet, material tillgänglighet, mögel design, verktyg metod, validering, och produktion kvantitet. Enkel prototyp eller en bro verktyg kan flytta från design till första prover relativt snabbt, samtidigt som validerats produktionsverktyg kan behöva ytterligare tid för mögel prövningar dimensionella, process kvalifikationer, och korrigerande iterationer. En realistisk plan bör omfatta granskning av konstruktionen, verktyg tillverkning, provtagning, provning, verifiering och slutligt godkännande.
Vad är det bästa plast för medicintekniska produkter?
Det finns ingen enda "bästa" plast för varje medicinska enheten. Rätt val beror på den enhet är avsedd att användas, patientkontakt, sterilisering metod, kemisk exponering, mekaniska krav, och föreskrivande strategi.
Kommentarer
Senaste Inlägg
Relaterade Bloggar
Senyo blogg är fokuserad på att dela med oss av vår omfattande kunskap av prototyp-tillverkning. Genom våra artiklar, har vi som mål att stödja dig i att förfina din produkt design och navigering i komplicerade rapid prototyping mer effektivt.