Enjeksiyon Kalıplama Tıbbi Cihazı: Eksiksiz Bir Kılavuz
içindekiler tablosu
Tıbbi cihazlar genellikle kullanımları için doğru, tekrarlanabilir, düzenli, uzun ömürlü ve güvenli olması gereken plastik parçalara bağımlıdır. Kalıplanmış bir gayrimenkul, sıvı yönetimi bileşeni, cerrahi alet yönetimi, teşhis kartuşu veya giyilebilir cihaz odası basit görünebilir. Arkasındaki üretim gereksinimleri genellikle çok daha fazla gerektirir.
Bu yüzden enjeksiyon kalıplama tıbbi öğeler, malzeme seçimi, bileşen tasarımı, kalıp tasarımı, prosedür kontrolü, inceleme, tanıma ve düzenleyici belgeler için koordineli bir yöntem gerektirir.
Bu genel bakış, klinik alet atış kalıplamanın nasıl çalıştığını, ne zaman uygun olduğunu, malzemelerin ve takımların nasıl seçileceğini ve prototipten seri üretime geçmeden önce ürün ekiplerinin nelere dikkat etmesi gerektiğini açıklar.
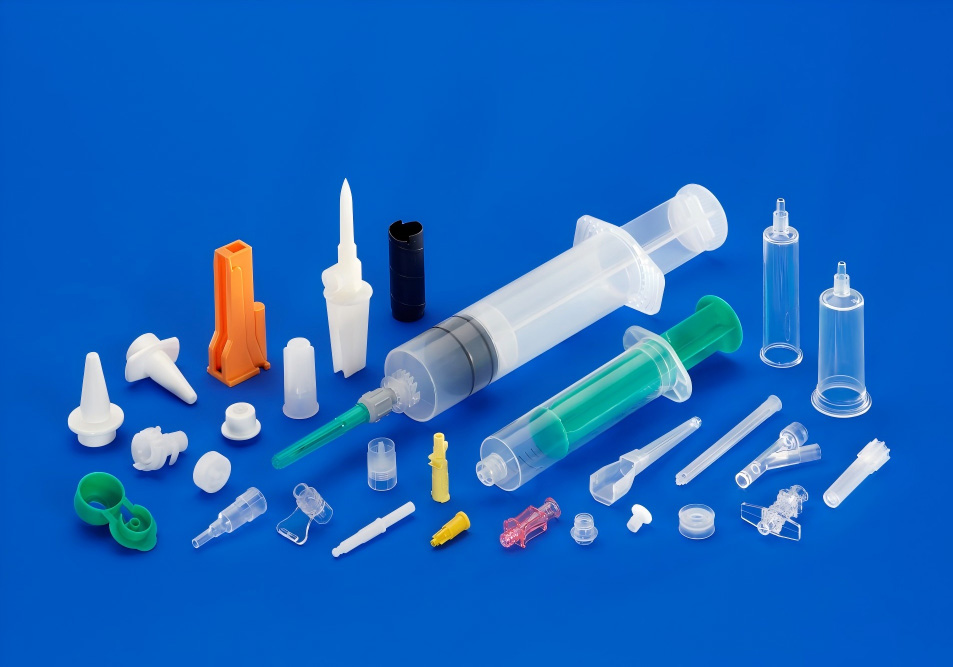
Tıbbi Cihazlar için Enjeksiyon Kalıplama Nedir?
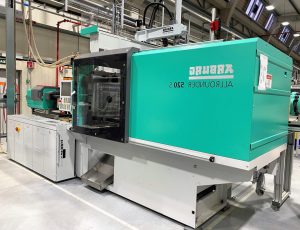
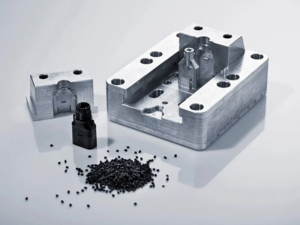
Enjeksiyon kalıplama tıbbı, erimiş plastiği hassas bir kalıba dökerek polimer elementler üretme prosedürüdür. Ürün soğuduktan ve katılaştıktan sonra kalıp açılır ve tamamlanan bileşen dışarı atılır.
Standart prosedür, müşteri ve ticari ürünlerde kullanılan enjeksiyon kalıplamaya benzer. Aradaki fark, gereken kontrol derecesidir.
Bir klinik kalıplama programının ele alınması gerekebilir:
- Sıkı ve tekrarlanabilir boyutsal dirençler
- Kontrollü hammadde özellikleri
- Tüm parti izlenebilirliği
- Parça temizliği ve kirlenmeyi önleme
- Kalıplama kriterlerinin doğrulanması
- Sanitasyon uyumluluğu
- Kimyasal dayanım
- Biyouyumluluk değerlendirmesi
- Paketleme ve raf ömrü ihtiyaçları
- Sınav ve onay standartları
- Belgelenmiş değişiklik kontrolü
Her tıbbi plastik bileşen aynı üretim ortamını gerektirmez. Hasta ile temas etmeyen bir cihaz örtüsü, tek kullanımlık bir sıvı seyrinden, implante edilebilir parçadan veya tıbbi aletten farklı taleplere sahip olabilir. Doğru işlem, cihazın kullanım amacına ve tehdit hesabına dayanır.
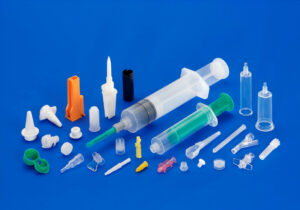
Enjeksiyon Kalıplama ile Yapılan Yaygın Tıbbi Aletler
Enjeksiyon kalıplama tıbbi bileşenleri, sağlık hizmeti üretiminin hemen hemen her segmentinde kendini gösterir.
Teşhis ve Araştırma Laboratuvarı Elemanları
Örnekler şunları içerir:
- Test kartuşları
- Test sahipleri
- Pipet elemanları
- Mikroakışkan muhafazalar
- Laboratuvar sarf malzemeleri
- Reaktif kapları
- Santrifüj bileşenleri
- Analiz aracı kapakları
Bu öğeler, küçük varyantların sıvı akışını, sabitlemeyi, optik konumlandırmayı veya otomatik cihazlarla etkileşimi etkileyebilmesi nedeniyle genellikle boyutsal tekdüzeliğe ihtiyaç duyar.
İlaç Dağıtım Araçları
Atış kalıplama, aşağıdaki elemanlar için düzenli olarak kullanılır::
- Otomatik enjektörler
- İnhalatörler
- Şırınga aksesuarları
- İlaç dağıtıcıları
- Kalem enjektör gövdeleri
- Sıvı konektörler
- Uygulama cihazları
İlaç dağıtım parçaları, yaylardan, elastomerlerden, camdan, elektronikten veya metal elementlerden kurtulmak için şekillendirilmiş plastiği birleştirebilir. Yerleşik bileşenler, güvenilir kurulum ve tutarlı çalıştırma için tasarlanmalıdır.
Cerrahi ve Prosedürle ilgili Ürünler
Örnekler şunları içerir:
- Cerrahi alet ilgilenir
- Yeniden kullanılabilir olmayan forseps bileşenleri
- Alet gövdeleri
- Endoskopik cihazlar
- Yara bakım elemanları
- Steril tepsiler
- Prosedür setleri
- Boru bağlantı noktaları
Konfor tasarımları, tutma dokusu, sterilizasyon, kimyasal direnç ve estetik değerlendirmenin tümü düzeni etkileyebilir.
Giyilebilir ve İzleme Araçları
Giyilebilir tıbbi ürünler, aşağıdakiler için atış yapılı bileşenler kullanabilir:
- Sensör gayrimenkulleri
- Pil kapakları
- Bileğe takılan alet muhafazaları
- Ciltle temas eden kabuklar
- Kablolu televizyon gerilim azaltıcıları
- Geçmeli montajlar
- Koruyucu kapaklar
Bu parçaların ter, cilt yağları, temizlik maddeleri, etki, çoğaltılmış esneme ve neme doğrudan maruz kalmaya dayanması gerekebilir.
Tıbbi Alet Muhafazaları
Daha büyük ekipman şunlardan oluşabilir:
- Teşhis aracı kapakları
- Kontrol paneli çerçeveleri
- Mobil ekranlı gayrimenkuller
- Araçlar yönetir
- Pompa muhafazaları
- Koruyucu muhafızlar
- İç diş telleri
Bu uygulamalar için görünüm ve yapısal performans, doğrudan hasta çağrısından daha önemli olabilir. Bununla birlikte, temizlenebilirlik, yangın performansı, kimyasal direnç ve montaj doğruluğu hala gerekli olabilir.
Malzeme Seçimi Neden Önemlidir
Tıbbi bir bileşen için seçilen ürün, kalıp düzeni, arıtma sıcaklığı, sterilizasyon yaklaşımı, değerlendirme gereksinimleri ve düzenleyici evraklardan oluşan hemen hemen her aşağı akış seçimini etkiler.
Yaygın ürün aileleri şunları içerir:
| Ürün | Ortak Faydalar | Potansiyel Hususlar | Tipik Uygulamalar |
|---|---|---|---|
| Polipropilen (PP) | Kimyasal dayanım, düşük kalınlık, gider performansı | Büzülme, mühendislik plastiklerinden daha düşük sızdırmazlık | Konteynerler, laboratuvar bileşenleri, tek kullanımlık parçalar |
| Polikarbonat (BİLGİSAYAR) | Yüksek etki gücü, şeffaflık, boyutsal performans | Gerilim bölünmesi, kimyasal hassasiyet seviyesi, bazı nitelikler için sanitasyon sınırlamaları | Gayrimenkuller, açık kapaklar, analiz parçaları |
| KARIN | Mükemmel görünüm, darbe performansı, çok kolay kullanım | Tüm sanitasyon veya hasta temas uygulamalarıyla eşleşmeyebilir | Araçlar gayrimenkuller, ilgilenir, hasta ile temas etmeyen bileşenler |
| POM / Asetal | Azaltılmış sürtünme, kullanım direnci, boyutsal güvenlik | Kimyasal ve sanitasyon uyumluluğu incelenmelidir | Mekanizmalar, dişliler, valf elemanları |
| gözetlemek | Yüksek sıcaklık verimliliği, kimyasal direnç, tokluk | Yüksek malzeme ve taşıma maliyeti | Özel klinik ve tıbbi parçalar |
| PEI | Yüksek sıcaklık dayanımı ve tokluk | Daha yüksek maliyet ve taşıma sorunları gerektirir | Sterilize edilebilir alet parçaları |
| TPE/ TPU | Esneklik, güvenlik, yumuşak dokunuş performansı | Yapıştırma, yırtılma mukavemeti ve proses kontrol faktörleri göz önünde bulundurulmalıdır | Contalar, tutucular, contalar, giyilebilir bileşenler |
| Tıbbi sınıf silikon | Uyarlanabilirlik, sıcaklık seviyesi direnci, tanınmış tıbbi kullanımlar | Genellikle polikarbonat enjeksiyon kalıplamadan farklı şekilde işlenir | Contalar, vanalar, borular, yumuşak bileşenler |
“Klinik derece” etiketi kendi başına neredeyse yeterli değildir. Materyal, belirli bir uygulama için gözden geçirilmelidir.
Önemli endişeler şunları içerir:
- Bileşen cilt, doku, kan veya ilaçla temas edecek mi?
- Temas geçici mi, uzun süreli mi yoksa kalıcı mı?
- Bileşen sterilize edilecek mi?
- Hangi sanitasyon yaklaşımı kullanılacak?
- Alkoller, anti-bakteriler, çözücüler, yağlar veya farmasötik çözeltilerle temas edecek mi?
- Şeffaf kalmalı mı?
- Elektrik yalıtımı gerekli mi?
- Malzemenin alev geciktirici performansa ihtiyacı var mı?
- Parça tekrar tekrar mekanik yüklemeye maruz kalacak mı?
- Ürün uygun tedarikçi belgeleriyle destekleniyor mu?
Hasta ile temas eden öğeler için, biyouyumluluk analizinin gadget'ın risk yönetimi ve yönetim prosedürü aracılığıyla ele alınması gerekir. Bu ISO 10993-1 ile ilgili FDA rehberliği cihazın doğası ve arama süresi açısından organik analizin nasıl dikkate alınması gerektiğini açıklar.
Enjeksiyon Kalıplama için Tıbbi Plastik Parça Tasarlama
Güvenilir bir kalıplanmış bileşen, ürüne, kalıba, işleme ve kullanım ortamına uyan bir tasarımla başlar.
Düzenli Duvar Kalınlığını Koruyun
Büyük duvar kalınlığı ayarlamaları oluşturabilir:
- Lavabo izleri
- Boşluklar
- Düzensiz hava soğutması
- Çarpıtma Sayfası
- Tekrarlayan stres
- Düzensiz mekanik verimlilik
Tek tip duvarlar, özellikle yapısal muhafazalarda veya birleştirilmiş özelliklerden kurtulmak için sürekli olarak mümkün değildir. Kalınlık geçişlerinin gerekli olduğu yerlerde kademeli ayarlamalar, nervürler, karot ve uygun yarıçaplar kullanın.
Kullanım Taslak Açıları
Taslak, şekillendirilmiş parçanın aşırı sürtünme veya hasar olmadan kalıptan çıkmasını sağlar.
Yeterli taslak aşağıdakilere neden olabilir:
- Ortalığı karıştırmak
- Sürükleme işaretleri
- Fırlatma hasarları
- Kalıp aşınması
- Yapıştırma
- Daha uzun çevrim süreleri
Gerekli taslak malzemeye, yüzey alanı kaplamasına, derinliğine, görünümüne ve fırlatma yönüne bağlıdır. Ayırt edici yüzey alanları genellikle cilalı yüzeylerden daha fazla çekiş gerektirir.
Kaburgaları Dikkatlice Ekleyin
Kaburgalar, tüm parçayı daha kalın hale getirmeden sertliği artırabilir. Bununla birlikte, aynı kalınlıktaki kaburgalar, görünür yüzey alanında batma izleri oluşturabilir.
Temel bir tasarım prensibi olarak, kaburgalar, ürün ve kalıp akışı değerlendirmesi yoluyla doğrulanan tam oranla, yakındaki nominal duvar yüzeyinden önemli ölçüde daha ince olmalıdır.
Kullanım Uygun Yarıçaplar
Keskin iç kenarlar stres ve kaygıya odaklanır ve düzenli olarak doldurulması zordur. Yayılan köşeler artar:
- Eriyik akışı
- Parça gücü
- Kalıp üretilebilirliği
- Takım ömrü
- Stres dağılımı
- Yarıçap, bileşenin duvar kalınlığı ve fonksiyonel gereksinimleri ile uyumlu olmalıdır.
Geçmeli ve Canlı Menteşeleri Erken Planlayın
Geçmeli oturmalar, uyarlanabilir kollar ve canlı bağlantılar montaj maliyetini düşürebilir, ancak verimlilikleri malzeme hareketlerine, basınca, konumlandırmaya ve tekrarlanan kullanım ihtiyaçlarına bağlıdır.
Sterilizasyondan veya temizlik kimyasallarına doğrudan maruz kaldıktan sonra, bir tüketim maddesi için oluşturulan bir geçmeli bağlantının güvenilir bir şekilde çalışacağını varsaymayın. Kurulumun son ekolojik sorunlarında test edilmesi gerekir.
Kaynak Hatlarını ve Hava Tuzaklarını Kontrol Edin
Kaynak hatları, ayrı çözülme cephelerinin yerine getirildiği yerlerde gerçekleşir. Düşük stresli bölgelerde kabul edilebilirler, ancak zayıf noktalar veya görünür kozmetik kusurlar olabilirler.
Kalıp geliştiricileri kaynak hatlarını şu yollarla yönetebilir:
- Kapı-konum değişiklikleri
- Dolaşım değerlendirmesi
- Havalandırma
- Taşma kuyuları
- Sıcaklık kontrolü
- Parça geometrisi ayarlamaları
- Enjeksiyon profili optimizasyonu
Hava tuzakları yeterli havalandırma gerektirir. Kötü havalandırma deliği yanıklara, kısa çekimlere, boyutsal kararsızlığa veya kontaminasyonla ilgili sorunlara neden olabilir.
Tıbbi Enjeksiyon Kalıp Tasarımı
Kalıp, programdaki en önemli varlıklardan biridir. Kaliteyi, üretim kapasitesini, bakım maliyetini ve süreci zaman içinde kontrol etme yeteneğini etkiler.
Tek Boşluklu Ve Çok Boşluklu Kalıplar
Tek boşluklu bir kalıp, kalıplama döngüsü başına bir parça üretir. Aşağıdakiler için uygun olabilir:
- Erken üretim
- Daha düşük yıllık hacimler
- Büyük veya karmaşık bileşenler
- Ürünler hala tasarım değişikliklerinden geçiyor
- İlk pazar lansmanları
Çok oyuklu bir kalıp, döngü başına birkaç parça üretir. Şu durumlarda tercih edilebilir:
- Talep yüksek
- Birim maliyet düşürülmelidir
- Tasarım kararlı
- Çevrim süresi büyük bir kapasite kısıtlamasıdır
- Otomatik montaj için tutarlı parçalara ihtiyaç vardır
Bununla birlikte, daha fazla boşluk dengeli doldurma, tutarlı soğutma, hassas kalıp yapımı ve boşluk düzeyinde inceleme ihtiyacını artırır.
Yerleşik tasarımlar ve daha yüksek hacimli programlar için, çok boşluklu tıbbi kalıplar çıktıyı iyileştirebilir ve parça başına kalıp maliyetini azaltabilir. Ekonomi, takım maliyetine, tahmini güvene, bakım gereksinimlerine ve beklenen ürün ömrüne göre değerlendirilmelidir.
Soğuk Yolluk ve Sıcak Yolluk Sistemleri
Soğuk yolluk kalıpları, kesilmesi veya atılması gerekebilecek bir yolluk bırakır. Sıcak yolluk sistemleri, yolluk israfını azaltabilir ve daha yüksek hacimli üretimi destekleyebilir, ancak karmaşıklık ve maliyet katarlar.
En iyi seçim şunlara bağlıdır:
- Maddi davranış
- Parça boyutu
- Boşluk sayısı
- Kapı gereksinimleri
- Kozmetik beklentiler
- Otomasyon stratejisi
- Bakım yeteneği
- Beklenen üretim hacmi
Kalıp Çeliği ve Takım Ömrü
Takım malzemeleri aşağıdakilere göre seçilmelidir:
- Beklenen atış sayısı
- Reçine aşındırıcılığı
- Korozyon riski
- Yüzey bitirme gereksinimleri
- Boyut toleransı
- Üretim ortamı
- Bakım planı
Cam dolgulu veya mineral dolgulu plastikler takım aşınmasını artırabilir. Aşındırıcı malzemeler, katkı maddeleri ve nemli ortamlar korozyona dayanıklı küf malzemeleri veya koruyucu işlemler gerektirebilir.
Kapılar, Ejektörler ve Ayırma Hatları
Kapı yerleşimi etkileyebilir:
- Kaynak hattı konumu
- Lif yönelimi
- Kozmetik görünüm
- Dolum basıncı
- Paketleme ve küçültme davranışı
- Artık stres
Ejektör pimleri, kritik yüzeyleri bozmadan parçayı çıkarabilecekleri yerlere yerleştirilmelidir. Ayırma çizgisi, fonksiyonel veya sızdırmazlık alanlarındaki flaşı en aza indirecek şekilde konumlandırılmalıdır.
Üretim takımları hazırlayan ekipler için, tıbbi cihaz takımları malzeme seçimi, tolerans gereksinimleri, yıllık hacim ve doğrulama ihtiyaçları ile birlikte değerlendirilebilir.
Temiz Üretim ve Kontaminasyon Kontrolü
Temiz üretim, otomatik olarak her bileşenin sertifikalı bir temiz odada kalıplanması gerektiği anlamına gelmez. Gerekli kontroller cihaza, üretim aşamasına, kullanım amacına, ambalajlamaya, sterilizasyon sürecine ve düzenleyici stratejiye bağlıdır.
Potansiyel kontroller şunları içerir:
- Kontrollü personel erişimi
- Malzeme tanımlama ve ayrışma
- Temizlik prosedürleri
- Kalıp ve makine bakımı
- Yabancı madde önleme
- Gerektiğinde çevresel izleme
- Kontrollü paketleme
- Parça işleme prosedürleri
- Tanımlanmış saklama koşulları
- Üretim partilerinin izlenebilirliği
Ürün partikül kontaminasyonuna duyarlı olduğunda veya kalıplama işlemi kontrollü steril veya aseptik bir üretim stratejisinin parçası olduğunda temiz oda uygun olabilir. Diğer durumlarda, kontrollü kullanım ve onaylanmış temizlik, tek başına temiz oda üretiminden daha uygun olabilir.
Temiz oda ayrıca kötü kalıp tasarımını, yetersiz havalandırmayı, kontrolsüz malzeme kurutmayı veya zayıf proses disiplinini düzeltmez. Çevresel kontroller ve süreç kontrolleri birlikte çalışmalıdır.
Sterilizasyon Hususları
Sterilizasyon yöntemi, tercihen malzeme ve parça tasarımı tamamlanmadan önce erken düşünülmelidir.
Yaygın yöntemler şunları içerir:
- Etilen oksit veya EtO
- Gama ışınlaması
- Elektron ışını ışınlaması
- Buhar veya nemli ısı
- Buharlaştırılmış hidrojen peroksit
- Uygulamaya özgü diğer yöntemler
Her yöntem polimerleri farklı şekilde etkileyebilir.
Potansiyel etkiler şunları içerir:
- Renk değişikliği
- Gevreklik
- Darbe dayanımı kaybı
- Boyutsal değişim
- Stres çatlaması
- Malzeme bozulması
- Şeffaflıktaki değişiklikler
- Koku veya artık endişeler
Bir bileşen, yalnızca bir reçine tedarikçisi sterilizasyon kabiliyetini listelediği için sterilizasyon için uygun hale gelmez. Bitmiş parça, kalıp tasarımı, işleme geçmişi, paketleme sistemi ve sterilizasyon döngüsünün tümü performansı etkiler.
Bu ABD FDA tıbbi cihaz sterilizasyon kaynakları sterilizasyon süreçleri ve doğrulama beklentileri için düzenleyici bağlam sağlayın.
Biyouyumluluk ve Hasta Teması
Hasta ile temas eden bileşenler için biyolojik güvenlik, bitmiş cihaz bağlamında değerlendirilmelidir.
Değerlendirme şunları dikkate alabilir:
- İletişim türü
- Temas süresi
- Vücut konumu
- Artıkların işlenmesi
- Renklendiriciler ve katkı maddeleri
- Kalıp ayırıcı maddeler
- Temizlik maddeleri
- Sterilizasyon etkileri
- Çıkarılabilirler ve süzülebilirler
- Yüzey işleme
- Malzeme değişiklikleri
Tek başına bir malzeme veri sayfası, cihaz düzeyinde değerlendirmenin yerini almaz. Aynı nominal polimerden yapılan iki bileşen, katkı maddeleri, renklendiriciler, işleme, temizleme ve sterilizasyondaki farklılıklar nedeniyle farklı biyolojik profillere sahip olabilir.
Tıbbi cihaz üreticileri, gerekli biyolojik değerlendirmeyi uygun düzenleyici, kalite ve klinik uzmanlarla tanımlamalıdır.
Kalite Sistemleri ve Düzenleyici Belgeler
Medikal kalıp tedarikçileri ve cihaz üreticileri, hizmet verdikleri ürün ve pazarlara uygun bir kalite sistemine ihtiyaç duyarlar.
Amerika Birleşik Devletleri FDA'nın Kalite Yönetim Sistemi Yönetmeliği veya QMSR, referans olarak ISO 13485:2016'yı içermektedir. Gıda ve İlaç İdaresi, QMSR gerekliliklerini ve geçiş bilgilerini resmi web sitesinde açıklamaktadır. Kalite Yönetim Sistemi Yönetmeliği.
Kontrollü bir tıbbi üretim programı şunları içerebilir:
- Onaylı tedarikçi kontrolleri
- Belge kontrolü
- Eğitim kayıtları
- Ekipman bakımı
- Kalibrasyon
- Süreç doğrulama
- Muayene kayıtları
- Uygunsuzluk yönetimi
- Düzeltici ve önleyici eylem
- Şikayet işleme
- Üretim izlenebilirliği
- Kontrolü değiştir
- Kayıt tutma
Kesin dokümantasyon paketi cihaza ve sözleşmeye bağlı düzenlemeye bağlıdır. Bir sözleşmeli üretici, müşteri şartnamelerine uygun parçalar üretebilirken, yasal üretici bitmiş cihaz ve düzenleyici gönderimleri için sorumluluğu elinde tutar.
Enjeksiyon Kalıplama Tıbbı için Proses Validasyonu
İşlem doğrulaması, bir işlemin tanımlanmış koşullar altında tekrar tekrar kabul edilebilir parçalar üretebileceğini gösterir.
Tipik bir program şunları içerebilir:
Kurulum Yeterliliği
Bu, ekipmanın, yardımcı programların, takımların ve destek sistemlerinin onaylanmış gereksinimlere göre kurulduğunu doğrular.
Operasyonel Yeterlilik
Bu, ekipmanın ve prosesin tanımlanmış çalışma aralıklarında tutarlı bir şekilde çalışıp çalışmadığını değerlendirir.
Performans Yeterliliği
Bu, tüm üretim sürecinin normal üretim koşullarında art arda uygun parçalar üretebileceğini doğrular.
Önemli kalıplama parametreleri şunları içerebilir:
- Namlu ve kalıp sıcaklıkları
- Enjeksiyon hızı
- Enjeksiyon basıncı
- Basıncı koru
- Bekleme süresi
- Soğutma süresi
- Vida konumu
- Malzeme kurutma koşulları
- Kalıp kelepçesi koşulları
- Çevrim süresi
- Çevre koşulları
Doğrulama, ölçülebilir ürün gereksinimlerine bağlanmalıdır. Amaç sadece makine ayarlarını kaydetmek değildir. Sürecin önemli olan özellikleri kontrol ettiğini göstermektir.
Muayene ve Test
Üretim başlamadan önce denetim kriterleri tanımlanmalıdır.
Bileşene bağlı olarak, bu şunları içerebilir:
- Kritik boyutlar
- Sızdırmazlık yüzeyleri
- Flaş sınırları
- Çapaklar ve keskin kenarlar
- Lavabo izleri
- Kaynak hatları
- Kısa çekimler
- Renk ve şeffaflık
- Yüzey kalitesi
- Parça ağırlığı
- Montaj gücü
- Sızıntı performansı
- Çekme veya darbe performansı
- Kimyasal dayanım
- Sterilizasyon performansı
Muayene ekipmanı şunları içerebilir:
- Kaliperler ve mikrometreler
- Optik karşılaştırıcılar
- Koordinat ölçme makineleri
- Vizyon denetim sistemleri
- Sızıntı test cihazları
- Kuvvet ölçerler
- Yüzey pürüzlülük aletleri
- Özel fonksiyonel armatürler
Her boyutun aynı denetim frekansına ihtiyacı yoktur. İşlev açısından kritik özellikler, risk, yetenek ve geçmiş performansa dayalı uygun kontrolleri almalıdır.
Prototipten Üretime
Yaygın bir hata, tasarımı onaylamadan doğrudan bir prototip parçasından pahalı üretim takımına geçmektir.
Aşamalı bir geliştirme süreci riski azaltır:
- Konsept geliştirme: Ürün mimarisini ve temel kullanıcı gereksinimlerini onaylayın.
- Prototip üretimi: Form, uyum, ergonomi, montaj ve kullanılabilirliği değerlendirin.
- Mühendislik doğrulaması: Tanımlanmış tasarım girdilerine karşı performansı test edin.
- Pilot takım: Temsili parçalar üretin ve süreç risklerini belirleyin.
- Tasarım doğrulama: Cihazın kullanım amacı ortamında kullanıcı ihtiyaçlarını karşıladığını onaylayın.
- Üretim aletleri: Tekrarlanabilir üretim için kararlı geometriyi serbest bırakın.
- Süreç doğrulama: Kontrollü ve belgelenmiş üretim koşulları oluşturun.
- Üretim izleme: Kaliteyi, verimi, şikayetleri, değişiklikleri ve tedarikçi performansını izleyin.
Erken aşama parçalar için, tıbbi prototipler için vakumlu döküm üretim takımları gerekçelendirilmeden önce küçük partilere faydalı görsel ve işlevsel özellikler sağlayabilir.
Sıkı toleranslı mekanik parçalar, demirbaşlar, kesici uçlar veya erken mühendislik örnekleri için, Tıbbi cihazlar için CNC işleme kalıplamadan daha iyi bir seçim olabilir. CNC işleme, geometri hala değişirken veya yalnızca az sayıda parça gerektiğinde özellikle kullanışlıdır.
Tasarım stabil hale geldiğinde ve bir üretim sürecine ihtiyaç duyulduğunda, tıbbi cihazlar için hızlı enjeksiyon kalıplama ekiplerin tam bir yüksek hacimli takım programı beklemeden kalıplanmış parçalar elde etmelerine yardımcı olabilir.
SSS'ler
Özet olarak” enjeksiyon kalıplama tıbbı " ne anlama geliyor?
İfade, tıbbi cihazlar, laboratuvar ürünleri, teşhis sistemleri, ilaç dağıtım ürünleri, cerrahi aletler ve sağlık ekipmanları için bileşenler üretmek için kullanılan enjeksiyon kalıplama işlemlerini ifade eder.
Tıbbi enjeksiyon kalıplama her zaman temiz bir odada yapılır mı?
Hayır. Gerekli üretim ortamı, bileşene, cihaz riskine, kullanım amacına, sterilizasyon stratejisine, ambalajlamaya ve kontaminasyon kontrol gereksinimlerine bağlıdır. Bazı ürünler temiz oda üretimi gerektirir; diğerleri kontrollü kullanım ve onaylanmış temizlik prosedürleri gerektirir.
Enjeksiyon kalıplama tıbbi cihazlarının maliyeti nedir?
Maliyet, parça boyutuna, geometriye, reçineye, toleranslara, kalıp malzemesine, boşluk sayısına, doğrulama gereksinimlerine, denetim gereksinimlerine ve üretim hacmine bağlıdır. Takımlar genellikle en büyük ön yatırımı temsil ederken, hacim arttıkça parça başına maliyet düşer. Prototip kalıplama, CNC işleme veya vakumlu döküm, üretim takımına başlamadan önce erken geliştirme sırasında daha ekonomik olabilir.
Enjeksiyon kalıplama tıbbi cihazları ne kadar sürer?
Zaman çizelgesi, parça karmaşıklığına, malzeme kullanılabilirliğine, kalıp tasarımına, takım yöntemine, doğrulama gereksinimlerine ve üretim miktarına göre değişir. Basit prototip veya köprü takımları tasarımdan ilk numunelere nispeten hızlı bir şekilde geçebilirken, doğrulanmış üretim takımları kalıp denemeleri, boyutsal inceleme, proses yeterliliği ve düzeltici yinelemeler için ek süre gerektirebilir. Gerçekçi bir program, tasarım incelemesi, takım imalatı, örnekleme, test etme, doğrulama ve nihai onayı içermelidir.
Tıbbi cihazlar için en iyi plastik hangisidir?
Her tıbbi cihaz için tek bir “en iyi” plastik yoktur. Doğru seçim, cihazın kullanım amacına, hasta temasına, sterilizasyon yöntemine, kimyasal maruziyete, mekanik gereksinimlere ve düzenleyici stratejiye bağlıdır.
Yorumlar
Son Yazılar
İlgili Bloglar
Senyo'nun blogu, prototip üretimi konusundaki kapsamlı bilgimizi paylaşmaya odaklanmıştır. Makalelerimiz aracılığıyla, ürün tasarımınızı geliştirmenize ve hızlı prototiplemenin karmaşıklıklarını daha etkin bir şekilde yönlendirmenize yardımcı olmayı hedefliyoruz.