Sprøjtestøbning Af Medicinsk Udstyr : En Komplet Guide
Indholdsfortegnelse
Medicinsk udstyr ofte afhænge af plast dele, der skal være nøjagtige, gentagelig, pæn, holdbar og sikker for deres beregnet brug. En støbt fast ejendom, væske-management komponent, kirurgisk instrument styre, diagnostisk patron, eller bærbare enhed-værelses ser måske simpelt. De krav til produktionen bag det er som regel meget mere kræver.
Derfor sprøjtestøbning medicinsk elementer, der kræver en koordineret metode til valg af materiale, komponent design, skimmel design, procedure kontrol, undersøgelse, anerkendelse, og reguleringsmæssige papirarbejde.
Denne oversigt forklarer blot, hvordan kliniske gadget skudt støbning funktioner, når det er passende, hvordan man vælger materialer og værktøj, og hvad produktet teams har brug for, til at deltage som før flytning fra prototype til masseproduktion.
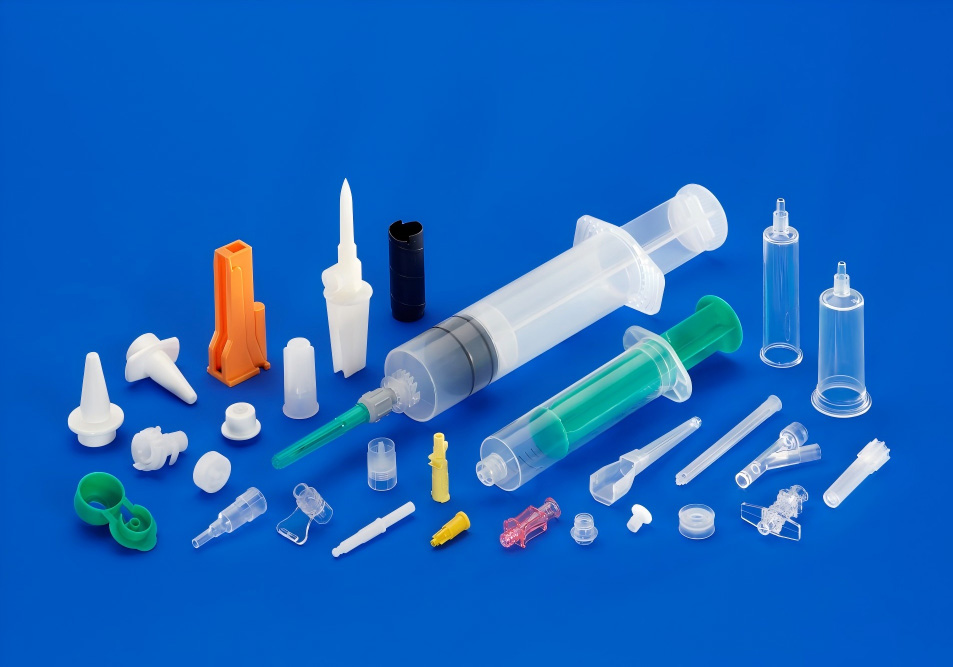
Hvad Er Sprøjtestøbning For Medicinsk Udstyr?
Sprøjtestøbning medical er proceduren af at producere polymer elementer ved infusion af smeltet plast lige ind i en præcision skimmel. Efter det produkt, afkøles og størkner, formen åbnes, og den færdige komponent er skubbet ud.
Standard procedure svarer til sprøjtestøbning anvendes i kunde-og kommercielle produkter. Forskellen er graden af kontrol, der kræves.
En klinisk støbning program kan kræve, at adressen:
- Stram og gentagelig dimensionelle modstande
- Kontrolleret rå-materiale specifikationer
- Hel masse sporbarhed
- En del renlighed og forebyggelse af forurening
- Validering af støbning kriterier
- Sanitet kompatibilitet
- Kemisk resistens
- Biokompatibilitet vurdering
- Emballage og holdbarhed behov
- Gennemgang og godkendelse af standarder
- Dokumenteret change control
Ikke alle medical plastic komponent opfordrer til, at præcis de samme produktionsforhold. En ikke-patient-kontakt enheder dække, kan have forskellige krav fra en engangs væske kursus, implantabelt del, eller medicinsk instrument. Den rigtige proces er afhængig af den enhed, der er beregnet til at anvende og truslen konto.
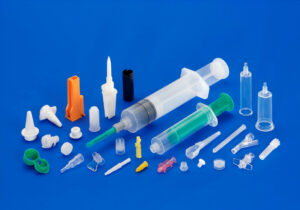
Fælles Medicinske Instrumenter Lavet med sprøjtestøbning
Sprøjtestøbning medicinske komponenter dukke op tværs af næsten alle segmenter af sundhedsydelser produktion.
Diagnostik og Forskning Laboratorium Elementer
Forekomster nævnes:
- Test patroner
- Test ejere
- Pipette elementer
- Mikrofluid huse
- Laboratoriet forbrugsstoffer
- Reagenset
- Centrifugeres komponenter
- Analyse instrument dækker
Disse elementer skal normalt dimensionelle ensartethed skyldes det faktum, at små varianter kan påvirke væske flow, der sikrer, optisk positionering, eller interaktion med automatisk udstyr.
Drug-Delivery-Værktøjer
Skudt støbning er jævnligt gjort brug af elementer:
- Auto-injektorer
- Inhalatorer
- Sprøjten tilbehør
- Medicin dispensere
- Pen-injektor huse
- Flydende stik
- Ansøgning enheder
Drug-delivery dele kan kombinere formet plast slippe af fjedre, elastomerer, glas, elektronik, eller metal-elementer. Bygget komponenter nødt til at være designet til tillid til at oprette og sammenhængende aktivering.
Den kirurgiske Procedure-Relaterede Produkter
Forekomster nævnes:
- Kirurgisk instrument, der tager sig af
- Ikke genbruges pincet komponenter
- Instrument huse
- Endoskopisk udstyr
- Sår-pleje elementer
- Sterile bakker
- Procedure sæt
- Rør havne
Comfort design, hold tekstur, sterilisation, kemisk resistens, og æstetisk vurdering kan alle påvirke den layout.
Wearable og Tracking Værktøj
Bærbare medicinske emner kan bruge skudt bygget komponenter til:
- Sensorfaste ejendomme
- Batteri covers
- Håndled slidt gadget indhegninger
- Hud-kontakt skaller
- Kabel-tv-stamme relieffer
- Snap-fit forsamlinger
- Beskyttende covers
Disse dele kan kræve, at udholde sved, hud olier, rengøringsmidler, effekt, duplikeres bøjning, og den direkte eksponering for fugt.
Medicinsk Værktøjer Huse
Større udstyr kan bestå af:
- Diagnostisk værktøj dækker
- Kontrol-panel kanter
- Mobile tv-ejendomme
- Værktøjer formår
- Pumpen indhegninger
- Beskyttende afskærmninger
- Interne seler
For disse applikationer, se og strukturelle resultater kan noget, der er større end direkte patient opkald. Ikke desto mindre, rengøring, brand, kemisk resistens, og forsamlingen nøjagtighed kan stadig være af afgørende betydning.
Hvorfor Valg Af Materiale Spørgsmål
Produktet plukket for en medicinsk komponent virkninger næsten alle downstream-udvalg, der består af mug layout, raffinering temperatur, sterilisation tilgang, evaluering krav, og regulative papirarbejde.
Fælles produkt familier omfatter:
| Produkt | Fælles Fordele | Potentielle Overvejelser | Typiske Applikationer |
|---|---|---|---|
| Polypropylen (PP) | Kemisk resistens, lave tykkelse, regning performance | Sammentrækning, lavere tæthed end engineering plast | Containere, laboratorium komponenter, disponibel dele |
| Polycarbonat (COMPUTER) | Høj indflydelse styrke, åbenhed, dimensionelle performance | Spænding opdeling, kemisk niveau af følsomhed, sanitet begrænsninger for nogle kvaliteter | Real estates, klar dækker, analyse dele |
| ABDOMINAL | Fremragende blik, påvirke ydeevnen, meget nem håndtering | Kan ikke matche alle sanitet eller patient-kontakt applikationer | Værktøjer ejendomme, tager sig af, ikke-patient-kontakt komponenter |
| POM/ Acetal | Reduceret gnide, brug modstand, dimensionelle sikkerhed | Kemiske og sanitet kompatibilitet bør undersøges | Mekanismer, gear, ventil elementer |
| PEEK | Høj temperatur effektivitet, kemisk resistens, sejhed | Høj materiale og håndtering omkostninger | Specialiserede kliniske og medicinske dele |
| PEI | Høj varme modstand og sejhed | Højere omkostninger og kræver håndtering af problemer | Steriliserbart instrument dele |
| TPE/TPU | Fleksibilitet, der sikrer, soft-touch performance | Limning, rivestyrke og processtyring faktorer til at overveje | Pakninger, holder, sæler, bærbare komponenter |
| Medicinsk-grade silikone | Tilpasningsevne, temperatur, niveau modstand, anerkendte medicinske anvendelser | Normalt behandles forskelligt fra polycarbonat sprøjtestøbning | Tætninger, ventiler, slanger, bløde komponenter |
Etiketten "clinical grade" er ikke nær nok af sig selv. Det materiale, der skal revideres efter den særlige anvendelse.
Bekymringer kan nævnes:
- Vil komponenten kontakt med hud, væv, blod, eller medicin?
- Er kontakten midlertidig, forlænget eller permanent?
- Vil komponenten blive renset?
- Der sanitet tilgang vil blive anvendt?
- Vil det kontakt til alkoholer, anti-bacterials, opløsningsmidler, olier, eller farmaceutiske løsninger?
- Skal det være gennemsigtig?
- Er elektrisk isolering, der er nødvendige?
- Gør det materiale, der skal brandhæmmende performance?
- Vil den del blive udsat for gentagne mekaniske læsning?
- Er produktet opretholdes ved en passende leverandør dokumentation?
For patient-kontakt elementer, biokompatibilitet analyse, der skal løses via gadget ' s risikostyring og gældende procedure. Den FDA vejledning om ISO 10993-1 tydeliggør, hvordan økologisk analyse, der skal overvejes i forhold til enhedens karakter og varighed af opkald.
At designe en Medicinsk Plast Del til sprøjtestøbning
En troværdig støbt komponent begynder med et design, der svarer til det produkt, skimmel, behandle og anvende miljø.
Bevare Regelmæssige Vægtykkelse
Stor vægtykkelse justeringer kan oprette:
- Vaskemærker
- Hulrum
- Ujævn luftkøling
- Warpage
- Tilbagevendende stress
- Uregelmæssig mekanisk effektivitet
Uniform vægge er ikke altid muligt, især i de strukturelle huse eller slippe af med indarbejdet attributter. Hvor tykkelsen overgange er nødvendigt, udnytte gradvise justeringer, ribben, serviceringe, og som er egnet radier.
Brug Forslag Til Vinkler
Udkastet giver den formede del til at frigive fra formen uden overdreven friktion eller skader.
Ikke nok udkast, kan det resultere i:
- Rode op
- Træk mærker
- Udkastning skader
- Formen bære
- Stikker
- Længere cyklustider
De nødvendige udkast afhænger af det materiale, overflade-coating, dybde, udseende og retning for udslyngning. Karakteristisk overflade områder, der normalt kræver endnu mere udkast til end polerede overflader.
Tilføj Ribben Omhyggeligt
Ribben kan forbedre stivhed uden at gøre det hele en del tykkere. Men, ribben, der er godt tyk kan producere vask mærker på den synlige overflade.
Som et grundlæggende designprincip, ribben skal være betydeligt tyndere end de nærliggende nominelle væggen, med det præcise indhold valideret via produkt-og mold-flow evaluering.
Brug Passende Radier
Skarpe indvendige kanter fokus stress og angst, og det er vanskeligt at udfylde regelmæssigt. Afrundede hjørner boost:
- Melt flow
- En del styrke
- Formen fremstilling
- Af liv
- Stress distribution
- Radius skal være kompatibel med en vægtykkelse og funktionelle krav komponent.
Planen Snap-Passer og Lever Hængsler Tidligt
Snap-passer, fleksible arme, og levende samlinger kan sænke forsamling omkostninger, men deres effektivitet er afhængig af materiale handlinger, pres, positionering, og ved gentagen brug.
Må ikke antage, at en snap-fit skabt til et forbrugsgode vil udføre pålideligt efter sterilisering eller direkte eksponering til rengøring kemikalier. Oprettelse burde være testet i sin sidste økologiske problemer.
Kontrol Svejse Linjer og Luft Fælder
Svejse linjer finde sted, når en separat tø fronter opfylde. De kan være acceptabelt i lav-stress områder, men de kan ende med at blive svage punkter eller synlige kosmetiske fejl.
Formen udviklere kan styre svejse linjer gennem:
- Gate-placering ændringer
- Omsætning evaluering
- Udluftning
- Overflow wells
- Temperatur kontrol
- En del geometri justeringer
- Injektion-profil optimering
Air fælder kræver tilstrækkelig udluftning. Dårlig udluftning udluftning kan forårsage forbrændinger, korte skud, dimensionelle ustabilitet, eller kontaminering-relaterede problemer.
Medicinsk Injektion Skimmel Design
Formen er et af de vigtigste aktiver i programmet. Det påvirker kvalitet, kapacitet til produktion, vedligeholdelse udgifter, og evnen til at styre den proces over tid.
Enkelt-Hulrum Versus Multi-Hulrum Forme
En enkelt hulrum skimmel producerer en del per støbning cyklus. Det kan være egnet for:
- Den tidlige produktion
- Lavere årlige mængder
- Store eller komplekse komponenter
- Produkter stadig under design-ændringer
- Første marked lancerer
En multi-hulrum skimmel producerer flere dele per cyklus. Det kan være at foretrække, når:
- Efterspørgslen er høj
- Enhed omkostningerne skal reduceres
- Designet er stabil
- Cyklus tid er en væsentlig begrænsning kapacitet
- I overensstemmelse dele er nødvendige for automatisk montage
Der er dog flere huller i tænderne øge behovet for en afbalanceret fylde, ensartet køling, præcis skimmel konstruktion, og hulrum-niveau inspektion.
For etablerede mønstre og højere volumen programmer, multi-hulrum medicinsk forme kan forbedre produktionen og reducere de støbte pris per del. Økonomien skal vurderes i forhold til værktøj, koste, prognose tillid, krav til vedligeholdelse, og den forventede levetid.
Kolde Runner Versus Hot Runner-Systemer
Kold-runner forme efterlade en runner, der kan have behov for at blive trimmet eller kasseret. Hot-runner-systemer kan reducere runner affald og støtte højere volumen produktion, men de tilføjer kompleksitet og omkostninger.
Det bedste valg afhænger af:
- Materiale adfærd
- En del størrelse
- Antallet af huller i tænderne
- Gate krav
- Kosmetiske forventninger
- Strategi for automatisering
- Vedligeholdelse kapacitet
- Forventet produktion
Formen Stål og Værktøj Liv
Af materialer skal vælges i henhold til:
- Forventet skud tæller
- Harpiks slibeevne
- Risiko for korrosion
- Overflade-finish krav
- Dimensional tolerance
- Produktion miljø
- Vedligeholdelsesplan
Glas-fyldt eller mineral-fyldt plast kan øge slid på værktøjet. Ætsende stoffer, tilsætningsstoffer, og fugtige miljøer kan kræve, korrosionsbestandig skimmel materialer eller beskyttende behandlinger.
Porte, Ejektorer, og Af-Linjer
Gate placering kan have indflydelse på:
- Svejse-linje placering
- Fiber orientering
- Kosmetiske udseende
- Fyldningstryk
- Pack og skrumpe adfærd
- Resterende stress
Ejektor benene skal være placeret, hvor de kan fjerne den del, uden at fordreje kritiske overflader. Afskeden linje skal være i stand til at minimere flash på funktionelle eller forsegling områder.
For hold forbereder produktion værktøj, medicinsk udstyr værktøj kan evalueres sammen med valg af materiale, tolerance krav, årlig mængde, og validering behov.
Ren Produktion og Forurening Kontrol
Ren produktion betyder ikke automatisk, at hver komponent skal være støbt i en certificeret renrum. Den nødvendige kontrol, afhænger af den enhed, fremstilling trin, tilsigtet brug, emballage, sterilisation processen, og regulerings-strategien.
Potentielle kontrol omfatter:
- Kontrolleret personale adgang
- Materiale identifikation og adskillelse
- Rengøring procedurer
- Skimmel og maskinens vedligeholdelse
- Udenlandsk materiale forebyggelse
- Miljømæssig overvågning, hvor det er påkrævet
- Kontrolleret emballage
- En del procedurer for håndtering af
- Definerede betingelser for opbevaring
- Sporbarhed i produktionen masser
Et renrum kan være hensigtsmæssig, når det produkt, der er følsomme over for forurening partikler, eller når støbeprocessen er en del af en kontrolleret steril eller aseptisk fremstilling strategi. I andre tilfælde, kontrolleret håndtering og valideret rengøring kan være mere passende end renrums produktion alene.
Et renrum er heller ikke korrekt fattige skimmel design, utilstrækkelig udluftning, ukontrolleret materiale, tørring, eller svage proces disciplin. Miljøkontrol og proces kontrol, skal arbejde sammen.
Sterilisation Overvejelser
Metoden sterilisation bør overvejes tidligt, helst inden for materiale-og en del design er afsluttet.
Fælles metoder omfatter:
- Ethylenoxid, eller EtO
- Gamma bestråling
- Elektron-beam bestråling
- Damp eller fugtig varme
- Forstøvet hydrogenperoxid
- Andre program-specifikke metoder
Hver metode, der kan påvirke polymere forskelligt.
Potentielle virkninger omfatter:
- Misfarvning
- Det
- Tab af slagstyrke
- Dimensionelle skift
- Stress cracking
- Materiale nedbrydning
- Ændringer i gennemsigtighed
- Lugt eller resterende bekymringer
En komponent bliver ikke egnet til sterilisering, blot fordi en harpiks leverandør lister en sterilisation kapacitet. Den færdige del, skimmel design, forarbejdning historie, emballage-system, og sterilisation cyklus alle påvirker performance.
Den AMERIKANSKE FDA medicinsk-enhed sterilisation ressourcer give baggrund for sterilisation processer og validering forventninger.
Biokompatibilitet og Patient Kontakt
For patient-kontakt komponenter, biologisk sikkerhed skal vurderes i forbindelse med den færdige enhed.
Vurderingen kan overveje:
- Type af kontakt
- Varighed af kontakt
- Kroppen placering
- Behandling af restprodukter
- Farvestoffer og tilsætningsstoffer
- Skimmel-slipmidler
- Rengøringsmidler
- Sterilisation virkninger
- Udvidelse og leachables
- Overflade behandling
- Væsentlige ændringer
Et materiale, data sheet alene ikke erstatte enhed-niveau evaluering. To komponenter, som stammer fra den samme nominelle polymer kan have forskellige biologiske profiler på grund af forskelle i tilsætningsstoffer, farvestoffer, behandling, rengøring og sterilisering.
Producenter af medicinsk udstyr skal definere de nødvendige biologiske evaluering med passende lovgivningsmæssige, kvalitet og kliniske eksperter.
Kvalitet og Regulatorisk Dokumentation
Medicinsk støbning leverandører og fabrikanter har brug for et kvalitetssikringssystem, der er passende til produkter og markeder, de betjener.
Usa FDA ' s kvalitetsstyringssystem Forordning, eller QMSR, indeholder ISO 13485:2016 ved henvisning. FDA forklarer QMSR krav og overgangen oplysninger på sin officielle Quality Management System Forordning.
En kontrolleret medicinsk fremstilling program kan nævnes:
- Godkendt leverandør kontrol
- Dokument kontrol
- Uddannelse
- Vedligeholdelse af udstyr
- Kalibrering
- Procesvalidering
- Inspektionsrapporter
- Nonconformance management
- Korrigerende og forebyggende handlinger
- Håndtering af klager
- Produktion sporbarhed
- Change control
- Record retention
Præcis dokumentation pakke afhænger af den enhed, og den kontraktlige aftale. En kontrakt producent kan producere dele til kundens specifikationer, og de juridiske fabrikanten har ansvaret for den færdige enhed og dets regulatoriske indsendelser.
Proces Validering for sprøjtestøbning Medicinsk
Proces validering viser, at en proces kan gentagne gange, producere acceptable dele under definerede betingelser.
Et typisk program kan nævnes:
Installation Kvalifikation
Dette bekræfter, at udstyr, værktøjer, værktøjer og støtte til systemer, der er installeret i henhold til den godkendte krav.
Operationelle Kvalifikationer
Dette vurderes det, om udstyr og proces til at fungere konsekvent på tværs defineret driftsområder.
Performance Kvalifikation
Dette bekræfter, at den samlede proces kan gentagne gange, producere i overensstemmelse dele under normale produktionsforhold.
Vigtigt støbning parametre kan omfatte:
- Tønde og skimmel temperaturer
- Injektion hastighed
- Injektionstryk
- Hold pres
- Hold tid
- Afkølingstid
- Skrue position
- Materiale-tørring betingelser
- Skimmel-clamp betingelser
- Cyklustid
- Miljømæssige betingelser
Valideringen skal være forbundet til målbare produktkrav. Målet er ikke blot at registrere maskinens indstillinger. Det er at vise, at den proces, der styrer de karakteristika, der betyder noget.
Inspektion og Afprøvning
Inspektion kriterier, der bør være fastlagt, før produktionen påbegyndes.
Afhængigt af den komponent, dette kan omfatte:
- Kritiske dimensioner
- Overflader
- Flash grænser
- Grater og skarpe kanter
- Vaskemærker
- Svejse linjer
- Korte skud
- Farve og gennemsigtighed
- Overflade finish
- En del vægt
- Kraft til samling
- Lækage performance
- Trækstyrke eller påvirke ydeevnen
- Kemisk resistens
- Sterilisation performance
Inspektion af udstyr kan nævnes:
- Bremsekalibre og mikrometer
- Optiske komparatorer
- - Koordinat målemaskiner
- Vision inspection systems
- Leak-test udstyr
- Kraft målere
- Overflade-ruhed instrumenter
- Specialiserede funktionelle armaturer
Ikke hver dimension har brug for de samme inspektion frekvens. Kritisk-til-funktion karakteristika, som skal modtage passende kontrol baseret på risiko, kapacitet, og historiske resultater.
Fra Prototype til Produktion
En almindelig fejl er at gå direkte fra en prototype er en del dyre produktions-værktøj uden at bekræfte design.
En trinvis udviklingsproces reducerer risikoen:
- Koncept udvikling: Bekræfte produkt-arkitektur og de basale krav til brugeren.
- Prototype-produktion: Evaluere form, pasform, ergonomi, montage og usability.
- Engineering verifikation: Test resultater i forhold til definerede design indgange.
- Pilot værktøjsholder: Producere repræsentative dele og identificere proces risici.
- Design-validering: Bekræft, at enheden opfylder brugernes behov i de beregnet til at bruge miljøet.
- Produktion værktøj: Udgivelse stabile geometri for gentagelig produktion.
- Proces validering: Etablere kontrolleret og dokumenteret produktion betingelser.
- Overvågning af produktionen: Spor kvalitet, udbytte, problemer, ændringer, leverandør og ydeevne.
For nyuddannede dele, vakuum støbning for medicinsk prototyper kan give små partier med nyttige, visuelle og funktionelle egenskaber, før produktionen værktøj er berettiget.
For stramme-tolerance mekaniske dele, inventar, skær, eller i begyndelsen af tekniske prøver, CNC-bearbejdning til medicinsk udstyr kan være et bedre valg end støbning. CNC bearbejdning er især nyttig, når den geometri, der er i stadig forandring, eller når kun et lille antal af dele, der er nødvendige.
Når design er stabilt og en proces, der er nødvendig, hurtig sprøjtestøbning for medicinsk udstyr kan hjælpe med at få hold støbte dele uden at vente på en fuld high-volume værktøjsholder-program.
Ofte stillede spørgsmål
Hvad betyder "sprøjtestøbning medicinsk" betyder det som en oversigt?
Udtrykket refererer til sprøjtestøbning processer, der anvendes til fremstilling af komponenter til medicinsk udstyr, laboratorieudstyr produkter, diagnostiske systemer, drug-delivery produkter, kirurgiske instrumenter, og healthcare-udstyr.
Er medicinsk sprøjtestøbning altid udført i et renrum?
Nej. De nødvendige produktions miljø, afhænger af den komponent, enheden risiko, tilsigtet brug, sterilisation strategi, emballage og forurening-krav til kontrol. Nogle produkter kræver renrums produktion; andre kræver en kontrolleret håndtering og valideret rengørings procedurer.
Hvor meget koster sprøjtestøbning medicinsk udstyr koste?
Omkostningerne afhænger af en del størrelse, geometri, harpiks, tolerancer, skimmel materiale, hulrum, der tæller, validering krav, inspektion behov, og produktionsvolumen. Værktøjsholder-normalt udgør den største upfront investeringer, mens per-del omkostninger falder, når volumen øges. Prototype forme, CNC bearbejdning, eller vakuum støbning kan være mere økonomisk i den tidlige udvikling, før at forpligte sig til produktion af værktøj.
Hvor lang tid tager sprøjtestøbning medicinsk devlices tage?
Tidslinjen varierer fra del kompleksitet, materiale tilgængelighed, skimmel design, værktøj metode, validering krav, og produktion i mængde. Simpel prototype eller en bro værktøj kan flytte fra design til første prøver relativt hurtigt, mens valideret produktion værktøjer kan kræve yderligere tid for skimmel forsøg, dimensionsinspektions -, proces-kvalifikation, og korrigerende iterationer. En realistisk tidsplan bør omfatte design review, værktøj, fabrikation, prøvetagning, test, validering, og endelig godkendelse.
Hvad er den bedste plastik for medicinsk udstyr?
Der er ingen enkelt "bedste" plastik for hver medicinsk udstyr. Det rigtige valg afhænger af den enhed, der er beregnet bruger, patient kontakt, steriliseringsmetode, kemisk eksponering, mekaniske krav, og regulerings-strategien.
Kommentarer
Nyeste Indlæg
Relaterede Blogs
Senyo ' s blog er fokuseret på at dele vores omfattende viden om, prototype fremstilling. Gennem vores artikler, vi har til formål at støtte dig i at raffinere dit produkt design og navigere i kompleksiteten af rapid prototyping mere effektivt.