塑料注塑成型、设计技巧和材料
Sommario
注塑成型是高效生产高质量、一致性强的塑料零部件的大规模生产方式之一。该工艺利用热量、压力和精密模具,将塑料颗粒加工成成品零件,广泛应用于汽车、医疗、电子、消费品和工业设备等行业。
从材料选择和模具设计到冷却、脱模、公差和缺陷预防,本指南解释了注塑成型的工作原理以及如何设计零件以实现可靠生产。
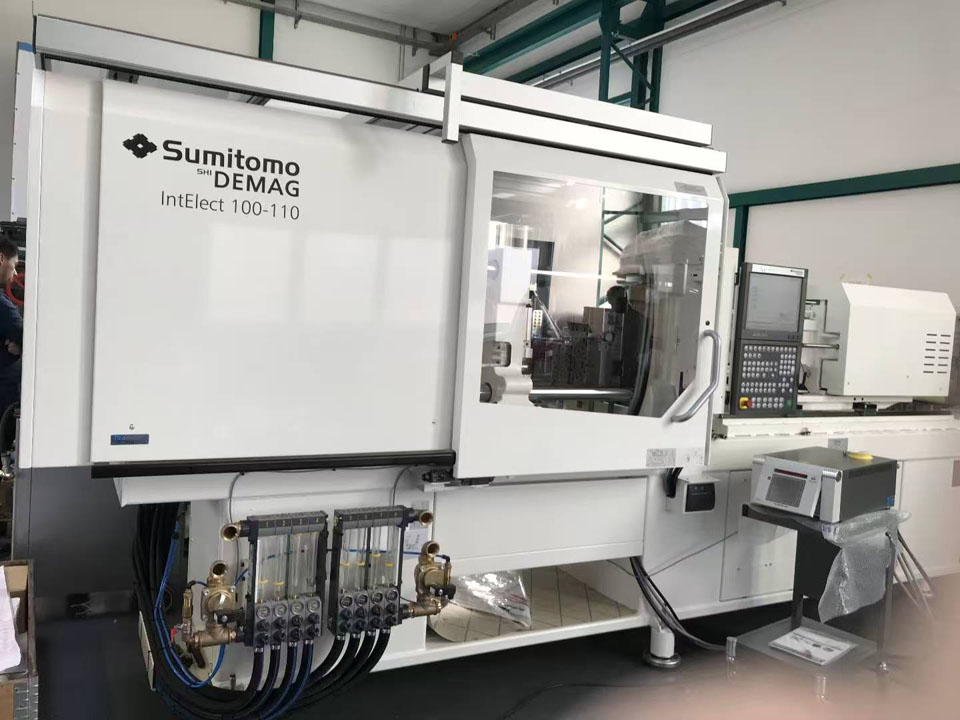
什么是塑料注塑成型?
注塑成型是一种制造工艺,其中塑料被加热至流动状态,在压力下注入封闭的模具中,冷却至足够坚硬的状态,然后作为成品或接近成品的部件排出。
大多数注塑成型产品都采用热塑性材料。这些材料加热时软化,冷却时固化,使得制造商能够在可控条件下有效地加工多种树脂并回收利用部分生产废料。
热固性聚合物和液态硅橡胶也可以进行成型,但它们的设备、化学成分和固化行为与传统的热塑性注塑成型不同。
该工艺适用于小型精密零件以及大型外壳和结构件。典型应用包括:
- 医疗器械外壳和一次性组件
- 汽车卡扣、连接器、挡板和发动机舱部件
- 电子外壳和电绝缘体
- 消费品外壳、把手和机械装置
- 包装密封、盖子和容器
- 工业齿轮、导轨、支架和防护罩
- 光学元件和透明盖
其决定性优势在于可重复性。一旦模具和工艺稳定下来,就能以相对较小的改动和极少的二次加工,生产成千上万甚至数百万个零件。
塑料注塑成型工艺是如何运作的?
生产过程不仅仅是将熔融树脂压入型腔那么简单。材料准备、压力控制、冷却和喷涂等环节都会影响最终结果。
1. 树脂的选择和制备
塑料通常以颗粒形式供应。根据应用需求,基础树脂可以与颜料、紫外线稳定剂、阻燃剂、润滑剂、冲击改性剂、玻璃纤维、矿物或其他添加剂混合。
许多工程聚合物会吸收空气中的水分。尼龙、聚碳酸酯、PET、PBT 和一些热塑性聚氨酯通常需要在成型前进行控制干燥。如果残留水分,可能会导致水解、条纹、气泡、分子量损失或机械性能下降。
干燥要求必须参考材料供应商提供的最新技术数据表。对于某些牌号的材料,过度干燥和干燥不足同样有害。
2. 模具闭合和夹紧
机器将模具的两半合拢并施加锁模力。该锁模力必须抵抗注塑和包装过程中型腔内的压力,以防止模具分离。
所需的夹具吨位取决于零件的预期面积、通道面积、型腔压力、材料、流道长度和型腔数量。夹紧力过小会导致飞边。夹紧力过大则会加速磨损、压缩通风口并浪费能源。
3. 塑化
旋转往复式螺杆将颗粒输送通过加热料斗。加热带启动该过程,螺杆产生的剪切力提供了熔化和混合聚合物所需的大部分能量。
温度控制至关重要。熔体过冷可能导致焊缝过短或焊接强度差。熔体过热则可能导致焊缝变质、变色、释放气体或失去机械性能。
4. 注射
螺杆向前运动,通过喷嘴、浇口、流道和浇口将熔融金属注入模腔。注射速度会影响流动前沿行为、表面外观、气密性、焊缝、纤维取向和压力要求。
目标不仅仅是尽快填充空腔。填充过程必须可预测,避免出现喷射、烧灼、过度剪切或过早冻结等情况。
5. 包装和储存
当型腔被填充完毕后,机器会施加保压。聚合物在早期冷却过程中收缩时,会将额外的材料推入型腔。
浇口冻结后,维持压力将不再有效。延长冻结浇口的保持时间会增加生产周期,但不会增加有效材料。然而,填充不足会导致收缩痕迹、内部空隙、零件重量减轻或尺寸变化。
6. 冷却
冷却通常占据成型周期中最大的时间。热量从塑料进入模具,然后进入循环冷却液。
冷却通道的位置、模具材料、冷却液流量、壁厚、树脂类型和零件几何形状都会影响冷却时间。冷却不均匀会导致收缩不均,这是造成翘曲的常见原因。
7. 模具的开启和脱模
当零件硬化到足以保持其形状时,模具打开,顶针、套筒、脱模板、气动辅助或其他脱模机构将其取出。
不良的拔模角度、过深的纹理、真空成型、倒扣或喷涂系统尺寸过小都可能导致零件粘连。增加喷射力通常并非最佳的首要解决方案;应首先修正几何形状和表面状况。
8. 维修、检查和二次操作
根据所用工具的不同,可能需要去除浇口和流道。零件还可以进行机械加工、喷漆、电镀、转印、激光打标、超声波焊接、热铆接、组装或尺寸检验。
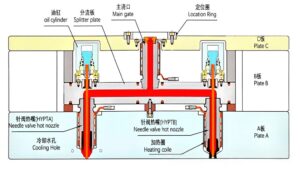
热流道系统可以消除废料流道,但会增加工具成本、维护要求和工艺复杂性。
注塑模具的结构
模具决定了零件的几何形状、表面纹理、浇口痕迹、分型线以及尺寸性能的许多方面。
重要的模具组件包括:
- 芯材和空腔: 形成零件的内表面和外表面。
- 起跑线: 模具两半相接的边界。
- 浇口、滑轨和闸门: 将树脂从机器喷嘴输送到每个型腔中。
- 冷却通道: 移除热源并控制模具温度。
- 喷射系统: 将凝固的部件从模具中推出。
- 通风口: 让被置换出的空气和气体排出空腔。
- 滑轨和升降机: 形成无法沿正常模具开口方向脱模的倒扣。
- 导销和互锁装置: 保持模具各部分对齐。
- 耐磨板和嵌件: 保护高负荷区域并简化维护。
选择 注塑模具 选择铝或钢作为模具材料并非全部。预期产量、树脂的磨蚀性、表面光洁度、零件公差、模具复杂程度、生产周期、维护便利性以及未来的设计变更等因素都会影响模具的正确结构。
金属快速成型技术具有诸多优势,包括:
- 速度其中最显著的优势之一是周转时间快,可以快速生产和测试原型。
- 成本效益及早发现设计缺陷可以节省与材料浪费和返工相关的重大成本。
- 精确度和准确度先进的制造技术能够生产高精度零件,这对于需要严格规格的应用至关重要。
- 灵活性:在原型制作过程中可以轻松进行设计变更,从而实现创造性的探索和创新。
这些优势使得金属快速成型成为企业寻求加快产品开发周期的一种极具吸引力的解决方案。
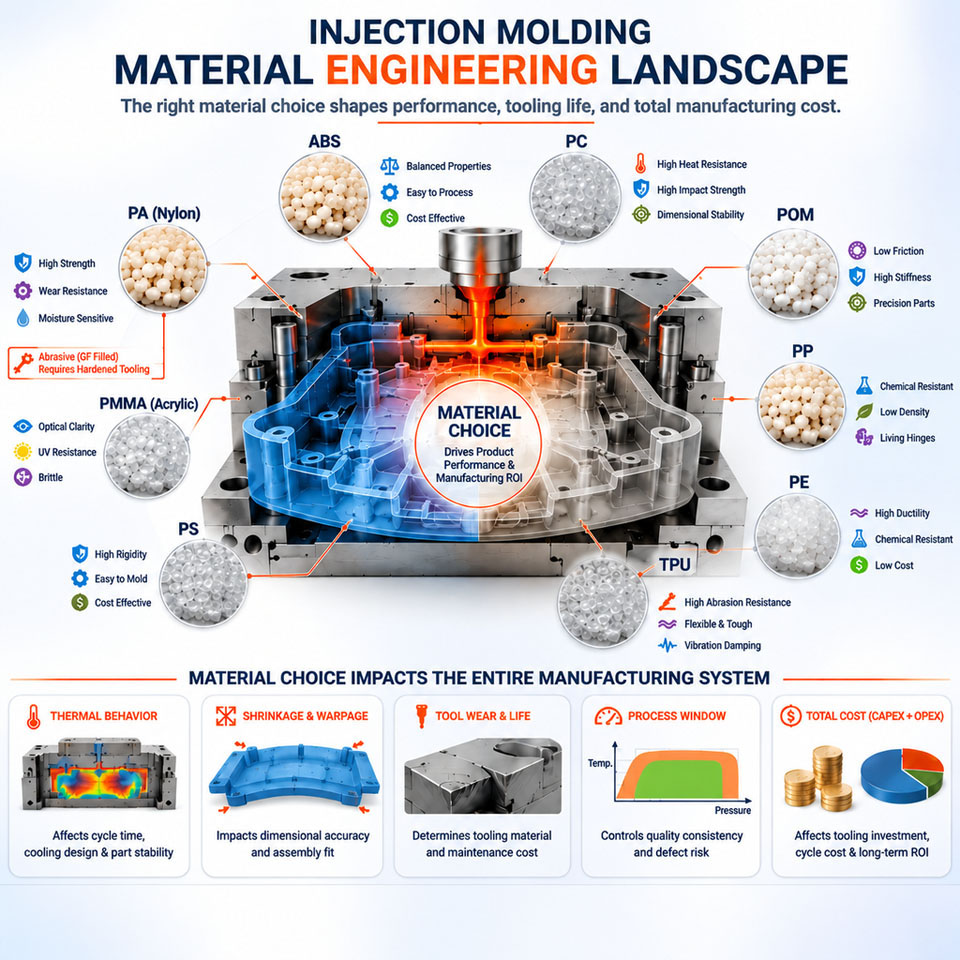
注塑成型材料对比
没有一种模塑树脂是绝对“最佳”的。一种在干燥的办公环境中表现良好的材料,在反复消毒、接触燃料、户外紫外线照射或持续机械载荷后,可能会失效。
| Materiale | 实用特性 | 设计或处理方面的问题 | Le Applicazioni Più Comuni |
|---|---|---|---|
| ABS | 良好的抗冲击性、表面光洁度、着色性和尺寸稳定性 | 除非经过改造,否则耐候性和耐高温性能有限。 | 住房、控制、消费品 |
| Polipropilene (PP) | 低密度、耐化学腐蚀、抗疲劳、活动铰链功能 | 收缩率相对较高;不均匀部位可能发生翘曲 | 瓶盖、容器、铰链、医用一次性用品 |
| 聚乙烯(HDPE/LDPE) | 耐化学腐蚀性、韧性好、吸湿性低 | 收缩率高,刚度相对较低 | 瓶子、塞子、容器、防护部件 |
| 聚碳酸酯(PC) | 高冲击强度、透明度、耐热性 | 需要干燥处理;易受某些化学物质和应力开裂的影响 | 镜头、防护罩、透明外壳 |
| PC/ABS | 冲击力、耐热性和加工性能均衡 | 不透明;其性能很大程度上取决于混合物和等级 | 电子和汽车外壳 |
| 尼龙(PA) | 强度、耐磨性和抗疲劳性能 | 吸湿会改变尺寸和性能 | 齿轮、轴承、卡簧、机械零件 |
| 缩醛(POM) | 摩擦系数低、耐磨损、尺寸稳定性好 | 加工温度必须控制;粘合难度较大。 | 齿轮、锁扣、导轨、精密机械装置 |
| PBT | 电气性能、耐化学性、尺寸稳定性 | 需要干燥;玻璃纤维增强型产品可能出现各向异性收缩。 | 连接器和电气元件 |
| PMMA | 高光学清晰度、光泽度和紫外线性能 | 比PC更脆;化妆品成型需要严格控制 | 导光管、透镜、显示组件 |
| TPE/TPU | 柔韧耐用,有多种硬度等级可供选择 | 收缩率、粘性、干燥性和包覆成型粘合力因等级而异 | 把手、密封件、缓冲垫、柔性盖 |
| PEEK | 高温、化学、磨损和疲劳性能 | 材料和加工成本高;需要特殊的模具。 | 航空航天、医疗和高要求工业部件 |
注塑成型设计
优秀的模具设计应兼顾功能、外观、模具结构、材料性能和生产稳定性。以下数值仅为实际应用的参考值,并非绝对的验收标准。
保持墙体厚度一致
壁厚突变会导致不同区域的填充、压实和冷却速度不同。较厚区域保温时间更长,收缩更大,从而增加出现缩痕、空隙和翘曲的风险。
当厚度变化不可避免时:
- 采用渐进式过渡,而不是突兀的改变。
- 取出较厚的部分。
- 利用肋骨来缓解僵硬感。
- 利用模流分析法审查过渡过程。
- 调整闸门位置,以便有效填充较厚的区域。
最佳标称厚度取决于树脂等级、流动长度、零件尺寸、结构载荷和外观。务必参考供应商的成型建议。
模具开口面加拔模斜度
拔模斜度是指允许零件从型芯或型腔中脱模的轻微锥度。对于无纹理表面,常用的起始角度约为 1 至 2 度。对于较深的结构和纹理表面,通常需要更大的拔模斜度。
草案要求随着以下因素增加而增加:
- 更大的拉深
- 表面纹理较粗糙
- 较软或更易收缩的材料
- 围绕核心紧密收缩的几何体
- 化妆品表面,拖痕是不可接受的
拔模方向必须与预期的分型线和模具开口方向一致。后期添加拔模可能会改变配合、闭合和可见表面,因此应尽早确定拔模方向。
用肋条代替厚壁
加强筋可以提高刚度,而不会使周围区域变成沉重的塑料块。作为初步指导原则,底部加强筋的厚度通常保持在相邻壁厚的 40% 到 60% 左右。具体比例取决于树脂、表面要求和浇口位置。
Costole dovrebbero avere bozza e raggio alla base. Alto, magro costole possono essere difficili da riempire, e può intrappolare l'aria. Fitte nervature possono complicare il raffreddamento e la fresatura.
Design Boss come Funzionalità Supportate
Boss ricevere viti, perni, inserti, o componenti di accoppiamento. Un isolato di spessore boss in grado di produrre visibile affondare sulla superficie opposta.
Capo migliore di progettazione, di solito, comprende:
- Un animato centro
- Spessore della parete relative al campo nominale di parte della parete
- Tasselli o costine per il supporto laterale
- Raggio alla base
- Liquidazione vicine pareti esterne
- Sufficienti progetto per il rilascio
Autofilettanti vite di prestazioni deve essere convalidato in effettivo resina a causa di rinforzo della fibra, umidità, pilota-diametro del foro, dell'impegno, della lunghezza e della velocità di montaggio, influenzano tutti stripping e di cracking.
Round Angoli Interni
Sharp angoli interni di concentrato di stress e di interrompere il flusso di materiale. Essi sono anche difficili macchina perfettamente perché la maggior parte di stampo degli strumenti di taglio finita raggio.
Uso generoso, coerente raggi ovunque funzione permette. Il raggio esterno deve seguire all'interno raggio più lo spessore nominale di mantenere un più uniforme sezione.
Il Trattamento Di Sottosquadri Con Attenzione
Un undercut impedisce in linea retta espulsione. Alcune parti flessibili di deformazione più di una funzione durante il rilascio, ma rigide sottosquadri, in genere, richiedono diapositive, sollevatori, pieghevole core, svitando i meccanismi, o caricate a mano, inserti.
Questi meccanismi di aumento:
- Il costo utensile
- Stampo taglia
- Tempo di ciclo
- La manutenzione richiesta
- Rischio di flash o di usura
- I requisiti di convalida
Prima di accettare la complessità, di verificare se la funzionalità può essere spostato la linea di divisione, sostituito con uno slot, o creati durante una operazione secondaria.
Piano la Linea di Divisione
La linea di divisione riguarda la costruzione di utensili, flash visibilità, forza di intercettazione, scarico, e l'aspetto. Evitare di posizionare su superfici di tenuta o altamente visibile cosmetici, quando possibile.
Complesso gradini linee di divisione può risolvere i problemi di geometria, ma sono più difficili da lavorare, in forma e mantenere la di una semplice planare spalato.
Scegli Il Cancello In Posizione Volutamente
Un cancello lascia una traccia e controlla la modalità di resina entra nella cavità. La sua posizione colpisce:
- Lunghezza del flusso e della pressione
- Saldatura-posizione della linea di
- Intrappolamento d'aria
- L'orientamento della fibra
- Efficienza dell'imballaggio
- Ritiro e deformazione
- Aspetto cosmetico
- Automatica o manuale degating
I cancelli in genere hanno bisogno di accesso sufficientemente spesso la geometria in modo che l'imballaggio pressione rimane efficace. Immissione di un piccolo cancello in un sottile, lontano sezione può causare prematura freeze-off.
Comune di cancello i tipi di bordo, scheda, tunnel, pin, ventilatore, diaframma, e hot-punta cancelli. La selezione dipende dalla resina, la geometria, l'aspetto, il volume di produzione, di muffa e di configurazione.
Fornire Ventilazione
La plastica entra la muffa, aria deve fuggire. Inadeguata ventilazione può causare bruciature, a breve le riprese, poveri con le linee di saldatura, di iniezione ad alta pressione, o diesel-effetto dei danni.
Prese d'aria sono generalmente situato vicino alla fine del riempimento, intorno agli inserti, e nelle zone in cui fronti di flusso soddisfare. Sfogo dimensioni sono di materiale specifico: un pannello di rilascio del gas, senza consentire di plastica per flash.
Marchio di Cosmetici e Superfici Critiche
Un disegno deve indicare:
- In classe A o aspetto critico superfici
- Aree in cui cancello resto è accettabile
- Permesso di espulsione pin marchi
- Troncatura-line e flash limitazioni
- Texture specifiche
- Criticità della funzione dimensioni
- Di tenuta e le superfici ottiche
- Riferimenti e metodi di controllo
Senza queste informazioni, una muffa può produrre dimensioni accettabili parti che non riescono ancora il prodotto visivo e / o ai requisiti di assemblaggio.
Stampaggio Ad Iniezione Di Tolleranze
Stampaggio ad iniezione di tolleranze sono influenzati da strumento di precisione, di polimeri di ritiro, la stabilità del processo, la geometria, la cavità conte, l'orientamento della fibra, umidità condizionata, misurazione della temperatura, e la volta dopo lo stampaggio.
Evitare di applicare tolleranze di ogni dimensione. Così facendo si aumenta di utensili, di ispezione e di controllo di processo costi senza necessariamente migliorare il prodotto.
Un suono di piano di tolleranza dovrebbe:
- Definire funzionali interfacce di datum e di strutture.
- Separare le dimensioni critiche, dalle dimensioni di riferimento.
- Account per ritiro direzione e la distanza dalla porta.
- Specificare il tipo di materiale che prima della finale di compensazione.
- Definire il metodo di controllo e di condizionamento requisiti.
- Utilizzare statistici capacità di studi per la produzione-critici.
- In considerazione di lavorazione o inserti per le dimensioni, il processo di stampaggio in grado di tenere economicamente.
Riconosciuti a livello internazionale ISO 20457 standard per la plastica stampata-tolleranze fornisce una base strutturata per la definizione e la valutazione stampato dimensioni dei componenti. Disegno del cliente e l'applicazione di standard specifici possono imporre ulteriori requisiti.
Comune Di Stampaggio Ad Iniezione Di Difetti
| Difetto | Cause Tipiche | Pratica Azioni Correttive |
|---|---|---|
| Cortometraggio | Flusso limitato, aria intrappolata, a bassa temperatura di fusione, pressione inadeguata, primi cancello freeze | Migliorare la ventilazione, la revisione cancello dimensioni, regolare di compilare un profilo, aumento di fondere o di temperatura della muffa all'interno di limiti approvati |
| segni di affondamento | Sezioni spesse, imballaggio insufficiente, i punti caldi, primi cancello freeze | Nucleo di spessore geometria, migliorare il raffreddamento, aumentare l'efficacia di imballaggio, di rivedere cancello posizione |
| Deformazione | Pareti irregolari o di raffreddamento, di orientamento, di non ritiro | Equilibrio di geometria e di raffreddamento, rivedere cancello strategia, ottimizzare le condizioni di processo |
| Flash | Insufficiente forza di serraggio, danneggiato shutoffs, una pressione eccessiva, scarsa stampo fit | Ispezionare strumento corretto morsetto di installazione, ridurre la pressione accumulata dove appropriato |
| Le linee di saldatura | Diviso fronti di flusso, a bassa temperatura, scarsa ventilazione, sfavorevole porta | Riposizionare porte, migliorare la ventilazione, aumentare il flusso-temperatura, spostare la linea di saldatura di distanza dalla caricato regioni |
| Segni di bruciatura | Intrappolato gas compressi, velocità eccessiva, scarsa ventilazione, il degrado del materiale | Aggiungere o pulire le griglie di ventilazione, regolare profilo di iniezione, verificare la temperatura di fusione e il tempo di residenza |
| Sparo | Resina entra la cavità aperta, senza contatto con una superficie | Cambiare il tipo di cancello o la posizione, ridurre l'iniezione iniziale di velocità |
| Splay o striature argento | L'umidità, sostanze volatili, degrado, aria trascinamento | Materiale secco correttamente, controllare la contaminazione, ridurre il degrado e migliorare la plastificazione |
| Vuoti | Sezioni spesse, poveri di imballaggio, il ritiro all'interno della parte | Nucleo pesante aree, aumentare l'efficacia della pressione di mantenimento, di migliorare l'accesso al gate |
| Delaminazione | La contaminazione, i materiali incompatibili, eccessivo rilascio di agente | Separare i materiali, pulito, sistemi di movimentazione, verificare la compatibilità resina |
Modifiche di processo che può nascondere un disegno o di utensileria problema temporaneamente. Root-cause analysis dovrebbe esaminare la parte, resina, stampi, macchine, ed elaborazione di storia insieme.
Singola Cavità e Multi-Cavità Stampi
Una singola cavità stampo produce una parte per ciclo. È spesso appropriato per il ponte di produzione, componenti di grandi dimensioni, incertezza della domanda, o parti ancora soggette a modifica.
Un multi-cavità strumento produce più parti durante ogni ciclo, e può abbassare la manodopera diretta e della macchina, il costo per unità. Tuttavia, l'investimento iniziale è più alto, e il corridore sistema deve consegnare equilibrato di pressione, temperatura e volume di materiale di ogni cavità.
Multi-cavità stampaggio ad iniezione diventa interessante quando la domanda è abbastanza stabile per utilizzare la capacità aggiuntiva. Prima di scegliere esso, per valutare:
- Annuale e la durata di volume
- Dimensioni della macchina e disponibile forza di serraggio
- Runner equilibrio
- Raffreddamento consistenza
- Cavità-di-cavità variazione dimensionale
- Strumento di manutenzione strategia
- Ricambio inserti e riparazione piani di
- Requisiti di ispezione per ogni cavità
Un alto-cavitazione stampo non viene automaticamente meno. Un sottoutilizzate strumento in grado di legare il capitale sociale, mentre la povera cavità di equilibrio può creare rottami e difficile processo di windows.
Prototipazione Prima Della Produzione Di Utensili
Produzione di utensili non devono essere la prima volta che un disegno è fisicamente valutato.
快速注塑成型 in grado di produrre parti allo scopo di resina utilizzando semplificata o basso volume di strumento. Questo è utile per testare il ritiro, il cancello aspetto, il montaggio, la finitura superficiale, e modellato il comportamento meccanico prima di impegnarsi in una lunga vita produttiva di stampo.
Altri processi sono in grado di rispondere a diverse domande:
- 到 真空铸造服务 è utile anche per piccoli lotti di pezzi in poliuretano, quando il colore, l'aspetto, flessibile gradi, la presentazione o la qualità più importante della esatta di produzione di resina comportamento.
- 到 Servizio lavorante di CNC in grado di produrre pezzi precisi senza mold tooling, che lo rende adatto per infissi, la realizzazione di prototipi funzionali, a basso volume di componenti e geometrie che non sono di stampaggio-friendly.
- La produzione di additivi è utile per una rapida controlli di geometria, canali interni, design di iterazioni, e basso volume di parti personalizzate.
Le parti del prototipo deve essere interpretato correttamente. Lavorata A macchina o in ghisa prototipo può assomigliare ad un modellato componente, pur avendo diverso orientamento molecolare, tensioni residue, maglia linee, superficie, texture, e le proprietà meccaniche.
Da un Modello CAD per la Produzione di
Controllato processo di sviluppo si riduce di utensileria revisioni e ritardi nei tempi di lancio.
1. Definire I Requisiti
Documento di carica, temperatura, sostanze chimiche, l'aspetto, i vincoli normativi, il volume di produzione, di servizio, di vita, di ispezione e di esigenze.
2. Selezionare un Candidato Materiale
Scegliere una qualità specifica, ove possibile. Ottenere la sua attuale foglio dati, l'elaborazione di guida, il ritiro di informazioni, dichiarazioni di conformità e stato di fornitura.
3. Condotta Design-per-Fabbricazione di Revisione
Recensione pareti, bozza, costole, le sporgenze, rientranze, shutoffs, cancello opzioni, espulsore posizioni, texture, linea di divisione, e le tolleranze.
4. Eseguire Stampo-Analisi Del Flusso Quando Il Rischio Giustifica
Simulazione in grado di stimare il riempimento, la pressione, le linee di saldatura, aria trappole, raffreddamento comportamento, l'orientamento della fibra, e di deformazione. La sua uscita si basa su un'accurata dei materiali e delle condizioni al contorno, in modo che la simulazione dovrebbe guidare il giudizio tecnico piuttosto che sostituire la convalida.
5. Di approvare il Disegno dello Strumento
确认型腔布局、工具钢或铝等级、冷却方式、浇口类型、顶出方式、动作机构、传感器、刀片以及维护通道。
6. 进行工具试验
早期试验旨在确定模具是否能够正确填充和脱模。后期试验则用于优化工艺参数,并验证尺寸、外观和重复性。
7. 验证流程
使用已记录的工艺窗口,而不是单一的“黄金”机器设置。必要时,完成首件检验、能力研究、材料测试和正式认证。
8. 控制生产变更
跟踪树脂批次、着色剂、机器分配、工具维护、工艺变更和已批准的偏差。未记录的材料或参数变更可能会导致之前的测试结果无效。
可持续性和材料效率
注塑成型可以高效利用材料,尤其是在采用热流道系统消除冷流道浪费,并通过工艺控制降低废品率的情况下。然而,更广泛的塑料体系仍然带来了巨大的环境挑战。
经合组织报告称,全球塑料产量已达到 2019年为4.6亿吨而塑料垃圾则达到了 3.53亿吨。 仅有的 最终,其中9%的废弃物被回收利用。这些数据来源于经过验证的历史数据,而非投机性的市场预测;详见…… OCSE Mondiale della Plastica Outlook.
制造商可以通过以下方式减少对环境的影响:
- 减少不必要的零件质量
- 避免过多的运行和启动废料
- 在技术和经济条件允许的情况下使用热流道
- 保持树脂流清洁和分离
- 验证受控再生料比例
- 在性能允许的情况下选择再生材料等级
- 设计用于维修和拆卸的组件
- 在产品尺寸和法规允许的情况下,对聚合物进行标记。
- 避免使用不相容的多材料组合,除非这样做能带来明显的益处。
- 延长模具和产品的使用寿命
可回收性取决于收集、分类、污染、添加剂、颜色、当地基础设施和终端市场需求,而不仅仅是零件上模压的回收标志。 美国环保署塑料材料特定数据 提供了有关塑料制品如何进入废物流以及如何处理的有用背景信息。
何时应该使用塑料注塑成型?
在以下情况下,注塑成型是一个不错的选择:
- 该设计稳定或接近稳定。
- 生产规模足以证明模具投入的合理性。
- 可重复性很重要。
- 所用树脂必须满足特定的性能要求。
- 该零件包含可塑性细节,如果用机械加工的话成本会很高。
- 快速的生产周期将大幅降低单位成本。
- 表面纹理、颜色或集成特征可以省去二次加工。
在以下情况下,其他工艺可能更合适:
- 只需要少量零件。
- 设计每周都在变化。
- 该零件尺寸过大,超出了实际工装或机床的处理能力。
- 这种几何形状无法经济有效地从模具中取出。
- 所需的公差超出了经济模塑工艺的能力范围。
- 片材、挤压件、铸件或机加工件的几何形状已经符合要求。
- 可成型等级的材料无法提供材料认证或性能信息。
Faq
哪种塑料最适合注塑成型?
答案取决于具体应用。ABS广泛用于制造美观的外壳,聚丙烯用于制造耐化学腐蚀和活动铰链,尼龙用于制造耐磨且机械性能优异的材料,聚碳酸酯用于制造抗冲击且透明度高的材料,而PEEK则用于制造严苛的高温环境材料。应根据已验证的性能要求选择特定牌号的材料。
注塑成型零件需要多少拔模斜度?
对于许多无纹理表面,1 到 2 度左右是常见的起始角度。较深的特征和纹理表面通常需要更大的角度。树脂收缩率、拉伸深度、模具抛光度和几何形状都会影响所需的角度。
为什么壁厚均匀很重要?
均匀的壁面填充和冷却更加均匀。厚度的突然变化会造成局部压力和冷却速率的差异,增加出现缩痕、空隙、残余应力和翘曲的几率。
回收塑料可以进行注塑成型吗?
是的,但再生材料必须经过资质认证。污染、降解、水分、颜色差异、添加剂使用历史以及分子量不一致等因素都会影响加工工艺和零件性能。受监管或与安全相关的应用可能会施加额外的限制。
注塑成型适合小批量生产吗?
确实如此。与大批量生产模具相比,原型模具或过渡模具可以降低初始投资。经济决策应综合考虑模具成本、零件价格、设计稳定性、交货周期和预期使用寿命需求。
Commenti
Ultimi Post
Blog Correlati
Senyo blog è incentrato sulla condivisione della nostra conoscenza approfondita del prototipo di produzione. Attraverso i nostri articoli, abbiamo l'obiettivo di essere di supporto nella raffinazione, la progettazione del prodotto e la complessità di prototipazione rapida in modo più efficace.