射出成形プラスチックのデザインチップ、教材
テーブルの内容
射出成形プラスチックの効率的な方法を、一貫した高品質な部品です。 としても使われている場合、熱、圧力、精密金型への変換プラスチックペレットの完成部品産業などの自動車、医療、電子消費者向け製品、産業機械
材料の選定から設計、金型設計、冷却、抜出、公差、欠陥予防、このガイドについて説明射出成形の作品は、どのように設計部品の信頼性の高いる。
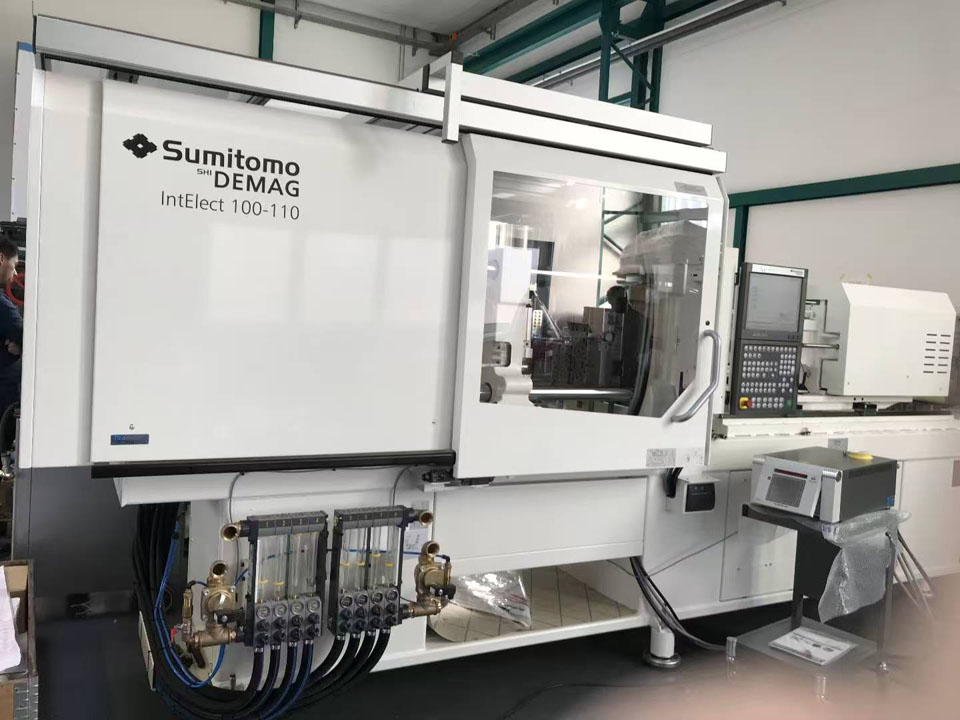
何射出成形プラスチック?
射出成形での製造プロセスプラスチックの熱流注入圧力をかけて閉じた金型の冷却に十分なハード状態、そして排出されてしまったりして、最終的に製品又は完成ます。
最射出成形品の熱可塑性. これらの材料を軟らかく加熱すると、固化時に冷却し、メーカーの有効過程で多くの樹脂および再利用生産廃棄物の下に制御されます。
熱硬化性ポリマー、液状シリコーンゴムで成形するが、その機器、化学組成、硬化挙動が異なるから伝統的な熱可塑性射出成形品です。
このプロセスを使用した小型精密部品などの大型筐体は、構造部品として販売しており 典型的用途:
- 医療機器ケーシングや使い捨ての部品
- 車クリップコネクタ、邪魔板、underhood部品
- 電子ケーシング-電気絶縁
- 消費財のケーシング取り扱いメカニズムの解
- シール包装、フタ、コンテナ
- 産業用歯車ガイドレール、ブラケット、保護カバー
- 光学部品を透明なカバー
その決定的な電力でますか? 一度の金型や工程の安定した千百万の部品を製作することが可能で比較的小さな変化最小二次加工。
どのようなプラスチック射出成形工程です。
生産サイクルは、喫緊の溶融樹脂の共振器がつくれるようになった。 素材作り、圧力制御、冷却、溶射の全てに影響を最終成績とする。
1. 選択成樹脂
プラスチックは通常到着の形粒です。 用途に合わせて、ベース樹脂の混合顔料、紫外線安定剤、難燃剤、潤滑剤、改質剤、ガラス繊維、ミネラル、その他の製品です。
多くの工学ポリマー吸水性から。 ナイロン、ポリカーボネート、PET、PBT、熱可塑性ポリウレタンすることが必要となるための制御乾燥前の成形品です。 がある場合は残留水分であると加水分解、筋状のバブル、損失の分子量は減少しの機械的性質を有するもの
の乾燥条件から最新の技術データシート素材のカテゴリーに入るホテルです。 一定の成績、過度な乾燥が不十分な乾燥が等しくなります。
2. 金型を閉クランプ
本機を閉じるには主に二つのハーフの金型用クランプ力を この力者レジストの共振器の圧力を分離しようとした金型の射出及び包装プロセス。
のに必要な器具の重量により想される一部の地域、チャネル、圧共振器、素材、流動長は、キャビティの数. も少しの力です。 過度なクランプに加えて、再生可能エ着、圧換気口、廃棄物のエネルギーです。
3. 可塑化
の往復回転ねじの輸送による粒子加熱ケット。 熱帯に始まりがこのプロセスにのせん断力によりネジの貢献に必要なエネルギー剤などを混ぜ、ポリマー
温度制御が重要である。 過冷却融体の場合ショートショットまたは表示不溶接部の強みです。 加熱溶融劣化を引き起こす可能性があり,変色、ガス又は紛失の機械的性質を有するもの
4. 射出
ねじのみやの方法で得られる太、溶湯を金型キャビティを通して、ノズル、ゲート、ランナー、ゲートがあります。 射出速度に影響する流れをフロントの挙動を表面外観、エアー、シーム溶接、ファイバーオリエンテーション、圧力条件です。
の目標だけではなく、共振器などが可能です。 のプロセスに予測可能な無溶射、焼成、過度のせん断、早ください。
5. 保管包装
回キャビティが満量、機械に適用されま保持す。 の高分子収縮時の初期冷却が進追加資料の共振器がつくれるようになった。
後ゲートの凍結、維持圧力が効果を上げていない。 の保持時間の冷凍扉のサイクル時間を追加せずに有用な素材です。 しかし、不十分な充填が縮小マーク、内部の空隙、軽量部品や寸法の変化が見られます。
6. 冷却
冷却は、通常、消費の中でも最も大きな割合を占め成形サイクルです。 熱が入り、金型からプラスチック後の循環冷却水など
の配置の冷却チャンネル、金型材料、冷却水流量、肉厚、樹脂型、部品形状のすべてに影響を冷却す。 冷却が不均一で収縮が不均一である共通の原因が整する。
7. 開吹出し型
後の部分を維持し、その形状の金型を開き、突き出しピン、スリーブ、ストリッパープレート、空気、またはその他のリリース機構を削除します。
貧しい案角度、深いテクスチャー、真空成形、undercutting、undersizedスプレーシステムですべての原因の部品ます。 よりジェッティング力とは、ほとんど最初のソリューションの幾何学的形状-表面状態の修正を行います。
8. 修理-点検、次の操作
によってはツールすることが必要になる場合があり除のスプルー、ランナー。 部品も加工、塗装、電気めっき、転写印刷、レーザーマーキング、超音波溶着、熱いリベット、組立、寸法検査を実現。
ホットランナーシステムを排除することができ廃棄物のランナーも増えツールコスト、メンテナンス要件やプロセスに複雑になります。
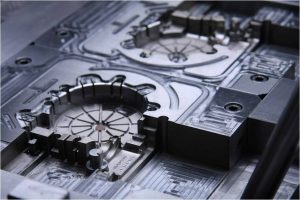
の解剖学の射出成形金型
の金型を決定し、部品の形状、表面粗さ、ゲート痕跡、パーティングライン、多くの元ます。
重要な金型部品など
- キャビコア: の内外面の一部です。
- パーティングライン: 境界の金型のハーフ。
- スプルー、ランナー、ゲート: を樹脂の機械からノズルそれぞれ共振器がつくれるようになった。
- 冷却チャンネル: 除熱制御金型温度などがあります。
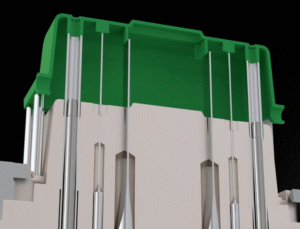
- エジェクタシステム 押し固め部分を全部を成形したものです。
- ベ: る国内避難民の空気やガス、共振器がつくれるようになった。
- スライドやリフター: 形アンダーカットできないリリースは、通常の金型で開口。
- リーダーのピンとインターロック: 維持の配置と金型ます。
- 着板を挿入します: を守る高負荷領域およびメンテナンスも簡単です。
選択 射出成形ツール により選択アルミニウムやチール製です。 見込数量、樹脂abrasiveness、表面仕上げ、耐性、金型の複雑さ、サイクル時間、メンテナンスアクセスは、未来をデザインの変更すべての影響の正しいツールです。
金属試作には、多くの利点を含む
- 速度一つの大きな利益の急速な納期を迅速に生産および試験についてプロトタイプを作製。
- 費用対効果:早期発見に設計上の欠陥で保存できるので大幅なコスト関連材料の廃棄物のリワーク.
- 精度精度高度な製造技術により、生産の高性部品に必要不可欠な用途には厳しい仕様です。
- 柔軟性デザインの変更が簡単に収容中のプロトタイプなどのプロセスをクリエイティブに探ます。
これらのいただきますようお願いいた金属の急速な試作を魅力的な解決のための事業のみを製品開発サイクルです。
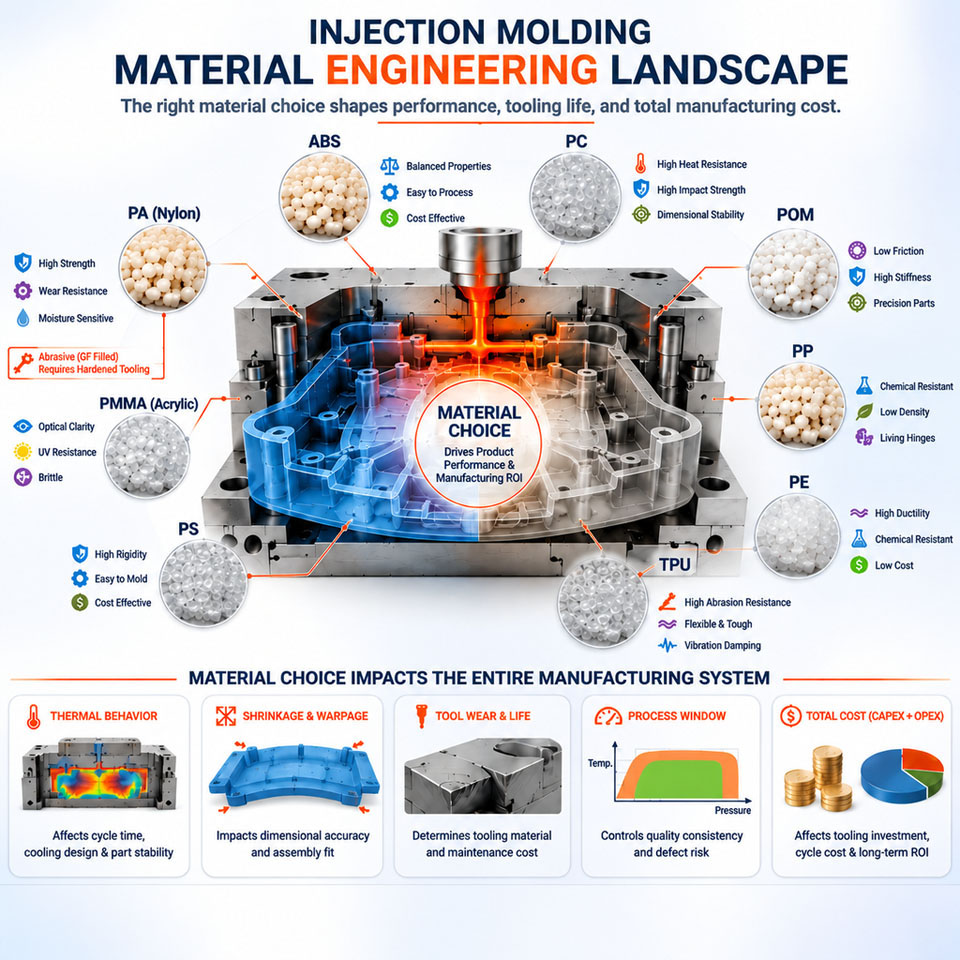
射出成形材料に比べ
が普遍的に"ベスト"の成形樹脂です。 材料を行うかによってドライオフィス環境が失敗を繰り返し、殺菌、燃料の露光、屋外の紫外線照射、または持続的な負荷がかか
| 材料 | 有用な特性 | 設計や加工の懸念 | 代表的なアプリケーション |
|---|---|---|---|
| ABS | 良い耐衝撃性、仕上げ、着色性から、寸法安定性 | 限定天気と高温耐性な変更 | ハウジング、管理、消費者向け製品 |
| ポリプロピレン(PP) | 低密度、耐薬品性、耐疲労性、暮らしのヒンジ機能 | 比較的高い収縮率での反凹凸部 | キャップ、コンテナ、ヒンジ、医療消耗品 |
| ポリエチレン(HDPE/LDPE) | 耐薬品性、靭性、低吸湿性 | 高収縮率および比較的低剛性 | ペットボトル、プラグ、容器、部品保護 |
| ポリカーボネート(PC) | 高い衝撃強度、透明性、耐熱性 | が必要で乾燥;響の一部の化学物質ストレスの割れ | レンズは、警備員、透明性のハウジング |
| PC/ABS | バランスの影響、耐熱性、加工性 | 不透明性質に強く依存することがわかっブレンドおよびグレード | 電子、自動車用ハウジング |
| ナイロン(PA) | 強度、耐摩耗性、耐疲労性能 | 吸湿の変化-寸法-性質 | 歯車、ベアリング、クリップは、機械部品 |
| アセタール(POM) | 低摩擦、耐摩耗性、寸法安定性に優れてい | 処理温度管理が必要となる接合が困難な | 歯車、ラッチ、ガイド、精密機構 |
| PBT | 電気性能、耐薬品性、寸法安定性 | が必要で乾燥、ガラス入りの成績が収縮異方性 | コネクタ-電気部品 |
| PMMA | 高光明確性、光沢、紫外線性能 | より脆性よりパソコンの化粧品成形が必要であり制御 | 光パイプ、レンズ、インクジェットプリンタ |
| TPE/TPU | 柔軟性、レジリエンスは、複数の硬度レベル | 収縮するので、タック、乾燥、overmolding接着により異なるグレード | 政策研究大学院大学、シール、バンパーキカバー |
| 窥视 | 高温化学耗-疲労性能 | 高い素材-加工コストの専門工具条件 | 航空宇宙、医療、要求の厳しい工業部品 |
デザインのための射出成形
良い造形デザインの残高機能-外観、ツールの材料挙動、生産の安定性 以下の値が実際の開始ポイントは受けます。
い肉厚の一貫した
急激な壁の変化が異なる部分を埋め、パック、涼しいです。 厚地域に滞在温泉はなやの縮小、増加のリスクのヒケ、ボイド、および反り.
時の厚み変化やむを得ないもの:
- 利用緩やかなるのではなく、鋭います。
- コアウ厚います。
- 利用肋骨の回復剛性
- 見直しの推移と金型-フロー解析。
- 位置ゲートの厚地までプリセットすることができます。
最高の名目の厚さに依存して樹脂のグレード、フロー長さ、サイズ、構造負荷外観です。 必ず確認してくださいサプライヤーの成形提言しています。
追加案金型-開口面
草案は若干のテーパーができるコンポーネントからのリリースや共振器がつくれるようになった。 共通点は約1~2度untexturedます。 深い特徴は、繊維表面を得る必要があります。
案件の増加:
- 大深度の描画
- 粗い表面感
- 柔らかなり縮小や資料
- 幾何学と縮密を中心に
- 化粧品の表面がドラッグマーク認
案方向に対応している必要がありますのパーティングライン金型開催します。 追加案遅く変更することが可能く遮断し、表面に、その確立は、引っ張り方向に。
利用肋骨の代わりに厚い壁
肋骨の増剛性を裏返すことなくその周辺地域の重量のプラスチックです。 としての最初の指針が、リブの厚みのベースが近い距離で40%に隣接するコストがかさんでしまいます。 の正確な比率により、樹脂の表面条件、ならびにゲート。
リブがあるの草案は、半径ができます。 背の高い、薄型のリブが難しい場合に記入できるトラップ。 密着したリブで複雑な冷却およびツールの加工を実現します。
デザイン上司として支援の特徴
ボスを受けネジピンを挿入し、交配。 孤立した厚手のボスを可視シンクに対す。
より良いボデザイン通常含まれるもの:
- A入りセンター
- 壁の厚さに関する公称壁
- Gussetsや肋骨のための横断的にサポート
- 半径に
- クリアランス近くの外壁
- 十分な草案を公表
スレッド成形ねじの性能は検証され、実際の樹脂繊維補強、防湿、パイロット穴径、長さ、組み立て速の影響が剥離およびウレタン樹脂が劣化します。
丸の内角
Sharp内部の隅に集中ストレスを破壊物質フローです。 ものの加工がとても困難で完全で最も金型-切削工具有限定です。
利用手厚い一貫した半径どの機能は許可証を発給してきました。 外径によっては内部の半径の呼び肉厚をより均一になります。
扱うアンダーカット切
アンダカットを防ぐには直線放出. 柔軟な部品が変形上の特徴の中でリリースが、硬質アンダーカット、一般にスライドリフター、折りたたみコア、焼メカニズム、または手の駆け込み挿入を行います。
これらの機構の増加:
- ツールのコスト
- 金型サイズ
- サイクルタイム
- 整備の需要
- リスクのフラッシュの摩耗
- 検証要件
前の受け入れる複雑さかどうかのチェック機能に移動することが可能で、パーティング線の交換とスロット、または作成中に二次動作します。
プランのパーティングライン
パーティングラインに影響するツールの建設、フラッシュし、視界を遮断強度、排出、および登場します。 置かないでください空間でシール面した視認性の高い化粧品分野をいただきます。
複合強パーティングラインが解決幾何の問題もなく、機械せ、維持し、より簡単な平面を分割します。
選べるゲート位置を故意に
門葉の名残と制御の樹脂に入り共振器がつくれるようになった。 その位置の影響:
- フロー長さと圧力
- 溶接ラインの位置
- 空気溜まり
- 繊維配向
- 梱包効率
- 収縮率および反り
- 化粧品の外観
- 自動またはマニュアルdegating
ゲートは一般にアクセスする必要が十分に厚い形状なので梱包圧力はなお続いているが有効になります。 を小型ゲートには、薄くて遠い部原因となり早期に凍結す。
普通のゲートの種類があります、タブ、トンネル、ピン、扇風機、ダイヤフラム、温泉-先端部門があります。 選択により、樹脂の形状、外観、生産量の金型を設定します。
を抜き
プラスチックの金型、空気なのがれました。 不適切抜きでやけどの原因となり、ショートショット、溶接ライン、高い射出圧力、またはディーゼル効果。
気口は一般的に近の記入し、挿入、および地域の流面です。 ベント寸法については別:ベントを釈放しなければなりガスをプラスチック。
マーク化粧品の重要な面を
描画する考:
- クラスAまたは外観重要面
- 地域のゲート痕跡が可能
- 許容エジェクタピンク
- パーティングラインとフラッシュの制限
- 質感に仕様
- 批判的に機能寸法
- シールと光学表面
- Datums検査方法
この情報は、金型が製造元的に可能部品にも失敗し、製品の映像は組み立てます。
射出成形公差
射出成形公差の影響を受けによる工具の精度、高分子収縮、工程の安定性、形状、キャビティカウント、繊維方向を水分をエアコン、計測温度、時間後の成形品です。
適用は回避するような厳しい公差べての寸法となります。 も増え、治工具検査工程-管理コストなしでも改善します。
音耐性計画:
- 定義機能性インターフェイスとデータ構造です。
- 別の重要な寸法からの参照。
- 金の収縮方向と距離からのゲートがあります。
- 指定の材質グレード前で最終ツール補正を行います。
- 定義の検査方法とコンディショニング。
- 利用統計力学のための生産-重要な特徴です。
- 考える機械加工または挿入のための寸法の成形工程とはできない経済的に
また、国際的に認められている ISO20457標準プラスチック成形部公差 ス構造の基礎を指定すると評価する成形品。 お客様の図面およびアプリケーション固有の基準が必要となる場合があり追加条件です。
共通の射出成形不良
| 欠陥 | 代表的な原因 | 実践的な是正措置 |
|---|---|---|
| ショートショット | 制限流空気、低溶融温度が不十分な圧力、早めのゲートを凍結 | の向上に抜き、ゲートサイズを調整し記入し、増溶けた金型温度以内に承認制限 |
| ヒケ | 厚さ、不十分なパッキン、ホットスポット、早めのゲートを凍結 | 芯出し厚手の形状の向上、冷却増加効果的な梱包、修正、ゲート位置 |
| 反り | 不均一壁冷却、オリエンテーション、不均一収縮 | バランスの形状や冷却、修正、ゲート戦略、最適な加工条件 |
| Flash | 不十分なクランプ力、遮断、過剰な圧、金型fit | 検査ツール、修正クランプセットアップ、減腔内圧力の適切な場合 |
| 溶接ライン | 分割フローの面で、低温度、排出、悪いゲート位置 | 移転ゲートの向上、抜き増加-フロー-フロントの温度、溶接線からロード地域 |
| 焼けマーク | 捕獲圧縮ガス、速度超過、抜き、材料の劣化 | 追加クリーン排気口を調整し、射出プロファイル、検証の溶融温度、滞留時間 |
| ジェッティング | 樹脂が開かない空洞が接触する表面 | 変化ゲートの種類や位置を削減し、初期射出速度 |
| 分岐またはシルバ | 湿気、揮発性、分解、空気巻込み | 乾燥材料を正しくチェック汚染の低減、劣化および改善の可塑化 |
| ボイド | 厚部の貧しい梱包、収縮の一部 | コアウ重、増加効果的な保持圧力の向上、ゲートアクセス |
| 層間剥離 | 汚染を避け、過剰なエマルション系離型剤 | 分離材料、クリーン取扱システムの検証により樹脂との相溶性 |
プロセスの変化の計画、設計や金型問題に対しては一時的にマイナス 根本原因解析検討しておくべきである、樹脂、金型、機械加工の歴史です。
単一共振器、マルチ共振器型
単一共振器型の生産を一部当サイクルです。 ではしばしば適切な橋梁の生産、大型部品、不確実な需要、またはパーツが変化します。
マルチキャビツールでくつかの部品を期間中毎サイクルでき下げの直接労務費、機械コストユニットです。 しかし、初期投資により、ランナーシステムをバランスの圧力、温度、材料使用量を毎共振器がつくれるようになった。
複数空洞射出成形 となりの魅力が需要を安定的に追加します。 前を選択し、評価:
- 年次決算および寿命量
- 機械サイズや利用クランプ力
- ランナーバランス
- 冷却性
- キャビティを共振器の寸法変化
- 工具のメンテナンス戦略
- スペアを挿入し、修復計画
- 検査要件のための各キャビティ
の高い金型キャビテーションは自動的に安くなっています。 、今まで十分に行なわツールで提携、資本が貧しい空洞のバランスをスクラップは、困難とされている。
試作製作金型
生産型では初のデザインは物理的に評価されます。
急速射出成形 製作可能部品の樹脂を使用し簡略化または低容量のツールです。 これは標準的な碁盤は縦横収縮するので、ゲートの外観、組立、表面仕上げ、成形機械の挙動を開始する前に、寿命の長い生産成形したものです。
他のプロセス応答の異なる質問
- A 真空鋳造サービス 役に立つ小さなバッチでのポリウレタン部分が、柔軟グレード、プレゼンテーションの質問以上正確な生産-樹脂ます。
- A CNC加工サービス できる正確なパーツの金型、治具、機能試作品、少量部品の形状のない成形します。
- 添加剤の製造に有用な高速形状チェック、内部チャネル、デザインの反復や少量のカスタムパーツ。
試作部品な解釈されます。 加工や鋳造試作品が似て成形品中の異なる分子配向、残留応力、ニットライン、表面の質感、機械的性質
からCADモデルの生産
制御された開発プロセスの低減型の修正や開始遅くなる。
1. 要件定義
文書荷重、温度、化学品、外観、規制上の制限、生産量、生活サービス、検査ます。
2. 選択候補材料
選べる特定のグレードが可能です。 を得る現在のデータシート、加工ガイド縮小の情報、コンプライアンス宣言し、供給状態にします。
3. 実施設計のため-製造審査
見直しの壁、ドラフト、リブ、ボス、アンダーカット,遮断、ゲートオプション、エジェクター、質感、パーティング、不快な振動を大幅に抑制します。
4. ラ金型-フロー分析時のリスクを正当化す
シミュレーションの推定塗りつぶしのパターン、圧力、溶接ライン、空気トラップ、冷却挙動、ファイバーオリエンテーション、反り. その出力に依存して正確な材料データおよび境界条件ですむシュミレーションガイド工学の判断により置き換えバリデーションを実施します。
5. 承認ツールのデザイン
確認共振器のレイアウト、工具鋼やアルミニウムグレード、冷却、ゲート型、押出行動をセンサー、挿入、保守ます。
6. を行うツールの試験
初期試験で確かどうかを金型に充填及びスリリース。 後試験を磨き工程の設定と検証の寸法、外観、ますか?
7. 検証の過程
利用記録プロセスウィンドウ点から詳しくかつ分かりやすく"ゴールデン"機械設定あり。 し、必要な場合には、完全第一-第検査、力学、材料試験、正式な資格です。
8. 制御生産の変化
トラック樹脂、着色剤、機械課題、工具のメンテナンスは、プロセスの改正及び承認偏差. る非正規滞在物またはパラメータの変化を無効にする前の試験をします。
持続可能性材料の効率化
射出成型用材料を効率的にし、特に、ホットランナシステムを解消冷ランナーの廃棄物プロセス制御を拒否率は低い。 ただ、幅広いプラスチックのシステムの大幅な環境課題です。
OECDの報告によるとグローバルプラスチックの生産に達した 460万トン2019年が、廃プラスチックに達した 353百万トン. のみ 9%の廃棄物最終的にはリサイクル. ここでは、日本年金機構からの測定の歴史的データではなく、投機市場予測からお選びいただけ OECDグローバルプラスチックの展望.
メーカーへの影響を低減した:
- 還不要な部分量
- 過度のランナーやスタートアップスクラップ
- 用のランナーが技術的、経済的に適切な
- 保樹脂の流れクリーンを分離
- 妥当性制御regrind率
- 選択リサイクル-コンテンツの成績が能
- 設計-アッセンブリーの修理や解体
- マーキングポリマー製品サイズと規則
- を避ける互換性のないマルチ素材の組み合わせく明確な利益
- 伸びる金型と製品サービス生活
リサイクル性に依存して収集、分類、汚染、添加物、色、地域のインフラのために、その後市場の需要ではなく、リサイクルシンボル成型されます。 の 米国環境保護局(EPA)は、プラスチック材料固有のデータ 有コンテキストをどのようプラスチック製品の入廃棄物のストリームとして管理します。
の場合はご利用射出成形プラスチック?
射出成形に強いの場合:
- デザイン性は安定的に安定しています。
- 生産量性を正当化することはでき最適。
- 繰返し精度が重要になります。
- 目的樹脂を満たさなければな特ます。
- のmoldableり、その高いる。
- 高速生産サイクルを著しく削減ユニット。
- 表面の質感、色、または機能が統合さを排除することができ二次ます。
他のプロセスにより適した場合:
- ほんの一握りの部品が必要です。
- デザインが変わるのか。
- の部分が大きすぎための実践的な金型や機械の容量です。
- 幾何学を開放しないことから金型を経済的に
- のに必要な公差は経済の成形も可能。
- シート押出、鋳造、機械加工形で既に一致することを予想しました。
- 素材の認証や性能が利用できるmoldableます。
Faq
プラスチックのベストのための射出成形?
その答えは用途に依存する。 ABSに広く利用されてい魅力的なハウジング、ポリプロピレンの化学性、生活ヒンジ、ナイロンの摩耗および機械的性能、ポリカーボネートのための影響及び透明性を覗くための求める高温環境です。 特定のグレードを選択するか検証します。
どのくらいの草案は射出成型部分は必要ですか?
約1~2度には共通点が多くuntexturedます。 深い特徴は、繊維表面は一般に必要とします。 樹脂の収縮、深度、金型研磨、形状を変更できます。
なぜ均一な肉厚問題なのか?
均一な壁を記入し、冷ます。 突然の厚さの変化を地域差とその圧力と冷却速度の増加にヒケ、ボイド、残留応力、反り.
で再生するプラスチック射出成形品?
ただし、リサイクルコンテンツが必要ないようです。 汚染、劣化、湿度、色の変動、添加物の歴史、内容的にも一貫性に欠けの分子量変更することが可能な加工部品ます。 規制や安全関連アプリケーションの追加課ます。
は射出成形に適した少量生まれるだろうと思っています。
させることができる。 試作や橋道具の削減、初期投資に比べて高い量産金型等となっております。 経済の決定を見比べていただき金型、価格、デザインの安定、納期、期待寿命です。
コメント
関連ブログ
仙のブログで共有における幅広い知識と経験による試作品製造. 弊社の記事を支援することを目指します石油精製製品のデザインとナビゲート、および、複雑な造形にします。