A Moldagem Por Injeção De Dispositivos Médicos : Um Guia Completo
Tabela de Conteúdo
Dispositivos médicos freqüentemente dependem de peças de plástico que deve ser precisos e repetíveis, arrumado, de longa duração, e seguro para sua significava uso. Um modelado de imóveis, fluido-componente de gestão, instrumento cirúrgico gerenciar, diagnóstico cartucho, ou wearable-dispositivo quarto pode parecer simples. Os requisitos de produção por trás dela são, normalmente, muito mais que exigem.
Por isso a moldagem por injecção médica itens requer a coordenação de um método para a seleção de materiais, componentes, projeto de molde, procedimento de controle, a análise, o reconhecimento e regulamentação da papelada.
Esta visão explica exatamente como clínica gadget tiro de moldagem por funções, quando é adequado, como a escolha de materiais e ferramentas, e o que as equipes de produto precisa atender antes de mudar-se do protótipo para a produção em massa.
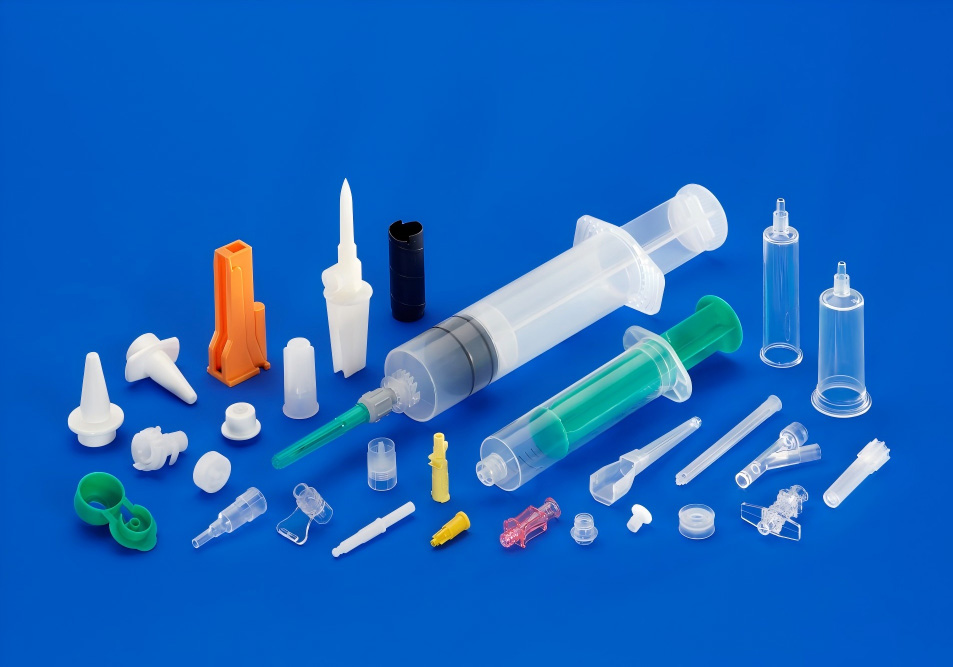
O Que É A Moldagem Por Injeção Para Dispositivos Médicos?
Moldagem por injeção médico é o procedimento de produção de polímero de elementos através da infusão de fundição de plástico para a direita em uma precisão do molde. Depois que o produto se resfria e se solidifica, o molde abre e completou o componente é ejetado.
O procedimento padrão é semelhante ao de moldagem por injeção utilizado no cliente e produtos comerciais. A diferença é o grau de controle necessário.
Uma clínica de moldagem programa pode exigir, para o endereço:
- Apertado e repetibilidade dimensional resistências
- Controlada da matéria-prima especificações
- Toda a rastreabilidade do lote
- Parte limpeza e prevenção de contaminação
- Validação de critérios de moldagem
- Saneamento de compatibilidade
- Resistência química
- A biocompatibilidade de avaliação
- Embalagem e a vida de prateleira de necessidades
- Exame e aprovação de normas
- Documentado de controle de mudanças
Nem todo médico componente de plástico chamadas para o mesmo ambiente de produção. Um não-paciente contactar a tampa dos dispositivos podem ter exigências diferentes a partir de um descartáveis curso fluido, implantáveis parte, ou instrumento médico. O processo baseia-se no dispositivo se destina, e a ameaça de conta.
Comum de Instrumentos Médicos Feitos com Molde de Injeção
Moldagem por injeção médico componentes de mostrar-se em quase todos os segmentos de cuidados de saúde de fabricação.
Diagnóstico e Laboratório de Investigação de Elementos
Instâncias incluem:
- Teste de cartuchos
- Teste proprietários
- Pipeta elementos
- Microfluidic carcaças
- Consumíveis de laboratório
- Recipientes para reagentes
- A centrífuga de componentes
- Instrumento de análise de cobre
Esses itens geralmente precisam de uniformidade dimensional devido ao fato de que pequenas variantes podem afetar o fluxo de fluido, fixação, posicionamento óptico, ou seja, a interacção com dispositivos automáticos.
A Droga De Entrega De Ferramentas
Shot de moldagem é feita periodicamente o uso de elementos:
- Auto-injectores
- Inaladores
- Seringa acessórios
- Medicina dispensadores de
- Pena-injetor de carcaças
- Líquido conectores
- Dispositivos de aplicação
Interações-entrega de peças pode combinar plástico em forma de livrar-se de molas, elastômeros, vidro, equipamentos eletrônicos, ou de elementos metálicos. Construído componentes devem ser projetados para confiável e consistente de atuação.
Cirúrgicas e de Procedimento-Produtos Relacionados
Instâncias incluem:
- Instrumento cirúrgico cuida de
- Não reutilizáveis pinça de componentes
- Instrumento de carcaças
- Dispositivos endoscópicos
- De cuidados de feridas elementos
- Estéril bandejas
- Procedimento define
- Tubos de portas
Conforto projetos, mantenha a textura, a esterilização, a resistência química, a estética e a avaliação podem influenciar o layout.
Wearable e Ferramentas de Rastreamento
Wearable artigos médicos podem usar o tiro de componentes internos para:
- Propriedades dos sensores
- Capas de bateria
- Pulso-usado gadget gabinetes
- A pele contacto com conchas
- Televisão a cabo relevos de tensão
- Snap-fit assembléias
- Capas protetoras
Essas partes podem requerer a suportar o suor, a oleosidade da pele, agentes de limpeza, efeito duplicado flexão, e a exposição direta à umidade.
Médico Ferramentas De Carcaças
Maiores equipamento pode consistir de:
- Ferramenta de diagnóstico de cobre
- Painel de controle de molduras
- Tela de celular imóveis
- Ferramentas de gerencia
- Bomba de gabinetes
- Guardas de proteção
- Interno chaves
Para estas aplicações, o visual e o desempenho estrutural de maio questão maior do que direta ao paciente chamada. No entanto, facilidade de limpeza, fogo de desempenho, resistência química, e precisão de montagem ainda pode ser essencial.
Por Que A Seleção De Materiais Assuntos
O produto escolhido para um médico componente impactos quase todos os jusante escolha, consistindo de molde layout, refino de temperatura, esterilização abordagem, os requisitos da avaliação e regulador da papelada.
Comum famílias de produtos incluem:
| Produto | Benefícios Comuns | Potencial Considerações | Aplicações Típicas |
|---|---|---|---|
| Polipropileno (PP) | Resistência química, baixa espessura, despesas de desempenho | A contração, menor contração de plásticos de engenharia | Recipientes de laboratório, componentes, peças descartáveis |
| Policarbonato (COMPUTADOR) | Alta influência força, transparência, dimensional de desempenho | Tensão da divisão de química do nível de sensibilidade, de saneamento limitações para alguns qualidades | Imóveis, claro cobre, análise de peças |
| ABDOMINAL | Excelente aspecto, o impacto no desempenho, fácil manuseio | Pode não corresponder a todas saneamento ou paciente-aplicações de contato | Ferramentas de imóveis, tem o cuidado de não-pacientes-entre em contato componentes |
| POM/ Acetal | Redução de fricção, uso de resistência, dimensões de segurança | Química e saneamento de compatibilidade devem ser examinados | Mecanismos de mudanças, válvula de elementos |
| PEEK | Temperatura alta eficiência, resistência química, resistência | Material e os custos de tratamento | Especializada clínicos e médicos de peças |
| PEI | De alta tenacidade e resistência ao calor | De maior custo e que exigem a manipulação de problemas | Esterilizável partes do aparelho |
| TPE/TPU | Flexibilidade, garantindo, de toque suave e desempenho | A colagem, a força de rasgo, e processo de controle de fatores a considerar | Juntas, detém, selos, wearable componentes |
| Silicone grau médico | A adaptabilidade, o nível de temperatura de resistência, reconhecido usos médicos | Normalmente processados de forma diferente a partir de policarbonato de moldagem por injeção | Selos, válvulas, tubos, componentes macios |
O rótulo de "grau clínico" não é suficiente por si só. O material tem que ser revisto para a aplicação específica.
Considerações importantes incluem:
- Será que o componente de contato com a pele, de tecido, sangue ou medicação?
- É o contato temporário, prolongado ou permanente?
- Será que o componente ser higienizado?
- Qual saneamento abordagem vai ser usado?
- Vai contato para álcoois, anti-bacterials, solventes, óleos, ou análogos de soluções?
- Ele deve permanecer transparente?
- É o isolamento eléctrico necessário?
- A necessidade material retardante a chamas de desempenho?
- Será que a parte de ser submetido a repetidas carga mecânica?
- O produto é sustentado pela adequada documentação de fornecedores?
Para o paciente contacto itens, a biocompatibilidade de análise precisam ser endereçadas através do gadget de gestão de risco e que regem o processo. O FDA orientações sobre a ISO 10993-1 esclarece a forma como orgânico, a análise precisa ser considerado em relação ao dispositivo da natureza e o período da chamada.
A concepção de um Médico de Plástico para Moldagem por Injeção
Um ambiente de confiança e moldado componente começa com um desenho que corresponda ao produto, o molde, processo e ambiente de uso.
Preservar A Regular A Espessura Da Parede
Grande espessura de parede ajustes pode criar:
- marcas de afundamento
- Espaços vazios
- Desigual de refrigeração a ar
- Empenamento
- Recorrente estresse
- Irregular eficiência mecânica
Uniforme paredes não são constantemente possível, particularmente em estruturais ou caixas de livrar-se dos atributos incorporados. Onde espessura transições são necessários, utilizar gradual ajustes, costelas, perfuração e adequado raios.
O Uso De Projecto De Ângulos
Projecto permite que a parte em forma para liberação do molde sem atrito excessivo ou danos.
Não o suficiente projecto pode resultar em:
- Bagunçar
- Arraste marcas
- Ejeção de danos
- O desgaste do molde
- A degola
- Mais os tempos de ciclo
O necessário projecto depende do material, a área da superfície de revestimento, de profundidade, a aparência e o sentido de ejeção. Distintas áreas de superfície, geralmente, requerem ainda mais minuta de superfícies polidas.
Adicionar Costelas Cuidadosamente
Costelas pode melhorar a rigidez, sem fazer toda a parte mais espessa. No entanto, as costelas são bem grossos podem produzir marcas de pia na superfície visível da área.
Como um princípio projeto básico, costelas devem ser consideravelmente mais fino do que o vizinho de parede nominal de superfície, com a proporção exata validado através do produto e molde de fluxo de avaliação.
O Uso Apropriado De Raios
Afiadas bordas internas foco do estresse e da ansiedade e são difíceis de preencher regularmente. Cantos arredondados boost:
- O fluxo fundido
- Parte da força
- Molde de fabricação
- A vida útil da ferramenta
- Distribuição do esforço
- O raio deve ser compatível com a espessura da parede e requisitos funcionais do componente.
Plano de Snap-Fits e Dobradiças de Vida Precoce
Snap-fits, adaptável braços, e que vivem juntas podem reduzir assembleia custo, no entanto, sua eficiência depende do material ações, de pressão, de posicionamento, e repetido necessidades.
Não presumir que um snap-fit criado para um item de consumo irá executar fielmente após a esterilização direta ou a exposição a produtos químicos de limpeza. A configuração deve ser testado em sua última problemas ecológicos.
Controle de Linhas de Solda e Ar Armadilhas
Solda linhas lugar onde separado degelo frentes de cumprir. Eles podem ser aceitáveis em baixa tensão áreas, mas eles podem acabar sendo pontos fracos ou visíveis defeitos cosméticos.
Molde os desenvolvedores podem gerenciar linhas de solda através de:
- Porta-localização de alterações
- A circulação de avaliação
- Ventilação
- Estouro de poços
- Controle de temperatura
- A geometria da peça ajustes
- Injeção-otimização de perfil
Ar armadilhas necessitam de ventilação. Pobres ar de ventilação pode causar queimaduras, breve tiros, instabilidade dimensional, ou contaminação problemas relacionados.
Médico Concepção De Moldes De Injecção
O molde é um dos ativos mais importantes no programa. Isso afeta a qualidade, capacidade de produção, custo de manutenção, e a capacidade de controlar o processo ao longo do tempo.
Único-Cavidade Versus Multi-Cavidade De Moldes
Uma única cavidade do molde produz uma parte por ciclo de moldagem. Ele pode ser adequado para:
- Início de produção
- Menor volume anual
- Grandes ou complexos componentes
- Os produtos ainda em fase de alterações de design
- Inicial lançamentos do mercado
Um multi-cavidade do molde produz várias peças por ciclo. Pode ser preferível quando:
- A demanda é alta
- Unidade de custo deve ser reduzido
- O design é estável
- O tempo de ciclo é uma grande restrição de capacidade
- Consistente peças necessárias para montagem automatizada
No entanto, mais cavidades, aumentar a necessidade de enchimento equilibrado, consistente de resfriamento, preciso construção de moldes, e cavidade-nível de inspeção.
Para estabelecida projetos e maior volume de programas, multi-cavidade médica moldes pode melhorar de saída e reduzir a junta de custo por peça. A economia deve ser avaliada em relação a custo de ferramental, previsão de confiança, necessidade de manutenção, e expectativa de vida do produto.
Corredor Frio Versus Sistemas De Canais Quentes
Frio corredor moldes deixar um corredor que podem precisar ser cortado ou eliminado. Quente-corredor sistemas podem reduzir o corredor de resíduos e suportar um maior volume de produção, mas eles aumentam a complexidade e o custo.
A melhor escolha depende:
- Comportamento do Material
- Parte tamanho
- Número de cavidades
- Portão requisitos
- Cosméticos expectativas
- Estratégia de automação
- Manutenção da capacidade de
- A produção esperada de volume
Molde de Aço e a Vida útil da Ferramenta
Ferramenta de materiais devem ser selecionados de acordo com:
- O esperado tiro contagem
- Resina abrasividade
- Risco da corrosão
- Superfície-requisitos de acabamento
- Tolerância Dimensional
- Ambiente de produção
- Plano de manutenção
Vidro mineral ou cheio de plásticos pode aumentar o desgaste da ferramenta. Materiais corrosivos, aditivos e ambientes úmidos podem exigir resistente à corrosão de materiais do molde ou de proteção tratamentos.
Gates, Expulsões, e Linhas de separação
Portão de posicionamento podem influenciar:
- De solda, linha de localização
- Fibra de orientação
- Cosméticos aparência
- A pressão de enchimento
- Pack e diminuir o comportamento
- Tensão Residual
Ejetor de pinos devem ser colocados de forma que eles podem remover a parte sem distorcer superfícies críticas. A linha de separação deve ser posicionado de modo a minimizar flash funcional ou áreas de vedação.
Para as equipes de preparar a produção de ferramentas, dispositivo médico de ferramentas pode ser avaliada juntamente com a seleção de materiais, requisitos de tolerância, volume anual, validação e necessidades.
Produção limpa e de Controle de Contaminação
Limpeza de fabricação não significa automaticamente que cada componente deve ser moldado em uma sala limpa certificada. Os controles necessários dependem do dispositivo, etapa de fabricação, utilização, embalagem, processo de esterilização, regulamentares e de estratégia.
Potencial de controles incluem:
- Controlado o acesso de pessoas
- Material de identificação e segregação de
- Procedimentos de limpeza
- Molde e manutenção da máquina
- Estrangeiro-material de prevenção
- O monitoramento ambiental, onde necessário
- Controlada embalagem
- Parte de procedimentos de manipulação
- Definidas as condições de armazenamento
- A rastreabilidade dos lotes de produção
Uma sala limpa pode ser apropriado quando o produto é sensível à contaminação por partículas ou quando o processo de moldagem é parte de uma controlada estéril ou asséptica estratégia de manufatura. Em outros casos, controlado manuseio e validados de limpeza pode ser mais apropriada do que a sala de produção sozinho.
Uma sala limpa também não corrigir pobres projeto de molde, falta de ventilação, descontrolada material de secagem, ou fraco processo de disciplina. Controles ambientais e controles de processo devem trabalhar juntos.
Esterilização Considerações
O método de esterilização deve ser considerado cedo, de preferência antes de o material e a parte de design são finalizados.
Métodos comuns incluem:
- Óxido de etileno, ou EtO
- Radiação gama
- Feixe de elétrons de irradiação
- Vapor ou calor úmido
- Peróxido de hidrogênio vaporizado
- Outra aplicação de métodos específicos
Cada método pode afetar polímeros de forma diferente.
Efeitos potenciais incluem:
- Descoloração
- Fragilização
- A perda de resistência ao impacto
- Alteração Dimensional
- Stress cracking
- A degradação dos materiais
- Alterações na transparência
- Ou Odor residual preocupações
Um componente não se torna adequado para a esterilização só porque uma resina de listas de fornecedores a capacidade de esterilização. O final da peça, o molde design, história de processamento, sistema de embalagem, e o ciclo de esterilização, influenciam o desempenho.
O O FDA médico-dispositivo de esterilização recursos fornecer contexto regulamentar para os processos de esterilização e validação de expectativas.
Biocompatibilidade e Contato com o Paciente
Para o paciente-entre em contato com componentes de segurança biológica deve ser avaliado no contexto do dispositivo.
A avaliação poderá considerar:
- Tipo do contato
- A duração do contacto
- Corpo de localização
- Resíduos do processamento de
- Corantes e aditivos
- Molde-liberação de agentes
- Agentes de limpeza
- Esterilização efeitos
- Extraíveis e lixiviáveis
- Tratamento de superfície
- Material alterações
Um material de folha de dados por si só não substitua o dispositivo de nível de avaliação. Dois componentes feitos a partir da mesma nominal polímero pode ter diferentes perfis biológicos devido a diferenças na aditivos, corantes, processamento, limpeza e esterilização.
Os fabricantes de dispositivos médicos deve definir a necessária avaliação biológica com a regulamentar adequado, de qualidade, clínicos e especialistas.
Sistemas de qualidade e Documentação Regulamentar
Médicos de moldagem por fornecedores e fabricantes de dispositivos precisam de um sistema de qualidade adequado aos produtos e mercados em que servir.
O FDA de Estados Unidos da Qualidade Sistema de Gestão Regulamento, ou QMSR, incorpora ISO 13485:2016 por referência. O FDA explica o QMSR requisitos e informações de transição em suas oficial Sistema De Gestão Da Qualidade Regulamento.
Uma controlada de medicina programa de fabricação podem incluir:
- Fornecedor aprovado controles
- Controle de documentos
- Registros de treinamento
- Manutenção de equipamentos
- Calibração
- O processo de validação
- Registros de inspeção
- Gestão de não conformidades
- Ação corretiva e preventiva
- Tratamento de queixas
- Rastreabilidade na produção
- Controle de mudanças
- A retenção de registro de
A documentação exata pacote depende do dispositivo e o acordo contratual. Um contrato fabricante pode produzir peças com as especificações do cliente, enquanto o legal do fabricante mantém a responsabilidade para o produto acabado dispositivo e suas submissões regulatórias.
Validação do processo para a Moldagem por Injecção Médica
Validação do processo demonstra que um processo pode produzir repetidamente aceitável peças sob condições definidas.
Um programa típico pode incluir:
Qualificação De Instalação
Isso confirma que os equipamentos, utilitários, ferramentas, e sistemas de apoio são instalados de acordo com o aprovado requisitos.
Qualificação Operacional
Este avalia se o equipamento e o processo de operar de forma consistente em toda definidas faixas de operação.
O Desempenho De Qualificação
Isso confirma que o completo processo de produção pode produzir repetidamente conformidade com peças em normais condições de fabricação.
Importante moldagem parâmetros podem incluir:
- Barril e temperaturas do molde
- Velocidade de injeção
- A pressão de injecção
- Mantenha a pressão
- Tempo de espera
- Tempo de refrigeração
- Parafuso de posição
- Material, condições de secagem
- Molde-clamp condições
- Tempo de ciclo
- Condições ambientais
A validação deve ser conectado a mensuráveis requisitos do produto. O objetivo não é simplesmente para gravar as definições da máquina. É para demonstrar que o processo controla as características que importa.
Inspeção e Testes
Inspeção critérios devem ser definidos antes do início da produção.
Dependendo do componente, isto pode incluir:
- Dimensões críticas
- As superfícies de vedação
- Flash limites
- Rebarbas e arestas vivas
- marcas de afundamento
- Linhas de solda
- Planos curtos
- Cor e transparência
- Acabamento da superfície
- Peso da peça
- Assembleia força
- Vazamento de desempenho
- Resistência ou afetar o desempenho
- Resistência química
- Esterilização de desempenho
Equipamento de inspecção podem incluir:
- Pinças e micrômetros
- Comparadores ópticos
- Máquinas de medição por coordenadas
- A visão de sistemas de inspeção de
- Testes de vazamento de equipamentos
- Medidores de força
- Superficial-rugosidade instrumentos
- Especializada funcional luminárias
Não cada dimensão tem a mesma freqüência de inspeção. Crítica-a-características da função deve receber controles apropriados com base no risco, capacidade e desempenho histórico.
Do Protótipo para a Produção
Um erro comum é passar diretamente de um protótipo parte caros para a produção de ferramentas sem confirmar o design.
Etapas do processo de desenvolvimento reduz o risco:
- O desenvolvimento do conceito: Confirme a arquitetura do produto e requisitos básicos de usuário.
- O protótipo de produção: Avaliar a forma, o ajuste, a ergonomia, a montagem e a usabilidade.
- Engenharia de verificação: Teste o desempenho contra definido entradas de design.
- Piloto de ferramentas: Produzir representante de peças e identificar os riscos dos processos.
- A validação do projeto: Confirme que o dispositivo atende às necessidades do usuário em se destina-ambiente de uso.
- Produção de ferramentas: Versão estável de geometria para repetitivo de fabricação.
- Processo de validação: Estabelecer controlada e documentada das condições de produção.
- Acompanhamento de produção: Controlar a qualidade, rendimento, reclamações, alterações, e o desempenho do fornecedor.
Para a fase inicial de peças, carcaça de vácuo para a médica protótipos pode fornecer pequenos lotes úteis visual e características funcionais antes da produção de ferramentas é justificada.
Para tight-tolerância de componentes mecânicos, elétricos, pastilhas, ou início de amostras de engenharia, CNC usinagem de dispositivos médicos pode ser uma escolha melhor do que a moldagem. Usinagem CNC é particularmente útil quando a geometria é ainda alterar ou quando apenas um pequeno número de peças é necessário.
Uma vez que o design esteja estável e a um processo de produção é necessário, rápida de moldagem por injeção para dispositivos médicos pode ajudar as equipes de obter peças moldadas, sem esperar por um total de alto volume de ferramentas do programa.
Perguntas frequentes
O que significa "moldagem por injeção de médicos", quer dizer, como um resumo?
A frase refere-se a processos de moldagem por injeção utilizada para a fabricação de componentes para dispositivos médicos, laboratório de produtos, de sistemas de diagnóstico, a droga de entrega de produtos, instrumentos cirúrgicos e equipamentos de saúde.
É médica de moldagem por injeção de sempre realizada em uma sala limpa?
Não. O necessário ambiente de manufatura depende do componente, dispositivo de risco, uso pretendido, esterilização estratégia, a embalagem, a contaminação e o controle de requisitos. Alguns produtos necessitam de uma sala de produção; outros requerem manipulação controlada e validada procedimentos de limpeza.
Como é que a moldagem por injeção de dispositivos médicos de custo?
O custo depende do tamanho, geometria, resina, as tolerâncias, o material do molde, cavidade contagem, validação de requisitos, necessidades de inspeção, e o volume de produção. De ferramentas, geralmente, representa o maior investimento inicial, enquanto que por parte de custo diminui à medida que o volume aumenta. Protótipo de moldagem, usinagem CNC, ou de fundição a vácuo pode ser mais econômico, durante os primeiros anos de desenvolvimento antes de se comprometer a produção de ferramentas.
Qual o tempo de moldagem por injeção médica devlices tomar?
A linha de tempo varia por parte complexidade, a disponibilidade de material, projeto de moldes, ferramental método de validação de requisitos, e quantidade de produção. Simples protótipo ou de uma ponte de ferramentas pode mover-se desde a concepção ao primeiro amostras de forma relativamente rápida, enquanto validado produção de ferramental pode requerer tempo adicional para o molde de ensaios, inspeção dimensional, processo de qualificação e corretiva iterações. Um cronograma realista deve incluir a revisão do projeto, a ferramenta fabricação, amostragem, teste, validação e aprovação final.
O que é a melhor de plástico para dispositivos médicos?
Não existe um único "melhor" de plástico para cada dispositivo médico. A escolha certa depende do dispositivo da intenção de uso, contato com o paciente, método de esterilização, exposição a substâncias químicas, mecânicas, e de regulamentação de estratégia.
Comentários
Posts Mais Recentes
Blogs Relacionados
Senyo o blog é focado em compartilhar o nosso conhecimento extensivo de protótipo de fabricação. Através de nossos artigos, temos o objetivo de apoiar a refinar seu design de produto e navegação do complexidades de prototipagem rápida, mais eficaz.
Revolução das peças de torneamento CNC: Atingir uma precisão incomparável
23 de dezembro de 2024
Ler Mais "