Introdução à Injeção de Moldagem e Injeção de Moldes de Plástico
Tabela de Conteúdo
O que é uma boa peça de moldagem por injeção?
O processamento de produtos moldados por injeção de alta qualidade é um projeto sistemático que requer esforços de colaboração na seleção de materiais, conceção de moldes, equipamento de moldagem por injeção, otimização de parâmetros de processo e controlo de qualidade. Só controlando rigorosamente todos os aspectos e prestando atenção aos detalhes é que podemos produzir produtos moldados por injeção de alta qualidade que satisfaçam a procura do mercado.
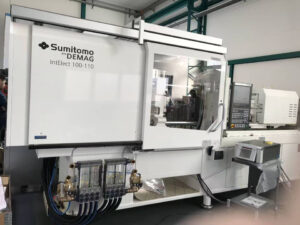
Equipamento - Máquina de moldagem por injeção (IMM)
Tamanho do disparo da máquina
1. Determinação da quantidade de injeção: G=Peso do produto (calculado com base em 3D)+Peso da cabeça de material (calculado com base no peso da corrediça) 2. Confirmar o volume de injeção com a máquina: 2-1. Peso da peça = 30 - 80 % do tamanho da injeção da máquina Peso do componente=30-80% do volume máximo de injeção da máquina (real) 2-2. Capacidade máxima de moldagem por injeção da máquina (real): Capacidade de injeção da máquina (real)=Capacidade de injeção da máquina (teórica) * PM/PPS Capacidade de injeção da máquina (teórica): Verificar os parâmetros da máquina PM ---- Utilizar a gravidade específica das matérias-primas PPS - Gravidade específica do poliestireno (PS) à temperatura ambiente (1,06g/cm3)
Força de aperto da máquina
1. Seleção da força de aperto máxima da máquina: obtida em função dos parâmetros da máquina 2. Cálculo da força de bloqueio necessária para o produto: F=Q*S F - A força de bloqueio necessária para o produto Q - Pressão de injeção no interior da cavidade do molde Necessidade de investigar a força de perda de pressão do canal de fluxo no interior da cavidade do molde S - Produtos com sistema de vazamento na superfície de separação Área total projectada, cm2 3. Requisitos normalizados: F<F (força máxima de aperto da máquina) * 85%
Confirmação das dimensões de instalação da máquina:
1. Dimensões do bico da máquina e do canal de entrada do molde
2. confirmação das dimensões de instalação da máquina
a. O raio R da ranhura esférica no revestimento do jito deve ser 1-2 mm maior do que o raio r da cabeça esférica do bico da máquina
b. O diâmetro D da extremidade pequena do revestimento do canal de entrada deve ser 1 mm superior ao diâmetro d do bocal da máquina 2. Tamanho do anel de posicionamento do molde: Comparar as dimensões da máquina e dos anéis de posicionamento do molde 3. As dimensões do molde e o espaçamento entre as colunas da máquina 4. Confirmar a posição dos parafusos de bloqueio do modelo da máquina e do tubo de água de refrigeração do molde
Confirmação da espessura do molde e do curso de abertura do molde:
1. Confirmar o método de trabalho: Sk>=Hm+H1+H2+a+5~10mm. Sk --- Distância total de abertura do gabarito da máquina de moldagem por injeção (distância máxima de abertura entre o gabarito móvel e o gabarito fixo) Hm - Espessura do molde (mm) H1---- distância de saliência, geralmente igual à altura do núcleo H2---- Altura do produto, incluindo o sistema de vazamento A ---- Este valor só é necessário para o molde de três placas, que é a distância entre a placa-mãe e a placa de alimentação quando estão separadas
2. Curso do ejetor da máquina: Ao verificar os parâmetros da máquina, o curso do pino ejetor do molde é marcado no LAYOUT do molde
3. É geralmente necessário que o curso do pino ejetor do molde seja inferior ao curso do pino ejetor da máquina Molde S<Máquina S
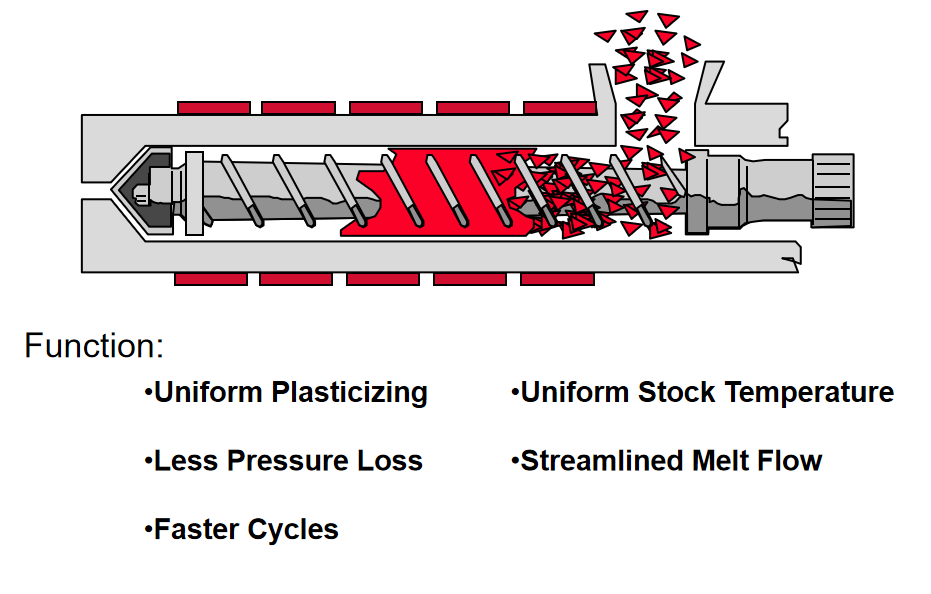
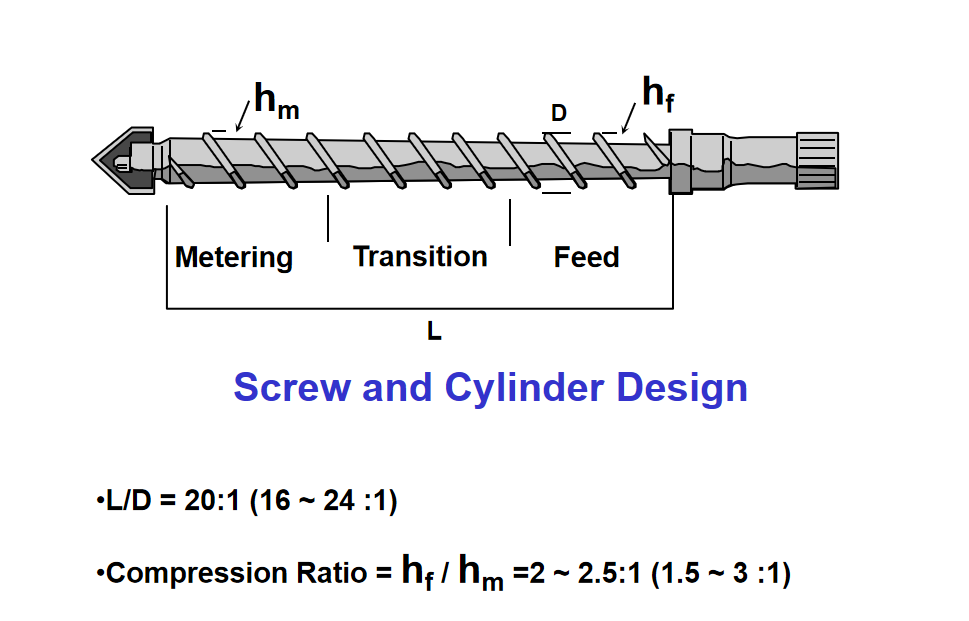
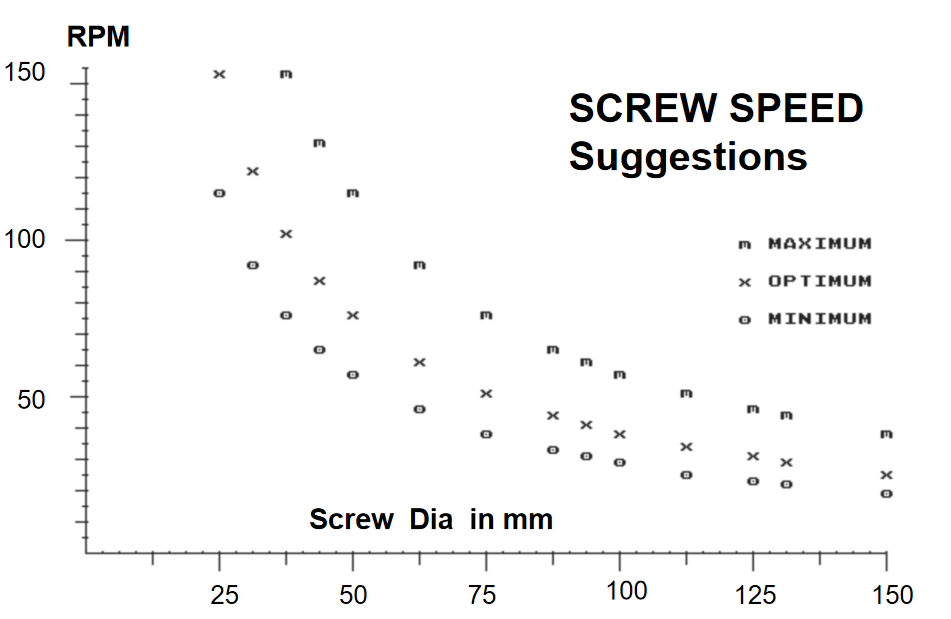
Introdução ao parafuso de máquina
Processo de moldagem por injeção
1. Alimentação solta e retirada O parafuso roda no interior do tubo de material, enrolando o plástico da tremonha e compactando-o gradualmente, esgotando-o, plastificando-o e fundindo-o. O plástico é continuamente empurrado para a frente pela rosca e acumula-se gradualmente entre o topo e o bocal. O próprio parafuso move-se lentamente para trás sob a pressão da massa fundida e pára de se mover quando a massa fundida acumulada atinge um volume de injeção 2. Injeção Quando o parafuso pára de se mover, sob a ação do cilindro hidráulico ou da força mecânica, o parafuso é empurrado para a frente para injetar a massa fundida no molde através do bocal 3. Pressão de retenção Quando o molde está cheio, o caudal abranda e o plástico continua a ser espremido para dentro da cavidade do molde, aumentando a densidade da massa fundida
Variáveis de processo importantes
Temperatura de fusão
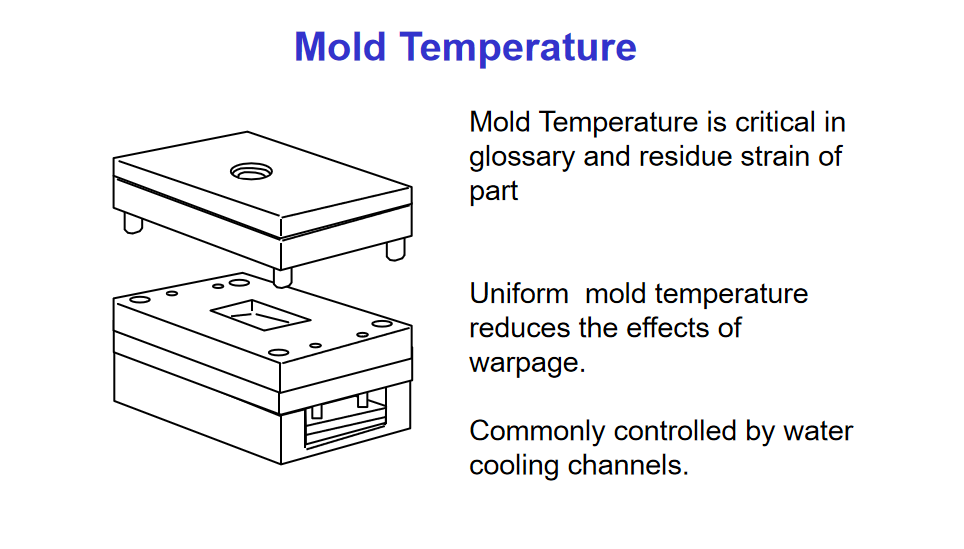
Temperatura do molde
Perfis de temperatura
Tempo de permanência
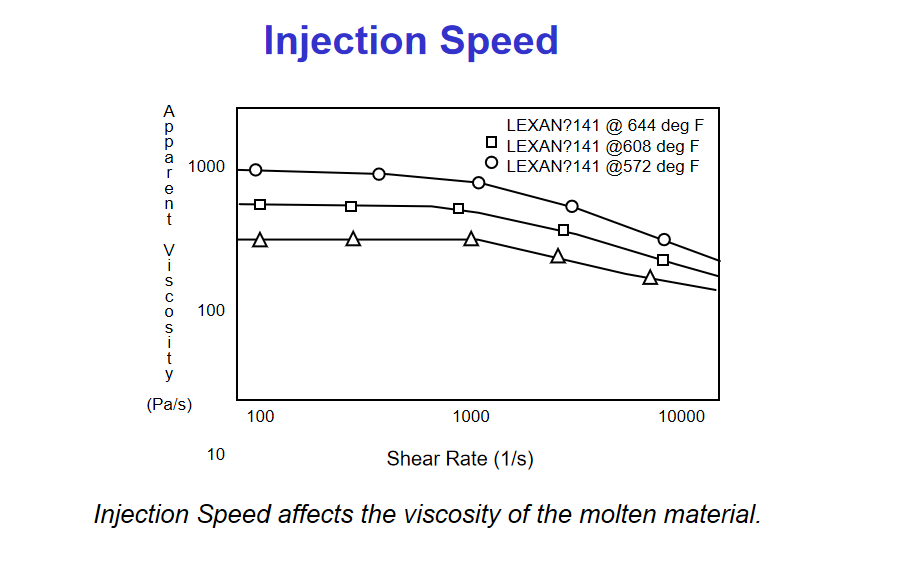
Velocidade de injeção
Pressão de injeção
Pressão da embalagem
Tonelagem da pinça
Almofada de fusão
Dez passos para a moldagem de resinas de engenharia
Conheça o seu material
Secar corretamente
Utilização Condições de processamento recomendadas
Utilizar equipamento corretamente dimensionado
Utilizar ferramentas corretamente concebidas
Utilizar corredores adequados
Utilizar uma ventilação adequada
Utilizar bicos com controlos de calor adequados
Utilizar um desenho de parafuso adequado
Programar a manutenção anual ou bianual do equipamento
Tendências futuras na indústria de moldagem por injeção
1. Aplicação de materiais amigos do ambiente: A utilização de plásticos de base biológica e de plásticos reciclados reduz a dependência dos plásticos tradicionais de origem fóssil e diminui as emissões de carbono. Por exemplo, a aplicação de materiais de policarbonato reciclado pode reduzir as emissões de carbono até 50% Além disso, a promoção de soluções de material único também reduziu a utilização de plástico e a pegada de carbono
2. Produção inteligente: Através da Internet das Coisas (IoT) e das tecnologias de inteligência artificial (IA), as empresas de moldagem por injeção podem obter uma monitorização e otimização em tempo real do processo de produção. Os sistemas acionados por IA podem ajustar automaticamente os parâmetros da máquina para garantir a consistência da qualidade do produto. A tecnologia de manutenção preditiva monitoriza o estado do equipamento em tempo real, identifica antecipadamente potenciais problemas e reduz o tempo de inatividade do equipamento.
3. Inovação no processo de moldagem por injeção de compósitos: A tecnologia de moldagem integrada por injeção de prensagem a quente reduz significativamente o ciclo de produção e melhora a resistência e a rigidez do produto. A tecnologia In Model Electronics (IME) tem sido amplamente aplicada no domínio da eletrónica de consumo, melhorando o desempenho do produto e a eficiência da produção.
4. Transformação ecológica e desenvolvimento sustentável: As empresas reduziram a sua pegada de carbono no processo de produção através da adoção de equipamento de poupança de energia, da otimização dos parâmetros do processo e da utilização de energias renováveis. Por exemplo, o servo controlo e os dispositivos de regulação de frequência variável das máquinas de moldagem por injeção podem reduzir o consumo de energia em 21-22% e reduzir aproximadamente 7 toneladas de emissões de CO ₂ anualmente
5. A utilização de plásticos reciclados tornou-se gradualmente uma parte importante da indústria A melhoria da tecnologia de moldagem por injeção de precisão: Através de uma tecnologia avançada de conceção e fabrico de moldes, as empresas de moldagem por injeção podem produzir produtos mais refinados e complexos. A tecnologia de arrefecimento conformal e o sistema de canal de fluxo optimizado melhoraram a eficiência da produção e reduziram o desperdício de material.
6. Alterações na procura do mercado: Com o rápido desenvolvimento das indústrias emergentes, tais como os veículos de energia nova e os edifícios ecológicos, as áreas de aplicação dos produtos de plástico continuarão a expandir-se, proporcionando mais oportunidades de desenvolvimento para a indústria
Senyo o blog é focado em compartilhar o nosso conhecimento extensivo de protótipo de fabricação. Através de nossos artigos, temos o objetivo de apoiar a refinar seu design de produto e navegação do complexidades de prototipagem rápida, mais eficaz.