Sprøjtestøbning af Plast, Design Tips, & Materialer
Indholdsfortegnelse
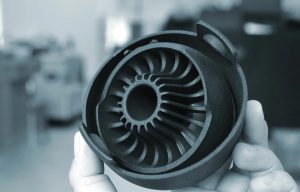
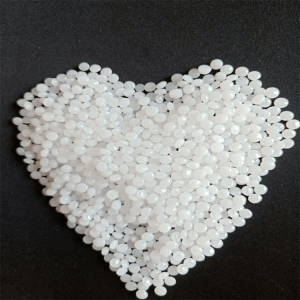
Sprøjtestøbning af plast er et af de mest effektive måder at producere ensartet, høj kvalitet komponenter på skalaen. Den proces, der bruger varme -, tryk -, og præcision værktøj til at omdanne plastikperler til færdige dele for brancher som automobil -, medicinske -, elektronik -, forbruger-produkter, og industrielt udstyr.
Fra valg af materiale og design støbeforme til køling, udstødning, tolerancer, og manglen forebyggelse, denne vejledning forklarer, hvordan sprøjtestøbning fungerer, og hvordan man designe dele for pålidelig produktion.
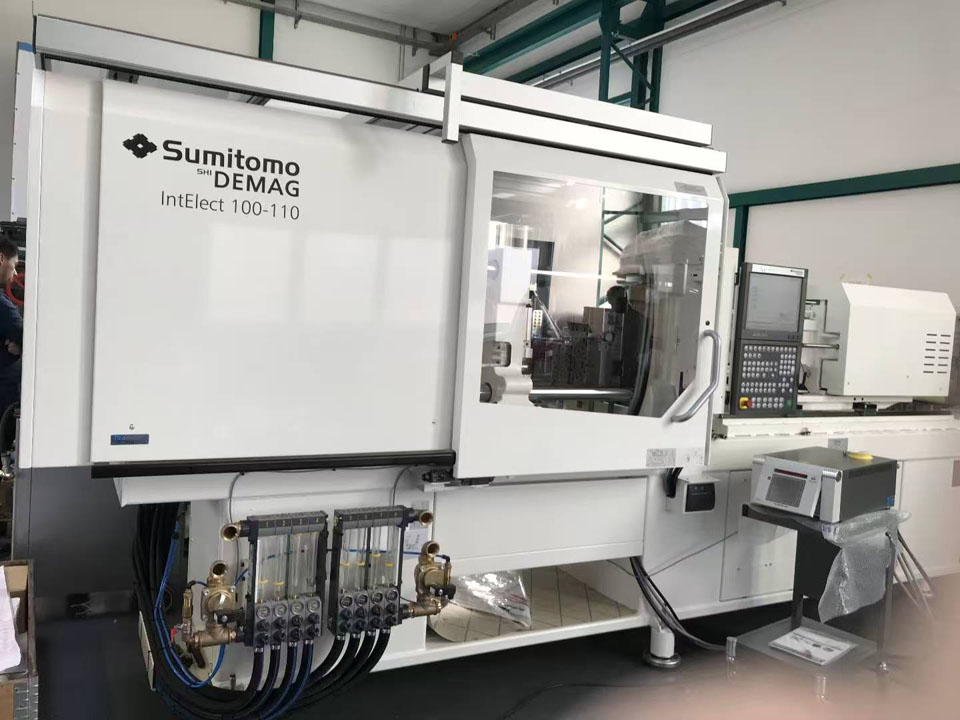
Hvad Er sprøjtestøbning af Plast?
Sprøjtestøbning er en fremstillingsproces, hvor plast er opvarmet til flow, sprøjtes under tryk ind i en lukket form, afkølet til et tilstrækkeligt hårdt tilstand, og derefter udledes som et færdigt produkt eller i nærheden af den færdige komponent.
De fleste sprøjtestøbte produkter er lavet af termoplastisk. Disse materialer blødgøre ved opvarmning og størkner ved afkøling, så producenterne til effektivt at behandle mange af harpiks og genbruge nogle produktion af affald under kontrollerede forhold.
Termohærdende polymerer og flydende silikone gummi kan også være støbt, men deres udstyr, kemiske sammensætning, og hærdning adfærd er forskellig fra traditionel sprøjtestøbning af termoplastiske.
Denne proces bruges til små præcision komponenter samt store tarme og strukturelle dele. Typiske applikationer omfatter:
- Medicinsk udstyr, beklædning og disponibel komponenter
- Bil klip, stik, baffler, og underhood dele
- Elektroniske hus og elektrisk isolator
- Forbrugsvarer beklædning, når du håndterer, og mekanisme
- Emballage forsegling, låg og beholder
- Industrielle gear, guide skinner, konsoller, og beskyttelsesdæksler
- Optiske komponenter og gennemsigtigt låg
Dens afgørende magt er repeterbarhed. Når formen og processen er stabil, tusinder eller millioner af dele, der kan være produceret med relativt små ændringer og minimal sekundær forarbejdning.
Hvordan Plast sprøjtestøbning Proces Arbejde?
Den produktion cyklus kræver mere end bare at trykke på støbt harpiks ind i hulrummet. Materielle forberedelse, blodtryk kontrol, køling, og sprøjtning af alle påvirke det endelige resultat.
1. Udvælgelse og forberedelse af harpiks
Plast normalt ankommer i form af partikler. I henhold til programmet, base harpiks kan være blandet med pigmenter, UV stabilisatorer, flammehæmmere, smøremidler, impact modifiers, glas fibre, mineraler eller andre tilsætningsstoffer.
Mange engineering polymerer absorbere fugt fra luften. Nylon, polycarbonat, PET, PBT, og nogle af termoplastiske polyurethaner normalt kræver en kontrolleret tørring, før støbning. Hvis der er resterende fugt, kan det føre til hydrolyse, striber, bobler, tab af molekylær vægt, eller faldt mekaniske egenskaber.
Tørring krav, der skal komme fra de seneste tekniske data sheet af materiale leverandør. For visse kvaliteter, overdreven tørring og utilstrækkelig tørring er lige så skadeligt.
2. Formen lukning og spænde
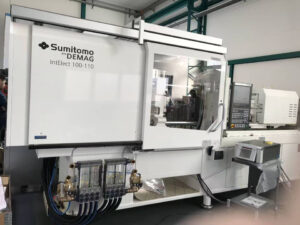
Maskinen lukker de to vigtigste halvdel af formen, og gælder klemkraften. Denne kraft skal kunne modstå de hulrum pres, der forsøger at adskille formen under injektion og emballage processer.
Det krævede armatur mængde afhænger af den forventede del område, kanal område, hulrum pres, materiale, flow længde, og antallet af huller i tænderne. For lidt kraft, vil producere en flash. Overdreven fastspænding kan fremskynde bære, komprimere ventilationsåbninger, og spild af energi.
3. Plasticization
Den roterende frem skrue transporterer partikler gennem en opvarmet spand. Det varme bælte begynder processen, og shear force, der genereres af den skrue, der bidrager mest af den nødvendige energi til at smelte og bland polymer.
Temperatur kontrol er meget vigtig. Undercooled smelte, kan det resultere i korte skud eller vise fattige svejse styrke. Overophedet smelte kan nedbrydes, misfarvning, frigive gas, eller mister mekaniske egenskaber.
4. Injektion
Den skrue, der bevæger sig frem og sprøjter smelte i formen ud gennem dysen, tor, runner, og porten. Injektion hastighed påvirker flow front adfærd, overfladens udseende, aircondition, fastholdelse, svejsesøm, fiber orientering, og tryk krav.
Målet er ikke kun at udfylde hulrummet så hurtigt som muligt. Processen skal være forudsigelig for at fylde det uden at sprøjte, brændende, overdreven klipning, eller for tidlig frysning.
5. Emballering og opbevaring
Når hulrummet er fyldt med volumen, vil maskinen anvende bedrift pres. Når polymeren krymper under den tidlige køling, det skubber yderligere materiale i hulrummet.
Efter porten fryser, opretholder presset bliver ineffektiv. Udvidelse af bedriften tid af den frosne døren vil øge cyklus tid uden at tilføje nyttige materialer. Men utilstrækkelig fyldning kan føre til svind mærker, indre hulrum, letvægts dele, eller dimensionelle ændringer.
6. Køling
Køling typisk forbruger den største del af den støbning cyklus. Varmen kommer ind i formen fra plast, og derefter ind i cirkulerende kølemiddel.
Placeringen af køle-kanaler, skimmel materialer, kølemiddel flow, vægtykkelse, harpiks type, og en del geometri alle påvirke køling. Uens afkøling, kan resultere i uens svind, hvilket er en almindelig årsag til vridning.
7. Åbning og dukker af forme
Efter den del, der er hårdt nok til at bevare sin form, formen åbnes, og det ejektor pin-kode, ærme, stripper plade, air assist, eller andre frigivelse mekanisme, der fjerner det.
Dårlig forslag til vinkler, dybt teksturer, danner vakuum, der underbyder, eller underdimensioneret spray-systemer, kan alle forårsage dele til at hænge sammen. Mere jetting kraft, er sjældent den bedste løsning, Geometriske figurer og overflade betingelser bør rettes.
8. Reparation, inspektion, og sekundære drift
Afhængigt af, kan det være nødvendigt at fjerne sprue og løber. Dele kan også undergår en bearbejdning, maling, galvanisering, transfer print, laser-mærkning, ultralydssvejsning, varm, medrivende, montering, eller dimensionelle inspektion.
Hot runner-systemer kan fjerne affald løbere, men de forøgelse af omkostninger, krav til vedligeholdelse, og processen kompleksitet.
Anatomi af en sprøjtestøbe
Formen bestemmer den del, geometri, overflade, tekstur, gate levn, af-line, og mange aspekter af dimensionelle ydeevne.
Vigtigt skimmel komponenter omfatter:
- Kernen og hulrum: Form den indre og ydre overflader del.
- Afsked linje: Den grænse, hvor formen halvdele mødes.
- Sprue, løbere og porte: Bære harpiks fra maskinen dysen, i hvert hulrum.
- Køling kanaler: Fjerne varme og kontrol skimmel temperatur.
- Ejektor-system: Skubber den størknede del ud af formen.
- Ventilationskanaler: Tillader fortrængt luft og gasser til at forlade hulrum.
- Slides og løftere: Form underbyder fritager det ikke i den normale skimmel-åbning retning.
- Leder benene og låser: Opretholde overensstemmelse mellem formen sektioner.
- Bære plader og skær: Beskytte høj belastning områder og forenkle vedligeholdelse.
Valg sprøjtestøbning værktøjer indebærer mere end at vælge aluminium eller stål. Forventet volumen, harpiks slibeevne, overflade, en del tolerance, skimmel kompleksitet, cyklustid, vedligeholdelse adgang, og fremtidige ændringer i designet alle påvirke den korrekte værktøj konstruktion.
Metal rapid prototyping tilbyder en lang række fordele, herunder:
- Hastighed: En af de mest markante fordele er den hurtige ekspeditionstid, der giver mulighed for hurtig produktion og test af prototyper.
- Omkostningseffektivitet: Tidlig påvisning af fejl i design kan spare betydelige omkostninger, der er forbundet med affald, og omarbejde.
- Præcision og Nøjagtighed: Avanceret fremstilling teknikker, der muliggør produktion af høj-tolerance dele, der er afgørende for programmer, der kræver strenge specifikationer.
- Fleksibilitet: Design ændringer kan let indpasses i løbet af prototyping proces, der giver mulighed for kreativ udforskning og innovation.
Disse fordele gør metal rapid prototyping en attraktiv løsning for virksomheder, der ønsker at forbedre deres produkt udvikling cykler.
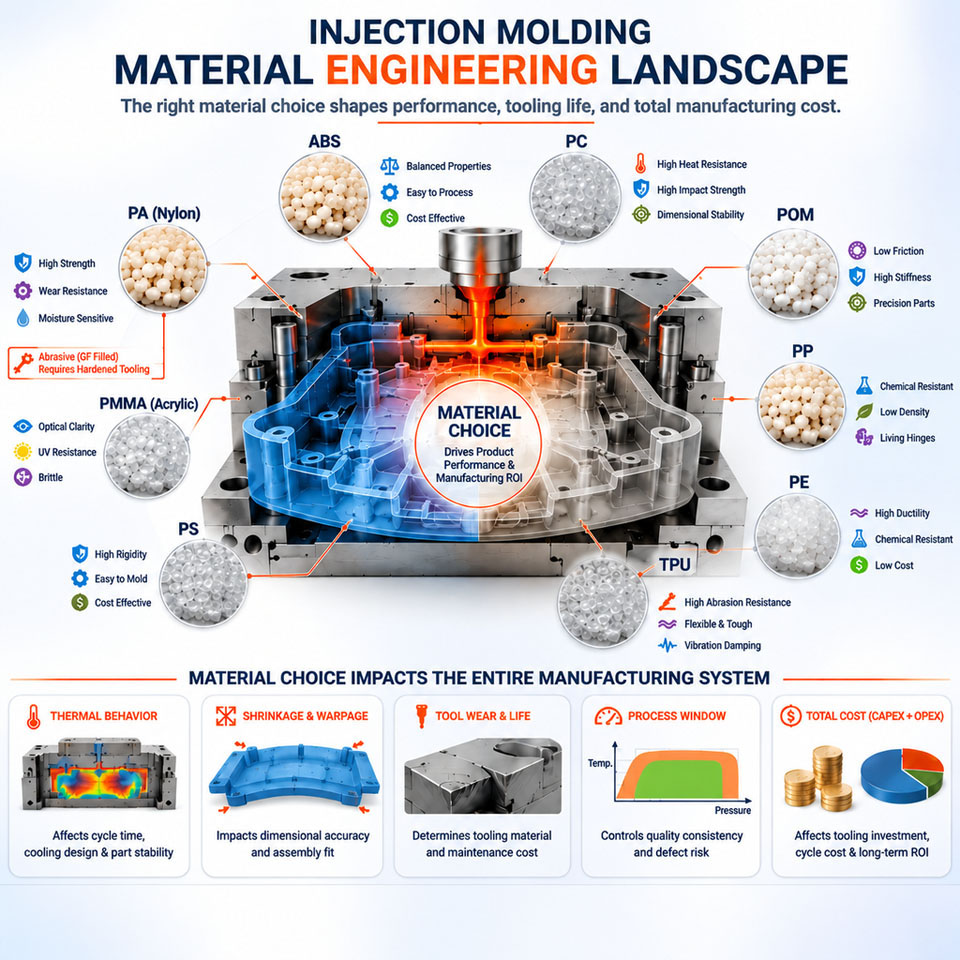
Sprøjtestøbning Materialer I Forhold
Der er ingen universelt "bedste" molding harpiks. Et materiale, der klarer sig godt i en tør office-miljø, kan mislykkes efter gentagne sterilisation, brændstof eksponering, udendørs UV-stråling, eller vedvarende mekanisk belastning.
| Materiale | Nyttige Egenskaber | Design eller Behandling Bekymringer | Almindelige Applikationer |
|---|---|---|---|
| ABS | God slagstyrke, finish, colorability, og dimensionsstabilitet | Begrænset vejr og høj temperatur modstand, medmindre den ændres | Huse, kontrol -, forbruger-produkter |
| Polypropylen (PP) | Low density, kemisk resistens, træthed, modstand, lever-hængsel kapacitet | Relativt højt svind, kan warp i ulige sektioner | Caps, beholdere, hængsler, medicinsk engangsemballager |
| Polyethylen (HDPE/LDPE) | Kemisk resistens, sejhed, lav fugtoptagelse | Høj svind og forholdsvis lav stivhed | Flasker, propper, beholdere, beskyttende dele |
| Polycarbonat (PC) | Høj slagstyrke, gennemsigtighed, varmebestandighed | Kræver tørring; modtagelige for visse kemikalier og stress cracking | Linser, vagter, gennemsigtig huse |
| PC/ABS | Afbalanceret virkning, varmebestandighed, og bearbejdelighed | Uigennemsigtig; egenskaber afhænger i høj grad af blanding og kvalitet | Elektronisk-og bilindustrien huse |
| Nylon (PA) | Styrke, slidstyrke, træthed performance | Fugt absorption ændringer dimensioner og egenskaber | Gear, lejer, klip, mekaniske dele |
| Acetal (POM) | Lav friktion, slid modstand, gode dimensionsstabilitet | Behandling temperatur, der skal kontrolleres; binding er svært | Gear, låse, guider, præcision mekanismer |
| PBT-materiale | Elektrisk ydeevne, kemisk resistens, dimensionsstabilitet | Kræver tørring; glas-fyldt kvaliteter kan vise anisotropisk svind | Stik og elektriske komponenter |
| PMMA | Høj optisk klarhed, glans og UV-ydelse | Mere skørt end PC; kosmetiske støbning kræver et tæt kontrol | Lysrørene, objektiver, skærm komponenter |
| TPE/TPU | Fleksibel, robust, tilgængeligt i flere hårdhed niveauer | Svind, tack, tørring, og overmolding vedhæftning variere fra klasse | Greb, sæler, kofangere, fleksibel dækker |
| PEEK | Høj-temperatur, kemiske, slid og træthed performance | Høj materiale og forarbejdning omkostninger; specialiserede værktøjer betingelser | Luft-og rumfart, medicinsk og krævende industrielle dele |
Design for sprøjtestøbning
God støbning design saldi funktion, udseende, værktøj konstruktion, materiale adfærd, og produktionen stabilitet. Følgende værdier er praktisk udgangspunkt, ikke automatisk accept grænser.
Holde Vægtykkelse I Overensstemmelse
Brat væg ændringer forårsage forskellige sektioner til at fylde, pakke og cool på forskellige satser. Tyk regioner ophold hot længere, og skrumpe mere, hvilket øger risikoen for sugninger, hulrum, og warpage.
Når en tykkelse forandring er uundgåelig:
- Brug en gradvis overgang, snarere end en skarp trin.
- Kernen ud tykke sektioner.
- Brug ribben til at inddrive stivhed.
- Gennemgå overgangen med mold-flow analyse.
- Position porte, så den tykke område kan være pakket effektivt.
De bedste nominelle tykkelse afhænger af harpiks kvalitet, flow længde, del størrelse, konstruktions belastning, og udseende. Altid tjekke leverandørens støbning anbefalinger.
Tilføj Udkast til Skimmel-Åbning Overflader
Udkastet er en lille taper, der giver den komponent, du vil koble fra kerne eller hulrum. Et fælles udgangspunkt er cirka 1 til 2 grader på ustrukturerede flader. Dybt funktioner og teksturerede overflader som regel brug for mere.
Udkast til krav stige med:
- Større trække dybde
- Grovere overfladestruktur
- Blødere eller mere skrumpe-tilbøjelige materialer
- Geometri, der krymper stramt omkring en kerne
- Kosmetiske overflader, hvor træk mærker er uacceptabelt
Forslag til retning, skal svare til den påtænkte afsked linje og skimmel åbning. Tilføjelse af udkast til sent kan ændre, passer, shutoffs, og synlige overflader, så etablere trække i retning tidligt.
Brug Ribben i Stedet for Tykke Vægge
Ribben øger stivhed uden at dreje det omkringliggende område til en tung masse af plast. Som en første retningslinje, rib tykkelse i bunden er ofte holdt i nærheden af 40% til 60% af den tilstødende væg tykkelse. Det nøjagtige forhold afhænger af harpiks, overflade krav, og gate placering.
Ribben skal også have udkast og en radius på basen. Høje, tynde ribben kan være vanskeligt at udfylde og kan fælde luft. Tætsiddende ribben kan komplicere køling og værktøj bearbejdning.
Design Chefer som Understøttede Funktioner
Chefer får skruer, stifter, skær, eller parring komponenter. En isoleret tyk chef kan producere synlige vasken på den modsatte flade.
Bedre boss design omfatter normalt:
- Et fyldt center
- Væg tykkelse, der er relateret til den nominelle del væggen
- Gussets eller ribben for lateral støtte
- For en radius på base
- Clearance fra nærliggende udvendige vægge
- Tilstrækkelig udkast til udgivelse
Tråd-danner skrue ydeevne bør valideres i den faktiske harpiks, fordi fiber forstærkning, fugt -, pilot-hul diameter, engagement længde, og samling hastighed har indflydelse på stripning og revner.
Runde Indre Hjørner
Skarp indre hjørner koncentrere stress og forstyrre materiale flow. De er også vanskelige at maskinen perfekt, fordi de fleste skimmel-skærende værktøjer har en begrænset radius.
Brug generøse, i overensstemmelse radier, hvor funktion tillader det. Den udvendige radius bør følge den indvendige radius plus den nominelle vægtykkelse til at opretholde en mere ensartet afsnit.
Behandling Af Underbyder Omhyggeligt
En indskæring forhindrer straight-line udstødning. Nogle fleksible dele kan deformere over en funktion, under udgivelse, men stive underbyder typisk kræver dias, løftere, sammenklappelig kerner, skrue mekanismer, eller hånd-fyldt skær.
Disse mekanismer kan øge:
- Af omkostninger
- Formen størrelse
- Cyklustid
- Vedligeholdelse efterspørgsel
- Risiko for flash eller bære
- Valideringskrav
Før du accepterer, at kompleksitet, check, om funktionen kan flyttes til afsked linje, erstattet med et slot, eller som er oprettet i løbet af en sekundær operation.
Planlæg Af-Line
Afskeden line påvirker værktøj byggeri, flash synlighed, afspærring styrke, udluftning, og udseende. Undgå at placere den på tværs af forsegling ansigter eller meget synlige kosmetiske områder, hvor det er muligt.
Komplekse trådte af linjer kan løse geometri problemer, men de er sværere at bearbejde, passe og vedligeholde end en simpel plane split.
Vælg Gate Placering Bevidst
En port, der efterlader en rest, og kontroller, hvordan harpiks ind i hulrummet. Dens placering påvirker:
- Flow længde og pres
- Svejse-line position
- Air fastklemning
- Fiber orientering
- Emballage effektivitet
- Svind og warpage
- Kosmetiske udseende
- Automatisk eller manuel degating
Porte, der generelt behov for adgang til tilstrækkelig tykke geometri, så pakning tryk forbliver effektiv. At placere en lille port i en tynd, fjernt punkt, kan forårsage for tidlig fryse-off.
Fælles gate typer omfatter kant, under fanen tunnel, pin-kode, loftvifte, membran, og hot-tip gates. Valget afhænger af harpiks, geometri, udseende, produktionsvolumen, og formen konfiguration.
Giver Udluftning
Som plast træder ind i formen, luft må flygte. Utilstrækkelig udluftning kan forårsage brænde mærker, kort skud, dårlig svejsning linjer, høj injektion pres, eller diesel-effekt skade.
Ventilationskanaler er ofte beliggende nær slutningen af fylde, omkring skær, og i de områder, hvor strømmen fronter mødes. Vent dimensioner er bestemte materialer: et aftræk skal frigive gas uden mulighed for plast til flash.
Mark Kosmetiske og Kritiske Overflader
En tegning skal identificere:
- Klasse-A eller udseende-kritiske overflader
- Områder, hvor gate levn er acceptabelt
- Det er tilladt ejector-pin mærker
- Afskeden-line og flash begrænsninger
- Tekstur specifikationer
- Kritisk-til-funktion dimensioner
- Forsegling og optiske overflader
- Henføringspunkter og inspektion metoder
Uden denne information, en skimmelsvamp kan producere dimensionalt acceptable dele, der stadig ikke produktets visuelle eller forsamling krav.
Sprøjtestøbning Tolerancer
Sprøjtestøbning tolerancer, der er påvirket af værktøj nøjagtighed, polymer svind, proces stabilitet, geometri, hulrum, der tæller, fiber orientering, fugt, aircondition, måling af temperatur, tid og efter støbning.
Undgå at anvende snævre tolerancer, at hver dimension. Gør, så øger værktøjsholder -, inspektions -, og proces-kontrol omkostninger, uden at det nødvendigvis forbedre produktet.
En lyd tolerance planen skal:
- Definere funktionelle grænseflader og datum strukturer.
- Separat kritiske dimensioner fra henvisning dimensioner.
- Tage højde for krympning retning og afstand fra indgangen.
- Angiv materiale kvalitet, før den endelige værktøj erstatning.
- Definere undersøgelsesmetode og aircondition krav.
- Bruge statistiske kapacitet undersøgelser for produktion-kritiske funktioner.
- Overveje, bearbejdning eller skær til dimensioner støbeprocessen kan ikke klare økonomisk.
Den internationalt anerkendte ISO-20457 standard for plast-støbt-del tolerancer det giver en struktureret grundlag for at specificere og vurdere støbt komponent dimensioner. Kundens tegninger og ansøgning-specifikke standarder, kan stille yderligere krav.
Fælles Sprøjtestøbning Fejl
| Defekt | Typiske Årsager | Praktiske Korrigerende Handlinger |
|---|---|---|
| Kort skud | Begrænset flow, fanget luft, lav smeltetemperatur, utilstrækkelig pres, tidlig gate fryse | Forbedre udluftning, gennemgang gate størrelse, skal du justere udfylde profil, øge smelte eller skimmel temperatur inden for godkendte grænser |
| Vaskemærker | Tykke sektioner, utilstrækkelig indpakning, hot spots, tidlig gate fryse | Kernen ud tyk geometri, forbedre køling, større effektiv pakning, revidere gate placering |
| Warpage | Ujævne vægge eller køling, orientering, ikke uniforme svind | Balance geometri og køling, revidere gate strategi, optimere processen betingelser |
| Flash | Utilstrækkelig klemme kraft, beskadiget shutoffs, overdreven pres, dårlig formen passer | Inspicere værktøj, korrekte klemme setup, reducere hulrum pres, hvor det er relevant |
| Svejse linjer | Opdelt flow fronter, lav temperatur, dårlig udluftning, dårlig gate position | Flyt portene, forbedre udluftning, øge flow-front temperatur, flytte svejse line væk fra lastet regioner |
| Brænde mærker | Fanget komprimeret gas, høj hastighed, dårlig udluftning, materialeforringelse | Tilføje eller rene ventilationskanaler, justere injektion profil, skal du kontrollere smelte temperatur og opholdstid |
| Jetting | Harpiks ind åbne hulrum uden at kontakte en overflade | Ændre porten type eller position, mindske første injektion hastighed |
| Splay eller sølv striber | Fugt, flygtige, nedbrydning, air train | Tørt materiale korrekt, skal du kontrollere forurening, mindske nedbrydningen og forbedre plasticizing |
| Hulrum | Tykke sektioner, dårlig pakning, svind inde i en del | Kernen ud tunge områder, øge den effektive hold pres, forbedre gate adgang |
| Delaminering | Forurening, der er uforenelig materialer, overdreven slipmiddel | Adskille materialer, rene håndtering af systemer, kontroller, harpiks kompatibilitet |
Processen ændringer kan skjule et design eller værktøj problemet midlertidigt. Root-cause analyse, der skal undersøge den del, harpiks, skimmel, maskine, og behandlingen historie sammen.
Enkelt-kammer, og Multi-Hulrum Forme
En enkelt hulrum skimmel producerer en del per cyklus. Det er ofte hensigtsmæssigt for broen produktion, store komponenter, usikker efterspørgsel, eller dele stadig kan ændre sig.
En multi-hulrum værktøjet producerer flere dele under hver cyklus og kan sænke direkte arbejdskraft og maskiner kostpris pr. Men, den oprindelige investering er højere, og runner-systemet skal levere afbalanceret tryk, temperatur og materiale volumen til alle hulrum.
Multi-hulrum sprøjtestøbning bliver attraktiv, når efterspørgslen er stabil nok til at bruge den ekstra kapacitet. Før du vælger det, evaluere:
- Årlige og levetid volumen
- Maskine størrelse og tilgængelige klemkraft
- Runner balance
- Køling konsistens
- Hulrum-til-hulrum dimensionelle version
- Vedligeholdelse af værktøjet strategi
- Reservedele skær og reparation planer
- Inspektion krav til de enkelte hulrum
En høj-kavitation formen er ikke automatisk billigere. Et underudnyttet værktøj, der kan binde kapital, mens de fattige hulrum balance kan skabe skrot og vanskelig proces windows.
Prototyping Før Produktion Værktøj
Produktions-værktøj bør ikke være første gang, at et design er fysisk vurderes.
Hurtig sprøjtestøbning kan producere dele i den påtænkte harpiks ved hjælp af en forenklet eller lavere volumen værktøj. Dette er nyttigt til at teste svind, gate udseende, montage, overfladebehandling, og støbt mekaniske opførsel, før du forpligte sig til en lang levetid produktion skimmel.
Andre processer, der kan besvare forskellige spørgsmål:
- En vakuum støbning service er nyttigt for små partier af polyurethan dele, når farve, udseende, fleksibel kvaliteter, eller præsentation kvalitet noget mere end præcis produktion-og harpiks adfærd.
- En CNC service kan producere præcise dele uden skimmel værktøj, der gør det egnet til armaturer, funktionelle prototyper, lav-volumen komponenter, og geometrier, der er ikke molding-venligt.
- Additive manufacturing er nyttig til hurtig geometri kontrol, interne kanaler, design iterationer, og lav-volumen tilpassede dele.
Prototype dele skal fortolkes korrekt. En bearbejdede eller støbte prototype kan ligne en støbt komponent, mens der forskellige molekylære orientering, resterende stress, strik linjer, overfladestruktur, og mekaniske egenskaber.
Fra CAD-Model til Produktion
En kontrolleret udvikling proces reducerer værktøj, ændringer og forsinkelser.
1. Definere Krav
Dokument belastninger, temperatur, kemikalier, udseende, lovgivningsmæssige begrænsninger, produktion, levetid og inspektion behov.
2. Vælg en Kandidat Materiale
Vælge en specifik klasse, hvor det er muligt. Få dens aktuelle dataark, behandling, vejledning, svind oplysninger, overholdelse erklæringer, og levering status.
3. Adfærd Design for Manufacturing Anmeldelse
Anmeldelse vægge, udkast, ribben, chefer, underskæringer, shutoffs, port-indstillinger, ejektor steder, tekstur, afsked linje, og tolerancer.
4. Køre Mold-Flow Analyse, Når Der Er Risiko Berettiger Det
Simulering kan vurdere udfylde mønster, tryk, svejs lines, air fælder, køling adfærd, fiber orientering, og warpage. Dens output afhænger præcise materiale-data og randbetingelser, så simuleringen skal guide engineering dom, snarere end at erstatte validering.
5. Godkende Af Design
Bekræft hulrum layout, af stål eller aluminium kvalitet, køling, gate type, udstødning, handlinger, sensorer, skær, og vedligeholdelse er inkluderet.
6. Udføre Forsøg Værktøj
Tidlige forsøg fastslå, om formen fylder og udgivelser korrekt. Senere forsøg forfine processen indstillinger og kontrollere, dimensioner, udseende, og repeterbarhed.
7. Validere Processen
Brug en dokumenteret proces vinduet i stedet for en enkelt "gyldne" maskine indstilling. Hvor det er påkrævet, komplet første artikel inspektion, kapacitet undersøgelser, materiale og test, og uddannelsesbevis.
8. Kontrol Med Produktion Og Ændringer
Spor harpiks masser, farvestoffer, maskine opgaver, vedligeholdelse af værktøjet, proces-ændringer og godkendt afvigelser. En udokumenteret materiale eller parameter ændring kan ugyldiggøre tidligere test.
Bæredygtighed og Effektivitet Materiale
Sprøjtestøbning kan bruge materialet effektivt, især når en hot-runner system eliminerer kolde-runner affald og processtyring holder afvise lav sats. Stadig bredere plast system udgør en væsentlig udfordring.
OECD-rapporter, at den globale plast produktion nåede 460 millioner tons i 2019mens plast affald nået 353 millioner tons. Kun 9% af det affald, der i sidste ende blev genanvendt. Disse tal kommer fra, målt historiske data snarere end et spekulativt marked prognose; se OECD ' s Globale Plast Outlook.
Producenter kan reducere virkningerne af:
- Reduktion af unødvendige del masse
- Undgå uforholdsmæssigt store løbere og opstart af skrot
- Ved hjælp af varm løbere, hvor det er teknisk og økonomisk hensigtsmæssig
- At holde harpiks vandløb ren og adskilt
- Validering kontrolleret genformalet procenter
- Valg af genbrugspapir-indhold kvaliteter, når performance tillader det
- Udformning af samlinger til reparation og demontering
- Mærkning polymerer, hvor produktets størrelse og regler tillader
- Undgå uforenelige multi-materiale kombinationer uden en klar fordel
- Udvidelse af mug og produktets levetid
Genvinding afhænger af indsamling, sortering, forurening, tilsætningsstoffer, farve, lokale infrastruktur, og ende-efterspørgslen på markedet, ikke blot genbrug symbol støbt ind i en del. Den US EPA plast materiale-specifikke data giver nyttige sammenhæng om, hvordan plast produkter indtaste affald og forvaltes.
Hvornår Bør Du Bruge Sprøjtestøbning Af Plast?
Sprøjtestøbning er et stærkt valg når:
- Designet er stabile eller næsten stabile.
- Produktionen kan begrunde værktøj.
- Repeterbarhed er vigtigt.
- Det er bestemt harpiks skal opfylde specifikke krav til ydeevne.
- Den del indeholder formbare detaljer, der ville være dyrt at maskine.
- Hurtig produktion cykler vil væsentligt reducere enhedsomkostningerne.
- Overflade, tekstur, farve, eller integrerede funktioner kan fjerne sekundære arbejde.
En anden proces, der kan være mere egnet, når:
- Kun en håndfuld af dele er nødvendige.
- Designet er skiftende ugentlig.
- Den del, der er for stort til praktiske værktøj eller maskiner kapacitet.
- Geometri kan ikke blive frigivet fra en skimmel økonomisk.
- Den nødvendige tolerance er uden økonomisk støbt kapacitet.
- Et ark, ekstrudering, støbning, eller bearbejdet form allerede matcher geometri.
- Materiale certificering eller ydelse er tilgængelig i et formbart klasse.
Ofte stillede spørgsmål
Som plast er bedst til sprøjtestøbning?
Svaret afhænger af anvendelsen. ABS er meget brugt til attraktive huse, polypropylen for kemisk resistens og levende hængsler, nylon for slidstyrke og mekanisk ydelse, polycarbonat for indflydelse og gennemsigtighed, og KIG til krævende høj-temperatur miljøer. En bestemt klasse skal vælges fra efterprøvede krav til ydeevne.
Hvor meget udkast til gør en sprøjtestøbt del har brug for?
Ca 1 til 2 grader er et fælles udgangspunkt for mange ustrukturerede flader. Dybt funktioner og teksturerede overflader kræver generelt mere. Harpiks svind, tegne dybde, skimmel polske og geometri kan ændre kravet.
Hvorfor vægge af ensartet tykkelse spørgsmål?
Uniform vægge fylde og cool mere jævnt. Pludselig tykkelse ændringer medfører lokale forskelle i tryk og køling sats, hvilket øger chancen for, sugninger, hulrum, rester af stress, og warpage.
Kan genanvendt plast sprøjtestøbte?
Ja, men genvundet indhold skal være kvalificeret. Forurening, nedbrydning, fugt, farve variation, et tilsætningsstof historie, og inkonsekvent molekylær vægt kan ændre, behandling og en del performance. Reguleret eller sikkerheds-relaterede programmer kan indføre yderligere restriktioner.
Er sprøjtestøbning egnet til lav-volumen produktion?
Det kan blive. Prototype eller en bro værktøjer reducere den oprindelige investering sammenlignet med høj-volumen produktion forme. Den økonomiske beslutning, skal sammenligne værktøj, del pris, design, stabilitet, leveringstid, og den forventede levetid efterspørgsel.
Kommentarer
Nyeste Indlæg
Relaterede Blogs
Senyo ' s blog er fokuseret på at dele vores omfattende viden om, prototype fremstilling. Gennem vores artikler, vi har til formål at støtte dig i at raffinere dit produkt design og navigere i kompleksiteten af rapid prototyping mere effektivt.