Sprøytestøping av Plast, Design Tips, og Materialer
Innholdsfortegnelse
Sprøytestøping av plast er en av de mest effektive måter å produsere konsistent høy kvalitet på komponenter i stor skala. Prosessen bruker varme, trykk og presisjon verktøy for å transformere plast pellets til ferdige deler for bransjer som bil -, medisinsk -, elektronikk -, forbruker-produkter, og industrien.
Fra materialvalg og mugg design til kjøling, utstøting, toleranser, og feil forebygging, denne veiledningen forklarer hvordan injeksjon molding fungerer og hvordan man skal utforme deler for pålitelig produksjon.
Hva Er sprøytestøping av Plast?
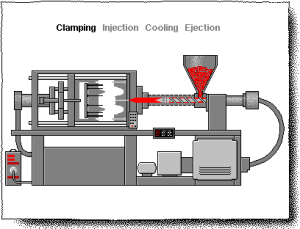
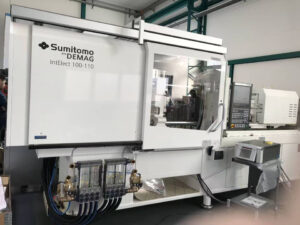
Injeksjon molding er en produksjonsprosessen i plast som er oppvarmet til å flyte, injiseres under press i en lukket form, avkjølt til en tilstrekkelig hardt state, og så ut som et ferdig produkt, eller i nærheten av ferdige komponent.
De fleste injeksjon støpte produkter er laget av termoplast. Disse myke materialer ved oppvarming og stivner når avkjølt, slik at produsenter med å effektivt behandle mange harpiks og gjenbruk noen produksjon avfall under kontrollerte forhold.
Thermosetting polymerer og flytende silikon gummi kan også være støpt, men deres utstyr, kjemisk sammensetning, og å avhjelpe problemet er forskjellige fra tradisjonelle termoplastisk injeksjon molding.
Denne prosessen brukes for lite presisjon komponenter så vel som store foringsrør og strukturelle deler. Typiske bruksområder er:
- Medisinsk utstyr casing og disponibel komponenter
- Bil klipp, kontakter, ledeplater, og underhood deler
- Elektronisk casing og elektrisk isolator
- Konsumvarer deksel, håndtere og mekanisme
- Emballasje tetting, lokk, og beholder
- Industriell tannhjul, styreskinner, braketter, og beskyttelsesdeksler
- Optiske komponenter og gjennomsiktig deksel
Sin avgjørende makt er repeterbarhet. Når formen, og prosessen er stabil, tusenvis eller millioner av delene kan bli produsert med relativt små endringer og minimal videreforedling.
Hvordan Fungerer Plast Injeksjon Molding Prosessen Fungerer?
Produksjon syklus innebærer mer enn bare å trykke smeltet harpiks og inn i hulrommet. Materiale forberedelse, trykkontroll, kjøling og sprøyting alle påvirke det endelige resultatet.
1. Valg og utarbeidelse av resin
Plast er som regel i form av partikler. I henhold til programmet, base harpiks kan være blandet med pigmenter, UV-stabilisatorer, flammehemmere, smøremidler, innvirkning modifikatorer, glass fiber, mineraler eller andre tilsetningsstoffer.
Mange engineering polymers absorbere fuktighet fra luften. Nylon, polykarbonat, PET, PBT, og noen termoplastisk polyuretan krever vanligvis kontrollert tørking før støping. Hvis det er rester av fuktighet, kan det føre til hydrolyse, striper, bobler, tap av molekylær vekt, eller gått ned mekaniske egenskaper.
Tørking krav må komme fra den nyeste tekniske datablad av materialet leverandør. For visse karakterer, overdreven tørking og utilstrekkelig tørking er like skadelig.
2. Formen lukkes og fastspenning
Maskinen stenger de to viktigste delene av mugg og gjelder klemkraft. Denne kraften må motstå hulrom press som forsøker å skille mugg under injeksjon og emballasje prosesser.
Den nødvendige innslag tonnasje avhenger av forventet del område, kanal-området, hulrom press, materiale, mengde, lengde og antall hulrom. For lite kraft vil produsere en flash. Overdreven fastspenning kan akselerere slitasje, komprimere ventilasjonsåpninger, og sløsing av energi.
3. Plasticization
Den roterende vekselvirkende skruen transporterer partikler gjennom en oppvarmet bøtte. Oppvarming-belte begynner prosessen, og skjær kraft generert av skruen bidrar med det meste av den energien som kreves for å smelte og blande polymer.
Temperatur kontroll er svært viktig. Underkjølte smelte kan resultere i korte skudd eller vise dårlig sveis styrke. Overopphetet smelte kan bli dårligere, misfarges, slipper gassen, eller miste mekaniske egenskaper.
4. Injeksjon
Skruen beveger seg framover og injiserer det smelte inn i mold hulrom gjennom munnstykket, gate, løper, og gate. Injeksjon hastighet påvirker flyten foran atferd, overflate utseende, air oppbevaring, sveise søm, fiber retning, og trykk kravene.
Målet er ikke bare å fylle hulrom så snart som mulig. Prosessen skal være forutsigbar for å fylle det uten sprøyting, brennende, overdreven klipping, eller for tidlig frost.
5. Emballasje og lagring
Når hulrom er fylt med volum, vil maskinen gjelder å holde trykket. Når polymer krymper i løpet av tidlig kjøling, det presser ytterligere materiale og inn i hulrommet.
Etter gate fryser, opprettholde trykket blir ineffektiv. Utvide holding tid av den frosne dør vil øke syklus tid uten å legge til nyttige materialer. Men, ikke nok fylling kan føre til krymping merker, interne hulrom, lette deler, eller dimensjonale endringer.
6. Kjøling
Kjøling vanligvis bruker den største delen av molding syklus. Varme går over i formen fra plast og går deretter inn på sirkulerer kjølevæske.
Plassering av kjøling-tv, mugg materialer, kjølevæske vannføring, veggtykkelse, harpiks type, og en del geometri påvirker alle kjøling tid. Ujevn kjøling kan resultere i ujevn krymping, som er en vanlig årsak til fordreining.
7. Åpning og dukker av muggsopp
Etter en del er vanskelig nok å opprettholde sin form, formen åpnes og utløser pin-kode, veske, stripper plate -, luft-bistå eller andre utløsermekanisme fjerner det.
Dårlig utkast vinkler, dyp teksturer, vakuumforming, undercutting, eller underdimensjonert spray systemer kan alle føre til deler for å holde sammen. Mer jetting force er sjelden den beste første løsningen, Geometriske former og overflaten forholdene skal være rettet.
8. Reparasjon, inspeksjon, og sekundær operasjon
Avhengig av verktøyet, kan det være nødvendig å fjerne sprue og løper. Deler kan også gjennomgå maskinering, maleri, galvanisering, overføring utskrift, laser merking, ultralyd sveising, varme medrivende, montering, eller dimensjonale inspeksjon.
Hot runner systemer kan eliminere avfall løpere, men de øker verktøyet kostnader, vedlikehold, og prosessen kompleksitet.
Anatomien av en Injeksjon Mold
Formen avgjør del geometri, overflatestruktur, gate arv, avskjed linje, og mange aspekter av dimensjonal ytelse.
Viktig mugg komponentene inkluderer:
- Core og hulrom: Form den interne og eksterne overflater av den del.
- Avskjed linje: Grensen for hvor formen halvdeler møte.
- Sprue, løpere, og portene: Bære harpiks fra maskinen munnstykket inn i hvert hulrom.
- Kjøling-tv: Fjern varme og kontroll mugg temperatur.
- Utløser system: Skyver stivnet del ut av formen.
- Ventiler: Lar hjemløse luft og gasser for å forlate hulrom.
- Lysbilder og løftere: Form undersnitt som ikke slipp på vanlig mugg-åpning retning.
- Leder pinner og lås: Opprettholde justeringen mellom mugg seksjoner.
- Bruk plater og innlegg: Beskytte høy last områder og enklere vedlikehold.
Å velge injeksjon molding verktøy innebærer mer enn å velge aluminium eller stål. Forventet volum, harpiks abrasiveness, overflate, del toleranse, mugg kompleksitet, syklus tid, vedlikehold tilgang, og fremtidige endringer av utforming alle innflytelse riktig verktøy konstruksjon.
Metall rapid prototyping har mange fordeler, blant annet:
- Hastighet:- En av de viktigste fordelene er rask behandlingstid, slik at for rask produksjon og testing av prototyper.
- Kostnadseffektivitet: Tidlig oppdagelse av design feil kan spare betydelige kostnader forbundet med materielle avfall og omarbeiding.
- Presisjon og Nøyaktighet: Avanserte produksjonsteknikker muliggjør produksjon av høy-toleranse deler, avgjørende for programmer som krever strenge spesifikasjoner.
- Fleksibilitet: Design endringer kan lett innpasses i løpet av prototyping prosessen, noe som åpner for kreativ utforskning og innovasjon.
Disse fordelene gjør metall rapid prototyping en attraktiv løsning for bedrifter som ønsker å forbedre sitt produkt utvikling sykluser.
Injeksjon Molding Materialer I Forhold
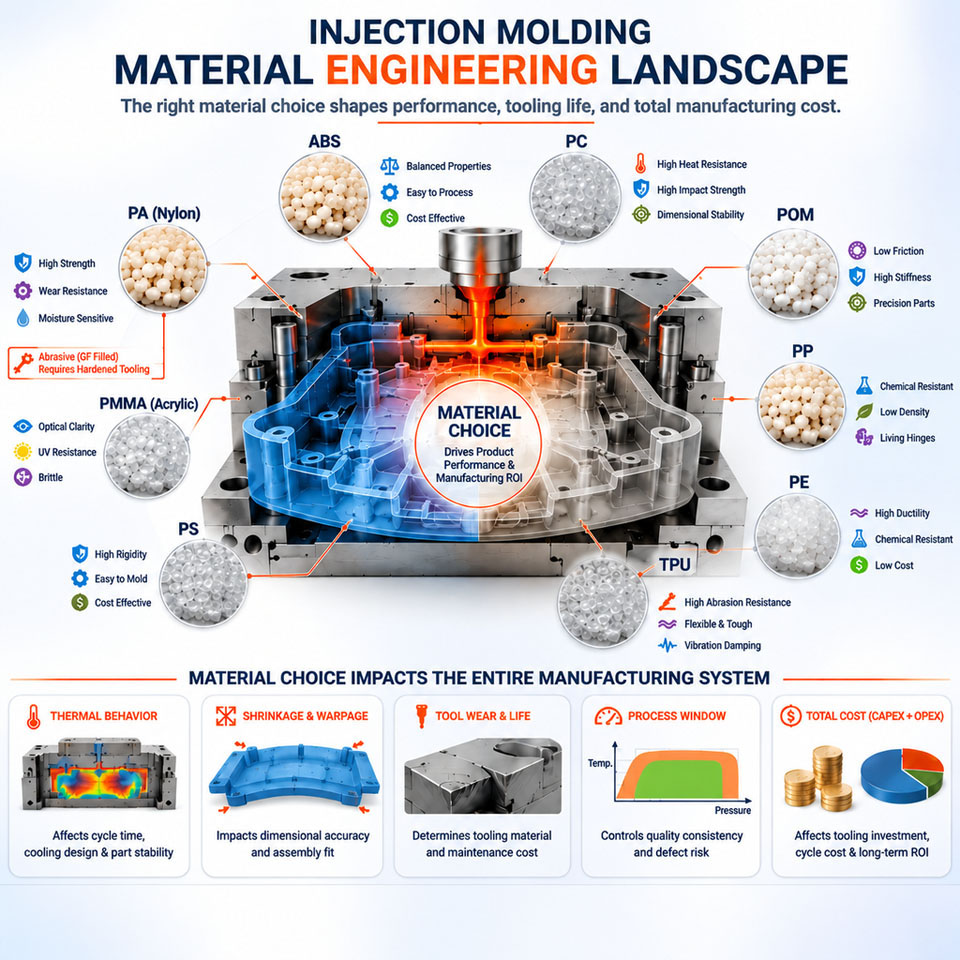
Det er ingen universelt "beste" molding harpiks. Et materiale som fungerer godt i en tørr kontormiljø kan mislykkes etter gjentatte sterilisering, drivstoff eksponering, utendørs UV-stråling, eller vedvarende mekanisk lasting.
| Materiale | Nyttige Egenskaper | Design eller Behandling Bekymringer | Vanlige Bruksområder |
|---|---|---|---|
| ABS | God slagfasthet, ferdig, colorability, og dimensjonsstabilitet | Begrenset vær og høy temperatur motstand mindre endret | Hus, kontroller, forbrukerprodukter |
| Polypropylen (PP) | Lav tetthet, kjemisk motstand, tretthet motstand, stue-hengsel kapasitet | Relativt høyt svinn; kan deformere i ujevne snitt | Caps, containere, hengsler, medisinsk tilbehør |
| Polyetylen (HDPE/LDPE) | Kjemisk resistens, seighet, lave absorbering av fuktighet | Høy krymping og relativt lav stivhet | Flasker, plugger, containere, beskyttende delene |
| Polykarbonat (PC) | Høy slagfasthet, åpenhet, varme motstand | Krever tørking; mottakelige for enkelte stoffer og stress sprengning | Linser, vakter, gjennomsiktig hus |
| PC/ABS | Balansert innvirkning, varme motstand, og processability | Ugjennomsiktig, egenskaper avhenger sterkt av blanding og klasse | Elektronisk og bilindustrien hus |
| Nylon (PA) | Styrke, slitasje motstand, tretthet ytelse | Absorbering av fuktighet endringer dimensjoner og egenskaper | Tannhjul, lagre, klipp, mekaniske deler |
| Acetal (POM) | Lav friksjon, slitasje motstand, god dimensjonsstabilitet | Behandling må det være en temperatur kontrollert; bonding er vanskelig | Tannhjul, låsene, guider, presisjon mekanismer |
| PBT-materiale | Elektrisk ytelse, kjemisk motstand, dimensjonsstabilitet | Krever tørking; glass-fylt karakterer kan vise anisotrop krymping | Kontakter og elektriske komponenter |
| PMMA | Høy optisk klarhet, glans og UV-ytelse | Skjørere enn PC; kosmetiske molding krever tett kontroll | Lysrørene, linser, display komponenter |
| TPE/TPU | Fleksibel, robust, tilgjengelig i flere hardhet nivåer | Krymping, takle, tørking, og overmolding vedheft variere fra klasse | Tak, sel, støtfangere, fleksible dekker |
| TITTE | Høy-temperatur, kjemiske, slitasje og tretthet ytelse | Høy materiell og behandling av kostnader, spesialiserte verktøy betingelser | Luftfart, medisinsk og krevende industrielle deler |
Design for Injeksjon Molding
God design molding balanserer funksjon, utseende, verktøy konstruksjon, material oppførsel, og produksjon stabilitet. Følgende verdier er praktisk utgangspunkt, ikke automatisk akseptable grenser.
Holde Veggtykkelse Konsekvent
Brå veggen endringer føre til ulike delene til å fylle, pakke, og kult på ulike priser. Tykk regioner holde seg varm lenger, og krympe mer, øker risikoen for vask merker, porer, og warpage.
Når en tykkelse endring er uunngåelig:
- Bruk en gradvis overgang heller enn en skarp trinn.
- Kjernen ut tykke seksjoner.
- Bruk ribbeina for å gjenopprette stivhet.
- Gjennomgang overgangen med mugg-flow analyse.
- Posisjon gates så tykk området kan være pakket på en effektiv måte.
Den beste nominell tykkelse avhenger av harpiks klasse, mengde, lengde, del størrelse, strukturelle belastning, og utseende. Alltid sjekk leverandørens molding anbefalinger.
Legg til Utkast til Mugg-Åpne Flater
Utkastet er en liten taper som gjør at komponenten til å løsne fra kjernen eller hulrom. Et felles utgangspunkt er ca 1 til 2 grader på overflater uten tekstur. Dyp funksjoner og strukturerte overflater vanligvis trenger mer.
Utkast kravene øker med:
- Større trekke dybde
- Røffere overflate tekstur
- Mykere eller mer krympe utsatt materialer
- Geometri som krymper tett rundt en kjerne
- Kosmetisk overflater hvor drar du merker er uakseptabelt
Utkast retning må tilsvare de hadde til hensikt å avskjed linje og mugg åpning. Å legge utkast sent, kan du endre passer, shutoffs og synlige overflater, slik etablere trekk retning tidlig.
Bruk Ribbeina i Stedet for Tykke Vegger
Ribbeina øke stivhet uten å slå den omkringliggende regionen inn i en tung masse av plast. Som en innledende retningslinje, rib tykkelse i base er ofte oppbevares i nærheten 40% til 60% av tilgrensende vegg tykkelse. Det nøyaktige forholdet avhenger harpiks, surface krav, og tor beliggenhet.
Ribbene bør også ha utkast og en radius på basen. Høye, tynne ribber kan være vanskelig å fylle, og kan fange i luften. Tett linjeavstand ribbeina kan komplisere kjøling og verktøy for maskinering.
Design Sjefer som hvilke Funksjoner som Støttes
Sjefer motta skruer, pins, innlegg, eller parring komponenter. En isolert tykk sjefen kan produsere synlig vasken på motsatt overflaten.
Bedre sjef design omfatter vanligvis:
- En cored center
- Veggtykkelse knyttet til nominell del veggen
- Gussets eller ribber for sidestøtte
- En radius på basen
- Klaring fra nærliggende utvendige vegger
- Tilstrekkelig utkast for utgivelse
Tråd-forming skruen ytelse bør være godkjent i selve harpiks fordi fiber armering, fuktighet, pilot-hull diameter, engasjement lengde, og montering hastighet påvirker alle stripping og sprekker.
Runde Innvendige Hjørner
Skarpe innvendige hjørner konsentrere seg stress og forstyrre tilførsel av materiale. De er også vanskelige å maskin perfekt fordi de fleste mugg-skjærende verktøy har en begrenset radius.
Bruk sjenerøs, konsekvent radier uansett hvor funksjonen tillater det. Utenfor radius bør følge innvendig radius pluss nominell veggtykkelse for å opprettholde en mer ensartet delen.
Behandle Undersnitt Nøye
Et hakk hindrer rett linje utstøting. Noen fleksible deler kan deformeres over en funksjon under utgivelse, men stiv undersnitt krever vanligvis lysbilder, løftere, sammenleggbare kjerner, skru mekanismer, eller hånd-lagt setter inn.
Disse mekanismene øke:
- Verktøyet kostnader
- Mugg størrelse
- Syklustid
- Vedlikehold etterspørsel
- Risikoen for flash eller slitasje
- Validering krav
Før du aksepterer at kompleksitet, sjekk om funksjonen kan flyttes til avskjed linje, byttet ut med et spor, eller som er opprettet i løpet av en sekundær operasjon.
Planlegge Avskjed Linje
Den avskjed linje påvirker verktøy konstruksjon, flash synlighet, utkobling styrke, lufting, og utseende. Unngå å plassere den over tetting ansikter eller svært synlig kosmetisk områder når det er mulig.
Komplekse gikk avskjed linjer kan løse geometriske problemer, men de er vanskeligere å maskin, passer, og vedlikeholde enn en enkel plan split.
Velg Gate Beliggenhet Bevisst
En gate etterlater en rest og styrer hvordan harpiks går inn i hulrommet. Plasseringen påvirker:
- Flow lengde og press
- Sveise-linje posisjon
- Air entrapment
- Fiber retning
- Pakking effektivitet
- Krymping og warpage
- Kosmetisk utseende
- Automatisk eller manuell degating
Gates generelt trenger tilgang til tilstrekkelig tykt geometri så pakking trykket er fortsatt effektiv. Å plassere en liten gate i et tynt, fjernt avsnittet kan føre til for tidlig fryse-off.
Felles gate typer inkluderer kanten, tab, tunnel, pin-kode, vifte, membran, og hot-tips gates. Utvalget avhenger av harpiks, geometri, utseende, produksjonsvolum, og mold konfigurasjon.
Gi Lufting
Som plast går i formen, luft må flykte. Manglende ventilering kan føre til forbrenninger merker, korte skudd, dårlig sveis linjer, høy injeksjon press, eller diesel-effekt skade.
Ventilene er ofte plassert nær slutten av fyll, rundt innstikk, og i områder der flyten fronter møte. Vent mål er material-spesifikke: en ventil må slippe gass, uten at plast til flash.
Mark Kosmetisk og Kritiske Overflater
En tegning bør se etter:
- Klasse-A eller utseende-kritiske overflater
- Områder hvor gate levninger er akseptabelt
- Tillatt utløser-pin-merker
- Avskjed-linje og flash begrensninger
- Tekstur spesifikasjoner
- Kritisk-til-funksjonen dimensjoner
- Tetting og optiske overflater
- Datums og inspeksjonsmetoder
Uten denne informasjonen, en mold kan produsere dimensjonalt akseptabelt deler som fortsatt ikke produktets visuelle eller montering krav.
Injeksjon Molding Toleranser
Injeksjon molding toleranser er påvirket av verktøy for nøyaktighet, polymer krymping, prosess stabilitet, geometri, hulrom telle, fiber retning, fuktighet, bad, måling av temperatur og tid etter støping.
Unngå å bruke små toleranser til hver dimensjon. Gjør så øker verktøy, inspeksjon, og prosess-kontroll kostnader uten nødvendigvis å forbedre produktet.
En lyd-toleranse plan skal:
- Definere funksjonelle grensesnitt og datum strukturer.
- Separat kritiske dimensjoner fra referanse dimensjoner.
- Konto for krymping retning og avstand fra gate.
- Angi materiale grade før siste verktøy kompensasjon.
- Angi inspeksjon metode og bad krav.
- Bruke statistiske evne studier for produksjon-kritiske funksjoner.
- Vurdere maskinering eller setter inn for dimensjoner støpeprosessene kan ikke holde økonomisk.
Internasjonalt anerkjent ISO 20457 standard for plast støpt-del toleranser gir en strukturert grunnlag for å spesifisere og evaluering av støpt komponent dimensjoner. Kundens tegninger og program-spesifikke standarder kan pålegge ytterligere krav.
Vanlig Sprøytestøping Feil
| Feil | Vanlige Årsaker | Praktiske Løsninger |
|---|---|---|
| Kort skudd | Begrenset mengde, innestengt luft, lave smelte temperatur, utilstrekkelig press, tidlig gate fryse | Bedre lufting, gjennomgang gate størrelse, justere fylle profil, øke smelte eller mugg temperatur innenfor godkjente grenser |
| Merker i vasken | Tykke seksjoner, mangelfull emballasje, hot spots, tidlig gate fryse | Kjernen ut tykke geometri, bedre kjøling, øke effektiv pakking, revidere gate beliggenhet |
| Warpage | Ujevne vegger eller kjøling, orientering, nonuniform krymping | Balanse geometri og kjøling, revidere gate strategi, optimalisere prosessen betingelser |
| Flash | Ikke nok klemme kraft, skadet shutoffs, overdrevent press, dårlig forme passform | Inspisere verktøyet, riktig klemme oppsett, redusere hulrom press der det er hensiktsmessig |
| Sveise linjer | Delt flow fronter, lav temperatur, dårlig lufting, ugunstige gate posisjon | Flytte portene, bedre lufting, øke flyt-foran temperatur, flytte sveis linje unna lagt regioner |
| Brenne merker | Fanget komprimert gass, høy hastighet, dårlig lufting, vesentlig forringelse | Legge til eller rengjøre ventilene, justere injeksjon profil, må du kontrollere smelte temperatur og oppholdstid |
| Jetting | Harpiks går inn i åpne hulrom uten å kontakte en overflate | Endre gate type eller stilling, redusere første injeksjon hastighet |
| Splay eller sølv striper | Fuktighet, volatiles, degradering, air entrainment | Tørt materiale riktig, sjekk forurensning, redusere nedbrytning og forbedre plasticizing |
| Ugyldiggjør | Tykke seksjoner, dårlig pakking, krymping inne i den delen | Kjernen ut tunge områder, øke effektive hold trykket, forbedre gate tilgang |
| Delaminering | Forurensning, inkompatible materialer, overdreven utgivelsen agent | Skiller materialer, rene håndtering systemer, må du kontrollere harpiks kompatibilitet |
Prosessen endringer kan skjule et design eller verktøy problemet midlertidig. Root-cause analyse bør undersøke del, harpiks, mugg, maskin, og behandling historie sammen.
Enkelt-Hulrom og Multi-Hulrom Muggsopp
En enkelt-mold hulrom produserer én del per syklus. Det er ofte hensiktsmessig for bridge produksjon, store komponenter, usikker etterspørsel, eller deler likevel sannsynlig å endre.
En multi-hulrom verktøyet produserer flere deler i løpet av hver syklus og kan lavere direkte arbeid og maskin kostnad per enhet. Imidlertid, den opprinnelige investeringen er høyere, og runner-systemet må levere balansert trykk, temperatur, og materialet volum til alle hulrom.
Multi-hulrom injeksjon molding blir attraktive når etterspørselen er stabil nok til å bruke den ekstra kapasitet. Før du velger det, vurdere:
- Års-og levetid volum
- Machine størrelse og tilgjengelig klemme kraft
- Runner balanse
- Kjøling konsistens
- Hulrom-til-hulrom dimensjonale variasjoner
- Verktøyet vedlikehold strategi
- Ekstra innlegg og reparasjon planer
- Inspeksjon krav for hvert hulrom
En høy-skader mugg er ikke automatisk billigere. Et underutnyttet verktøyet kan binde opp kapital, mens fattige hulrom balanse kan skape skrap og vanskelig prosess windows.
Prototyping Før Produksjonen Verktøy
Produksjon verktøy bør ikke være første gang en design er fysisk evaluert.
Rask injeksjon molding kan produsere deler i den tiltenkte resin med en forenklet eller lavere volum verktøyet. Dette er nyttig for å teste krymping, gate utseende, montering, overflatebehandling, og støpt mekanisk oppførsel før du forplikter deg til en lang levetid produksjon mugg.
Andre prosesser kan svare på ulike spørsmål:
- En vakuum støping service er nyttig for små grupper av polyuretan deler når color (farge, utseende, fleksibel karakterer, eller presentasjon kvalitet saken mer enn eksakt produksjon-harpiks atferd.
- En CNC-maskinering service kan produsere nøyaktige deler uten mugg verktøy, noe som gjør det egnet for inventar, funksjonelle prototyper, lav-volum komponenter, og geometrier som ikke molding-vennlig.
- Additiv produksjon er nyttig for rask geometri sjekker, intern-tv, design iterasjoner, og lavt volum custom deler.
Prototype deler må tolkes på riktig måte. En maskinert eller kastet prototype kan ligne en støpt komponent, mens det å ha ulike molekylære orientering, rester av stress, strikk linjer, overflatestruktur, og mekaniske egenskaper.
Fra CAD-Modell til Produksjon
En styrt utvikling prosessen reduserer verktøy revisjoner og starte forsinkelser.
1. Definere Krav
Dokumentet masse, temperatur, kjemikalier, utseende, regulatoriske begrensninger, produksjonsvolum, levetid og inspeksjon behov.
2. Velg en Kandidat Materiale
Velge en bestemt klasse der det er mulig. Få tak i sin nåværende dataark, behandling guide, krymping informasjon, overholdelse av erklæringer, og skriver status.
3. Gjennomføre Design-for-Produksjon Anmeldelse
Se gjennom vegger, utkast, ribbe, sjefer, undersnitt, shutoffs, gate valg, utløser steder, tekstur, avskjed linje, og toleranser.
4. Kjør Mugg-Flow Analyse Når Risiko Rettferdiggjør Det
Simulering kan anslå fylle mønster, press, sveise linjer, air feller, kjøling atferd, fiber retning, og warpage. Produksjonen avhenger av nøyaktige data materiale og grensebetingelser, så simulering bør veilede for engineering dom snarere enn å erstatte validering.
5. Godkjenne Verktøyet Design
Bekreft hulrom layout, verktøy stål eller aluminium klasse, kjøling, tor type, utstøting, handlinger, sensorer, setter inn, og vedlikehold-tilgang.
6. Verktøyet Utføre Forsøk
Tidlige studier fastslå om formen fyller og utgivelser på riktig måte. Senere studier avgrense prosess innstillinger og kontroller dimensjoner, utseende, og repeterbarhet.
7. Validere Prosessen
Bruk en dokumentert prosess vinduet snarere enn en enkelt "golden" maskin innstilling. Der det er nødvendig, fullført første-artikkel inspeksjon, evne studier, material testing, og formell kompetanse.
8. Kontrollere Produksjon Endringer
Spor harpiks masse, fargestoffer, maskin-oppgaver, verktøy vedlikehold, prosess revisjoner, og godkjent avvik. En udokumentert materiale eller endre parameter kan oppheve tidligere testing.
Bærekraft og Effektivitet Materiale
Injeksjon molding kan bruke materialet effektivt, spesielt når en hot-runner system eliminerer kaldt-runner avfall og prosess kontroll holder avvise lav pris. Likevel, den bredere plast systemet presenterer en betydelig miljømessig utfordring.
OECD-rapporter om at global plast produksjon nådd 460 millioner tonn i 2019mens plast avfall nådd 353 millioner tonn. Bare 9% av dette avfallet til slutt ble resirkulert. Disse tallene kommer fra målt historiske data snarere enn et spekulativt marked prognose; se OECD Global Plast Outlook.
Produsenter kan redusere virkningen av:
- Å redusere unødvendig del masse
- Unngå overdreven løpere og oppstart skrap
- Ved hjelp av varme løpere der hvor det er teknisk og økonomisk hensiktsmessig
- Å holde harpiks strømmer ren og skilt
- Validering kontrollert regrind prosenter
- Valg av gjenvunnet innhold karakterer når ytelsen tillatelser
- Å designe samlinger for reparasjon og demontering
- Merking polymerer hvor produkt størrelse og forskrifter tillater
- Unngå uforenlig multi-material kombinasjoner uten en klar fordel
- Strekker seg mugg og produktets levetid
Recyclability avhenger innsamling, sortering, forurensning, tilsetningsstoffer, farge, lokal infrastruktur, og ende-til markedets etterspørsel, ikke bare resirkulering symbol støpt inn en del. Den EPA plast materiale-spesifikke data gir nyttig sammenheng på hvordan plast-produkter angi avfall stream og er klart.
Når Bør Du Bruke Sprøytestøping Av Plast?
Injeksjon molding er et godt valg når:
- Design er stabil eller i nærheten av stabil.
- Produksjon volum kan rettferdiggjøre verktøy.
- Repeterbarhet er viktig.
- Den hadde til hensikt å harpiks må oppfylle bestemte krav til ytelse.
- Den delen inneholder formbart detaljer som ville bli dyrt til maskinen.
- Rask produksjon sykluser vil i vesentlig grad redusere kostnad.
- Overflatestruktur, farge, eller integrerte funksjoner kan eliminere sekundær arbeid.
En annen prosess som kan være mer egnet når:
- Bare en håndfull av deler er nødvendig.
- Designet er i endring ukentlig.
- Den delen som er for stor for praktisk verktøy eller maskin kapasitet.
- Geometrien ikke kan overføres fra en form økonomisk.
- Det kreves toleranse er utover økonomisk støpt evne.
- Et ark, ekstrudering, støping, eller maskinert form allerede kamper geometri.
- Materiale sertifisering eller ytelse ikke er tilgjengelig i et formbart klasse.
Vanlige spørsmål
Som plast er best for injeksjon molding?
Svaret avhenger av programmet. ABS er mye brukt for attraktive hus, polypropylen for kjemisk motstand og levende hengsler, nylon for slitasje og mekanisk ytelse, polykarbonat for påvirkning og åpenhet, og å KIKKE for krevende områder med høye temperaturer. En bestemt klasse skal velges fra verifisert krav til ytelse.
Hvor mye utkast gjør injeksjon støpte del trenger?
Ca 1 til 2 grader er et felles utgangspunkt for mange overflater uten tekstur. Dyp funksjoner og strukturerte overflater generelt krever mer. Harpiks krymping, tegne dybde, mugg polsk, og geometri kan endre kravet.
Hvorfor har en ensartet veggtykkelse saken?
Uniform vegger fyll og kule mer jevnt. Plutselig tykkelse endringer opprette lokale forskjeller i trykk og kjøling pris, øker sjansen for vask merker, porer, rester av stress, og warpage.
Kan resirkulert plast bli injeksjon støpte?
Ja, men resirkulert innhold må være kvalifisert. Forurensning, degradering, fuktighet, farge variasjon, additiv historie, og inkonsekvent molekylvekt kan endre behandling og en del ytelse. Regulert eller sikkerhet-relaterte programmer kan pålegge flere restriksjoner.
Er injeksjon molding egnet for lav volum produksjon?
Det kan være. Prototype eller bridge verktøy redusere innledende investering sammenlignet med for høyt volum produksjon av støpeformer. Den økonomiske beslutningen bør sammenligne verktøy, en del pris, design stabilitet, lead time, og forventet levetid etterspørsel.
Kommentarer
Siste Innlegg
Relaterte Blogger
Senyo blogg er fokusert på å dele vår omfattende kunnskap om prototype produksjon. Gjennom våre artikler, vi har som mål å støtte deg i å raffinere ditt produkt, design og navigering kompleksiteten av rapid prototyping mer effektivt.