Moulage par Injection des matières Plastiques, des Conseils de Conception, & Matériaux
Table des matières
Moulage par Injection de matières plastiques est l'un des moyens les plus efficaces pour produire des composants de haute qualité à l'échelle. Le processus utilise de la chaleur, de pression et d'outillage de précision à transformer des granules de plastique en éléments finis pour les industries telles que l'automobile, le médical, l'électronique, les produits de consommation, et de l'équipement industriel.
À partir de la sélection des matériaux et la conception du moule de refroidissement, l'éjection, la tolérance, et le défaut de prévention, ce guide explique comment moulage par injection fonctionne et comment les pièces de conception pour la fiabilité de la production.
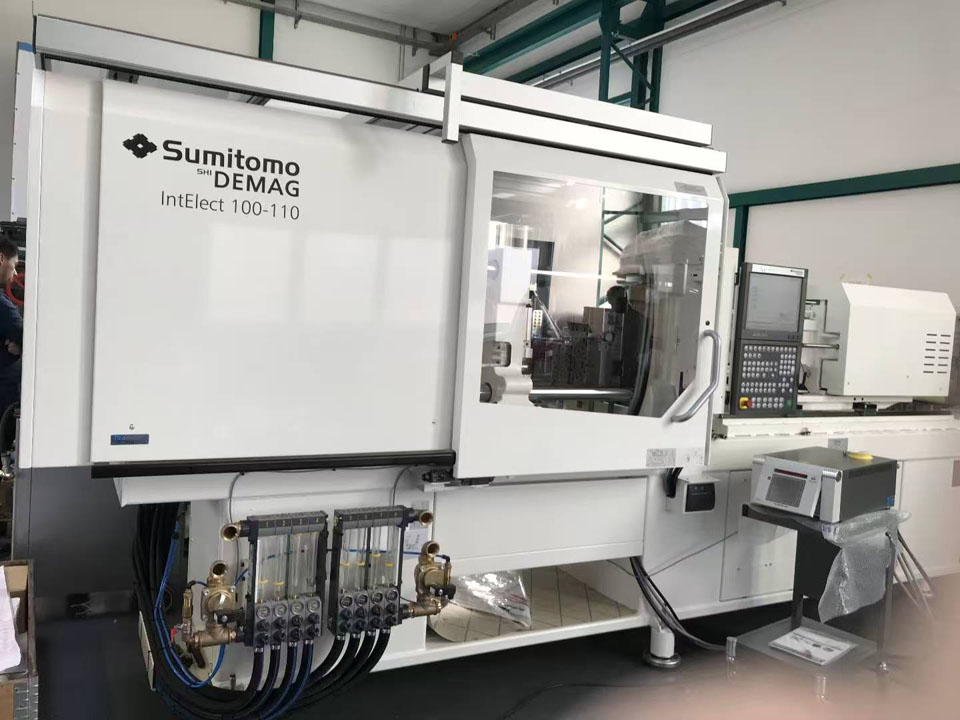
Qu'Est-ce que le Moulage par Injection de matières Plastiques?
Moulage par Injection est un processus de fabrication dans lequel la matière plastique est chauffé à l'écoulement, injecté sous pression dans un moule fermé, refroidi suffisamment dur de l'état, et rejetée comme un produit fini ou près de la pièce finie.
La plupart des produits moulés par injection sont réalisés en thermoplastique. Ces matériaux amollit et se solidifier en refroidissant, permettant aux fabricants de traiter efficacement de nombreuses résines et de réutiliser une partie de la production des déchets dans des conditions contrôlées.
Les polymères thermodurcissables et liquide en caoutchouc de silicone peut également être moulé, mais leur équipement, de la composition chimique, et le durcissement de comportement sont différents traditionnelles de moulage par injection thermoplastique.
Ce processus est utilisé pour les petites pièces de précision ainsi que de grandes enveloppes et de pièces de structure. Les applications typiques incluent:
- Médical boîtier de l'appareil et des composants jetables
- Voiture des clips, des connecteurs, des chicanes, et sous le capot pièces
- L'enveloppe électronique et isolant électrique
- Biens de consommation boîtier, poignée et mécanisme
- Emballage d'étanchéité, couvercle et le récipient
- Industrielle des engrenages, des rails de guidage, des crochets, et les housses de protection
- Composants optiques et couvercle transparent
Son pouvoir décisif est la répétabilité. Une fois le moule et le processus sont stables, des milliers ou des millions de pièces peuvent être produites avec relativement peu de changements et un minimum de transformation secondaire.
Comment le Plastique de Moulage par Injection de Processus de Travail?
Le cycle de production implique plus que simplement en appuyant sur la résine fondue dans la cavité. Matériel de préparation, de contrôle de la pression, de refroidissement, et la pulvérisation d'avoir une incidence sur le résultat final.
1. La sélection et la préparation de la résine
En plastique arrive habituellement sous la forme de particules. Selon l'application, la résine de base peut être mélangé avec des pigments, des stabilisants UV, des retardateurs de flamme, des lubrifiants, des modificateurs d'impact, de verre, de fibres, de minéraux ou d'autres additifs.
De nombreux polymères techniques à absorber l'humidité de l'air. Nylon, polycarbonate, PET, PBT, et certains polyuréthanes thermoplastiques nécessitent habituellement contrôlé de séchage avant le moulage. Si il y a de l'humidité résiduelle, elle peut conduire à l'hydrolyse, des stries, des bulles, de la perte de poids moléculaire ou d'une diminution des propriétés mécaniques.
Les exigences de séchage doit venir de la dernière fiche de données techniques du fournisseur du matériau. Pour certains grades, excessive, le séchage et le séchage insuffisant sont tout aussi nuisibles.
2. Moule de fermeture et de serrage
La machine se ferme, les deux principaux moitiés du moule et applique la force de serrage. Cette force doit résister à la cavité de pression qui tente de séparer le moule lors de l'injection et de processus d'emballage.
La fixture nécessaires tonnage dépend l'attend de la part de la zone, espace manche, de la cavité de la pression, du matériel, des flux de longueur, et le nombre de cavités. Trop peu de force de produire un flash. Excessive de serrage peut accélérer l'usure, de compresser les ouvertures de ventilation, et le gaspillage d'énergie.
3. La plastification
La rotation des vis alternatif transports de particules à travers un baquets chauffants. Le chauffage de la bande commence le processus, et la force de cisaillement générées par la vis contribue le plus de l'énergie nécessaire pour fondre et mélanger le polymère.
Contrôle de la température est très importante. Undercooled fondre peut se traduire à court de coups ou afficher les pauvres de soudure de la force. Surchauffe fondre peuvent se dégrader, les décolorer, la libération de gaz ou de perte de propriétés mécaniques.
4. Injection
La vis se déplace vers l'avant et injecte le faire fondre dans le moule de la cavité à travers la buse, porte, coureur, et la porte. L'injection de la vitesse affecte le flux front de comportement, aspect de surface, la rétention de l'air, de soudure, de l'orientation des fibres, et des exigences de pression.
Le but n'est pas juste pour remplir la cavité dès que possible. Le processus doit être prévisible pour le remplir sans pulvérisation, la gravure, l'excès de cisaillement, prématuré ou de congélation.
5. L'emballage et le stockage
Une fois la cavité est remplie avec du volume, de la machine applique la tenue à la pression. Lorsque le polymère diminue au cours de début de refroidissement, il pousse du matériel supplémentaire dans la cavité.
Après que la porte se bloque, maintenant la pression devient inefficace. L'extension de la durée de conservation de la gelée à la porte d'augmenter le temps de cycle sans ajout de matériaux utiles. Cependant, l'insuffisance de remplissage peut conduire à un rétrécissement des marques, des vides internes, les pièces légères, ou des modifications de dimensions.
6. De refroidissement
Refroidissement consomme généralement la plus grande partie du cycle de moulage. La chaleur pénètre dans le moule de la plastique, puis pénètre dans la circulation du liquide de refroidissement.
Le placement des canaux de refroidissement, matériaux de moule, liquide de refroidissement, le débit, l'épaisseur de la paroi, le type de résine, et une partie de la géométrie avoir une incidence sur le temps de refroidissement. Inégale de refroidissement peut entraîner le retrait inégale, ce qui est une cause fréquente de la déformation.
7. L'ouverture et l'éclatement de moules
Après la partie est assez dur à maintenir sa forme, le moule s'ouvre et l'éjecteur de pin, manche, strip-teaseuse de la plaque, assistance d'air, ou d'un autre mécanisme de libération supprime.
Mauvais angles de dépouille, de profondeur de textures, de formage sous vide, sous-cotation, ou trop petits, les systèmes de pulvérisation peuvent tous causer des pièces à coller ensemble. Plus de jets de vigueur est rarement la meilleure première solution; des formes Géométriques et des conditions de surface, doit être corrigé.
8. La réparation, l'inspection et secondaire, et l'opération
Selon l'outil, il peut être nécessaire de retirer la carotte et le coureur. Les pièces peuvent aussi subir l'usinage, la peinture, la galvanisation, le transfert de l'impression, marquage laser, soudage par ultrasons, de rivetage à chaud, de l'assemblage ou de contrôle dimensionnel.
Hot runner systèmes d'éliminer les déchets des coureurs, mais ils augmentent l'outil de coûts, les besoins d'entretien, et de la complexité des processus.
L'Anatomie d'un Moule d'Injection
Le moule détermine la partie de la géométrie, la texture de la surface, porte vestige, de la ligne de joint, et de nombreux aspects des dimensions de la performance.
D'importants composants de moule comprennent:
- De base et de la cavité: Forme les surfaces internes et externes de la partie.
- La ligne de joint: La limite où le les moitiés de moule répondre.
- Sprue, les coureurs et les portes: Effectuer la résine de la machine buse dans chaque cavité.
- Des canaux de refroidissement: Retirer de la chaleur et de contrôle de température de moule.
- L'éjecteur de système: Pousse le solidifiée partie du moule.
- Les évents: Permettre déplacées de l'air et des gaz à quitter la cavité.
- Les diapositives et les palonniers: Formulaire de contre-dépouilles qui ne peut pas les libérer dans la normale moule-sens d'ouverture.
- Chef de pins et de dispositifs de verrouillage: Maintenir l'alignement entre le moule sections.
- Des plaques d'usure et inserts: Protéger les secteurs de charge et de simplifier la maintenance.
La sélection outils de moulage par injection implique plus que le choix de l'aluminium ou de l'acier. Volume prévu, l'abrasivité de la résine, finition de surface, une partie de la tolérance, de la moisissure de la complexité, le temps de cycle, l'accès à l'entretien, et les futures modifications de conception ont tous une influence sur l'outil de construction.
Métal de prototypage rapide offre de nombreux avantages, y compris:
- Vitesse: L'un des avantages les plus importants est la rapidité d'exécution, permettant la production rapide et les essais de prototypes.
- Le Rapport Coût-EfficacitéUne détection précoce des défauts de conception peuvent réduire les coûts importants associés avec de la matière des déchets et de reprise.
- La précision et l'Exactitude: Techniques de fabrication avancées, permettent la production de haute tolérance pièces, essentiel pour les applications nécessitant un cahier des charges strict.
- La flexibilité: Les modifications de conception peut être facilement logés pendant le processus de prototypage, ce qui permet pour l'exploration créative et l'innovation.
Ces avantages font du métal de prototypage rapide, une solution attrayante pour les entreprises qui cherchent à améliorer leurs cycles de développement du produit.
Moulage Par Injection De Matières Par Rapport
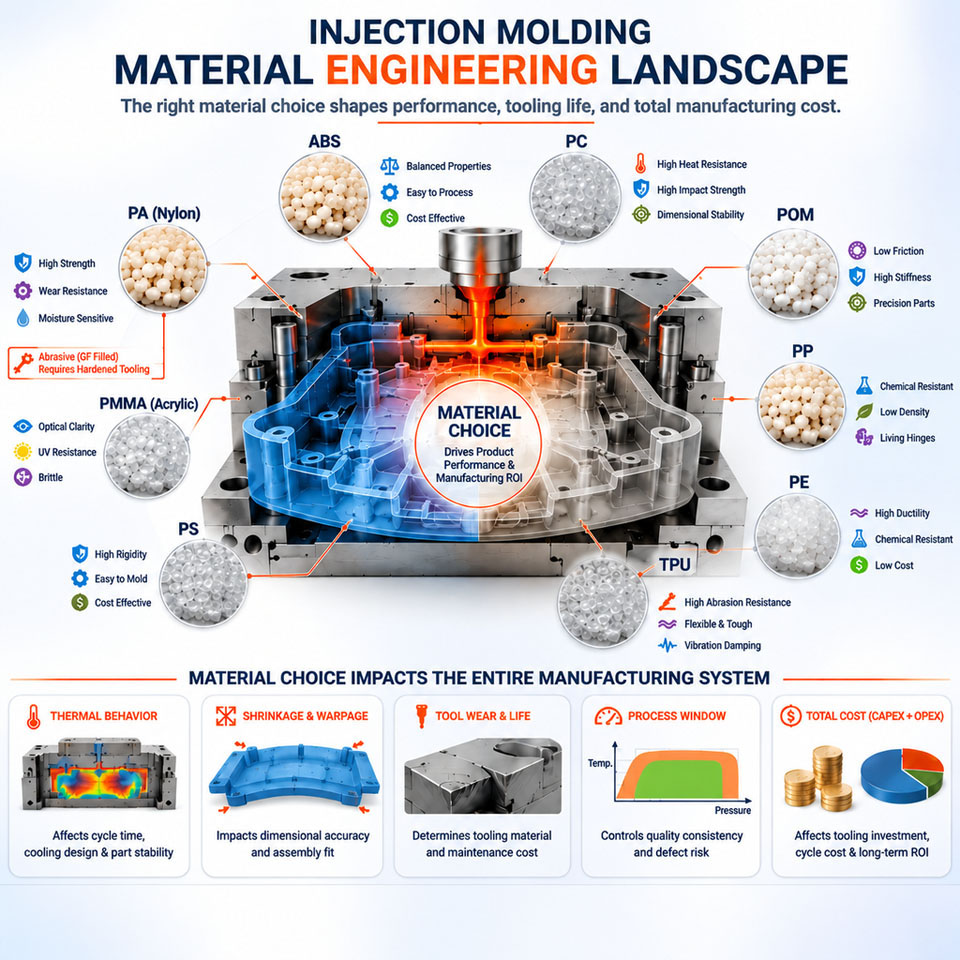
Il n'est pas universellement “meilleur” moulage en résine. Un matériau qui joue bien au sec dans un environnement de bureau peut échouer après la stérilisation répétée, de carburant, de l'exposition, en plein air, le rayonnement UV, ou soutenue le chargement mécanique.
| Matériel | Des Caractéristiques Utiles | La conception ou la Transformation des Préoccupations | Applications courantes |
|---|---|---|---|
| ABS | Bonne résistance de l'impact, de finition, de colorability, et la stabilité dimensionnelle | Limitée de la météo et de haute résistance à la température, à moins que modifiée | Les boîtiers, les contrôles, les produits de consommation |
| Polypropylène (PP) | De faible densité, résistance chimique, résistance à la fatigue, salon-charnière de la capacité de | Relativement haut de retrait; peut se déformer dans inégale sections | Casquettes, conteneurs, des charnières, des articles médicaux jetables |
| Polyéthylène (HDPE/LDPE) | Résistance chimique, résistance, faible absorption d'humidité | Taux de retrait élevé et relativement faible rigidité | Les bouteilles, les bouchons, les conteneurs, les pièces de protection |
| Le Polycarbonate (PC) | Haute résistance aux chocs, de transparence, de résistance à la chaleur | Nécessite un séchage; sensibles à certains produits chimiques et à la fissuration sous contrainte | Des lentilles, des gardes, des boîtiers transparents |
| PC/ABS | Équilibrée de l'impact, résistance à la chaleur, et d'adaptabilité | Opaque; propriétés dépendent fortement de mélange et de qualité | Électronique, de l'automobile et des boîtiers |
| Polyamide (PA) | La force, la résistance à l'usure, résistance à la fatigue | L'absorption de l'humidité de modifications des dimensions et des propriétés | Les engrenages, les roulements, les clips, pièces mécaniques |
| Acétal (POM) | Faible coefficient de frottement, résistance à l'usure, une bonne stabilité dimensionnelle | Température de traitement doit être contrôlé; la liaison est difficile | Les engrenages, les loquets, les guides, les mécanismes de précision |
| PBT | Performance électrique, la résistance chimique, la stabilité dimensionnelle | Nécessite un séchage; verre rempli de notes peut montrer anisotrope de retrait | Connecteurs et de composants électriques |
| PMMA | Optique de haute clarté, le brillant et UV performance | De plus en plus fragiles que les PC; cosmétiques moulage nécessite un contrôle étroit | Conduits de lumière, les verres, les composants d'affichage |
| TPE/TPU | Souple, résistant, disponible en plusieurs niveaux de dureté de l' | Le rétrécissement, la sellerie, le séchage et le surmoulage d'adhésion varient selon le grade | Des poignées, des phoques, des pare-chocs, couvercles souples |
| Coup d'oeil | À haute température, produits chimiques, à l'usure, résistance à la fatigue | Élevé de la matière et du coût de traitement; l'outillage spécialisé des conditions | De l'aérospatiale, médicale, et exigeant des pièces industrielles |
La conception de Moulage par Injection
Une bonne conception de moulage soldes de la fonction, l'apparence, l'outil de construction, matériaux de comportement, et la stabilité de la production. Les valeurs suivantes sont des points, pas l'acceptation automatique des limites.
Garder De L'Épaisseur De Paroi Uniforme
Brusque de la paroi changements provoquent les différentes sections à remplir, emballer, et laisser refroidir à des taux différents. Épais régions restez au chaud plus longtemps et se rétrécir de plus, ce qui augmente le risque de l'évier marques, des vides et des déformations.
Lorsque l'épaisseur de changement est inévitable:
- L'utilisation d'une transition progressive plutôt que d'une forte étape.
- Cœur sections épaisses.
- Utilisez les côtes de récupérer la rigidité.
- Examen de la transition avec le moule-analyse des flux.
- La Position des portes, donc l'épaisseur de la zone peuvent être emballés de manière efficace.
Le meilleur épaisseur nominale dépend de la résine de qualité, les flux de longueur, une partie de la taille, de structure de la charge, et l'apparence. Toujours vérifier que le fournisseur de moulage des recommandations.
Ajouter le Projet à la Moisissure-Ouverture de Surfaces
Le projet est une bougie légère qui permet au composant de la libération de la base ou de la cavité. Un point de départ commun est d'environ 1 à 2 degrés sur la texture des surfaces. Caractéristiques profondes et des surfaces texturées généralement besoin de plus.
Le projet d'augmentation des exigences de avec:
- Plus tirage de profondeur
- Surface la plus rugueuse de la texture
- Plus doux ou plus rétractables sujettes à des matériaux
- La géométrie de la psy étroitement autour d'un noyau
- Esthétique des surfaces où traînent des marques sont inacceptables
Projet de direction doit correspondre à la destination de la ligne de joint du moule et de l'ouverture. L'ajout de projet de fin peut modifier les crises, des vannes, et les surfaces visibles, afin d'établir la direction d'ouverture au début.
Utilisez les Côtes au Lieu de Murs Épais
Les côtes augmenter la rigidité sans transformer la région en une lourde masse de plastique. Comme une première ligne directrice, de nervure de l'épaisseur à la base est souvent gardés près de 40% à 60% de la proximité de l'épaisseur de paroi. La proportion exacte dépend de la résine, les exigences de surface, et l'emplacement des portes.
Les côtes doivent également avoir un projet et d'un rayon à la base. Grand, mince côtes peuvent être difficiles à remplir et peuvent piéger de l'air. Rapprochées côtes peuvent compliquer de refroidissement et de l'outil d'usinage.
La conception de Patrons comme les Fonctions prises en charge
Boss recevoir les vis, goupilles, des insertions ou des éléments à assembler. Isolé épaisseur patron peut produire visible couler sur la surface opposée.
Mieux patron de conception comprend généralement:
- Un centre évidé
- L'épaisseur de la paroi liées à la valeur nominale de la partie de la paroi
- Des goussets ou les côtes, pour un soutien latéral
- Un rayon à la base
- La clairance de la ville voisine de murs extérieurs
- Suffisamment de projet pour la libération
Fil formant vis de la performance doit être validé dans le réel de la résine parce que la fibre de renforcement, de l'humidité, pilote-diamètre du trou, l'engagement de la longueur, et la vitesse d'assemblage de tous les affecter de décapage et à la fissuration.
Rond Les Coins Internes
Interne forte coins de concentré de stress et de perturber les flux de matières. Ils sont également difficiles à usiner parfaitement parce que la plupart des moule-outils de coupe ont un rayon fini.
Utilisation généreuse, cohérente des rayons où la fonction le permet. Le rayon extérieur devraient suivre le rayon intérieur, plus l'épaisseur nominale de la paroi pour maintenir un uniforme de la section.
Traiter Les Contre-Dépouilles Soigneusement
Une contre-dépouille empêche en ligne droite d'éjection. Certaines pièces souples peuvent se déformer sur une fonction au cours de la libération, mais rigide contre-dépouilles nécessitent généralement des diapositives, des palonniers, pliable cœurs, en dévissant les mécanismes, ou de la main-chargé d'insertion.
Ces mécanismes d'augmentation:
- Outil de coût
- Moule de taille
- Temps de cycle
- Demande d'entretien
- Risque de flash ou de l'usure
- Les exigences de Validation
Avant d'accepter la complexité, vérifier si la fonction peut être déplacé à la ligne de joint, remplacé par une fente, ou créés au cours d'une opération secondaire.
Plan de la Ligne de Joint
La ligne de séparation affecte outil de construction, flash visibilité, d'arrêt de la force, de la ventilation et de l'apparence. Évitez de le placer à travers les faces d'étanchéité ou très visible cosmétiques zones lorsque cela est possible.
Complexe renforcé les lignes de joint peut résoudre des problèmes de géométrie, mais ils sont plus difficiles à usiner, l'ajustement, et à entretenir qu'un simple planaire split.
Choisissez L'Emplacement Des Portes Délibérément
Un porte feuilles un vestige et contrôle la résine pénètre dans la cavité. Son emplacement affecte:
- Le flux de la longueur et de la pression
- Soudure-position de la ligne de
- Le piégeage de l'Air
- L'orientation des fibres
- L'emballage de l'efficacité
- Retrait et le gauchissement
- L'aspect esthétique
- Automatique ou manuel degating
Portes généralement besoin d'avoir accès à suffisamment d'épaisseur de la géométrie ainsi, l'emballage de la pression demeure efficace. Placer une petite porte dans un mince, lointain section peut entraîner un départ prématuré de gel-off.
Communes de la porte des différents types de bord, onglet, le tunnel, le pin, le ventilateur, le diaphragme et les hot-conseil portes. La sélection dépend de la résine, de la géométrie, de l'apparence, le volume de la production, du moule et de la configuration.
Fournir La Ventilation
Que le plastique entre dans le moule, l'air doit s'échapper. Évacuation inadéquate peut causer des traces de brûlures, coups de court, une mauvaise soudure lignes, injection à haute pression, ou diesel-effet de dégâts.
Les évents sont généralement situés près de la fin de remplir, autour d'inserts, et dans les zones où le débit fronts se rencontrent. Dimensions de passage sont de matériel spécifique: un évent doit libérer le gaz sans permettre de plastique pour flash.
La marque de Cosmétiques et de Surfaces Critiques
Un dessin qui doit permettre d'identifier:
- De classe A ou de l'aspect des surfaces critiques
- Les zones où la porte vestige est acceptable
- Permis de l'éjecteur de broches marques
- La séparation de la ligne et flash limitations
- La Texture spécifications
- Critique-à-fonction des dimensions
- D'étanchéité et les surfaces optiques
- Les référentiels et des méthodes d'inspection
Sans cette information, un moule peut produire des dimensions acceptables pièces qui ne parviennent toujours pas le produit du visuel ou de l'assemblée exigences.
Les Tolérances De Moulage Par Injection
Moulage par Injection tolérances sont influencés par l'outil de précision, de polymère, de retrait, de la stabilité du processus, de la géométrie, de la cavité comte, l'orientation des fibres, de l'humidité climatisation, mesure de la température et du temps après le moulage.
Éviter d'appliquer des tolérances serrées à chaque dimension. Vous limiterez ainsi l'outillage, de l'inspection et de processus de contrôle des coûts sans nécessairement améliorer le produit.
Un son de tolérance plan devrait:
- Définir les interfaces fonctionnelles et le référentiel des structures.
- Séparer les dimensions critiques de cotes de référence.
- Compte pour le retrait de la direction et de la distance de la porte.
- Spécifiez le type de matériau avant la finale de l'outil de compensation.
- Définir la méthode d'inspection et les besoins en climatisation.
- Utiliser les statistiques les études sur les capacités de production, les caractéristiques essentielles.
- Envisager d'usinage ou des inserts pour les dimensions du processus de moulage ne peut pas tenir sur le plan économique.
Reconnu au niveau international ISO 20457 standard pour les plastiques moulés-les tolérances des pièces fournit une base structurée pour la spécification et l'évaluation moulé dimensions du composant. Les dessins des clients et de l'application des normes particulières peuvent imposer des exigences supplémentaires.
Commune De Moulage Par Injection De Défauts
| Défaut | Les Causes Les Plus Courantes | Pratique Des Actions Correctives |
|---|---|---|
| Plan court | Restreint le flux, l'air emprisonné, la basse température de fonte, de l'insuffisance de la pression, au début de la porte de gel | Améliorer la ventilation, l'examen porte la taille, ajuster remplir le profil, l'augmentation de fondre ou de la moisissure de la température dans les limites approuvées |
| marques de retrait | Les sections épaisses, l'insuffisance de l'emballage, des points chauds, au début de la porte de gel | Cœur d'épaisseur de la géométrie, améliorer le refroidissement, accroître l'efficacité de l'emballage, de réviser l'emplacement des portes |
| Le risque de gauchissement | Des murs irréguliers ou de refroidissement, d'orientation, de non uniforme de retrait | L'équilibre de la géométrie et de refroidissement, de la révision de la porte de la stratégie, d'optimiser les conditions de process |
| Flash | L'insuffisance de la force de serrage, endommagé vannes, à une pression excessive, une mauvaise moule ajustement | Inspecter l'outil de serrage correct de l'installation, de réduire la pression de la cavité le cas échéant |
| Les lignes de soudure | Divisé flux fronts, à basse température, une mauvaise ventilation, défavorable position de porte | Déménager portes, améliorer la ventilation, l'augmentation des flux de front de la température, de déplacer des lignes de soudure à l'écart de chargé régions |
| Des traces de brûlures | Pris au piège de gaz comprimé, la vitesse excessive, une mauvaise ventilation, de la dégradation des matériaux | Ajouter ou nettoyez les orifices de ventilation, ajuster le profil d'injection, vérifier la température de fusion et de temps de résidence |
| Jet | La résine pénètre cavité ouverte sans entrer en contact avec une surface | Changement de porte ou de type de position, de réduire l'injection initiale de la vitesse |
| Splay ou de l'argent veines | L'humidité, les substances volatiles, la dégradation, l'entraînement de l'air | Matière sèche correctement, vérifier la contamination, de réduire la dégradation et à améliorer la plastification |
| Vides | Les sections épaisses, mauvais emballage, le rétrécissement de l'intérieur de la pièce | Core lourds de domaines, accroître l'efficacité de tenir la pression, d'améliorer l'accès aux portes |
| La délamination | La Contamination, les matières incompatibles, la libération excessive de l'agent | Séparer les matériaux, nettoyer les systèmes de manutention, de vérifier la compatibilité de résine |
Les changements de processus peut en cacher une conception d'outillage ou problème temporairement. L'analyse des causes profondes devraient examiner la partie, de la résine, de la moisissure, de la machine, et le traitement de l'histoire.
De simple-Cavité et de Moules Multi-cavités
Une seule cavité de moule produit une partie par cycle. Il est souvent approprié pour le pont de la production, des composants de grande taille, de l'incertitude de la demande, ou de parties sont encore susceptibles de changer.
Un multi-cavité de l'outil produit plusieurs parties au cours de chaque cycle et de réduire la main d'œuvre directe de la machine et de coût par unité. Cependant, l'investissement initial est plus élevé, et le système de coureur doit assurent l'équilibre de la pression, la température et le volume du matériel à chaque cavité.
De Multi-cavité de moulage par injection devient intéressant lorsque la demande est suffisamment stable pour l'utilisation de la capacité ajoutée. Avant de choisir il, à évaluer:
- Annuel et la durée de vie de volume
- La taille de la Machine et disponible la force de serrage
- Coureur solde
- Le refroidissement de la cohérence
- La cavité de la cavité dimensions de la variation
- Outil de stratégie de maintenance
- De rechange, des inserts et des plans de réparation
- Exigences en matière d'Inspection pour chaque cavité
Un haut-cavitation moule n'est pas automatiquement moins cher. Un outil sous-utilisé peut cravate capital, tandis que le pauvre cavité d'équilibre peut créer de la ferraille et difficile processus de windows.
Prototypage Avant D'Outillage De Production
Outillage de Production ne doit pas être la première fois qu'un design est physiquement évalué.
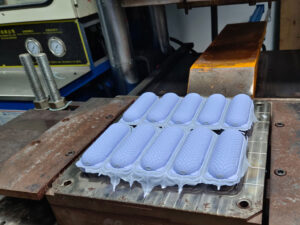
Rapide de moulage par injection peut produire des pièces en résine à l'aide d'une procédure simplifiée ou de la faible quantité de l'outil. C'est utile pour les essais de retrait, la porte de l'apparence, l'assemblage, la finition de surface, et moulé comportement mécanique avant de s'engager pour une longue durée de vie de la production de moule.
D'autres processus peuvent répondre à différentes questions:
- Un coulée sous vide de service est utile pour les petits lots de pièces en polyuréthane quand la couleur, l'apparence, flexible notes, ou de la présentation de la qualité de la matière plus que exacte de la production de résine de comportement.
- Un Usinage CNC de service peut produire des pièces sans outillage de moule, ce qui convient pour des luminaires, des prototypes fonctionnels, à faible volume de composants, et les géométries qui ne sont pas moulage de l'environnement.
- La fabrication Additive est utile pour rapide de la géométrie des contrôles, des canaux internes, itérations de conception, et de faible volume de pièces personnalisées.
Pièces de Prototype doit être interprété correctement. Un usiné ou moulé prototype peut ressembler à une moulée composante tout en ayant différents orientation moléculaire, les contraintes résiduelles, tricot lignes, la texture de la surface et des propriétés mécaniques.
De Modèle CAO de la Production
Un contrôlés processus de développement réduit de l'outillage des révisions et des retards de lancement.
1. Définir Les Exigences
Document de charge, la température, les produits chimiques, l'apparence, les contraintes de réglementation, le volume de production, la durée de vie et les besoins d'inspection.
2. Sélectionnez un Matériau Candidat
Choisissez une nuance spécifique lorsque cela est possible. Obtenir son actuel mode feuille de données, guide de traitement, de rétrécissement de l'information, déclarations de conformité, et de l'état de l'alimentation.
3. La conduite de la Conception de Fabrication, pour Examen
L'examen des murs, des projets, des côtes, des patrons, des dégagements, des vannes, porte d'options, éjecteur endroits, la texture, la ligne de séparation, et les tolérances.
4. Exécuter Moule-Analyse Des Flux En Cas De Risque Le Justifie
La Simulation peut estimer motif de remplissage, la pression, les lignes de soudure, l'air de pièges, de refroidissement comportement, l'orientation des fibres, et des déformations. Sa production dépend de l'exactitude matérielle des données et des conditions aux limites, de sorte que la simulation doit guider l'ingénierie de jugement, plutôt que de remplacer la validation.
5. Approuver la Conception de l'Outil
Confirmer la mise en page de la cavité, outil de l'acier ou de l'aluminium de qualité, de refroidissement, de porte type, l'éjection, des actions, des capteurs, des insertions et des accès à la maintenance.
6. Exécuter L'Outil D'Essais
Les premiers essais d'établir si la moisissure se remplit et libère correctement. Plus tard, les essais affiner les paramètres du processus et de vérifier les dimensions, l'apparence et la répétabilité.
7. Valider le Processus
Utiliser un processus documenté de la fenêtre plutôt que d'un seul “or” machine. Si nécessaire, compléter le premier article de l'inspection, les études sur les capacités, test de matériel, et de la qualification formelle.
8. Contrôle De L'Évolution De La Production
Piste de résine de lots, des colorants, des affectations d'ordinateurs, d'entretien de cet outil, processus de révisions, et a approuvé les écarts. Un sans-papiers, de matériel ou de changement de paramètre peut invalider les essais effectués plus tôt.
La durabilité et l'Efficacité des Matériaux
Moulage par Injection peuvent utiliser le matériel de manière efficace, en particulier lorsqu'un chaud de coureur système élimine le froid de coureur des déchets et le contrôle des processus maintient le taux de rejet faible. Encore, l'ensemble de plastiques système présente un important défi de l'environnement.
Selon l'OCDE, global plastiques la production a atteint 460 millions de tonnes en 2019, tandis que les déchets de plastiques atteint 353 millions de tonnes. Seulement 9% de ces déchets a été recyclées. Ces chiffres sont à partir de la mesure des données historiques plutôt qu'un marché spéculatif de prévision; voir la Mondial de l'OCDE Plastiques Outlook.
Les fabricants peuvent réduire l'impact par:
- Réduction de la partie inutile de masse
- En évitant les excès de coureurs et de démarrage de la ferraille
- L'utilisation de disques de coureurs, lorsque cela est techniquement et économiquement appropriée
- Conservant la résine les cours d'eau propres et séparés
- La validation de contrôlée de broyats pourcentages
- La sélection de contenu recyclé grades lorsque la performance est permis
- La conception des assemblages pour la réparation et le démontage
- Marquage des polymères où la taille du produit et les règlements permettent
- En évitant incompatible multi-combinaisons de matériaux sans un avantage évident
- L'extension de la moisissure et de la vie
Recyclabilité dépend de la collecte, du tri, de la contamination, les additifs, la couleur, l'infrastructure locale, et à la fin-à la demande du marché, et non pas simplement le symbole de recyclage moulé dans une partie. L' EPA des états-UNIS en plastique de données spécifiques fournit contexte utile sur la façon de plastique produits entrent dans le flux de déchets et sont gérés.
Quand Devriez-Vous Utiliser Le Moulage Par Injection De Matières Plastiques?
Moulage par Injection est un excellent choix lorsque:
- Le design est stable ou près stable.
- Volume de Production peut justifier de l'outillage.
- La répétabilité est important.
- Le but de la résine doivent répondre à des exigences spécifiques de performance.
- La pièce contient malléable détails qui pourraient être coûteuses à la machine.
- Rapide des cycles de production aura pour effet de réduire sensiblement le coût unitaire.
- La texture de la Surface, la couleur, ou de fonctionnalités intégrées peuvent éliminer les travaux secondaires.
Un autre processus peut être plus appropriée lorsque:
- Seule une poignée de pièces sont nécessaires.
- Le design est en train de changer chaque semaine.
- La pièce est trop grande pour la pratique de l'outillage ou de la capacité des machines.
- La géométrie ne peut pas être lancé à partir d'un moule sur le plan économique.
- La tolérance n'est plus économique moulé capacité.
- Une feuille, d'extrusion, de moulage ou usinées forme déjà matchs de la géométrie.
- La certification du matériel ou de la performance n'est pas disponible dans une malléable de qualité.
FAQ
Quel plastique est le meilleur pour le moulage par injection?
La réponse dépend de l'application. L'ABS est largement utilisé pour de belles logements, en polypropylène pour une résistance chimique de vie et de charnières, de nylon pour l'usure et les performances mécaniques, de polycarbonate pour l'impact et la transparence, et coup d'oeil pour les plus exigeants des environnements à haute température. Une note particulière doit être sélectionné à partir vérifié exigences de performance.
Combien le projet d'une injection de la pièce moulée besoin?
Environ 1 à 2 degrés est un point de départ commun pour beaucoup de texture des surfaces. Caractéristiques profondes et des surfaces texturées généralement besoin de plus. Résine de retrait, de tirer de la profondeur, de la moisissure polonais, et de la géométrie peut modifier l'exigence.
Pourquoi uniforme de l'épaisseur de la paroi de la matière?
Uniforme des murs de remplissage et de refroidir de manière plus uniforme. Soudain l'épaisseur des changements de créer des différences locales de la pression et de la vitesse de refroidissement, ce qui augmente les chances de l'évier marques, les vides, les contraintes résiduelles et les déformations.
Peut en plastique recyclé à être moulé par injection?
Oui, mais le contenu recyclé doit être qualifié. La Contamination, de la dégradation, de l'humidité, variation de couleur, d'un additif de l'histoire, et incompatible poids moléculaire peut modifier le traitement et la partie de la performance. Réglementés ou les applications de sécurité peut imposer des restrictions supplémentaires.
Est de moulage par injection adapté pour la production à faible volume?
Il peut l'être. Prototype ou d'un pont outils de réduire l'investissement initial par rapport à la haute-volume de la production de moules. La décision économique doit comparer l'outillage, de la partie du prix, la stabilité de la conception, du délai et de la durée de vie prévue de la demande.
Commentaires
Derniers articles
Blogs associés
Le blog de Senyo est dédié au partage de notre expertise en matière de prototypage. Nos articles visent à vous accompagner dans l'amélioration de la conception de vos produits et à vous aider à maîtriser plus efficacement les complexités du prototypage rapide.