Moulage Par Injection De Dispositif Médical : Un Guide Complet
Table des matières
Dispositifs médicaux fréquemment dépendent de pièces en plastique qui doivent être précises, reproductibles, bien rangé, de longue durée, et sécurisé pour leur signifiait d'utilisation. Moulé, de l'immobilier, de liquide composant de gestion, instrument chirurgical de gérer, de diagnostic de la cartouche, ou portable-appareil de chambre peut paraître simple. Les exigences de production sous-jacents sont généralement beaucoup plus exigeant.
C'est pourquoi moulage par injection médical éléments requiert une méthode coordonnée pour la sélection des matériaux, la conception des composants, la conception du moule, de la procédure de contrôle, d'examen, de la reconnaissance et de la réglementation des formalités administratives.
Cette présentation explique comment cliniques gadget coup de moulage fonctions, quand il est bon, comment choisir des matériaux et de l'outillage, et ce produit équipes ont besoin d'assister à l'avant de la relocalisation du prototype à la production de masse.
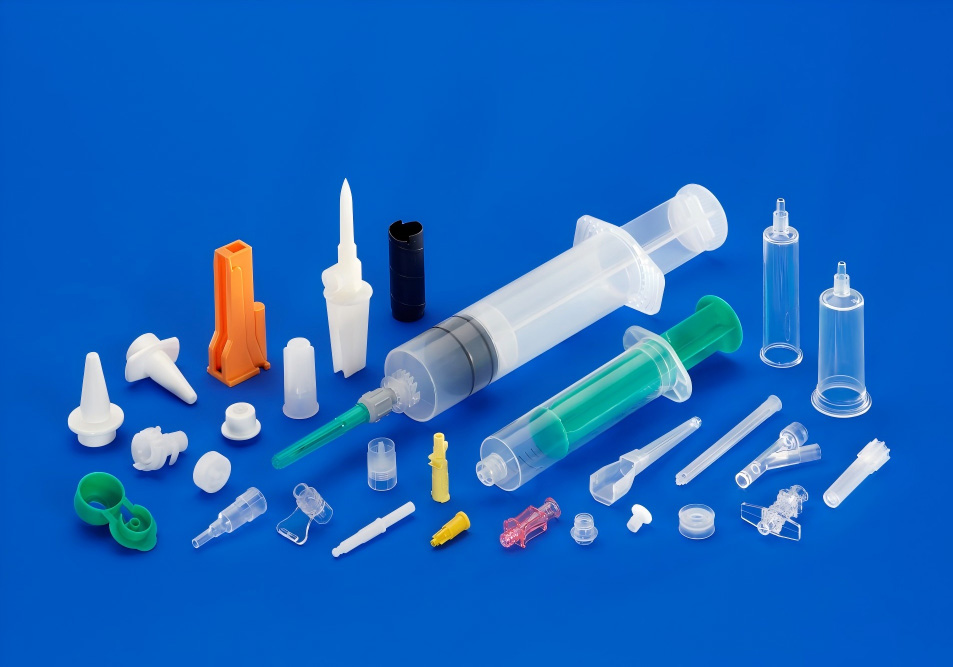
Qu'Est-Ce Que Le Moulage Par Injection Pour Les Dispositifs Médicaux?
Moulage par Injection médical est la procédure de production de polymère éléments en infusant plastique en fusion dans un moule de précision. Après que le produit se refroidit et se solidifie, le moule s'ouvre et la réalisation du composant est éjecté.
La procédure standard est similaire au moulage par injection utilisé à la clientèle et les produits commerciaux. La différence est le degré de contrôle requis.
Une clinique de moulage programme peut nécessiter à l'adresse:
- Serré et reproductibles dimensions des résistances
- Contrôlée de matières premières spécifications
- Beaucoup de traçabilité
- Une partie de la propreté et de prévention de la contamination
- Validation des critères de moulage
- L'assainissement de compatibilité
- Résistance aux produits chimiques
- L'évaluation de la biocompatibilité
- L'emballage et la durée de vie besoins
- L'examen et l'approbation des normes
- Documenté de contrôle des changements
Pas tous les composants en plastique appels pour exactement le même environnement de production. Un non-patient-communiquer avec des dispositifs de couverture ont des exigences différentes à partir d'un revenu de liquide de cours, partie implantable, ou instrument médical. Le droit repose sur le dispositif prévu par l'utilisation et la menace de compte.
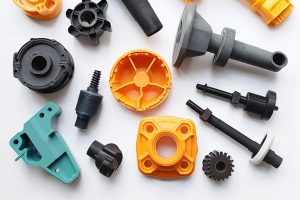
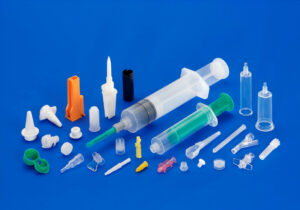
Médicaux les plus courants Instruments Fabriqués avec de Moulage par Injection
Moulage par Injection de composants médicaux apparaître dans presque tous les secteurs de soins de santé de fabrication.
De Diagnostic et de Laboratoire de Recherche des Éléments
Cas comprennent:
- Test des cartouches
- Test de propriétaires
- Pipette éléments
- Microfluidique boîtiers
- Consommables de laboratoire
- Réactif de conteneurs
- Les composants de centrifugeuse
- Instrument d'analyse couvre
Ces éléments ont généralement besoin dimensions de l'homogénéité en raison du fait que les petites variantes peuvent affecter l'écoulement du fluide, de sécurisation, de optique de positionnement, ou à l'interaction avec des dispositifs automatiques.
Livraison De Drogue Outils
Coup de moulage est régulièrement fait usage de pour les éléments:
- Les Auto-injecteurs
- Les inhalateurs
- Seringue accessoires
- Distributeurs de médicament
- Stylo injecteur de boîtiers
- Liquide connecteurs
- L'Application des dispositifs de
Livraison de drogue parties peut combiner de plastique en forme de se débarrasser de ressorts, d'élastomères, de verre, de l'électronique, ou des éléments en métal. Construit composants doivent être conçus de confiance pour la configuration et cohérente d'actionnement.
Chirurgicale et de la Procédure des Produits Liés à l'
Cas comprennent:
- Instrument chirurgical prend soin de
- Non réutilisable forceps composants
- Instrument de boîtiers
- Dispositifs endoscopiques
- La plaie de soins de éléments
- Stérile plateaux
- Procédure définit
- Tube de ports
Confort dessins, tenir la texture, la stérilisation, la résistance chimique et l'esthétique de l'évaluation peuvent tous influencer la mise en page.
Portable et Outils de Suivi
Portable articles médicaux peut utiliser de la grenaille de composants intégrés pour:
- Immobilier de capteurs
- Des couvercles de batterie
- Portées au poignet gadget boîtiers
- La peau contact avec les coquilles
- De la télévision par câble souche reliefs
- Snap-fit assemblées
- Housses de protection
Ces parties peuvent exiger à supporter la sueur, les huiles de la peau, des agents de nettoyage, effet, dupliqué à la flexion, et de l'exposition directe à l'humidité.
Outils Médicaux Boîtiers
Les plus grands équipements, peut consister en:
- Outil de Diagnostic couvre
- Panneau de commande des lunettes
- Écran Mobile d'immobilier
- Outils gère
- Pompe de boîtiers
- Les gardiens de la protection
- Intérieur des accolades
Pour ces applications, l'apparence et la performance structurelle peut avoir une importance plus grande que direct appel du patient. Néanmoins, le nettoyage, la réaction au feu, résistance aux produits chimiques, et la précision de montage pourrait encore être essentiel.
Pourquoi La Sélection Des Matériaux Les Questions
Le produit choisi pour un volet médical presque tous les impacts en aval de choix, composé de moule de mise en page, le raffinage de la température, la stérilisation de l'approche, l'évaluation et la régulation de la paperasserie.
Produit commun aux familles:
| Produit | Avantages Communs | Considérations Possibles | Les Applications Typiques |
|---|---|---|---|
| Polypropylène (PP) | Résistance chimique, faible épaisseur, frais de performance | La Contraction, la baisse étanchéité de plastiques d'ingénierie | Les récipients de laboratoire, des composants, des pièces jetables |
| Polycarbonate (ORDINATEUR) | Forte influence de la force, de la transparence, dimensions de la performance | La Tension de la scission, de produits chimiques au niveau de la sensibilité, de l'assainissement des limitations pour certaines qualités | De biens immobiliers, claire couvre, l'analyse des pièces |
| ABDOMINAL | Super look, un impact sur les performances, manipulation très facile | Peut ne pas correspondre tout à l'assainissement ou de la patient-les applications en contact avec | Outils de biens immobiliers, prend soin de, non le patient composants de contact |
| POM/ Acetal | Réduit les frottements, l'utilisation de la résistance, dimensions de la sécurité | Chimiques et de l'assainissement de compatibilité doivent être examinés de la | Mécanismes, engrenages, les soupapes, les éléments |
| Coup d'oeil | À haute température de l'efficacité, de résistance chimique, résistance | Élevé de la matière et les coûts de manutention | Spécialisé cliniques et les pièces médicales |
| PEI | Haute chaleur, la résistance et la ténacité | Coût plus élevé et nécessitant des problèmes de gestion | Stérilisable pièces de l'appareil |
| TPE/TPU | De la souplesse, de sécurisation, de soft-touch, performance | Collage, résistance à la déchirure, de contrôle des processus et facteurs à prendre en considération | Les joints d'étanchéité, des cales, des phoques, des portables composants |
| De qualité médicale silicone | L'adaptabilité, le niveau de température de la résistance, reconnu à des fins médicales | Généralement traitées de la même manière à partir de polycarbonate de moulage par injection | Joints, vannes, tubes, doux composants |
Le label “qualité clinique” n'est pas suffisante par elle-même. Le matériel doit être revu pour l'application particulière.
D'importantes préoccupations sont les suivantes:
- L'élément de contact de la peau, des tissus, du sang, ou de médicaments?
- C'est le contact temporaire, prolongée ou permanente?
- L'élément qu'être désinfectés?
- Qui approche d'assainissement seront utilisés?
- Il va de contact pour les alcools, les anti-bactériens, des solvants, des huiles ou des solutions pharmaceutiques?
- Doit-il rester transparent?
- Est isolation électrique nécessaire?
- Le besoin matériel ignifuge de performance?
- Pièce va être soumis à une répétition mécanique de chargement?
- Le produit est-il soutenu par le fournisseur approprié de la documentation?
Pour le patient communiquant avec les éléments, la biocompatibilité de l'analyse doivent être adressées via le gadget de gestion des risques et des gouverneurs de la procédure. L' La FDA des conseils sur la norme ISO 10993-1 précise comment l'analyse organique doit être considérée en ce qui concerne le dispositif de la nature et de la période d'appel.
La conception Médicale de la Pièce en Plastique de Moulage par Injection
Un digne de confiance moulé composant commence avec un design qui correspond au produit, à la moisissure, à traiter et à utiliser de l'environnement.
Préserver Régulière De L'Épaisseur De La Paroi
Énorme épaisseur de paroi des ajustements peuvent créer:
- marques de retrait
- Vides
- Inégale de l'air de refroidissement
- Le risque de gauchissement
- Récurrents de stress
- Irrégulière rendement mécanique
Uniforme murs ne sont pas constamment possible, en particulier dans structurelle des boîtiers ou de se débarrasser de incorporée attributs. Où l'épaisseur de transitions sont nécessaires, utiliser des ajustements graduels, les côtes, carottage, et adapté rayons.
L'Utilisation Des Angles De Dépouille
Le projet permet à la partie en forme de libération de la moule sans frottement excessif ou dommages-intérêts.
Pas assez projet peut entraîner:
- Le désordre
- Faites glisser les marques
- L'éjection des dommages-intérêts
- Moule à porter
- Coller
- Temps de cycle plus long
Le besoin de projets dépend du matériau, de la surface de revêtement, de la profondeur, de l'apparence et de la direction de l'éjection. Distinctif de la surface des zones généralement besoin d'encore plus projet de que des surfaces polies.
Ajouter Les Côtes Soigneusement
Côtes peuvent améliorer la rigidité sans faire de l'ensemble de la partie la plus épaisse. Cependant, les côtes qui sont ainsi épaisse peut produire de l'évier marques sur la surface visible de la zone.
Comme un principe de conception de base, les côtes doivent être beaucoup plus mince que la proximité de la paroi nominale de surface, avec la proportion exacte validés par le biais de produits et de moisissures flux d'évaluation.
L'Utilisation Appropriée Des Rayons
Sharp bords intérieurs accent de stress et d'anxiété et sont difficiles à remplir régulièrement. Des arrondissements boost:
- Melt flow
- Une partie de la force
- Moule de fabrication
- De vie de l'outil
- La distribution des contraintes de
- Le rayon doit être compatible avec l'épaisseur de la paroi et les exigences fonctionnelles du composant.
Plan de composant logiciel Enfichable Universelle de Vie et de Charnières Début
Composant logiciel enfichable universelle, adaptable bras, de vie et de joints pouvez baisser le coût de leur assemblage, cependant leur efficacité repose sur des actions matérielles, de pression, de positionnement, et de multiples besoins d'utilisation.
Ne présumez pas qu'un snap-fit créé pour un objet de consommation exécutera de manière fiable après la stérilisation ou l'exposition directe aux produits chimiques de nettoyage. La mise en place devrait être testé dans sa dernière problèmes écologiques.
Soudage de contrôle des Lignes d'Air et de Pièges
Postes à soudure lieu où séparée dégel fronts remplir. Elles pourraient être acceptables dans les basses zones de contraintes, mais ils peuvent être des points faibles ou visible défauts cosmétiques.
Moule les développeurs peuvent gérer des lignes de soudure à travers:
- Porte-modifications de l'emplacement
- La Circulation de l'évaluation
- La ventilation
- Débordement de puits
- Contrôle de la température
- La géométrie de la pièce ajustements
- Injection-optimisation du profil
Air pièges nécessitent une ventilation suffisante. La mauvaise diffusion de l'évent peut provoquer des brûlures, des brefs coups, dimensions de l'instabilité ou de la contamination liée à des problèmes.
Injection Médicale De Conception De Moules
Le moule est l'un des actifs les plus importants dans le programme. Il influe sur la qualité, la capacité de production, de coût d'entretien, et la capacité de contrôler le processus au fil du temps.
De Simple-Cavité Rapport Moules Multi-Cavités
Une seule cavité de moule produit une partie par le cycle de moulage. Il peut être adapté pour:
- Début de la production,
- Baisse des volumes annuels
- De grande ou de composants complexes
- Les produits encore en cours de modifications de conception
- Initiale de lancement sur le marché
Un multi-cavité de moule produit plusieurs pièces par cycle. Il peut être préférable si:
- La demande est forte
- Le coût unitaire doit être réduite
- Le design est stable
- Le temps de Cycle est l'un des principaux contrainte de capacité
- Compatible pièces sont nécessaires pour l'assemblage automatisé
Cependant, plusieurs cavités augmenter le besoin d'un équilibre entre le remplissage, l'uniforme de refroidissement, précis, construction de moules, et de la cavité au niveau de l'inspection.
Pour établir les modèles et supérieur-volume des programmes, de multi-cavité médical moules peut améliorer le rendement et de réduire la moulée coût par pièce. L'économie doit être évalué en fonction de l'outillage des coûts, prévision de la confiance, les besoins d'entretien, et attend de vie du produit.
Coureur Froid Rapport À Chaud De Coureur De Systèmes
Froid de coureur de moules de laisser un coureur qui peut avoir besoin d'être coupé ou mis au rebut. Chaud de coureur systèmes peuvent réduire le coureur de déchets et favoriser l'augmentation de volume de la production, mais ils ajoutent de la complexité et de coût.
Le meilleur choix dépend de:
- Le comportement matériau
- Taille de la pièce
- Nombre de cavités
- Porte exigences
- Cosmétiques attentes
- Stratégie d'automatisation
- La capacité d'entretien
- Attendu le volume de la production
Moule en Acier et de Vie de l'Outil
Outil de matériaux doivent être choisis en fonction de:
- Devrait à coup sûr
- L'abrasivité de la résine
- Les risques de Corrosion
- Finition de Surface exigences
- Tolérance dimensionnelle
- Environnement de Production
- Plan de Maintenance
La fibre de verre ou minérale rempli de plastique peuvent augmenter l'usure de l'outil. Les matériaux corrosifs, des additifs et des environnements humides peut exiger résistant à la corrosion, matériaux de moule ou de traitements de protection.
Portes, Éjecteurs, et les Lignes de Joint
Porte de placement peuvent influencer:
- Souder à l'emplacement des lignes
- L'orientation des fibres
- L'aspect esthétique
- La pression de remplissage
- Pack et réduire le comportement
- Contraintes résiduelles
Des broches d'éjection doit être placé là où ils peuvent enlever la partie sans distorsion de surfaces critiques. La ligne de joint doit être positionné de façon à minimiser flash fonctionnelle ou d'étanchéité des zones.
Pour les équipes de préparer la production de l'outillage, appareil médical de l'outillage peut être évaluée avec la sélection des matériaux, exigences de tolérance, volume annuel, et des besoins de validation.
Nettoyer la Production et le Contrôle de la Contamination
La fabrication propre ne signifie pas automatiquement que chaque composant doit être moulé dans une salle blanche certifiée. Les contrôles requis dépendent de l'appareil, l'étape de fabrication, de l'utilisation prévue, l'emballage, le processus de stérilisation, et de la stratégie en matière de réglementation.
Contrôle potentiel comprennent:
- Contrôlé l'accès du personnel
- L'identification des matériaux et de la ségrégation
- Les procédures de nettoyage
- La moisissure et la maintenance de la machine
- L'étranger de matériel de prévention
- Surveillance de l'environnement où il est requis
- Contrôlée de l'emballage
- La partie sur les procédures de manipulation
- Défini les conditions de stockage
- La traçabilité des lots de production
Une salle peut être approprié lorsque le produit est sensible à la contamination particulaire ou lorsque le processus de moulage est une partie du contrôle de la stérile ou de fabrication aseptique de la stratégie. Dans d'autres cas, la manipulation contrôlée et validée de nettoyage peut être plus approprié que d'une salle blanche de la production.
Une salle blanche aussi ne pas corriger la mauvaise conception de moules, de l'insuffisance de la ventilation non contrôlée matériel de séchage, ou de la faiblesse des processus de la discipline. Les contrôles de l'environnement et le contrôle des procédés doivent travailler ensemble.
La Stérilisation Des Considérations
La méthode de stérilisation doivent être considérés comme les premiers, de préférence avant que le matériau et la conception de la pièce sont finalisés.
Les méthodes courantes comprennent notamment:
- L'oxyde d'éthylène ou oxyde d'éthylène
- L'irradiation Gamma
- Des faisceaux d'électrons de l'irradiation
- De la vapeur ou de la chaleur humide
- Le peroxyde d'hydrogène vaporisé
- D'autres spécifiques à l'application des méthodes
Chaque méthode peut affecter les polymères différemment.
Effets potentiels comprennent:
- La décoloration
- La fragilisation par l'
- La perte de la force d'impact
- Changement de dimension
- Les fissures de contrainte
- La dégradation des matériaux
- Les changements dans la transparence
- L'odeur résiduelle ou des préoccupations
Un composant ne devient pas adapté pour la stérilisation simplement parce qu'un fournisseur de résine listes de stérilisation des capacités. La pièce finie, la conception du moule, de l'historique de traitement, l'emballage du système, et le cycle de stérilisation ont tous une influence sur la performance.
L' FDA des états-UNIS médicale-appareil de stérilisation des ressources fournir le cadre réglementaire pour les procédés de stérilisation et de validation des attentes.
Biocompatibilité et de Contact avec les Patients
Pour le patient communiquant avec les composants de sécurité biologique doivent être évalués dans le contexte de l'instrument fini.
L'évaluation peut prendre en compte:
- Type de contact
- La durée de contact
- Corps de l'emplacement
- Le traitement des résidus
- Les Colorants et les additifs
- Moule-agents de démoulage
- Les agents de nettoyage
- La stérilisation des effets
- Des extractibles et leachables
- Traitement de Surface
- Des changements importants
Un matériau de feuille de données ne suffit pas à remplacer au niveau de l'appareil d'évaluation. Deux composants à partir de la même nominal polymère peut avoir différents profils biologiques en raison de différences dans les additifs, de colorants, de traitement, de nettoyage et de stérilisation.
Fabricants de dispositifs médicaux doivent définissent l'évaluation biologique de réglementation appropriés, de qualité, et des experts cliniques.
Systèmes de qualité et de Réglementation de la Documentation
Médicale de moulage des fournisseurs et des fabricants d'appareils ont besoin d'un système de qualité appropriées pour les produits et les marchés qu'ils desservent.
La FDA des États-unis du Système de Gestion de Qualité de la Réglementation, ou QMSR, intègre la norme ISO 13485:2016 par référence. La FDA explique le QMSR exigences de la transition et de l'information sur son officiel Système De Gestion De Qualité De La Réglementation.
Contrôlée médical programme de fabrication peuvent inclure:
- Fournisseur approuvé de contrôles
- Le contrôle des documents
- Les dossiers de formation
- Entretien de l'équipement
- D'étalonnage
- Processus de validation
- Les dossiers d'Inspection
- Gestion des non-conformités
- Des actions correctives et préventives
- De traitement des plaintes
- Traçabilité de la Production
- Changement de contrôle
- La conservation des dossiers
Le exacte de la documentation dépend de l'appareil et de l'accord contractuel. Un contrat avec un fabricant peut produire des pièces selon les spécifications du client, tandis que le fabricant légal conserve la responsabilité pour le fini de l'appareil et de ses soumissions réglementaires.
La Validation du procédé de Moulage par Injection Médical
Processus de validation démontre qu'un processus peut produire à plusieurs reprises les parties acceptables dans des conditions définies.
Un programme typique peut inclure:
La Qualification De L'Installation
Cela confirme que l'équipement, les services publics, de l'outillage, et les systèmes de soutien sont installés selon les exigences approuvées.
La Qualification Opérationnelle
Cela permet d'évaluer si l'équipement et les processus de fonctionner de manière cohérente à travers défini des plages de fonctionnement.
La Performance De Qualification
Cela confirme que l'ensemble du processus de production peut produire à plusieurs reprises conformité des pièces aux conditions normales de fabrication.
Important de moulage paramètres peuvent inclure:
- Le baril de moules et d'températures
- La vitesse d'Injection
- La pression d'Injection
- Maintenez la pression
- Temps de maintien
- Temps de refroidissement
- La vis de position
- Matériel-les conditions de séchage
- Moule de serrage des conditions
- Temps de cycle
- Les conditions environnementales
La Validation doit être connecté à mesurables du produit. L'objectif n'est pas simplement d'enregistrer les réglages de la machine. C'est pour démontrer que le processus de contrôle les caractéristiques de la matière.
L'Inspection et les Essais
Critères d'Inspection doit être défini avant le début de la production.
En fonction du composant, ce qui peut inclure:
- Les dimensions critiques
- Les surfaces d'étanchéité
- Flash limites
- Les bavures et les bords tranchants
- marques de retrait
- Les lignes de soudure
- Plans courts
- De la couleur et de la transparence
- Finition de Surface
- Une partie du poids
- Assemblée de la force
- Fuite de la performance
- De traction ou d'impact sur les performances
- Résistance aux produits chimiques
- La stérilisation de la performance
Inspection de l'équipement peut inclure:
- Des étriers et des micromètres
- comparateurs optiques
- Les machines à mesurer tridimensionnelles
- La Vision des systèmes d'inspection
- Détection des fuites de l'équipement
- La Force des jauges
- La Surface de rugosité instruments
- Fonctionnelle spécialisée luminaires
Pas toutes les dimensions besoins la même fréquence d'inspection. Critique-à-caractéristiques de la fonction des contrôles basés sur les risques, la capacité et la performance historique.
Du Prototype à la Production
Une erreur commune est de passer directement à partir d'un prototype à la production coûteuse de l'outillage sans confirmation de la conception.
Une mise en scène du processus de développement réduit le risque:
- Le développement du Concept: Confirmer l'architecture du produit et de la base des exigences de l'utilisateur.
- La fabrication des prototypes: Évaluer la forme, l'ajustement, l'ergonomie, l'assemblage et la convivialité.
- L'ingénierie de vérification: Test de performance à l'égard défini les intrants de conception.
- Pilote de l'outillage: Produire représentant de pièces et d'identifier les risques liés aux processus.
- La validation de la conception: Confirmer que l'appareil répond aux besoins des usagers à l'utilisation de l'environnement.
- Outillage de Production: Version stable de la géométrie pour des de fabrication.
- Processus de validation: Établir, de contrôler et de documenter les conditions de production.
- Suivi de la Production: Suivi de la qualité, de rendement, de plaintes, de modifications et de la performance des fournisseurs.
À un stade précoce, de pièces,de coulée sous vide médical prototypes peut fournir des lots de petite taille avec des visuels et des caractéristiques fonctionnelles avant d'outillage de production est justifiée.
Pour une tolérance de pièces mécaniques, des luminaires, des inserts, ou au début de l'ingénierie des échantillons, Usinage CNC pour les dispositifs médicaux peut-être un meilleur choix que de moulage. Usinage CNC est particulièrement utile lorsque la géométrie est encore en pleine évolution, ou lorsque seul un petit nombre de pièces est nécessaire.
Une fois que la conception est stable et un processus de production est nécessaire, rapide de moulage par injection pour les dispositifs médicaux peut aider les équipes à obtenir des pièces moulées, sans attendre une à volume élevé d'outillage programme.
FAQ
Que signifie “le moulage par injection médical” signifie qu'un résumé?
L'expression fait référence au moulage par injection des procédés utilisés pour la fabrication de composants pour dispositifs médicaux, produits de laboratoire, des systèmes de diagnostic, de drogue, de livraison des produits, des instruments chirurgicaux, et de l'équipement de soins de santé.
Un médecin est de moulage par injection toujours effectuées dans une salle blanche?
Pas de. La fabrication requises de l'environnement dépend du composant, périphérique risque, l'usage prévu, la stérilisation de la stratégie, de l'emballage, et de la contamination des exigences de contrôle. Certains produits nécessitent la salle blanche de la production; d'autres exigent la manipulation contrôlée et validation des procédures de nettoyage.
Combien de moulage par injection de dispositifs médicaux coût?
Le coût dépend de la taille de la pièce, de la géométrie, de la résine, les tolérances, les moisissures du matériel, de la cavité comte, la validation des exigences, des besoins d'inspection, et le volume de la production. L'outillage représente généralement le plus grand investissement initial, tandis que la partie du coût diminue à mesure que le volume augmente. Prototype de moulage, usinage CNC, ou de coulée sous vide peut être plus économique au cours du développement précoce avant de se lancer dans la production de l'outillage.
Combien de temps faut-moulage par injection médical devlices prendre?
Le calendrier varie selon la complexité de la pièce, de la disponibilité des matériaux, la conception du moule, de l'outillage de la méthode, les exigences de validation et de production en quantité. Simple prototype ou d'un pont outillage peut passer de la conception à la première des échantillons assez rapidement, alors que validé outillage de production peut avoir besoin de temps supplémentaire pour des essais de moule, de contrôle dimensionnel, de qualification des processus, et des mesures correctives itérations. Un calendrier réaliste devrait inclure l'examen de la conception, la fabrication d'outils, l'échantillonnage, les essais, la validation et l'approbation finale.
Quel est le meilleur plastique pour les dispositifs médicaux?
Il n'y a pas de “meilleur” en plastique pour chaque dispositif médical. Le bon choix dépend de l'appareil de l'utilisation prévue, en contact avec les patients, la méthode de stérilisation, l'exposition aux produits chimiques, mécaniques exigences et à la réglementation de la stratégie.
Commentaires
Derniers articles
Blogs associés
Le blog de Senyo est dédié au partage de notre expertise en matière de prototypage. Nos articles visent à vous accompagner dans l'amélioration de la conception de vos produits et à vous aider à maîtriser plus efficacement les complexités du prototypage rapide.