Moldagem por injeção de Plásticos, Dicas de Design, e Materiais
Tabela de Conteúdo
Moldagem por injeção de plásticos é uma das maneiras mais eficientes de produzir consistente, componentes de alta qualidade em grande escala. O processo utiliza calor, pressão, precisão e ferramentas para transformar pellets de plástico no acabamento de peças para indústrias, tais como o automotivo, médico, eletrônicos, produtos de consumo e equipamentos industriais.
A partir da seleção de materiais e concepção de moldes para refrigeração, de ejeção, tolerâncias e prevenção de defeitos, este guia explica como moldagem por injeção funciona e como o design de peças para a produção confiável.
O que É a Moldagem por Injeção de Plásticos?
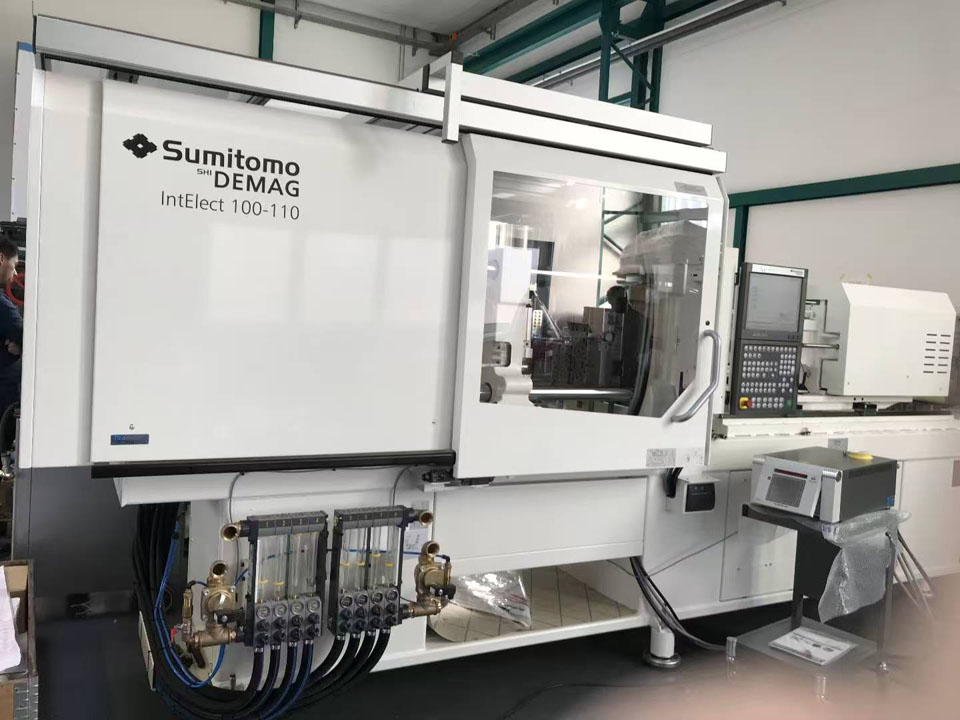
A modelação por injecção é um processo de fabricação no qual o plástico é aquecido a fluir, injetado sob pressão em um molde fechado, arrefecido a uma temperatura suficientemente estado de disco rígido e, em seguida, alta como um produto acabado ou perto de componente acabado.
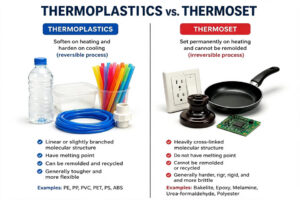
Mais moldado por injeção de produtos são fabricados em termoplástico. Estes materiais amolecer quando aquecida e solidificar quando resfriado, permitindo que os fabricantes efetivamente processo muitas resinas e reutilizar alguns resíduos de produção sob condições controladas.
Polímeros termofixos e líquido de borracha de silicone também pode ser moldada, mas seus equipamentos, composição química, e a cura de comportamento são diferentes dos tradicionais de moldagem por injeção de termoplásticos.
Este processo é utilizado para pequenos componentes de precisão, bem como grandes embalagens e peças estruturais. As aplicações típicas incluem:
- Dispositivo médico de carcaça e componentes descartáveis
- Carro grampos, conectores, defletores e underhood peças
- Eletrônico revestimento e isolante elétrico
- Bens de consumo, revestimento, manipular, e o mecanismo
- Embalagem de vedação, tampa e recipiente
- Industriais engrenagens, trilhos, suportes e tampas de proteção
- Componentes ópticos e tampa transparente
Seu poder decisivo é a repetitividade. Uma vez que o molde e o processo é estável, milhares ou milhões de peças podem ser produzidas com mudanças relativamente pequenas e com o mínimo de processamento secundário.
Como a Moldagem por Injeção de Plástico Processo de Trabalho?
O ciclo de produção envolve mais do que apenas pressionando resina fundida na cavidade. Material de preparação, controle de pressão, resfriamento, e a pulverização de todos os afetam o resultado final.
1. Seleção e preparação de resina
De plástico geralmente chega na forma de partículas. De acordo com a aplicação, a base de resina, pode ser misturado com pigmentos, estabilizadores UV, retardadores de chama, lubrificantes, modificadores de impacto, fibras de vidro, minerais ou outros aditivos.
Muitos polímeros de engenharia de absorver a umidade do ar. De Nylon, policarbonato, PET, PBT, e alguns poliuretanos termoplásticos geralmente requerem controlada de secagem antes da moldagem. Se não há umidade residual, que pode levar à hidrólise, riscos, bolhas, perda de peso molecular, ou diminuição das propriedades mecânicas.
A secagem requisitos devem vir a partir da última folha de dados técnica do fornecedor do material. Para determinadas classes, a secagem excessiva e insuficiente de secagem são igualmente nocivos.
2. Molde de fechamento e fixação
A máquina fecha os dois principais metades do molde e aplica-se uma força de aperto. Esta força deve resistir a cavidade de pressão que tenta separar o molde durante a injeção e processos de embalagem.
A necessária fixação de tonelagem depende das expectativas de parte de área, área de canal, cavidade de pressão, de materiais, fluxo de comprimento, e número das cavidades. Muito pouco de força de vontade, produzem um flash. Excesso de aperto, pode acelerar o desgaste, comprimir aberturas de ventilação e o desperdício de energia.
3. Plasticization
Giro do parafuso alternativo transporta partículas através de um aquecedor de balde. O aquecimento correia, começa o processo, e a força de cisalhamento gerada pelo parafuso contribui com a maior parte da energia necessária para derreter e a mistura do polímero.
Controle da temperatura é muito importante. Undercooled derreter pode resultar em ciclos curtos ou exibir pobres resistência da solda. Superaquecimento, derretimento pode degradar, descolorir, liberação de gás, ou perder propriedades mecânicas.
4. Injeção
O parafuso se move para frente e injeta a derreter na cavidade do molde por meio do bico, portão, corredor, e a porta. A velocidade de injeção afeta o fluxo de frente comportamento, aparência de superfície, a retenção de ar, solda, fibra de orientação, e exigências de pressão.
O objetivo não é apenas para preencher a cavidade assim que possível. O processo deve ser previsível para preenchê-lo sem pulverização, queima, o excesso de cisalhamento, ou prematuro do nível de congelação.
5. Embalagem e armazenamento
Uma vez que a cavidade é preenchida com o volume, a máquina irá aplicar mantendo a pressão. Quando o polímero diminui durante o início de resfriamento, ele empurra mais material na cavidade.
Após o portão congela, mantendo a pressão torna-se ineficaz. Estendendo-se o tempo em que o congelado porta irá aumentar o tempo de ciclo, sem a adição de materiais úteis. No entanto, a insuficiência de enchimento pode levar ao encolhimento marcas, internos vazios, peças leves, ou alterações dimensionais.
6. De refrigeração
Refrigeração normalmente consome a maior parte do ciclo de moldagem. O calor entra no molde de plástico e, em seguida, entra a circulação de refrigerante.
O posicionamento dos canais de refrigeração do molde, materiais, taxa de fluxo do líquido de arrefecimento, espessura da parede, do tipo de resina, e a geometria da peça afetar o tempo de resfriamento. Desigual de arrefecimento pode resultar em desigual de encolhimento, que é uma causa comum de deformação.
7. A abertura e o barulho de moldes
Depois que a peça é duro o suficiente para manter a sua forma, o molde é aberto e o pino ejetor, manga, stripper placa, ar auxiliar, ou outro mecanismo de liberação de remove-lo.
Pobres projecto de ângulos, profundo texturas, formação de vácuo, cortando, ou subdimensionados e sistemas de pulverização de água pode causar peças para ficar juntos. Mais de jactos de força raramente é a melhor solução; formas Geométricas e condições de superfície deve ser corrigido.
8. Reparação, inspeção e operação secundário
Dependendo da ferramenta, pode ser necessário remover o sprue e corredor. As peças também podem se submeter a usinagem, pintura, galvanização, transferência, impressão, marcação a laser, ultra-som de soldadura, rebitagem a quente, montagem, ou inspeção dimensional.
Corredor quente sistemas pode eliminar o desperdício corredores, mas eles aumentam os custos, exigências de manutenção, e a complexidade do processo.
A Anatomia de um Molde de Injeção
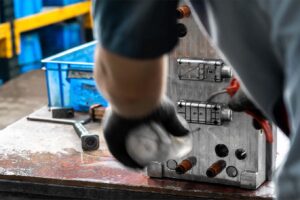
O molde determina a parte da geometria, textura de superfície, portão vestígio, linha de separação, e muitos aspectos dimensionais de desempenho.
Importantes componentes do molde incluem:
- Núcleo e cavidade: Forma as superfícies internas e externas da peça.
- Linha de separação: O limite onde as metades de molde a atender.
- Sprue, corredores e portas. Levar a resina a partir da máquina de bico em cada cavidade.
- Canais de refrigeração: Remover o calor e o controle da temperatura do molde.
- Sistema Ejector: Empurra o solidificada parte do molde.
- Saídas: Permitir deslocadas de ar e gases para deixar a cavidade.
- Slides e levantadores: Formulário de mina que não é possível liberar o normal molde de abertura de direção.
- Líder pinos e travas: Manter o alinhamento entre o molde seções.
- As placas de desgaste e inserções: Proteger alta carga de áreas e simplificar a manutenção.
Seleção moldagem por injeção de ferramentas envolve mais do que a escolha de alumínio ou de aço. Volume esperado, resina abrasividade, acabamento de superfície, parte de tolerância, de molde a complexidade, o tempo de ciclo, o acesso para manutenção e futuras alterações de design, influenciam a ferramenta correta construção.
Metal de prototipagem rápida oferece numerosas vantagens, incluindo:
- Velocidade: Um dos benefícios mais importantes é o rápido tempo de resposta, permitindo a rápida produção e teste de protótipos.
- Custo-Eficácia: Detecção precoce de falhas de projeto pode economizar em custos significativos associados com material de desperdício e retrabalho.
- A precisão e a Exatidão: Avançadas técnicas de fabricação permitem a produção de alta tolerância partes, essencial para aplicações que requerem rigorosas especificações.
- Flexibilidade: Alterações de projeto pode ser facilmente acomodado durante o processo de prototipagem, permitindo a exploração criativa e de inovação.
Essas vantagens fazem do metal de prototipagem rápida, uma solução atraente para empresas que buscam melhorar seus ciclos de desenvolvimento de produtos.
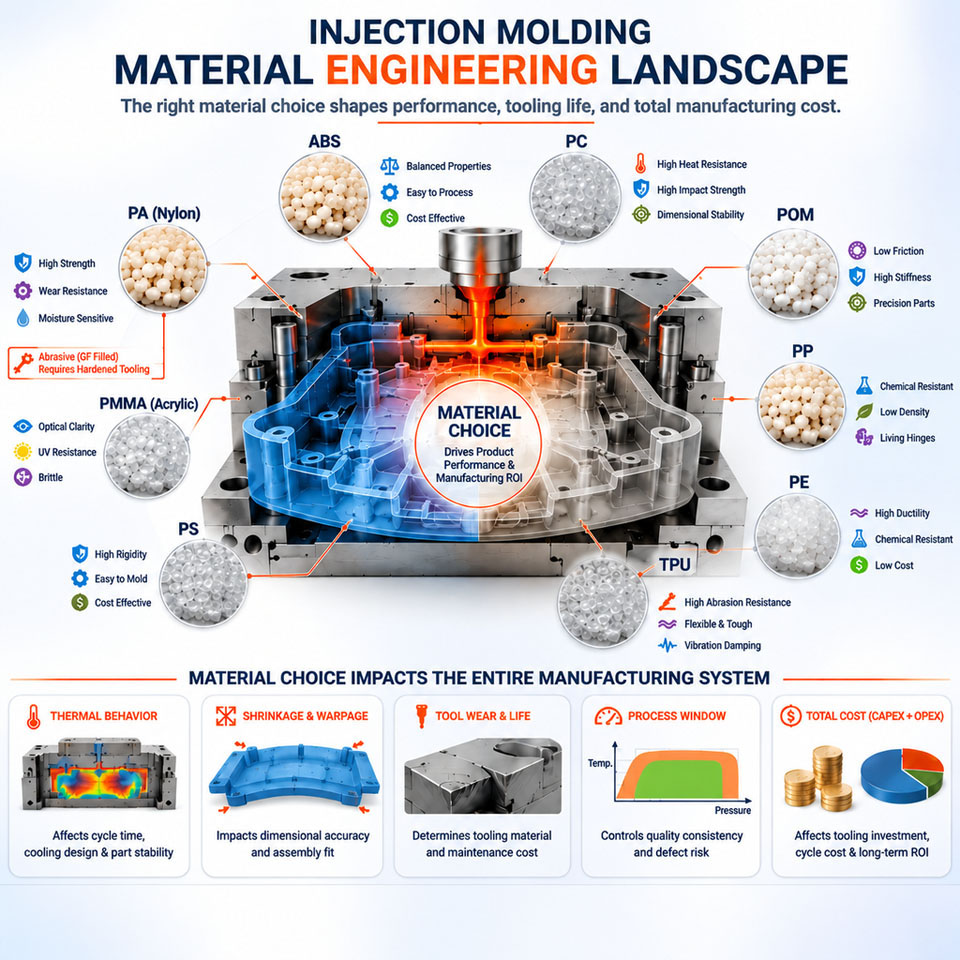
Moldagem Por Injeção De Materiais Comparada
Não há universalmente "melhor" de moldagem de resina. Um material que apresenta bom desempenho em seco de um ambiente de escritório poderá falhar depois de repetidas de esterilização, combustível exposição, ao ar livre radiação UV, ou sustentado carga mecânica.
| Material | Características Úteis | Design ou de Processamento de Preocupações | Aplicações Mais Comuns |
|---|---|---|---|
| ABS | Boa resistência ao impacto, acabamento, coloração, e estabilidade dimensional | Limitada de tempo e de alta resistência à temperatura, a menos que modificados | Carcaças, controlos, produtos de consumo |
| Polipropileno (PP) | De baixa densidade, resistência química, resistência à fadiga, vida-dobradiça capacidade | Relativamente alto encolhimento; podem deformar-se em cortes irregulares | Tampas, recipientes, dobradiças, descartáveis médicos |
| Polietileno (HDPE/LDPE) | Resistência química, resistência mecânica, baixa absorção de umidade | Perda elevada e relativamente baixa rigidez | Garrafas, velas, embalagens, peças de protecção |
| O policarbonato (PC) | Alta resistência ao impacto, transparência, resistência ao calor | Requer secagem; suscetível a alguns produtos químicos e stress cracking | Lentes, guardas, transparente carcaças |
| PC/ABS | Equilibrado impacto, resistência ao calor, e a processabilidade | Opaco; propriedades dependem fortemente na mistura e grau | Eletrônica automotiva e carcaças |
| Nylon (PA) | A força, a resistência de desgaste, fadiga de desempenho | Absorção de umidade alterações de dimensões e propriedades | Engrenagens, rolamentos, clipes, peças mecânicas |
| Acetal (POM) | Baixo atrito, resistência ao desgaste, boa estabilidade dimensional | Temperatura de processamento deve ser controlada; ligação é difícil | Mudanças, travas, guias, mecanismos de precisão |
| PBT | Desempenho elétrico, resistência química, estabilidade dimensional | Requer secagem; vidro cheio de notas pode mostrar anisotrópica de encolhimento | Conectores e componentes elétricos |
| PMMA | Óptica de alta clareza, brilho, UV e desempenho | Mais frágil que o PC; cosméticos de moldagem, requer controle | Luz tubos, lentes, componentes de visualização |
| TPE/TPU | Flexível, resistente, disponível em vários níveis de dureza | Retração, aderência, secagem, e overmolding adesão variar em grau | Apertos, selos, pára-choques, flexível cobre |
| PEEK | De alta temperatura, química, desgaste, fadiga e desempenho | Material de alta e custo de processamento; especialização ferramentas condições | Aeroespacial, médica, exigente e peças industriais |
Design para Moldagem por Injeção
Bom design de moldagem saldos função, aparência, ferramenta de construção, comportamento do material, e estabilidade de produção. Os seguintes valores são práticos pontos de partida, e não automática limites de aceitação.
Manter A Espessura Da Parede Consistente
Abruptas alterações de parede causar diferentes seções para encher, embalar, e legal em taxas diferentes. Espessura regiões ficar mais quente e encolher mais, aumentando o risco de marcas de pia, vazios e empenamento.
Quando uma espessura de mudança é inevitável:
- Use uma transição gradual, ao invés de incluir um nítido passo.
- Núcleo seções espessas.
- Use costelas para recuperar a rigidez.
- Revisão de transição, com molde-análise de fluxo.
- Posição portões para o grosso da área pode ser embalado de forma eficaz.
A melhor espessura nominal depende grade da resina, o fluxo de comprimento, parte tamanho, resistência estrutural, e a aparência. Verifique sempre o fornecedor de moldagem recomendações.
Adicionar Rascunho para Molde de Abertura de Superfícies
Rascunho é uma ligeira conicidade, que permite que o componente de lançamento do núcleo ou cavidade. Um ponto de partida comum é de aproximadamente 1 a 2 graus, sem texturas de superfícies. Profundo recursos e textura de superfícies em geral, precisa de mais.
Projecto de aumento dos requisitos com:
- Maior tração profundidade
- Mais áspero textura da superfície
- Mais suave ou mais encolher propensas materiais
- A geometria que diminui firmemente em torno de um núcleo
- Cosméticos superfícies onde arraste marcas são inaceitáveis
Projecto de direção deve corresponder ao pretendido linha de separação e abertura do molde. A adição de projecto final pode alterar se encaixa, shutoffs, e as superfícies visíveis, de modo a estabelecer a puxar direção cedo.
Use Costelas em Vez de Paredes Grossas
Costelas aumentar a rigidez sem transformar a região em uma massa pesada de plástico. Como uma primeira orientação, a costela de espessura na base é muitas vezes mantido perto de 40% a 60% da espessura da parede adjacente. A proporção exata depende de resina, requisitos da superfície, e a porta local.
Costelas também deve ter rascunho e um raio da base. Altas, magras costelas pode ser difícil de preencher e pode prender o ar. Espaçados costelas pode complicar de resfriamento e da ferramenta de usinagem.
Design de Patrões como de Recursos com Suporte
Chefes receber parafusos, pinos, pastilhas, ou acasalamento componentes. Um isolado de espessura chefe pode produzir visível pia em frente a superfície.
Melhor chefe de design inclui normalmente:
- Um tubulares centro
- Espessura de parede relacionados ao nominal parte da parede
- Reforços ou costelas para apoio lateral
- Um raio da base
- Folga das proximidades de paredes exteriores
- Suficiente projecto de lançamento
Thread-formação de parafuso de desempenho deve ser validado no real resina porque fibra de reforço, a umidade, o piloto-diâmetro do furo, o envolvimento de comprimento, e a montagem de velocidade afetam o descascamento e rachaduras.
Arredondar Cantos Internos
Sharp cantos internos concentrado de estresse e interromper o fluxo de material. Eles também são difíceis de máquina perfeitamente porque a maioria molde de ferramentas de corte têm um raio finito.
Use generoso, consistente raios onde a função permite. Do lado de fora do raio deve seguir o raio interno mais a espessura da parede nominal manter mais uniforme seção.
Tratar Os Entalhes Com Cuidado
Um undercut impede linha reta de ejeção. Algumas peças flexíveis pode deformar-se mais de um recurso durante o lançamento, mas rígida mina normalmente precisam de slides, levantadores, desmontável, núcleos, desapertando mecanismos, ou mão-carregado insere.
Estes mecanismos de aumento:
- Ferramenta de custo
- Tamanho do molde
- Tempo de ciclo
- A exigência de manutenção
- Risco de flash ou desgaste
- Requisitos de validação
Antes de aceitar essa complexidade, verifique se o recurso pode ser movido para a linha de separação, substituído por uma fenda, ou criados durante uma atividade secundária.
O plano de Linha de separação
A linha de separação afeta ferramenta de construção, flash visibilidade, força de fechamento, ventilação e aparência. Evite colocá-lo entre as faces de vedação ou altamente visível cosméticos áreas, quando possível.
Complexo pisou linhas de separação pode resolver problemas de geometria, mas eles são mais difíceis de máquina, ajuste e manter do que um simples plano de divisão.
Escolha O Portão Localização Deliberadamente
Uma porta que deixa um vestígio e controla a resina entra na cavidade. A sua localização afeta:
- O fluxo de comprimento e pressão
- Solda-posição da linha
- Aprisionamento de ar
- Fibra de orientação
- A eficiência de embalagem
- Retração e empenamento
- Cosméticos aparência
- Automático ou manual degating
Portões, geralmente, precisam de acesso à suficientemente espessa geometria assim, a embalagem de pressão permanece eficaz. A colocação de um pequeno portão em uma fina, distante seção podem causar a congelar-off.
Comum portão tipos de borda, guia do túnel, pin, ventoinha, diafragma, e quente-ponta portões. Seleção depende de resina, a geometria, a aparência, o volume de produção, e o molde de configuração.
Fornecer Ventilação
Como o plástico entra no molde, o ar deve escapar. Inadequada ventilação pode causar queimaduras marcas de tiros rápidos, pobres de solda linhas de alta pressão de injecção, ou diesel-efeito de dano.
As aberturas de ventilação estão normalmente localizados perto do final do preenchimento, em torno de pastilhas, e em áreas onde o fluxo de frentes de atender. Ventilação dimensões são específicos para o material: um respiradouro deve liberar gás, sem permitir que o plástico para flash.
Marca de Cosméticos e de Superfícies Críticas
Um desenho deve identificar:
- Da classe A, ou aparência de superfícies críticas
- Áreas onde portão vestígio é aceitável
- Permitido ejetor-pin marcas
- Cortes de linha e flash limitações
- Textura
- Crítica-para-função dimensões
- De vedação e as superfícies óticas
- Dados e métodos de inspeção
Sem esta informação, um molde pode produzir dimensionalmente aceitável partes que ainda não o produto visual ou requisitos de montagem.
Moldagem Por Injeção De Tolerâncias
Moldagem por injeção tolerâncias são influenciados pela ferramenta de precisão, de polímeros de encolhimento, a estabilidade do processo, a geometria, a cavidade contagem, fibra de orientação, umidade condicionado, medição de temperatura, e o tempo após a moldagem.
Evite aplicar tolerâncias apertadas para cada dimensão. Fazendo isso aumenta ferramentaria, inspeção, e processo de controle de custos, sem, necessariamente, melhorar o produto.
Um som de tolerância plano deve:
- Definir funcionais, interfaces e estruturas de referência.
- Separado dimensões críticas de referência de dimensões.
- Conta para o encolhimento direção e a distância do portão.
- Especificar a classe de material antes do final da compensação da ferramenta.
- Definir o método de inspeção e exigências de condicionamento.
- Use estatística estudos de capacidade de produção-recursos críticos.
- Considere a possibilidade de usinagem ou pastilhas para dimensões do processo de moldagem não podem se manter economicamente.
Reconhecido internacionalmente ISO 20457 padrão para a indústria de plásticos moldados-tolerâncias fornece uma base estruturada para especificar e avaliar moldado, dimensões dos componentes. Cliente desenhos e aplicação de normas específicas podem impor requisitos adicionais.
Comum De Moldagem Por Injeção De Defeitos
| Defeito | Causas Típicas | Prática De Ações Corretivas |
|---|---|---|
| Plano curto | Circulação restrita, preso ar, de baixa temperatura de fusão, falta de pressão, no início de congelamento do gate | Melhorar a ventilação, revisão de tamanho da porta, ajustar o preenchimento de perfil, aumentar a derreter ou da temperatura do molde dentro de limites aprovados |
| marcas de afundamento | Seções espessas, a insuficiência de embalagem, hot spots, início de congelamento do gate | Núcleo de espessura geometria, melhorar a refrigeração, aumento do efetivo de embalagem, rever portão de localização |
| Empenamento | Paredes irregulares ou de arrefecimento, orientação, nonuniform encolhimento | Balanço de geometria e de refrigeração, rever portão de estratégia, otimizar as condições de processo |
| Flash | Insuficiente força da braçadeira, danificado shutoffs, excesso de pressão, pobres molde de ajuste | Inspecione a ferramenta correta braçadeira de instalação, reduzir a cavidade de pressão, onde apropriado |
| Linhas de solda | Dividido fluxo frentes, de baixa temperatura, má ventilação, desfavorável a posição do portão | Realocar portões, melhorar a ventilação, aumentar o fluxo de frente temperatura, mover linha de solda de distância do carregado regiões |
| Marcas da queimadura | Preso gás comprimido, o excesso de velocidade, má ventilação, a degradação dos materiais | Adicionar ou limpe os respiradouros, ajuste de injeção de perfil, verificar a temperatura de fusão e tempo de residência |
| Limpadora | A resina entra abrir a cavidade sem entrar em contato com uma superfície | Alterar porta ou tipo de posição, reduzir a velocidade de injeção inicial |
| Manchas ou veias de prata | A umidade, voláteis, degradação, ar arrastamento | O material seco corretamente, verifique a contaminação, reduzir a degradação e melhorar a plastificação |
| Espaços vazios | Seções espessas, pobres de embalagem, o encolhimento dentro da parte | Núcleo pesado áreas, aumentar eficaz de manter a pressão, melhorar o acesso ao portão de |
| Delaminação | A contaminação, materiais incompatíveis, o excesso de agente de liberação | Separar os materiais, limpar sistemas de manipulação, verifique resina de compatibilidade |
O processo de mudança pode se esconder de um desenho ou de ferramentas problema temporariamente. Análise de causa-raiz deve examinar a parte, resina, molde, máquina e processamento de história juntos.
Único-Cavidade e Multi-Cavidade de Moldes
Uma única cavidade do molde produz uma parte por ciclo. Muitas vezes é apropriado para a ponte de produção, componentes de grande porte, incerta procura, ou partes ainda podem mudar.
Um multi-cavidade da ferramenta produz várias peças durante cada ciclo e pode reduzir a mão de obra direta e máquina de custos por unidade. No entanto, o investimento inicial é maior, e o sistema de corredor deve entregar equilibrado da pressão, a temperatura e o volume do material para cada cavidade.
Multi-cavidade de moldagem por injeção torna-se atrativa quando a demanda é estável o suficiente para usar a capacidade adicionada. Antes de o escolher, avaliar:
- Anual e vitalícia de volume
- Tamanho da máquina e a força da braçadeira disponível
- Corredor de balanço
- Refrigeração consistência
- Cavidade, a cavidade variação dimensional
- Ferramenta de estratégia de manutenção
- Reposição de pastilhas e reparação planos de
- Requisitos de inspeção para cada cavidade
Um alto-cavitação do molde não é automaticamente mais barato. Uma ferramenta subutilizada pode amarrar capital, enquanto o pobre cavidade de equilíbrio pode criar sucata e difícil processo do windows.
Prototipagem Antes Da Produção De Ferramentas
Produção de ferramentas não deve ser a primeira vez que um projeto é fisicamente avaliados.
Rápida de moldagem por injeção pode produzir peças na intenção de resina usando um modelo simplificado ou menor volume de ferramenta. Isto é útil para testes de encolhimento, portão aparência, montagem, acabamento de superfície, e moldado comportamento mecânico antes de cometer a uma longa vida de moldes de produção.
Outros processos podem responder a diferentes questões:
- Um carcaça de vácuo serviço é útil para pequenos lotes de peças de poliuretano quando a cor, a aparência, flexível classes, ou apresentação de qualidade importa mais do que exata de produção de resina de comportamento.
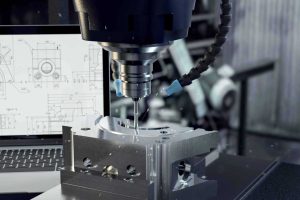
- Um Serviço de usinagem CNC pode produzir peças mais precisas, sem mofo de ferramentas, tornando-o adequado para luminárias, de protótipos funcionais, de baixo volume de componentes, e geometrias que não são de molde amigável.
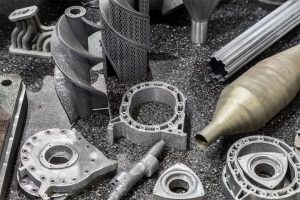
- Fabricação de aditivos é útil para uma rápida geometria verifica, canais internos, design de iterações, e baixo volume de peças personalizadas.
Protótipos de peças deve ser interpretado corretamente. Um usinado ou elenco protótipo podem se assemelhar a um componente moldado tendo diferentes molecular orientação, tensão residual, de malha de linhas, textura de superfície e propriedades mecânicas.
A partir de um Modelo de CAD Produção
Uma controlada processo de desenvolvimento reduz de ferramentas de revisão e lançamento de atrasos.
1. Definir Os Requisitos
Documento de cargas, temperatura, produtos químicos, aparência, restrições regulatórias, o volume de produção, a vida de serviço, e necessidades de inspeção.
2. Seleccione um Candidato de Material
Escolha um grau específico sempre que possível. Obter o seu atual modo folha de dados, processamento de guia, o encolhimento de informações, declarações de conformidade, e o status dos suprimentos.
3. Conduta Design-para-a Fabricação de Revisão
Revisão paredes, rascunho, costelas, chefes, os entalhes, shutoffs, portão opções, ejetor locais, textura, linha de separação, e tolerâncias.
4. Executar Molde-Análise De Fluxo Quando O Risco Que Justifica
A simulação pode estimar o padrão de preenchimento, de pressão, linhas de solda, ar armadilhas, o comportamento de resfriamento, fibra de orientação, e empenamento. Sua produção depende de material precisa de dados e condições de contorno, de modo que a simulação deve orientar engenharia de juízo, em vez de substituir a validação.
5. Aprovar o Projeto da Ferramenta
Confirmar cavidade layout, ferramenta de aço ou de alumínio de grau, de refrigeração, portão tipo de ejeção, ações, sensores, pastilhas, e o acesso para manutenção.
6. Executar A Ferramenta De Ensaios
Ensaios iniciais, estabelecer se o molde preenche e lançamentos corretamente. Mais tarde ensaios refinar as configurações do processo e verificar as dimensões, aparência, e a repetibilidade.
7. Validar o Processo de
Usar um processo documentado janela, em vez de um único "de ouro" de configuração de máquina. Se necessário, para completar primeiro-artigo de inspeção, estudos de capacidade, ensaios de materiais, formais e de qualificação.
8. Controle De Alterações De Produção
Faixa de resina lotes, corantes, as atribuições da máquina, ferramenta de manutenção, processo de revisões e aprovado desvios. Não documentado material ou alteração de parâmetro pode invalidar anteriores de testes.
Sustentabilidade e Eficiência de Materiais
Moldagem por injeção pode usar o material de forma eficiente, especialmente quando a quente-sistema de corredor elimina a frio corredor de resíduos e controle de processo, mantém a taxa de rejeição de baixo. Ainda assim, o mais amplo plásticos sistema apresenta um substancial desafio ambiental.
Os relatórios da OCDE mundial de plásticos, a produção alcançou 460 milhões de toneladas em 2019, enquanto resíduos de plástico atingido 353 milhões de toneladas. Apenas 9% dos resíduos foi, em última análise, reciclado. Esses números vêm de medição de dados históricos, ao invés de incluir um mercado especulativo previsão; veja a OCDE Plásticos Global Outlook.
Os fabricantes podem reduzir o impacto por:
- Reduzir desnecessárias parte da massa
- Evitar o excesso de corredores de inicialização e de sucata
- Usando câmaras quentes quando for técnica e economicamente adequadas
- Mantendo a resina de córregos limpos e separados
- Validar controlada percentagens de material reciclado
- Selecionando reciclado-conteúdo notas ao desempenho permite
- A concepção de conjuntos para a reparação e desmontagem
- Marcação de polímeros, onde o tamanho do produto e regulamentos permitem
- Evitando incompatível multi-combinações de materiais, sem um claro benefício
- Estendendo-se o molde e a vida de serviço do produto
A possibilidade de reciclagem depende de recolha, triagem, contaminação, aditivos, cor, local de infra-estrutura, e em fim a demanda do mercado, não apenas o símbolo de reciclagem moldado em uma parte. O EPA dos EUA plásticos de material-dados específicos fornece contexto úteis sobre como produtos de plástico introduza o fluxo de resíduos e são gerenciados.
Quando Você Deve Usar De Moldagem Por Injeção De Plásticos?
Moldagem por injeção é uma forte escolha quando:
- O design é estável ou perto estável.
- Volume de produção pode justificar ferramentas.
- A repetibilidade é importante.
- A intenção de resina deve atender os requisitos de desempenho específicos.
- A parte contém moldável detalhes que seria caro para a máquina.
- Rápidos ciclos de produção estará substancialmente reduzir o custo unitário.
- Textura da superfície, cor, ou integrado de recursos pode eliminar o trabalho secundário.
Outro processo pode ser mais adequado quando:
- Apenas um punhado de peças são necessárias.
- O projeto está mudando semanalmente.
- A peça é muito grande para a prática de ferramentas ou da capacidade da máquina.
- A geometria não pode ser lançado a partir de um molde economicamente.
- A tolerância necessária está além econômico moldado de capacidade.
- Uma folha, extrusão, fundição, ou usinado formulário já corresponde a geometria.
- A certificação Material ou do desempenho não está disponível em um moldável grau.
Perguntas frequentes
Que o plástico é melhor para moldagem por injeção?
A resposta depende da aplicação. ABS é amplamente utilizado atraente para os alojamentos, de polipropileno para a resistência química e dobradiças de vida, de nylon para o desgaste e desempenho mecânico, policarbonato de impacto e transparência, e PEEK para os mais exigentes ambientes de alta temperatura. Um grau específico deve ser selecionado a partir de verificados os requisitos de desempenho.
Quanto projecto faz moldado por injeção parte precisa?
Cerca de 1 a 2 graus é um ponto de partida comum para muitos sem texturas de superfícies. Profundo recursos e superfícies de textura geralmente requerem mais. Resina de encolhimento, sorteio de profundidade, de molde polonês, e a geometria pode alterar a exigência.
Por que o uniforme de espessura de parede importa?
Uniforme paredes de enchimento e legal mais uniformemente. Súbita variação da espessura criar locais diferenças de pressão e taxa de resfriamento, aumentando a chance de marcas de pia, vazios, tensão residual, e empenamento.
Pode plástico reciclado ser moldado por injeção?
Sim, mas de conteúdo reciclado deve ser qualificado. A contaminação, degradação, umidade, variação de cor, aditivo história, e inconsistente peso molecular pode alterar o processamento e o desempenho da parte. Regulamentado ou aplicações relacionadas à segurança podem impor restrições adicionais.
É a moldagem por injeção adequada para baixo volume de produção?
Ele pode ser. Um protótipo ou de uma ponte de ferramentas de reduzir o investimento inicial em comparação com alto volume de produção de moldes. A decisão deve comparar o ferramental, parte preço, design, estabilidade, liderança tempo, e período de vida esperado da demanda.
Comentários
Posts Mais Recentes
Blogs Relacionados
Senyo o blog é focado em compartilhar o nosso conhecimento extensivo de protótipo de fabricação. Através de nossos artigos, temos o objetivo de apoiar a refinar seu design de produto e navegação do complexidades de prototipagem rápida, mais eficaz.
A Arte do Polimento de Superfícies: Conseguir uma superfície impecável
11 de setembro de 2024
Ler Mais "