Лиття пластмас під тиском, поради по дизайну і матеріали
Зміст
Лиття пластмас під тиском - один з найбільш ефективних способів виробництва однорідних високоякісних компонентів у великих масштабах. У цьому процесі використовуються тепло, тиск і прецизійний інструмент для перетворення пластикових гранул в готові деталі для таких галузей промисловості, як автомобілебудування, медицина, електроніка, споживчі товари та промислове обладнання.
У цьому керівництві пояснюється, як працює лиття під тиском і як спроектувати деталі для надійного виробництва, починаючи з вибору матеріалу і проектування прес-форм і закінчуючи охолодженням, виштовхуванням, допусками і запобіганням дефектів.
Що таке лиття пластмас під тиском?
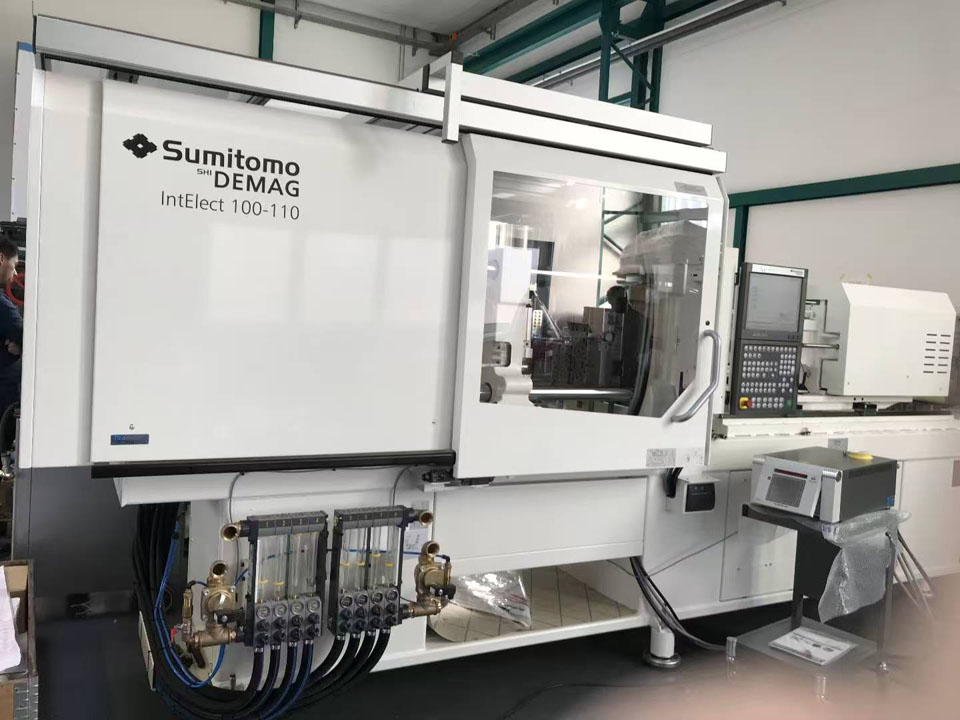
Лиття під тиском - це виробничий процес, при якому пластик нагрівається до плинності, впорскується під тиском в закриту форму, охолоджується до досить твердого стану, а потім випускається у вигляді готового виробу або майже готового компонента.
Більшість виробів, відлитих під тиском, виготовляються з термопластика. Ці матеріали розм'якшуються при нагріванні і тверднуть при охолодженні, що дозволяє виробникам ефективно переробляти багато смоли і повторно використовувати деякі виробничі відходи в контрольованих умовах.
Термореактивні полімери і рідкий силікон також можна формувати, але їх обладнання, хімічний склад і характеристики затвердіння відрізняються від традиційного лиття під тиском термопластів.
Цей процес використовується для виготовлення невеликих прецизійних компонентів, а також великих корпусів і конструктивних деталей. Типові області застосування включають:
- Корпус медичного пристрою і одноразові компоненти
- Автомобільні затискачі, з'єднувачі, перегородки, днища деталі
- Електронний корпус і електричний ізолятор
- Корпус, ручка і механізм для споживчих товарів
- Герметизація упаковки, кришка і контейнер
- Промислові шестерні, направляючі, кронштейни і захисні кришки
- Оптичні компоненти і прозора кришка
Його вирішальною перевагою є повторюваність. Як тільки форма і технологічний процес стануть стабільними, можна буде виробляти тисячі або мільйони деталей з відносно невеликими змінами і мінімальної вторинною обробкою.
Як працює процес лиття пластмас під тиском?
Виробничий цикл включає в себе щось більше, ніж просте запрессовивании розплавленої смоли в порожнину. Підготовка матеріалу, регулювання тиску, охолодження і розпорошення - все це впливає на кінцевий результат.
1. Вибір та приготування смоли
Пластик зазвичай надходить у вигляді частинок. Залежно від області застосування, базову смолу можна змішувати з пігментами, УФ-стабілізаторами, антипіренами, мастильними матеріалами, модифікаторами впливу, скловолокнами, мінералами або іншими добавками.
Багато технічні полімери вбирають вологу з повітря. Нейлон, полікарбонат, ПЕТ, ПБТ і деякі термопластичні поліуретани зазвичай вимагають контрольованої сушіння перед формуванням. Наявність залишкової вологи може призвести до гідролізу, утворення смуг, бульбашок, втрати молекулярної маси або зниження механічних властивостей.
Вимоги до сушіння повинні бути зазначені в останньому технічному паспорті постачальника матеріалів. Для певних сортів матеріалу надмірна і недостатня сушка однаково шкідливі.
2. Закриття і затиск прес-форми
Машина закриває дві основні половини форми і прикладає зусилля затиску. Це зусилля має протистояти тиску в порожнині, яка намагається розділити форму під час процесів лиття і упаковки.
Необхідний тоннаж пристосування залежить від передбачуваної площі деталі, площі каналу, тиску в порожнині, матеріалу, довжини потоку та кількості порожнин. Дуже невелике зусилля, викличе спалах. Надмірний затиск може прискорити знос, стиснути вентиляційні отвори і привести до розтрати енергії.
3. Пластифікація
Обертовий зворотно-поступальний шнек переміщує частинки через нагрітий ківш. Процес починається з нагрівальної стрічки, а сила зсуву, створювана шнеком, забезпечує більшу частину енергії, необхідної для розплавлення і перемішування полімеру.
Контроль температури дуже важливий. Холодний розплав може привести до короткого замикання або зниження міцності зварного шва. Перегрітий розплав може руйнуватися, знебарвлюватися, виділяти газ або втрачати механічні властивості.
4. Ін'єкція
Шнек переміщається вперед і впорскує розплав в порожнину форми через сопло, затвор, бігун і шиберних заслінку. Швидкість уприскування впливає на поведінку фронту потоку, зовнішній вигляд поверхні, утримання повітря, зварний шов, орієнтацію волокон і вимоги до тиску.
Мета полягає не тільки в тому, щоб заповнити порожнину як можна швидше. Процес повинен бути передбачуваним, щоб заповнити її без розбризкування, пригорання, надмірного зсуву або передчасного заморожування.
5. Упаковка і зберігання
Як тільки порожнину заповниться необхідним обсягом, машина докладе утримує тиск. Коли полімер стискається під час раннього охолодження, він виштовхує додатковий матеріал у порожнину.
Після замерзання затвора підтримання тиску стає неефективним. Збільшення часу витримки замороженої затвора збільшить тривалість циклу без додавання корисних матеріалів. Однак недостатнє заповнення може призвести до появи слідів усадки, внутрішніх порожнеч, полегшених деталей або зміні розмірів.
6. Охолодження
Охолодження зазвичай займає більшу частину циклу формування. Тепло надходить у форму з пластику, а потім надходить у циркулює холодоагент.
Розташування каналів охолодження, матеріали прес-форми, витрата охолоджуючої рідини, товщина стінок, тип смоли і геометрія деталі - все це впливає на час охолодження. Нерівномірне охолодження може призвести до нерівномірної усадки, яка є частою причиною деформації.
7. Відкривання і вишкрібання прес-форм
Після того як деталь стає досить твердої, щоб зберігати свою форму, прес-форма відкривається, і виштовхує штифт, втулка, зйомна пластина, система подачі повітря або іншого вивільняє механізм витягують її.
Погані кути нахилу, глибока текстура, вакуумування, підрізування або маломірні системи розпилення - все це може призвести до склеювання деталей. Велика сила струменя рідко є найкращим першим рішенням; слід скоригувати геометричні форми і стан поверхні.
8. Ремонт, інспекція і вторинна експлуатація
В залежності від інструменту може знадобитися зняти пружину і спрямовуючу. Деталі також можуть піддаватися механічній обробці, фарбування, гальванопокрытию, трансферного друку, лазерної маркування, ультразвукового зварювання, гарячої клепці, збірці або контролю розмірів.
Гарячекатані системи дозволяють усунути непотрібні напрямні, але вони збільшують вартість інструменту, вимоги до технічного обслуговування і складність технологічного процесу.
Анатомія прес-форми для лиття під тиском
Форма визначає геометрію деталі, текстуру поверхні, рельєф коміра, лінію з'єднання і багато аспектів розмірів.
Важливі компоненти прес-форми включають:
- Серцевина і порожнину: Сформуйте внутрішню і зовнішню поверхні деталі.
- Лінія проділу: Межа, на якій сходяться половинки форми.
- Пружини, полози і ворота: Нанесіть смолу з сопла машини в кожну порожнину.
- Канали охолодження: Приберіть вогонь і контролюйте температуру форми.
- Ежекторна система: Виштовхує затверділу деталь з форми.
- Вентиляційні отвори: Дайте витисненому повітря та газів вийти з порожнини.
- Гори та витяги: Сформуйте виїмки, які не можуть вивільнитися у звичайному напрямку відкривання форми.
- Направляючі штифти і блокування: Підтримуйте вирівнювання між секціями прес-форми.
- Зносостійкі пластини і вставки: Захистіть ділянки з високим навантаженням і спростіть технічне обслуговування.
Вибір інструменти для лиття під тиском потрібно щось більше, ніж вибір алюмінію або сталі. Очікуваний обсяг, абразивність смоли, чистота поверхні, допуск на деталі, складність форми, тривалість циклу, доступ до технічного обслуговування і майбутні зміни конструкції - все це впливає на правильну конструкцію інструменту.
Швидке прототипування металу володіє численними перевагами, в тому числі:
- Швидкість: Одним з найбільш значних переваг є швидке виконання робіт, що дозволяє швидко проводити і тестувати дослідні зразки.
- Економічна ефективність: Раннє виявлення конструктивних недоліків може значно знизити витрати, пов'язані з відходами матеріалів і переробками.
- Точність і акуратність: Передові технології виробництва дозволяють виготовляти деталі з високими допусками, необхідні для застосувань, що вимагають суворих технічних вимог.
- Гнучкість: Зміни в дизайні можуть бути легко внесені в процесі створення прототипу, що дозволяє проводити творчі дослідження і впроваджувати інновації.
Ці переваги роблять швидке прототипування металу привабливим рішенням для підприємств, що прагнуть поліпшити цикли розробки своєї продукції.
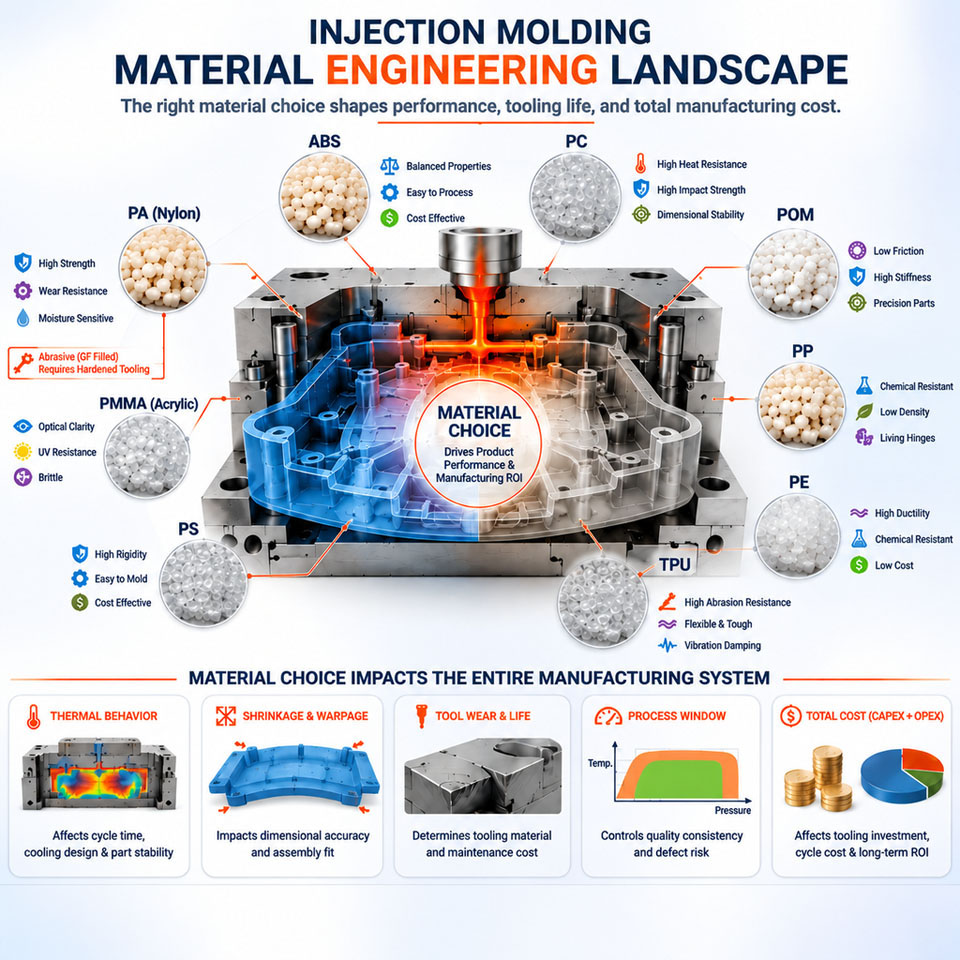
Порівняння матеріалів для лиття під тиском
Універсально "кращої" формувальної смоли не існує. Матеріал, який добре працює в сухих офісних умовах, може вийти з ладу після багаторазової стерилізації, впливу палива, ультрафіолетового випромінювання на відкритому повітрі або тривалої механічної навантаження.
| Матеріал | Корисні характеристики | Проблеми, пов'язані з проектуванням або обробкою | Загальні застосування |
|---|---|---|---|
| ABS | Хороша ударостійкість, обробка, передача кольору і стабільність розмірів | Обмежена стійкість до атмосферних впливів і високих температур, якщо не змінена | Корпусу, елементи управління, споживчі товари |
| Поліпропілен (PP) | Низька щільність, хімічна стійкість, стійкість до втоми, можливість використання в якості живого шарніра | Відносно висока усадка; може деформуватися на нерівних ділянках | Ковпачки, контейнери, петлі, одноразові медичні приналежності |
| Поліетилен (HDPE/LDPE) | Хімічна стійкість, ударна в'язкість, низьке вологопоглинання | Висока усадка і порівняно низька жорсткість | Пляшки, пробки, контейнери, захисні деталі |
| Полікарбонат (ПК) | Висока ударна в'язкість, прозорість, термостійкість | Потребує сушіння; схильний до дії деяких хімічних речовин і розтріскування під напругою | Лінзи, огорожі, прозорі корпусу |
| ПК / ABS | Збалансована міцність, термостійкість і технологічність | Непрозорий; властивості сильно залежать від суміші та сорту | Корпуси для електроніки та автомобілів |
| Нейлон (ПА) | Міцність, зносостійкість, втомні характеристики | Поглинання вологи змінює розміри і властивості | Шестерні, підшипники, затискачі, механічні деталі |
| Ацеталь (POM) | Низьке тертя, зносостійкість, хороша стабільність розмірів | Температуру обробки необхідно контролювати; склеювання ускладнене | Шестерні, засувки, направляючі, прецизійні механізми |
| ПБТ | Електричні характеристики, хімічна стійкість, стабільність розмірів | Потребує сушіння; склонаповнені сорти можуть демонструвати анізотропну усадку | Роз'єми і електричні компоненти |
| ПММА | Висока оптична прозорість, блиск і УФ-стійкість | Більш крихкий, ніж ПК; косметичний формування вимагає ретельного контролю | Світлові трубки, лінзи, компоненти дисплея |
| TPE / TPU | Гнучкий, пружний, доступний з кількома рівнями твердості | Усадка, липкість, висихання і адгезія при формуванні залежать від сорту | Захоплення, ущільнення, бампери, гнучкі кришки |
| ЗАГЛЯНУТИ | Характеристики при високих температурах, хімічному впливі, знос і втоми | Висока вартість матеріалу і обробки; спеціальні умови використання інструменту | Аерокосмічні, медичні та потребують особливої уваги промислові деталі |
Конструкція для лиття під тиском
Хороша конструкція забезпечує формування баланс функцій, зовнішнього вигляду, конструкції інструменту, характеристик матеріалу і стабільності виробництва. Наведені нижче значення є практичними відправними крапками, а не автоматичними допустимими обмеженнями.
Підтримуйте Постійну Товщину стінок
Різкі зміни стінок призводять до того, що різні секції заповнюються, ущільнюються і охолоджуються з різною швидкістю. Товсті ділянки довше залишаються гарячими і сильніше всихають, збільшуючи ризик утворення раковин, порожнеч і деформації.
Коли зміна товщини неминуче:
- Використовуйте поступовий перехід, а не різкий крок.
- Вирізуйте серцевину з товстих зрізів.
- Використовуйте ребра для відновлення жорсткості.
- Проаналізуйте перехід з допомогою аналізу плинності прес-форми.
- Розташовуйте ворота таким чином, щоб можна було ефективно ущільнити щільну поверхню.
Оптимальна номінальна товщина залежить від сорту смоли, довжини потоку, розміру деталі, навантаження на конструкцію і зовнішнього вигляду. Завжди перевіряйте рекомендації постачальника по формуванню.
Додайте тяги до поверхонь, що відкриває форми
Осадка - це невелика конусність, яка дозволяє компоненту виходити з серцевини або порожнини. Звичайна відправна точка становить приблизно 1-2 градуси для нетекстурированных поверхонь. Глибокі виступи та текстуровані поверхні зазвичай вимагають більшого.
Вимоги до проекту збільшуються з:
- Велика глибина промальовування
- Більш груба текстура поверхні
- Більш м'які або схильні до усадки матеріали
- Геометрія, щільно стискається навколо серцевини
- Косметичні поверхні, на яких неприпустимі сліди від волочіння
Напрямок витяжки повинна відповідати передбачуваної лінії з'єднання і форми отвору. Пізніше додавання витяжки може змінити посадку, перекриття та видимі поверхні, тому заздалегідь визначте напрям витяжки.
Використовуйте ребра жорсткості Замість товстих стінок
Ребра, що збільшують жорсткість, не перетворюючи навколишнє область у важку масу пластику. В якості початкового орієнтира товщина ребер біля основи часто підтримується на рівні 40-60% від товщини прилеглої стінки. Точне співвідношення залежить від смоли, вимог до поверхні і розташування затвора.
Ребра повинні мати осідання та радіус основи. Високі й тонкі ребра важко заповнювати, вони можуть затримувати повітря. Близько розташовані ребра можуть ускладнити охолодження і обробку інструментом.
Дизайн Босів в якості підтримуваних функцій
В бобишки вставляються гвинти, штифти, вставки або сполучаються компоненти. Ізольований товстий бобишках може утворювати видиму раковину на протилежній поверхні.
Кращий дизайн боса зазвичай включає в себе:
- Серцевинний центр
- Товщина стінки, що відноситься до номінальної частини стінки
- Ластовіци або ребра для бічної підтримки
- Радіус біля основи
- Зазор від прилеглих зовнішніх стін
- Достатня осаду для випуску
Характеристики резьбообразующего гвинти повинні бути перевірені на реальній смолі, оскільки армування волокнами, вологість, діаметр контрольного отвору, довжина зачеплення і швидкість збірки - все це впливає на зачистку і розтріскування.
Закруглені Кути Внутрішні
Гострі внутрішні кути концентрують напруга і порушують потік матеріалу. Крім того, їх важко ідеально обробляти, оскільки більшість інструментів для формування мають обмежений радіус.
Використовуйте великі, однакові радіуси скрізь, де дозволяє функція. Зовнішній радіус повинен відповідати внутрішньому радіусу плюс номінальній товщині стінки для забезпечення більш рівномірного перерізу.
Ретельно обробляйте Підрізи
Підріз запобігає прямолінійне виштовхування. Деякі гнучкі деталі можуть деформуватися поверх елемента під час вивільнення, але для жорстких подрєзов зазвичай потрібні напрямні, підйомники, складні стрижні, механізми відгвинчування або вставки з ручним завантаженням.
Ці механізми підсилюють:
- Вартість інструменту
- Розмір прес-форми
- Час циклу
- Потреба в технічному обслуговуванні
- Ризик спалаху або зносу
- Вимоги до валідації
Перш ніж погодитися з такою складністю, перевірте, чи можна перемістити елемент на розділову лінію, замінити слотом або створити під час вторинної операції.
Сплануйте Лінію Проділу
Лінія розрізу впливає на конструкцію інструменту, видимість спалаху, міцність відсічення, вентиляцію і зовнішній вигляд. По можливості уникайте розміщення її поперек ущільнюючих поверхонь або добре помітних косметичних ділянок.
Складні ступінчасті розділові лінії можуть вирішити геометричні проблеми, але їх складніше обробляти, підганяти і обслуговувати, ніж просте плоске поділ.
Вибирайте Розташування воріт Усвідомлено
Затвор залишає слід і контролює, як смола потрапляє в порожнину. Його розташування впливає на:
- Довжина потоку і тиск
- Положення лінії зварювання
- Захоплення повітря
- Орієнтація волокна
- Ефективність упаковки
- Усадка і жолоблення
- Косметичний зовнішній вигляд
- Автоматична або ручна дегазація
Як правило, шиберам потрібен доступ до досить товстою геометрії, щоб тиск ущільнення залишалося ефективним. Установка невеликого шибера в тонку віддалену секцію може призвести до передчасного замерзання.
До поширених типів затворів відносяться крайові, язичкові, тунельні, штирові, віялові, мембранні і з гарячим наконечником. Вибір залежить від смоли, геометрії, зовнішнього виду, обсягу виробництва і конфігурації прес-форми.
Забезпечити Вентиляцію
Коли пластик потрапляє у форму, повітря повинен виходити назовні. Недостатня вентиляція може призвести до появи слідів опіків, коротким пострілів, поганих лініях зварювання, високому тиску упорскування або пошкоджень від дії дизельного палива.
Вентиляційні отвори зазвичай розташовуються ближче до кінця заливки, навколо вкладишів і в місцях, де сходяться фронти потоку. Розміри вентиляційних отворів залежать від матеріалу: вентиляційний отвір повинно випускати газ, не дозволяючи пластику спалахувати.
Маркіруйте Косметичні та Критично Важливі поверхні
Малюнок повинен ідентифікувати:
- Поверхні, які відносяться до класу А або критично важливі за зовнішнім виглядом
- Області, де припустимі сліди воріт
- Допустимі мітки виштовхуючих штифтів
- Обмеження по розділовій лінії і спалаху
- Технічні характеристики текстури
- Критичні для функціонування розміри
- Ущільнювальні та оптичні поверхні
- Вихідні дані і методи контролю
Без цієї інформації прес-форма може виготовляти деталі прийнятних розмірів, які не відповідають візуальним вимогам або вимогам до складання виробу.
Допуски для лиття під тиском
На допуски лиття під тиском впливають точність інструменту, усадка полімеру, стабільність процесу, геометрія, кількість порожнин, орієнтація волокон, вологість, температура вимірювання і час після формування.
Уникайте застосування жорстких допусків до кожного розміру. Це збільшує витрати на оснастку, контроль і управління технологічним процесом без обов'язкового поліпшення продукту.
Обґрунтований план толерантності повинен:
- Визначте функціональні інтерфейси і структури даних.
- Відокремте критичні розміри від еталонних.
- Враховуйте напрям усадки і відстань від воріт.
- Вкажіть марку матеріалу перед остаточною компенсацією інструменту.
- Визначте метод контролю і вимоги до кондиціюванню.
- Використовуйте статистичні дослідження можливостей для визначення критично важливих виробничих характеристик.
- Розгляньте можливість механічної обробки або виготовлення вставок для розмірів, що процес формування не може забезпечити з економічної точки зору.
Міжнародно визнаний Стандарт ISO 20457 для допусків на формовані деталі з пластмас забезпечує структуровану основу для визначення і оцінки розмірів формованих компонентів. Креслення замовника і стандарти, що відносяться до конкретного застосування, можуть висувати додаткові вимоги.
Поширені дефекти лиття під тиском
| 缺点 | Типові причини | Практичні Коригувальні Дії |
|---|---|---|
| Короткий постріл | Обмежений потік, захоплений повітря, низька температура розплаву, недостатній тиск, раннє замерзання затвора | Поліпшите вентиляцію, змініть розмір затвора, відрегулюйте профіль заливки, збільште температуру розплаву або форми у затверджених межах. |
| Сліди від раковини | Товсті перерізу, недостатня упаковка, гарячі точки, раннє заморожування на воротах | Усуньте товсту геометрію, поліпшите охолодження, збільште ефективність ущільнення, змінити розташування затвора. |
| 扭曲 | Нерівні стінки або охолодження, орієнтація, нерівномірна усадка | Збалансуйте геометрію і охолодження, перегляньте стратегію роботи затвора, оптимізуйте технологічні умови |
| Спалах | Недостатнє зусилля затиску, пошкоджені запірні пристрої, що надмірний тиск, погана посадка форми | Огляньте інструмент, правильно встановіть затискач, при необхідності зменшити тиск в порожнині |
| 焊接线 | Розділені фронти потоку, низька температура, погана вентиляція, несприятливе положення заслінки | Перемістіть заслінки, поліпшити вентиляцію, збільште температуру перед потоком, перетягніть лінію зварювання подалі від навантажених ділянок. |
| 烧伤痕迹 | Захоплений стиснений газ, надмірна швидкість, погана вентиляція, руйнування матеріалу | Додайте або очистіть вентиляційні отвори, відрегулюйте профіль уприскування, перевірте температуру розплаву і час витримки |
| Струменевий | Смола потрапляє у відкриту порожнину, не контактуючи з поверхнею | Змінити тип або положення заслінки, зменшити початкову швидкість впорскування |
| Косі або сріблясті прожилки | Волога, леткі речовини, розкладання, винесення повітря | Правильно висушіть матеріал, перевірте наявність забруднень, зменшіть руйнування і поліпшите пластифікації. |
| Порожнечі | Товсті профілі, погана упаковка, усадка всередині деталі | Ізолюйте важкі ділянки, збільште ефективне утримує тиск, поліпшити доступ до воріт. |
| Розшарування | Забруднення, несумісні матеріали, надлишок розділяє агента | Розділяйте матеріали, очищайте системи поводження з ними, перевіряйте сумісність смол |
Зміни в технологічному процесі можуть тимчасово приховати проблему з конструкцією або оснащенням. При аналізі першопричин слід вивчити деталь, смолу, форму, верстат і історію обробки разом узяті.
Однополостные і многополостные прес-форми
Однополостная прес-форма дозволяє виготовляти одну деталь за цикл. Вона часто підходить для виготовлення мостовидних виробів, великих компонентів, невизначеного попиту або деталей, які все ще можуть бути замінені.
Інструмент з декількома порожнинами виготовляє кілька деталей протягом кожного циклу і може знизити прямі витрати праці і верстата на одиницю продукції. Однак початкові інвестиції вище, і спрямовуюча система повинна забезпечувати збалансоване тиск, температуру і обсяг матеріалу в кожної порожнини.
Многополостное лиття під тиском стає привабливим, коли попит досить стабільний для використання доданих потужностей. Перед вибором оцініть:
- Річний обсяг та термін служби
- Розмір машини і доступне зусилля затиску
- Баланс бігунка
- Охолоджуюча консистенція
- Зміна розмірів від порожнини до порожнини
- Стратегія технічного обслуговування інструменту
- Запасні вставки і плани ремонту
- Вимоги до контролю для кожної порожнини
Прес-форма з високою кавітацією автоматично не стає дешевше. Недостатньо використовується інструмент може вимагати значних витрат, у той час як поганий баланс порожнини може призвести до утворення шлюбу і утруднення технологічного процесу.
Створення прототипу Перед виготовленням Оснащення
Виробниче оснащення не повинна вперше піддаватися фізичної оцінці конструкції.
Швидке лиття під тиском може виготовляти деталі з призначеної смоли з допомогою простого приладу або інструменту меншого обсягу. Це корисно для перевірки усадки, зовнішнього вигляду литника, збирання, обробки поверхні і механічних характеристик формованою форми перед використанням виробничої форми з тривалим терміном служби.
Інші процеси можуть відповідати на інші питання:
- A послуги з вакуумного лиття це корисно для невеликих партій деталей з поліуретану, коли колір, зовнішній вигляд, еластичність або товарний вигляд мають більше значення, ніж точне поведінку смоли при виробництві.
- A Послуги по механічній обробці з ЧПУ дозволяє виготовляти точні деталі без формувальної оснащення, що робить його придатним для виготовлення пристосувань, функціональних прототипів компонентів малого обсягу і геометрій, які не підходять для формування.
- Адитивна виробництво корисно для швидкої перевірки геометрії, внутрішніх каналів, ітерацій проектування і виготовлення деталей на замовлення невеликого обсягу.
Деталі прототипу повинні бути правильно інтерпретовані. Оброблений або відлитий прототип може нагадувати формований компонент, але при цьому мати різну молекулярну орієнтацію, залишкове напруга, лінії в'язки, текстуру поверхні і механічні властивості.
Від САПР-моделі до виробництва
Контрольований процес розробки скорочує доопрацювання оснастки і затримки запуску.
1. Визначте вимоги
Документуйте навантаження, температуру, хімічні речовини, зовнішній вигляд, нормативні обмеження, обсяг виробництва, термін служби і потреби у перевірці.
2. Виберіть підходящий матеріал
Виберіть конкретний сорт, де це можливо. Отримайте його актуальне технічний опис, інструкція по обробці, інформацію про усадки, декларації про відповідність та статус поставки.
3. Провести аналіз проекту для виробництва
Вивчіть стінки, осідання, ребра жорсткості, виступи, поднутренія, перекриття, параметри заслінок, розташування выталкивателей, текстуру, лінію поділу і допуски.
4. Проведіть аналіз процесу формування, коли ризик виправдовує це
Моделювання дозволяє оцінити характер заливки, тиск, лінії зварювання, воздухоуловители, характеристики охолодження, орієнтацію волокон і деформацію. Його результат залежить від точних даних про матеріал і граничних умов, тому моделювання повинно направляти інженерні судження, а не замінювати валідацію.
5. Схвалите конструкцію інструменту
Підтвердіть розташування порожнини, марку інструментальної сталі або алюмінію, охолодження, тип затвора, виштовхування, дії, датчики, вставки і доступ до технічного обслуговування.
6. Проведіть випробування інструменту
Перші випробування дозволяють встановити, чи правильно заповнюється і випускається форма. Наступні випробування уточнюють параметри процесу і перевіряють розміри, зовнішній вигляд і повторюваність.
7. Підтвердіть правильність процесу
Використовуйте документований технологічний цикл, а не єдину "золоту" налаштування верстата. При необхідності проведіть первинну перевірку вироби, вивчення можливостей, тестування матеріалів і офіційну кваліфікацію.
8. Контролюйте Виробничі зміни
Відстежуйте партії смоли, барвники, призначення верстата, технічне обслуговування інструменту, зміни технологічного процесу та затверджені відхилення. Недокументовані матеріал або зміна параметрів можуть анулювати раніше проведені випробування.
Екологічність і матеріальна Ефективність
Лиття під тиском дозволяє ефективно використовувати матеріал, особливо коли система гарячого пресування усуває відходи холодного пресування, а контроль процесу знижує відсоток браку. Тим не менш, більш широка система виробництва пластмас створює серйозну екологічну проблему.
ОЕСР повідомляє, що світове виробництво пластмас досягло 460 млн тонн в 2019 році, в той час як пластикові відходи досягли 353 мільйони тонн. Тільки 9% цих відходів в кінцевому підсумку були перероблені. Ці цифри взяті з виміряних історичних даних, а не спекулятивного ринкового прогнозу; дивіться Глобальний прогноз ОЕСР з пластмас.
Виробники можуть знизити вплив за рахунок:
- Зменшення маси непотрібної деталі
- Уникання надмірної кількості направляючих і відходів при запуску
- Використання гарячих направляючих там, де це технічно й економічно доцільно
- Підтримання чистоти та розділення потоків смоли
- Перевірка контрольованих відсотків повторного подрібнення
- Вибір сортів з вмістом вторинної сировини, коли це дозволяє продуктивність
- Проектування вузлів для ремонту і розбирання
- Маркування полімерів там, де дозволяють розміри продукту і нормативні акти
- Уникання несумісних сполучень декількох матеріалів без очевидної вигоди
- Продовження терміну служби прес-форми і вироби
Переробки залежить від збирання, сортування, забруднень, домішок, кольору, місцевої інфраструктури, і ринковий попит, а не просто символ, обробка формованих в частині. В Дані по конкретних пластикових матеріалів EPA США надає корисну інформацію про те, як пластмасові вироби потрапляють в потік відходів і як ними керують.
Коли слід використовувати лиття пластмас під тиском?
Лиття під тиском є гарним вибором, коли:
- Конструкція стабільна або близька до стабільною.
- Обсяг виробництва може виправдати оснастку.
- Важлива повторюваність.
- Передбачувана смола повинна відповідати певним вимогам до експлуатаційних характеристик.
- Деталь містить формовані деталі, обробка яких була б дорогою.
- Швидкі виробничі цикли суттєво знизять собівартість одиниці продукції.
- Текстура поверхні, колір або інтегровані функції можуть виключити другорядну роботу.
Інший процес може бути більш підходящим, коли:
- Потрібно всього кілька деталей.
- Дизайн змінюється щотижня.
- Деталь занадто велика для практичного інструменту або продуктивності верстата.
- Геометрія не може бути вилучена з форми з мінімальними витратами.
- Необхідний допуск виходить за рамки економічних можливостей формування.
- Листова, екструзійна, ливарна або оброблена форма відповідає геометрії.
- Сертифікація матеріалів або експлуатаційних характеристик для формованих марок недоступна.
Найчастіші запитання
Який пластик краще всього підходить для лиття під тиском?
Відповідь залежить від області застосування. ABS широко використовується для виготовлення привабливих корпусів, поліпропілену для хімічної стійкості і рухомих шарнірів, нейлону для зносостійкості і механічних характеристик, полікарбонату для удароміцності і прозорості, а PEEK - для роботи в умовах високих температур. Конкретний сорт повинен бути обраний на основі перевірених вимог до продуктивності.
Яка осаду потрібно для деталі, відлитої під тиском?
Приблизно 1-2 градуси - звичайна відправна точка для багатьох нетекстурированных поверхонь. Глибокі елементи та текстуровані поверхні зазвичай вимагають більшого. Усадка смоли, глибина витяжки, полірування форми і геометрія можуть змінити вимоги.
Чому важлива рівномірна товщина стінок?
Однорідні стінки заповнюються і охолоджуються більш рівномірно. Різкі зміни товщини створюють локальні перепади тиску і швидкості охолодження, підвищуючи ймовірність утворення раковин, пустот, залишкових напружень і деформації.
Можна відливати перероблений пластик під тиском?
Так, але зміст вторинної сировини повинна відповідати вимогам. Забруднення, розкладання, вологість, зміна кольору, історія присадок і непостійний молекулярний вага можуть вплинути на процес обробки та характеристики деталей. Регульовані області застосування або пов'язані з безпекою можуть накладати додаткові обмеження.
Підходить лиття під тиском для малосерійного виробництва?
Це може бути. Прототипи або мостові інструменти скорочують початкові інвестиції у порівнянні з прес-формами для масового виробництва. При прийнятті економічного рішення, слід зіставляти оснастку, ціну деталі, стабільність конструкції, терміни виготовлення та очікуваний попит на весь термін служби.
Коментарі
Останні публікації
Пов'язані блоги
Блог Senyo зосереджений на тому, щоб поділитися нашими глибокими знаннями у сфері виробництва прототипів. За допомогою наших статей ми прагнемо допомогти вам удосконалити дизайн вашого продукту та ефективніше розібратися зі складнощами швидкого прототипування.
Чому виробники деталей з нержавіючої сталі мають вирішальне значення?
18 березня 2025 року
Читати далі »