Медичний пристрій для лиття під тиском: Повне керівництво
Зміст
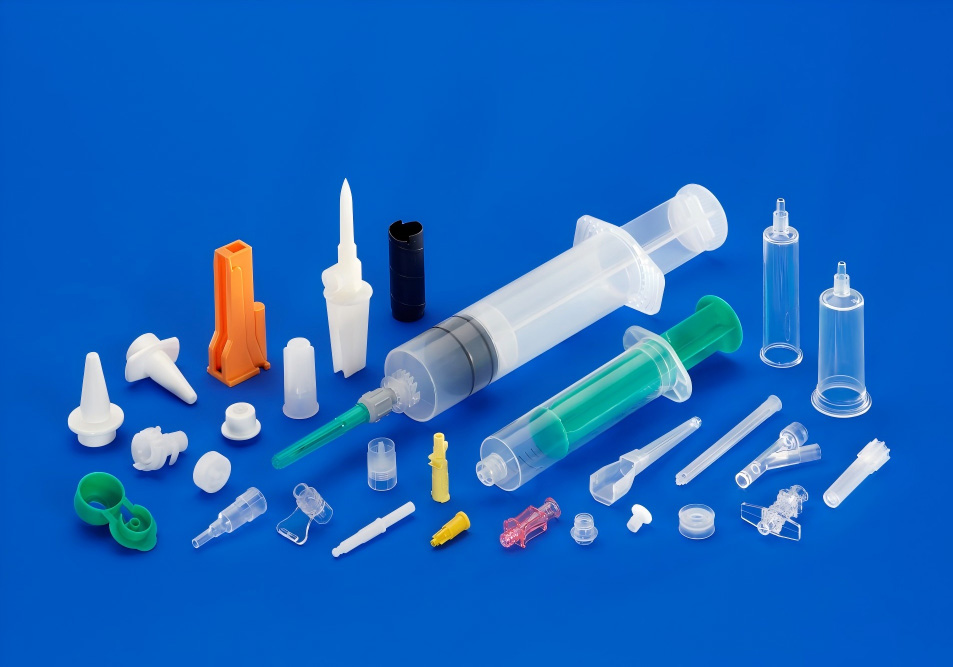
Медичні пристрої часто залежать від пластикових деталей, які повинні бути точними, відтворюваними, акуратними, довговічними і безпечними для їх використання за призначенням. Формованное нерухоме майно, компонент для управління рідинами, хірургічний інструмент, діагностичний картридж або приміщення для зберігання переносних пристроїв може виглядати просто. Виробничі вимоги, які стоять за цим, зазвичай набагато більш вимогливі.
Ось чому медичне лиття під тиском вироби потребують скоординованого підходу до вибору матеріалу, проектування компонентів, конструкції прес-форми, процедур контролю, експертиз, визнанням та нормативної документації.
У цьому огляді розповідається про те, як працює дробеструйні формування клінічних гаджетів, коли це необхідно, як вибирати матеріали та оснащення, а також про те, чим повинні займатися виробничі бригади перед переходом від прототипу до масового виробництва.
Що таке лиття під тиском медичних виробів?
Медичне лиття під тиском - це процедура виготовлення полімерних елементів шляхом заливання розплавленого пластику прямо в прецизійну форму. Після того, як продукт охолоне й затвердіє, форма відкривається і готовий компонент витягується.
Стандартна процедура аналогічна лиття під тиском, використовуваному у споживацьких та комерційних виробах. Різниця полягає в необхідного ступеня контролю.
Програма клінічного формування може вимагати вирішення наступних завдань:
- Жорсткі та відтворювані опору за розмірами
- Контрольовані характеристики сировини
- Можливість відстеження всієї партії
- Чистота деталей і запобігання забруднення
- Перевірка критеріїв формування
- Сумісність з санітарними умовами
- Хімічна стійкість
- Оцінка біосумісності
- Вимоги до упаковки і терміну придатності
- Стандарти експертизи та затвердження
- Документований контроль змін
Не для кожного медичного пластикового компонента потрібні однакові виробничі умови. До покриття для пристроїв, що не контактують з пацієнтом, можуть пред'являтися інші вимоги, ніж до одноразового контуру подачі рідини, имплантируемой деталі або медичного інструменту. Правильний процес залежить від передбачуваного використання пристрою та облікової записи про загрозу.
Звичайні медичні інструменти, Виготовлені методом лиття під тиском
Медичні компоненти для лиття під тиском використовуються практично у всіх сегментах виробництва медичних виробів.
Елементи Діагностичної та Дослідної Лабораторії
Приклади включають в себе:
- Тестові картриджі
- Власники тестів
- Елементи піпетки
- Микрофлюидные корпусу
- Лабораторні витратні матеріали
- Контейнери для реагентів
- Компоненти центрифуги
- Інструмент для аналізу охоплює
Ці вироби зазвичай потребують однорідності розмірів з-за того, що невеликі варіанти можуть вплинути на потік рідини, кріплення, оптичне позиціонування або взаємодія з автоматичними пристроями.
Інструменти для доставки ліків
Дробеструйні формування регулярно використовується для виготовлення елементів:
- Автоматичні форсунки
- Інгалятори
- Приладдя для шприців
- Дозатори ліків
- Корпусу ручок-інжекторів
- Рідинні з'єднувачі
- Прикладні пристрої
Деталі для доставки ліків можуть поєднувати профільований пластик, без пружин, еластомерів, скла, електроніки або металевих елементів. Вбудовані компоненти повинні бути сконструйовані таким чином, щоб забезпечувати надійну настройку і послідовне приведення в дію.
Хірургічні товари і товари, що пов'язані з процедурами
Приклади включають в себе:
- Хірургічний інструмент дбає про
- Компоненти багаторазового використання щипців
- Корпуси інструментів
- Ендоскопічні пристрої
- Елементи для догляду за ранами
- Стерильні лотки
- Набори процедур
- Трубні отвори
Зручний дизайн, що утримує текстура, стерилізація, хімічна стійкість та естетична оцінка - усе це може вплинути на планування.
Носяться Інструменти і засоби відстеження
У носяться медичних виробах можуть використовуватися вбудовані компоненти для:
- Сенсорні нерухомості
- Кришки відсіків батарейних
- Корпусу гаджетів для носіння на зап'ясті
- Оболонки, що контактують з шкірою
- Зняття напруги з кабельного телебачення
- Замикаються складання
- Захисні чохли
Цим деталям може знадобитися витримувати вплив поту, шкірних масел, чистячих засобів, ефекту багаторазового згинання і прямого впливу вологи.
Корпуси для медичних Інструментів
Більш велике обладнання може складатися з:
- Кришки діагностичних інструментів
- Оздоблення панелі керування
- Нерухомість на мобільному екрані
- Інструменти управління
- Корпуси насосів
- Захисні огорожі
- Внутрішні брекети
Для цих застосувань зовнішній вигляд і конструктивні характеристики можуть мати більше значення, ніж прямий виклик пацієнта. Тим не менш, чистота, вогнестійкість, хімічна стійкість і точність складання, як і раніше можуть мати важливе значення.
Чому важливий вибір матеріалу
Вибір продукту для медичного компонента впливає практично на всі наступні рішення, включаючи компонування прес-форми, температуру рафінування, підхід до стерилізації, вимоги до оцінки і нормативну документацію.
Поширені сімейства продуктів включають:
| Продукт | Загальні переваги | Можливі міркування | Типові області Застосування |
|---|---|---|---|
| Поліпропілен (PP) | Хімічна стійкість, мала товщина, економічність | Стиснення, більш низька герметичність порівняно з інженерними пластиками | Контейнери, лабораторні компоненти, одноразові деталі |
| Полікарбонат (КОМП'ЮТЕРНИЙ) | Висока ударопрочность, прозорість, габаритні характеристики | Поділ напруги, хімічний рівень чутливості, санітарні обмеження для деяких якостей | Нерухомість, прозорі обкладинки, аналітичні частини |
| ЧЕРЕВНА МІСЦЕ | Чудовий зовнішній вигляд, ударостійкість, дуже просте управління | Може не відповідати всім вимогам санітарії або для контакту з пацієнтом | Інструменти для нерухомості, догляду за компонентами, не контактуючими з пацієнтом |
| ПОМ/ Ацеталь | Зменшене тертя, стійкість до використання, збереження розмірів | Слід вивчити хімічну сумісність і санітарні умови | Механізми, шестерні, елементи клапанів |
| ЗАГЛЯНУТИ | Висока температурна ефективність, хімічна стійкість, ударна в'язкість | Високі витрати на матеріали і вантажно-розвантажувальні роботи | Спеціалізовані клінічні та лікувальні частини |
| ПИЙ | Висока теплостійкість і ударна в'язкість | Більш висока вартість і вимагають вирішення проблеми | Стерилизуемые деталі інструментів |
| ТПЕ/ТПУ | Гнучкість, надійність, приємні на дотик характеристики | Необхідно враховувати фактори склеювання, міцності на розрив і управління технологічним процесом | Прокладки, фіксатори, ущільнення, носяться компоненти |
| Медичний силікон | Адаптивність, стійкість до перепадів температур, визнане застосування в медицині | Зазвичай обробляється інакше, ніж лиття полікарбонату під тиском | Ущільнення, клапани, трубки, м'які компоненти |
Написи "клінічний клас" саме по собі недостатньо. Матеріал необхідно перевіряти для конкретного застосування.
Важливі проблеми включають в себе:
- Чи потрапить компонент на шкіру, тканини, кров або ліки?
- Чи є цей контакт тимчасовим, тривалим чи постійним?
- Чи компонент піддають санітарній обробці?
- Який підхід до санітарії буде використовуватися?
- Буде він контактувати зі спиртами, антибактеріальними засобами, розчинниками, маслами або фармацевтичними розчинами?
- Чи повинна вона залишатися прозорою?
- Потрібна електрична ізоляція?
- Потрібно даного матеріалу вогнестійкість?
- Чи деталь піддаватися повторної механічної навантаженні?
- Підтримується продукт відповідною документацією постачальника?
Для предметів, що контактують з пацієнтом, аналіз біосумісності необхідно проводити за допомогою процедури управління ризиками пристрою. Аналіз Керівництво FDA за стандартом ISO 10993-1 роз'яснює, що необхідно враховувати органічний аналіз в залежності від характеру пристрою і періоду виклику.
Розробка медичної пластикової деталі для лиття під тиском
Надійний формований компонент починається з дизайну, відповідного продукту, формі, технологічному процесу і умовами використання.
Збереження Постійної товщини стінок
Величезна регулювання товщини стінок може створити:
- Сліди від раковини
- Порожнечі
- Нерівномірне охолодження повітря
- 扭曲
- Повторюваний стрес
- Нерівномірна механічна ефективність
Рівномірність стінок неможлива постійно, особливо в конструкційних корпусах, або при відмові від вбудованих елементів. Там, де необхідні зміни товщини, використовуйте поступові регулювання, ребра жорсткості, вирізку серцевини і відповідні радіуси.
Кути нахилу при використанні
Витяжка дозволяє витягувати фасонную деталь з форми без надмірного тертя або пошкоджень.
Недостатня тяга може призвести до:
- Все зіпсував
- Сліди перетягування
- Пошкодження при катапультуванні
- Знос прес-форми
- Прилипання
- Більш тривалий час циклу
Необхідна осаду залежить від матеріалу, площі покриття поверхні, глибини, зовнішнього виду і напрямку викиду. Для характерних ділянок поверхні зазвичай потрібна ще більша осаду, ніж для полірованих поверхонь.
Акуратно Додайте Реберця
Ребра жорсткості можуть підвищити жорсткість, не утолщая всю деталь. Однак занадто товсті ребра можуть залишати поглиблення на видимій поверхні.
В якості основного принципу конструкції ребра жорсткості повинні бути значно тонше, ніж найближча номінальна поверхня стінки, при цьому точна пропорція повинна бути підтверджена за допомогою оцінки продукту і плинності форми.
Відповідні Радіуси використання
Гострі внутрішні краї підкреслюють стрес і тривогу, і їх важко регулярно заповнювати. Радіусні кути збільшують:
- Потік розплаву
- Міцність деталі
- Технологічність прес-форми
- Термін служби інструменту
- Розподіл напруг
- Радіус повинен відповідати товщині стінки і функціональним вимогам компонента.
Плануйте замикання і живі петлі заздалегідь
Замикаються кріплення, адаптуються кронштейни і рухливі з'єднання можуть знизити вартість збірки, однак їх ефективність залежить від дії матеріалу, тиску, позиціонування і необхідності багаторазового використання.
Не припускайте, що замикається елемент, створений для споживчого товару, буде надійно працювати після стерилізації або прямого впливу миючих хімікатів. Пристрій повинно бути перевірено на наявність останніх екологічних проблем.
Контроль Зварювальних ліній і Воздухоуловителей
Лінії зварювання проходять там, де проходять окремі фронти відтавання. Вони можуть бути прийнятні в зонах з низьким напругою, але в кінцевому підсумку можуть виявитися слабкими місцями або видимими косметичними дефектами.
Розробники прес-форм можуть керувати лініями зварювання з допомогою:
- Ворота-зміни місцезнаходження
- Оцінка циркуляції
- Вентиляція
- Переливні колодязі
- Контроль температури
- Налаштування геометрії деталі
- Оптимізація профілю впорскування
Повітряні пастки вимагають достатньої вентиляції. Погане провітрювання може призвести до опіків, короткочасним пострілів, нестабільності розмірів або проблем, пов'язаних з забрудненням.
Конструкція Медичної Прес-форми для ін'єкцій
Прес-форма є одним з найважливіших активів програми. Вона впливає на якість, виробничі потужності, витрати на технічне обслуговування і можливість контролювати процес з плином часу.
Однополостные форми порівняно з многополостными
Однополостная форма дозволяє виготовляти одну деталь за цикл формування. Вона може підходити для:
- Раннє виробництво
- Більш низькі річні обсяги
- Великі або складні компоненти
- Продукти, які все ще зазнають зміни в дизайні
- Початкові виходи на ринок
Багатопустотні прес-форма дозволяє виготовляти кілька деталей за цикл. Це може бути краще, коли:
- Попит високий
- Питома вартість повинна бути знижена
- Стабільна конструкція
- Час циклу є основним обмеженням продуктивності
- Для автоматичного складання необхідні однорідні деталі
Однак більшу кількість порожнин збільшує потребу в збалансованому заповненні, постійному охолодженні, точної конструкції форми та контролі рівня порожнин.
Для сталих проектів і програм більшого обсягу, медичні прес-форми з кількома порожнинами може підвищити продуктивність і знизити вартість формування деталі. Економічні показники слід оцінювати з урахуванням вартості оснастки, достовірності прогнозу, вимог до технічного обслуговування і очікуваного терміну служби виробу.
Системи подачі холодної і Гарячої
У холоднокатаних формах залишається літник, який, можливо, буде потрібно обрізати або викинути. Гарячекатані системи дозволяють скоротити відходи літників і підтримувати виробництво у великих обсягах, але вони ускладнюють і здорожують виробництво.
Найкращий вибір залежить від:
- Матеріальне поведінка
- Розмір деталі
- Кількість порожнин
- Вимоги до воріт
- Косметичні очікування
- Стратегія автоматизації
- Можливість технічного обслуговування
- Очікуваний обсяг виробництва
Сталь прес-форми і термін служби інструменту
Матеріали інструменту повинні бути обрані у відповідності з:
- Очікувана кількість пострілів
- Абразивність смоли
- Ризик корозії
- Вимоги до обробки поверхні
- Допуск за розмірами
- Виробниче середовище
- План технічного обслуговування
Склонаповнені або мінералізовані пластмаси можуть збільшити знос інструменту. Агресивні матеріали, добавки і вологе середовище можуть вимагати застосування корозійностійких формувальних матеріалів або захисної обробки.
Затвори, Виштовхувачі та Розділові лінії
Розташування воріт може вплинути:
- Розташування лінії зварювання
- Орієнтація волокна
- Косметичний зовнішній вигляд
- Тиск наповнення
- Поведінка при упаковці і усадці
- Залишкова напруга
Виштовхуючі штифти повинні розташовуватися так, щоб вони могли отримувати деталь, не пошкоджуючи критичні поверхні. Лінія відрізання повинна розташовуватися таким чином, щоб звести до мінімуму загоряння в функціональних або герметизуючих зонах.
Для команд, що готують виробничу оснастку, оснастка для медичного обладнання може оцінюватися поряд з вибором матеріалу, вимогами до допускам, річним обсягом і потребами в валідації.
Чисте Виробництво та контроль забруднення
Чисте виробництво не означає автоматично, що кожен компонент повинен формуватися в сертифікованому чистому приміщенні. Необхідні засоби контролю залежать від пристрою, етапи виробництва, передбачуваного використання, пакування, процесу стерилізації і стратегії регулювання.
Потенційні засоби контролю включають:
- Контрольований доступ персоналу
- Ідентифікація та розділення матеріалів
- Процедури очищення
- Технічне обслуговування прес-форм і машин
- Запобігання потрапляння сторонніх матеріалів
- Моніторинг навколишнього середовища там, де це необхідно
- Контрольована упаковка
- Процедури поводження з деталями
- Певні умови зберігання
- Можливість відстеження партій продукції
Чисте приміщення може бути доречно, коли продукт чутливий до забруднення частинками або коли процес формування є частиною стратегії контрольованого стерильного або асептичного виробництва. В інших випадках контрольоване звернення і валидированная очищення можуть бути більш доступними, ніж тільки виробництво в чистих приміщеннях.
Чисте приміщення також не виправляє погану конструкцію прес-форми, недостатню вентиляцію, неконтрольовану сушіння матеріалу або слабку технологічну дисципліну. Контроль за станом навколишнього середовища і контроль процесу повинні працювати разом.
Міркування щодо стерилізації
Метод стерилізації слід розглянути на ранній стадії, переважно до завершення розробки матеріалу і конструкції деталі.
Поширені методи включають:
- Окис етилену, або EtO
- Гамма - опромінення
- Електронно-променеве опромінення
- Пар або вологе тепло
- Випари перекис водню
- Інші методи, що залежать від конкретного застосування
Кожен метод може впливати на полімери по-різному.
Потенційні ефекти включають:
- Знебарвлення
- Охрупчивание
- Втрата ударної в'язкості
- Зміна розмірів
- Розтріскування під напругою
- Деградація матеріалу
- Зміни в прозорості
- Неприємний запах або залишкові проблеми
Компонент не підходить для стерилізації тільки тому, що постачальник смоли вказує можливості стерилізації. Готова деталь, конструкція форми, історія обробки, система упаковки і цикл стерилізації - все це впливає на продуктивність.
В Ресурси для стерилізації медичного обладнання FDA США забезпечте нормативний контекст для процесів стерилізації та очікувань від валідації.
Біосумісність і контакт з пацієнтом
Для компонентів, що контактують з пацієнтом, біологічна безпека повинна оцінюватися в контексті готового пристрою.
В ході оцінки може бути розглянуто:
- Тип контакту
- Тривалість контакту
- Розташування тіла
- Залишки від переробки
- Барвники і добавки
- Засоби для видалення цвілі
- Чистячі засоби
- Ефекти стерилізації
- Що екстрагуються і выщелачиваемые речовини
- Обробка поверхні
- Істотні зміни
Один тільки технічний паспорт матеріалу не замінює оцінку на рівні пристрою. Два компоненти, виготовлені з одного і того ж номінального полімеру, можуть мати різні біологічні профілі з-за відмінностей у добавки, барвники, обробки, очищення і стерилізації.
Виробники медичного обладнання повинні визначити необхідну біологічну оцінку із залученням відповідних експертів в області регулювання, якості та клінічної практики.
Системи якості і нормативна документація
Постачальникам медичних формувальних виробів і виробникам пристроїв необхідна система якості, відповідна продуктів і ринків, які вони обслуговують.
Регламент системи менеджменту якості FDA США, або QMSR, включає стандарт ISO 13485: 2016 в якості посилання. FDA роз'яснює вимоги QMSR та інформацію про перехід на свій офіційний сайт. Регулювання системи менеджменту якості.
Програма контрольованого медичного виробництва може включати:
- Затверджений контроль постачальників
- Контроль документів
- Записи про тренування
- Технічне обслуговування обладнання
- Калібрування
- Валідація процесу
- Протоколи перевірок
- Управління невідповідностями
- Коригувальні і попереджуючі дії
- Розгляд скарг
- Простежуваність виробництва
- Управління змінами
- Зберігання записів
Точний пакет документації залежить від пристрою та умов контракту. Контрактний виробник може виробляти деталі у відповідності зі специфікаціями замовника, в той час як офіційний виробник зберігає відповідальність за готове пристрій та нормативні вимоги.
Валідація процесу лиття під тиском Медичного призначення
Валідація процесу демонструє, що процес може багаторазово проводити прийнятні деталі при певних умовах.
Типова програма може включати в себе:
Кваліфікація при установці
Це підтверджує, що обладнання, інженерні комунікації, обладнання та допоміжні системи встановлені відповідно до затверджених вимог.
Кваліфікація оператора
При цьому оцінюється, стабільно обладнання та технологічний процес працюють в певних робочих діапазонах.
Кваліфікація роботи
Це підтверджує, що в ході виробничого процесу можна багаторазово виготовляти відповідні вимогам деталі при нормальних виробничих умовах.
Важливі параметри формування можуть включати:
- Температура бочки і прес-форми
- Швидкість впорскування
- Тиск впорскування
- Потримайте тиск
- Час утримання
- Час охолодження
- Положення гвинта
- Умови сушіння матеріалу
- Умови затиску прес-форми
- Час циклу
- Умови навколишнього середовища
Валідація повинна бути пов'язана з вимірними вимог до продукту. Мета полягає не просто в реєстрації налаштувань машини. Вона полягає в демонстрації того, що процес контролює важливі характеристики.
Інспекція і тестування
Критерії перевірки повинні бути визначені до початку виробництва.
Залежно від компонента, це може включати:
- Критичні розміри
- Ущільнюючі поверхні
- Межі спалаху
- Задирки і гострі краї
- Сліди від раковини
- 焊接线
- Короткі удари
- Колір і прозорість
- Поверхнева обробка
- Вага деталі
- Зусилля при складанні
- Характеристики витоку
- Характеристики при розтягуванні або ударі
- Хімічна стійкість
- Ефективність стерилізації
Інспекційне обладнання може включати:
- Штангенциркулі і мікрометри
- Оптичні компаратори
- Координатно - вимірювальні машини
- Системи візуального контролю
- Обладнання для перевірки герметичності
- Датчики сили
- Інструменти для додання шорсткості поверхні
- Спеціалізовані функціональні пристосування
Не для кожного вимірювання потрібно однакова частота перевірок. Критично важливі для функціонування характеристики повинні піддаватися належного контролю з урахуванням ризику, можливостей та історичних характеристик.
Від прототипу до виробництва
Поширеною помилкою є перехід безпосередньо від прототипу деталі до дорогого виробничого інструменту без підтвердження конструкції.
Поетапний процес розробки знижує ризик:
- Розробка концепції: Підтвердіть архітектуру продукту та основні вимоги користувача.
- Виготовлення прототипу: Оцініть форму, посадку, ергономіку, складання і зручність використання.
- Інженерна верифікація: Протестуйте продуктивність на основі певних вихідних даних проекту.
- Пілотний інструмент: Виробляєте репрезентативні деталі і виявляйте технологічні ризики.
- Валідація проекту: Переконайтеся, що пристрій відповідає потребам користувача в середовищі передбачуваного використання.
- Виробничий інструмент: Створіть стабільну геометрію для відтворюваного виробництва.
- Валідація процесу: Встановіть контрольовані і документовані умови виробництва.
- Моніторинг виробництва: Відстежуйте якість, врожайність, скарги, зміни та ефективність роботи постачальників.
Для деталей на ранній стадії, вакуумне лиття медичних прототипів може забезпечити невеликі партії продукції корисними візуальними і функціональними характеристиками до того, як буде обґрунтований виробничий інструментарій.
Для механічних деталей з жорсткими допусками, пристосувань, вставок або ранніх інженерних зразків, Механічна обробка з ЧПУ для медичного обладнання може бути кращим вибором, ніж лиття. Обробка з ЧПУ особливо корисна, коли геометрія все ще змінюється або коли вимагається лише невелика кількість деталей.
Як тільки конструкція стане стабільною і потрібно виробничий процес, швидке лиття під тиском для медичних виробів може допомогти бригадам отримувати відлиті у форму деталі, не чекаючи повної програми великомасштабної обробки.
Найчастіші запитання
Що коротко означає "медичне лиття під тиском"?
Ця фраза відноситься до процесів лиття під тиском, використовуються для виготовлення компонентів медичних пристроїв, лабораторних виробів, діагностичних систем, засобів доставки ліків, хірургічних інструментів та медичного обладнання.
Завжди медичне лиття під тиском виконується в чистому приміщенні?
Немає. Необхідні виробничі умови залежать від компонента, ризику пристрою, передбачуваного використання, стратегії стерилізації, упаковки та вимог по контролю забруднення. Для виробництва деяких продуктів потрібно чисте приміщення; для інших потрібно контрольоване звернення та затверджені процедури очищення.
Скільки коштує медичне обладнання для лиття під тиском?
Вартість залежить від розміру деталі, геометрії, смоли, допусків, матеріалу прес-форми, кількості порожнин, вимог до валідації, необхідності контролю та обсягу виробництва. Оснащення зазвичай являє собою найбільші початкові інвестиції, в той час як вартість кожної деталі знижується по мірі збільшення об'єму. Формування прототипу, механічна обробка з ЧПУ або вакуумне лиття можуть бути більш економічними на ранніх етапах розробки, перш ніж переходити до виробництва оснастки.
Скільки часу займає медичне обладнання для лиття під тиском?
Терміни залежать від складності деталі, наявності матеріалу, конструкції прес-форми, методу виготовлення оснастки, вимог до валідації та обсягу виробництва. Простий прототип або мостова оснастка можуть відносно швидко перейти від проектування до перших зразків, в той час як перевірена виробнича оснастка може зажадати додаткового часу для випробувань прес-форм, контролю розмірів, кваліфікації процесу і повторень коригувальних дій. Реалістичний графік повинен включати аналіз конструкції, виготовлення інструменту, відбір проб, тестування, валідацію і остаточне затвердження.
Який пластик краще всього підходить для медичних приладів?
Не існує єдиного "кращого" пластику для кожного медичного виробу. Правильний вибір залежить від передбачуваного використання пристрою, контакту з пацієнтом, методу стерилізації, хімічного впливу, механічних вимог та стратегії регулювання.
Коментарі
Останні публікації
Пов'язані блоги
Блог Senyo зосереджений на тому, щоб поділитися нашими глибокими знаннями у сфері виробництва прототипів. За допомогою наших статей ми прагнемо допомогти вам удосконалити дизайн вашого продукту та ефективніше розібратися зі складнощами швидкого прототипування.
Чому виробники деталей з нержавіючої сталі мають вирішальне значення?
18 березня 2025 року
Читати далі »
Токарні послуги: Точність та ефективність для нестандартних деталей
6 грудня 2024 року
Читати далі »
Ваш покроковий посібник для створення успішного прототипу продукту
21 лютого 2025 року
Читати далі »