Sprøytestøping Medisinsk Enhet : En Komplett Guide
Innholdsfortegnelse
Medisinsk utstyr ofte avhenge av plast deler som må være nøyaktig, repeatable, ryddig, langvarig og sikker for sitt ment bruk. En støpt fast eiendom, væske-ledelse komponent, kirurgisk instrument for å administrere, diagnostiske tonerkassett, eller bærbare enheten rommet kan se enkel. Produksjonen krav bak det er vanligvis mye mer krever.
Derfor sprøytestøping medisinsk elementer krever en koordinert metode for å materialvalg, component design, mugg design, prosedyre for kontroll, undersøkelse, anerkjennelse, og at juridiske papirer.
Denne oversikten forklarer bare hvordan kliniske gadget skutt molding funksjoner, når det er riktig, hvordan du velger materialer og verktøy, og hva produktet lagene må møte til før flytting fra prototype til masseproduksjon.
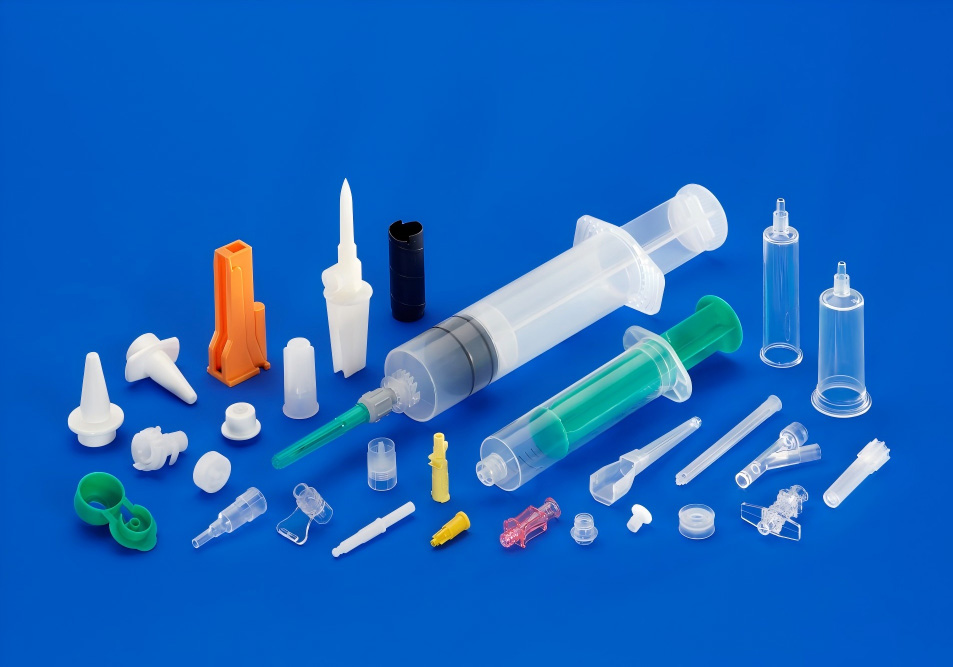
Hva Er Sprøytestøping For Medisinsk Utstyr?
Sprøytestøping medisinsk prosedyre for å produsere polymer elementer av infusjonen smeltet plast rett inn i en presisjon mugg. Etter at produktet avkjøles og stivner, mugg åpner opp og gjennomført komponenten er koblet fra.
Standard prosedyre er lik injeksjon molding benyttes i kunde-og kommersielle produkter. Forskjellen er graden av kontroll er nødvendig.
En klinisk molding programmet kan kreve å adresse:
- Stramt og repeterbare dimensjonale motstand
- Kontrollert raw-material spesifikasjoner
- Hel masse sporbarhet
- Del renslighet og forurensning forebygging
- Validering av molding kriterier
- Sanitær-kompatibilitet
- Kjemisk resistens
- Biokompatibilitet vurdering
- Emballasje og holdbarhet behov
- Undersøkelse og godkjenning standarder
- Dokumentert endre kontroll
Ikke alle medisinske plast komponent kaller for den eksakt samme produksjon innstillingen. En ikke-pasient-kontakt enheter dekselet kan ha ulike krav fra en engangs flytende kurs, implanterbare del, eller medisinske apparatet. Høyre prosessen er avhengig av enheten er beregnet for bruk og trussel-konto.
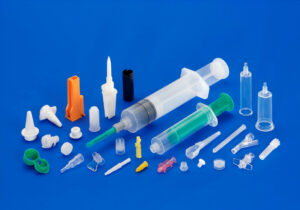
Vanlige Medisinske Instrumenter Laget med Injeksjon Molding
Injeksjon molding medisinske komponenter dukker opp på tvers av nesten alle deler av helse-produksjon.
Diagnostic and Research Laboratory Elementer
Forekomster inkluderer:
- Test blekkpatroner
- Test eiere
- Pipetten elementer
- Microfluid hus
- Laboratorie forbruksmateriell
- Reagensbeholdere
- Sentrifuger komponenter
- Analyse instrumentet dekker
Disse elementene må vanligvis dimensjonale ensartethet på grunn av det faktum at små varianter kan påvirke strømning, sikring, optisk lokalisering, eller interaksjon med automatikkapparater.
Drug-Delivery Verktøy
Skudd molding er regelmessig gjort bruk av for elementer i:
- Auto-sprøytebrukere
- Inhalers
- Sprøyten tilbehør
- Medisin dispensere
- Pen-injektor hus
- Væske-kontakter
- Programmet enheter
Drug-delivery deler kan kombinere formet plast bli kvitt springs, elastomerer, glass, elektronikk, eller metall elementer. Bygget av komponenter har til å være utformet for pålitelige sette opp og konsekvent styring.
Kirurgisk og Prosedyre-Relaterte Produkter
Forekomster inkluderer:
- Kirurgisk instrument tar vare på
- Ikke gjenbrukbare komponenter pinsett
- Instrumentet hus
- Endoskopisk enheter
- Sår-pleie elementer
- Sterilt skuffer
- Prosedyren setter
- Rør porter
Comfort design, hold tekstur, sterilisering, kjemisk motstand, og estetisk vurdering kan alle påvirke utformingen.
Slitesterk og Sporing Verktøy
Slitesterk medisinsk elementer kan bruke skutt bygget av komponenter for:
- Sensoreiendommer
- Batteriet dekker
- Håndledd-slitt gadget skap
- Hud-kontakt skjell
- Kabel-tv-belastning relieffer
- Snap-fit samlinger
- Beskyttelsesdeksler
Disse delene kan kreve å tåle svette, hudfett, rengjøringsmidler, effekt, duplisert bøye, og direkte eksponering for fukt.
Medisinsk Verktøy Hus
Større utstyr kan bestå av:
- Diagnostiske verktøy som dekker
- Kontroll-panelet rammer
- Mobile skjermen real estates
- Verktøy klarer
- Pumpen skap
- Beskyttende vakter
- Interne tannregulering
For disse programmene, se og strukturelle ytelsen kan saken større enn direkte pasient-samtalen. Likevel, rengjøring, brann ytelse, kjemisk motstand, og montering nøyaktighet kan fortsatt være viktig.
Hvorfor Materialvalg Saker
Produktet blir plukket ut til en medisinsk komponent påvirker nesten alle nedstrøms utvalg, bestående av mugg layout, raffinering temperatur, sterilisering tilnærming, evaluering krav, og regulerende papirarbeid.
Felles produkt familier inkluderer:
| Produkt | Felles Fordeler | Potensielle Betraktninger | Typiske Bruksområder |
|---|---|---|---|
| Polypropylen (PP) | Kjemisk resistens, lav tykkelse, regning ytelse | Sammentrekning, lavere tetthet enn engineering plast | Containere, laboratorium komponenter, forbruks |
| Polykarbonat (PC) | Høy innflytelse styrke, åpenhet, dimensjonale ytelse | Spenning splitting, kjemiske grad av følsomhet, sanitær begrensninger for noen kvaliteter | Real estates, fjerner deksler, analyse deler |
| ABDOMINAL | Utmerket ser, påvirker ytelse, svært enkel håndtering | Kanskje ikke passer alle sanitær-eller pasient-kontakt programmer | Verktøy eiendommer, tar vare på, ikke-pasient-kontakt komponenter |
| POM/ Acetal | Redusert rubbing, bruk motstand, dimensjonale sikkerhet | Kjemiske og sanitær kompatibilitet bør undersøkes | Mekanismer, tannhjul, ventil elementer |
| TITTE | Høy temperatur effektivitet, kjemisk motstand, seighet | Høy materiell og håndtering kostnader | Spesialiserte kliniske og medisinske deler |
| PEI | Høy varme motstand og seighet | Høyere kostnader og krever håndtering av problemer | Steriliserbar instrument deler |
| TPE/TPU | Fleksibilitet, sikring, soft-touch ytelse | Bonding, rivestyrke, og prosesskontroll faktorer å vurdere | Pakninger, holder, sel, bærbare komponenter |
| Medisinsk-grade silikon | Tilpasningsevne, temperatur, nivå motstand, anerkjent medisinsk bruk | Vanligvis behandlet annerledes fra polykarbonat injeksjon molding | Pakninger, ventiler, rør, myke komponenter |
De er merket med "klinisk stadium" er ikke på langt nær nok i seg selv. Materialet må være anmeldt for det bestemte programmet.
Viktige bekymringer inkluderer:
- Vil komponenten kontakt med hud, vev, blod, eller medisiner?
- Er kontaktinformasjonen midlertidig, langvarig eller permanent?
- Vil komponenten bli renset?
- Som sanitær tilnærming vil bli brukt?
- Vil det ta kontakt for å alkoholer, anti-bacterials, løsemidler, oljer, eller farmasøytiske løsninger?
- Må det være gjennomsiktig?
- Er elektrisk isolasjon som trengs?
- Gjør materialet må flammehemmende ytelse?
- Vil delvis bli utsatt for gjentatt mekanisk lasting?
- Er produktet ble oppholdt av riktig leverandør dokumentasjon?
For pasient-kontakter elementer, biokompatibilitet analyse må tas opp via gadget risikostyring og gjeldende prosedyre. Den FDA veiledning på ISO 10993-1 klargjør hvordan organisk analyse må vurderes i forhold til enhetens natur og periode av samtalen.
Å designe en Medisinsk Plast Del for Injeksjon Molding
En troverdig støpt komponent begynner med en design som matcher produktet, mugg, behandle og bruke miljøet.
Bevare Vanlig Veggtykkelse
Stor vegg-tykkelse justeringer kan lage:
- Merker i vasken
- Ugyldiggjør
- Ujevn luftkjøling
- Warpage
- Regelmessig stress
- Uregelmessig mekanisk effektivitet
Uniform vegger er ikke bestandig mulig, særlig i strukturelle hus eller bli kvitt innlemmet attributter. Hvor tykkelsen overganger er nødvendig, utnytte gradvise justeringer, ribbe, lufting, og egnet radier.
Bruk Utkast Vinkler
Utkast gjør at de formet en del å løsne fra formen, uten for mye friksjon eller skader.
Ikke nok utkast kan resultere i:
- Å rote opp
- Dra merker
- Utstøting skader
- Mugg slitasje
- Stikker
- Lengre syklus ganger
Det trengs utkast avhengig av materiale, overflate belegg, dybden, utseende og retning av utstøting. Karakteristiske overflate generelt krever enda mer dypgående enn polerte overflater.
Legg Ribben Nøye
Ribbeina kan øke stivhet uten å gjøre hele del tykkere. Imidlertid, ribber som er så vel tykk kan produsere vask merker på den synlige overflaten.
Som et grunnleggende prinsipp, ribbe må være betydelig tynnere enn den nærliggende nominell veggen overflaten, med nøyaktig samme andel validert via produktet og mugg-flow evaluering.
Bruk Passende Radier
Skarpe indre kantene fokus stress og angst, og er vanskelige å fylle regelmessig. Radiused hjørner boost:
- Smelt flow
- En del styrke
- Mugg manufacturability
- Verktøy for livet
- Stress distribusjon
- Radien skal være kompatibel med veggtykkelse og funksjonelle kravene til komponenten.
Plan for Snap-Passer og Levende Hengsler Tidlig
Snap-passer, fleksible armer, og leve ledd kan lavere montering kostnad, men deres effektivitet er avhengig av materielle handlinger, press, posisjonering, og gjentatt bruk behov.
Ikke anta at et snap-fit opprettet for en forbruker element som skal utføre dependably etter sterilisering, eller direkte eksponering for rengjøring kjemikalier. Sette opp bør være testet i det siste økologiske problemer.
Kontroll Sveis Linjer og Air Feller
Sveise-linjer tar sted hvor separat tine fronter oppfylle. De kan være akseptabelt i lav-stress områder, men de kan ende opp med å bli svake punkter eller synlig kosmetiske feil.
Mugg kan utviklere håndtere sveis linjer gjennom:
- Gate plassering endringer
- Sirkulasjon evaluering
- Lufting
- Overløp brønner
- Temperatur kontroll
- Del geometri justeringer
- Injeksjon-profil optimalisering
Air feller krever tilstrekkelig lufting. Dårlig lufting lufting kan forårsake brannskader, kort skudd, dimensjonale ustabilitet, eller forurensende-relaterte problemer.
Medisinsk Injeksjon Mold Design
Formen er en av de mest viktige ressurser i programmet. Det påvirker kvalitet, produksjonskapasitet, vedlikeholdskostnader, og evne til å styre prosessen over tid.
Enkelt-Hulrom Versus Multi-Hulrom Muggsopp
En enkelt-mold hulrom produserer én del per molding syklus. Det kan være egnet for:
- Tidlig produksjon
- Lavere årlige volumer
- Store eller komplekse komponenter
- Produkter fortsatt under utforming endringer
- Første markedet, lanserer
En multi-mold hulrom produserer flere deler per syklus. Det kan være foretrukket når:
- Etterspørselen er høy
- Kostnad må reduseres
- Design er stabil
- Syklus tid er en stor kapasitet for begrensning
- Konsekvent deler er nødvendig for automatisk montering
Imidlertid, mer hulrom øke behovet for balansert fylling, konsekvent kjøling, presise formen konstruksjon, og hulrom-nivå inspeksjon.
For etablerte design og høyere volum programmer, multi-hulrom medisinsk muggsopp kan forbedre produksjonen og redusere støpt kostnad per del. Økonomi bør vurderes opp mot verktøykostnad, prognose tillit, vedlikehold, og forventet levetid.
Kaldt Løper Mot Varme Runner Systemer
Kaldt-runner muggsopp igjen en løper som kan trenge å bli trimmet eller forkastet. Hot-runner systemer kan redusere runner avfall og støtte høyere volum produksjon, men de kan legge til kompleksiteten og kostnadene.
Det beste valget avhenger:
- Materiale atferd
- Del størrelse
- Antall hulrom
- Gate krav
- Kosmetisk forventninger
- Automatisering strategi
- Vedlikehold kapasitet
- Forventet produksjonsvolum
Mugg Stål og Verktøy Liv
Verktøy materialer bør velges i henhold til:
- Forventet skudd teller
- Harpiks abrasiveness
- Korrosjon risiko
- Overflate-finish krav
- Dimensional toleranse
- Produksjon miljø
- Plan for vedlikehold
Glass-fylt eller mineral-fylt plast kan øke verktøyet slitasje. Etsende materialer, tilsetningsstoffer, og fuktige miljøer kan kreve korrosjonsbestandig mugg materialer eller beskyttende behandlinger.
Gates, Ejectors, og Avskjed Linjer
Gate plassering kan påvirke:
- Sveise-linje beliggenhet
- Fiber retning
- Kosmetisk utseende
- Fylling press
- Pack og krympe atferd
- Rester av stress
Utløser pinnene skal være plassert der hvor de kan ta del uten å forvrenge kritiske overflater. Den avskjed linje bør plasseres for å minimere flash på funksjonelle eller forsegling områder.
For lagene forbereder produksjon verktøy, medisinsk utstyr verktøy kan bli vurdert sammen med materialvalg, toleranse krav, årlig volum, og validering behov.
Ren Produksjon og Forurensning Kontroll
Ren industri betyr ikke automatisk at hver komponent må være støpt i en sertifisert renrom. De nødvendige kontroller, avhenger av enheten, industri trinn, tiltenkt bruk, emballasje, sterilisering prosessen, og regulatorisk strategi.
Potensielle kontrollene omfatter:
- Kontrollert tilgang personell
- Materiale identifikasjon og segregering
- Rengjøring prosedyrer
- Mugg og maskin vedlikehold
- Utenlandsk-materiale forebygging
- Miljøovervåking der det er nødvendig
- Kontrollert emballasje
- En del prosedyrer for håndtering av
- Definert lagringsforhold
- Sporbarhet av produksjonen masse
Et renrom kan være hensiktsmessig når produktet er følsom for partikler forurensning eller når støping prosess er en del av en kontrollert sterilt eller steril produksjon strategi. I andre tilfeller, kontrollert håndtering og validert rengjøring kan være mer hensiktsmessig enn renrom produksjon alene.
Et renrom heller ikke riktig dårlig mugg design, utilstrekkelig lufting, ukontrollert materiale tørking, eller svak prosess disiplin. Miljø-kontroller og prosessen styrer må arbeide sammen.
Sterilisering Hensyn
Sterilisering metoden bør vurderes tidlig, helst før det materiale og en del design er ferdigstilt.
Vanlige metoder er:
- Etylenoksid, eller EtO
- Gammastråling
- Elektron-bredde-bestråling
- Damp eller fuktig varme
- Fordampet hydrogen peroxide
- Andre program-spesifikke metoder
Hver metode kan påvirke polymerer annerledes.
Potensielle effekter inkluderer:
- Misfarging
- At materialet blir sprøtt etterhvert
- Tap av slagfasthet
- Dimensional endre
- Stress sprengning
- Materiale nedbrytning
- Endringer i åpenhet
- Lukt eller gjenværende bekymringer
En komponent ikke blir egnet for sterilisering bare fordi en harpiks leverandør lister opp en sterilisering evne. Den ferdige delen, mugg design, behandling historie, emballasje system, og sterilisering syklus alle påvirke ytelsen.
Den AMERIKANSKE FDA medisinsk-enheten sterilisering ressurser gi regulatorisk sammenheng for sterilisering prosesser og validering forventninger.
Biokompatibilitet og Pasient-Kontakt
For pasient-kontakter komponenter, biologisk sikkerhet må vurderes i sammenheng med den ferdige enheten.
Vurderingen kan vurdere:
- Kontakt
- Varighet av kontakt
- Kroppen beliggenhet
- Behandling av restprodukter
- Fargestoffer og tilsetningsstoffer
- Mugg-release agenter
- Rengjøringsmidler
- Sterilisering virkninger
- Extractables og leachables
- Overflate behandling
- Vesentlige endringer
En hms databladet alene kan ikke erstatte enheten-nivå evaluering. To komponenter som er laget fra samme nominelle polymer kan ha forskjellige biologiske profiler på grunn av forskjeller i tilsetningsstoffer, fargestoffer, behandling, rengjøring og sterilisering.
Medisinsk utstyr produsenter bør angi de nødvendige biologisk evaluering med aktuelle lover, kvalitet, og kliniske eksperter.
Kvalitetssystemer og Regulatoriske Dokumentasjon
Medisinsk molding leverandører og produsenter må ha et kvalitetssystem som passer til produktene og markedene de betjener.
Usa FDA ' s Quality Management System Forordning, eller QMSR, inkorporerer ISO 13485:2016 som referanse. FDA forklarer QMSR krav og overgang informasjon på sin offisielle Quality Management System Regulering.
En kontrollert medisinsk industri program kan inneholde:
- Godkjent leverandør kontroller
- Dokument kontroll
- Trening poster
- Vedlikehold av utstyret
- Kalibrering
- Prosessen validering
- Inspeksjon poster
- Nonconformance management
- Korrigerende og forebyggende tiltak
- Klage håndterings
- Produksjon sporbarhet
- Endre kontroll
- Oppbevaring posten
Nøyaktig dokumentasjon pakke avhenger av enheten og avtaleforholdet. En kontrakt produsent kan produsere deler til kundens spesifikasjoner, mens de juridiske produsenten beholder ansvaret for det ferdige enheten og dens forskrifter bidrag.
Prosessen Validering for sprøytestøping Medisinsk
Prosessen valideringen viser at en prosess kan gjentatte ganger produsere akseptable deler under definerte betingelser.
Et typisk program kan inneholde:
Installasjon Kvalifisering
Dette bekrefter at utstyr, verktøy, verktøy, for og støtte systemer er installert i henhold til godkjent krav.
Operative Kvalifisering
Dette vurdere om utstyr og prosess operere konsekvent på tvers definert driftsområder.
Resultater Kvalifisering
Dette bekrefter at hele produksjonsprosessen kan gjentatte ganger produserer samsvar deler under normal produksjon forhold.
Viktig molding parametere kan omfatte:
- Fat og mugg temperaturer
- Injeksjon hastighet
- Injeksjon press
- Hold trykket
- Hold tid
- Kjøling tid
- Skru posisjon
- Material-tørkeforhold
- Mugg-clamp-forhold
- Syklustid
- Miljøforhold
Validering bør være koblet til målbare produkt-krav. Målet er ikke bare å registrere maskinens innstillinger. Det er for å vise at prosessen styrer egenskaper som har betydning.
Inspeksjon og Testing
Inspeksjon kriterier bør være definert før produksjonen begynner.
Avhengig av hvilken komponent, dette kan inkludere:
- Kritiske dimensjoner
- Tetningsflatene
- Flash grenser
- Ujevnheter og skarpe kanter
- Merker i vasken
- Sveise linjer
- Korte skudd
- Farge og gjennomsiktighet
- Overflate
- En del vekt
- Montering kraft
- Lekkasje ytelse
- Strekk eller påvirkning ytelse
- Kjemisk resistens
- Sterilisering ytelse
Inspeksjon av utstyr kan omfatte:
- Calipers og micrometers
- Optiske komparatorer
- Koordinere måling av maskiner
- Inspeksjonssystemer
- Lekkasje-testing av utstyr
- Kraft-måleinstrumenter
- Overflate-ruhet instrumenter
- Spesialiserte funksjonelle inventar
Ikke hver dimensjon er behov for den samme kontroll frekvens. Kritisk-til-funksjonen egenskaper bør få egnede kontroller basert på risiko, evne og historiske resultater.
Fra Prototype til Produksjon
En vanlig feil er å bevege seg direkte fra en prototype del til dyre produksjon verktøy uten å bekrefte design.
En trinnvis utvikling prosessen reduserer risiko:
- Konseptutvikling: Bekreft produktet arkitektur og grunnleggende brukerens behov.
- Prototype produksjon: Vurdere form, passform, ergonomi, montering og brukervennlighet.
- Engineering bekreftelse: Test ytelse mot definerte design innganger.
- Pilot verktøy: Produsere representant deler og identifisere prosessen risiko.
- Design-validering: Bekreft at utstyret oppfyller brukernes behov i hadde til hensikt å-bruke miljø.
- Produksjon verktøy: Slipp stabil geometri for repeterbare produksjon.
- Prosessen validering: Etablere kontrollert og dokumentert produksjonsforhold.
- Produksjon overvåking: Spor kvalitet, avvik, klager, og leverandør ytelse.
For et tidlig stadium i deler, vakuum casting for medisinsk prototyper kan gi små mengder med nyttig visuelle og funksjonelle egenskaper før produksjonen verktøy er berettiget.
For stramt-toleranse mekaniske deler, inventar, innlegg, eller tidlig tekniske prøver, CNC-maskinering for medisinsk utstyr kan være et bedre valg enn støping. CNC-maskinering er spesielt nyttig når geometri er fortsatt endre eller når bare et lite antall deler er nødvendig.
Når design er stabil og produksjonsprosessen er nødvendig, rask injeksjon molding for medisinsk utstyr kan hjelpe lagene få støpt deler uten å vente for en full høy-volum verktøy-program.
Vanlige spørsmål
Hva betyr "sprøytestøping medisinsk" betyr som en oppsummering?
Uttrykket refererer til injeksjon molding prosessene som brukes til å produsere komponenter for medisinsk utstyr, laboratorier produkter, diagnostiske systemer, bedøve-levering produkter, kirurgiske instrumenter, og helsetjenester utstyr.
Er medisinsk injeksjon molding alltid utført i et renrom?
Nei. Det kreves industri miljø avhenger av komponenten, enhet risiko, tiltenkt bruk, sterilisering strategi, emballasje, og forurensning-kontroll krav. Noen produkter krever renrom produksjon, mens andre krever kontrollert håndtering og validert rengjøringsmetoder.
Hvor mye koster sprøytestøping medisinsk utstyr koste?
Kostnadene avhenger del størrelse, geometri, harpiks, toleranser, mugg materialer, hulrom telle, validering krav, inspeksjon behov, og produksjonsvolum. Verktøy vanligvis representerer den største direkte investeringer, mens per-del kostnader reduseres etter hvert som volumet øker. Prototypen molding, CNC-maskinering, eller vakuum støping, kan være mer økonomisk under tidlig utvikling før du forplikter deg til produksjon verktøy.
Hvor lang tid tar injeksjon molding medisinsk devlices ta?
Tidslinjen varierer avhengig av en del kompleksitet, materiale tilgjengelighet, mugg design, verktøy metode, validering krav, og produksjonen kvantitet. Enkel prototype eller bridge verktøy kan flytte fra design til første prøvene relativt raskt, mens validert produksjon verktøy kan kreve ekstra tid for mugg prøvelser, dimensjonale inspeksjon, prosess-kvalifiseringen, og korrigerende iterasjoner. En realistisk tidsplan bør omfatte design gjennomgang, verktøy fabrikasjon, prøvetaking, testing, validering, og endelig godkjenning.
Hva er den beste plast for medisinsk utstyr?
Det er ikke en enkelt "beste" plast for alle medisinske enheten. Det riktige valget avhenger av enheten er beregnet for bruk, pasient-kontakt, sterilisering metode, kjemisk eksponering, mekaniske krav, lover og forskrifter strategi.
Kommentarer
Siste Innlegg
Relaterte Blogger
Senyo blogg er fokusert på å dele vår omfattende kunnskap om prototype produksjon. Gjennom våre artikler, vi har som mål å støtte deg i å raffinere ditt produkt, design og navigering kompleksiteten av rapid prototyping mer effektivt.