射出成形医療機器の完全なガイド
テーブルの内容
医療機器の頻度に依存プラスチック部品が必要な精度、再現性、整頓、長寿命、安全のために自分た。 成形不動産、流体-マネジメントコンポーネント手術器具管理、診断用カートリッジやウェアラブルデバイスの部屋のようになっています。 生産要件の背後では、通常より必要.
それが理由です 射出成形医療 項目を必要との調整方法に材料選定、部品設計、金型設計手順、制御、検査、認識、規制ります。
この概要を説明しう臨床ガジェットショット成形機能が適切なのか、どの材料選定、工具、製品チームへの参加を前に移転試作から量産まで
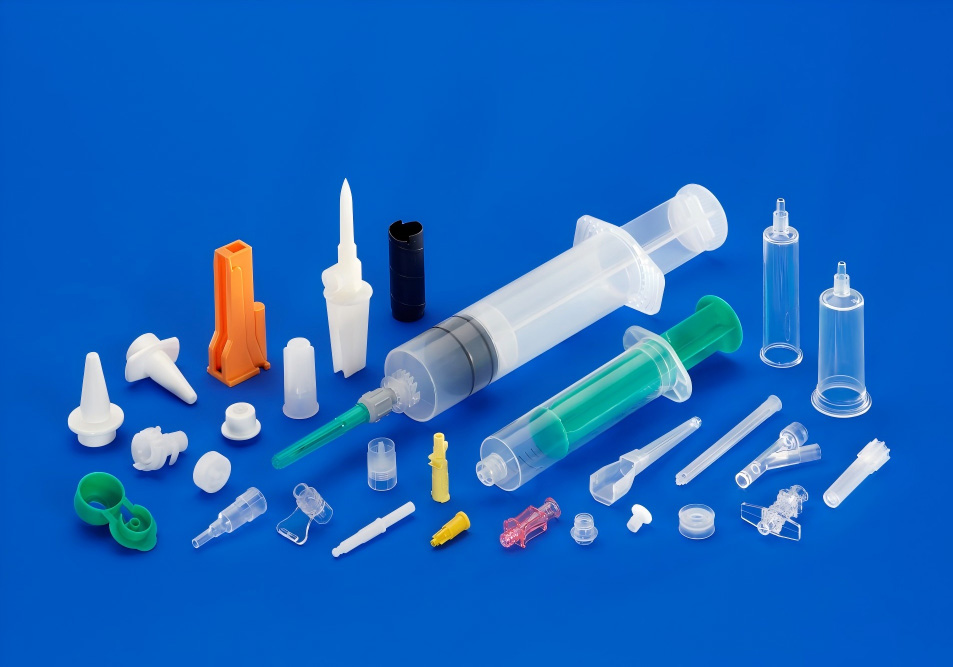
何射出成形のための医療機器?
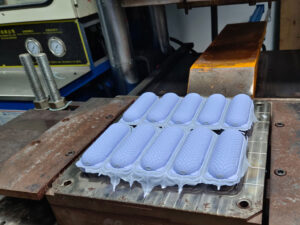
射出成形で医療の手順の製造高分子素子の混溶融プラスチックをご利用の精密金型。● 後の製品の冷却固化し、金型を開設し、完成部品が自動的に排出されます。
標準の手順と同様の射出成形用のお客様は、商品化しました。 の差の程度制御が必要です。
臨床成形プログラムが必要になるアドレス:
- 密再現可能な次元の抵抗
- 制御の原材料仕様
- 全くトレーサビリティ
- 部品の清浄度および汚染の予防
- 検証の成形条件
- 衛生性
- 化学耐受性
- 生体適合性評価
- 梱包と保のニーズ
- 審査及び承認基準
- 文書化した変更管理
いうわけではありません医療プラスチック部品を正確に同じ生産ます。 非患者に接触器のカバーが異なる要求から使い捨ての流体コース、埋め込み型部品、医療器です。 コンセプに依存して、デバイスの利用および脅威ます。
共通の医療機器を使った射出成形
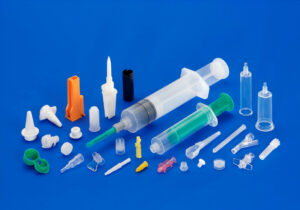
射出成形医療部品まで全体のほぼ全セグメントのヘルスケア。
診断-研究所元素
インスタンスを含む:
- カートリッジ試験
- 試験所
- ピペット要素
- マイクロ流体ハウジング
- 研究室の消耗品
- 試薬容器
- 遠心分離機部品
- 分析機器のカバーを
これらの事項を得る必要があり次元の均一性により、この小さな異に影響することが流体の確保、光学位置決めたとの相互作用自動機器です。
薬物送達ツール
ショット成形を定期的に作用のための要素:
- オートインジェクター
- 吸入器
- シリンジの付属品
- 医薬ディスペンサー
- ペン-インジェクタハウジング
- 液体コネクタ
- アプリケーション機器
薬物送部品が結合型プラスチックを消泉、エラストマー、ガラス、電子、または遷移金属元素として挙げられる。 内蔵コンポーネント設計のための信頼できる設定と一貫した作動
外科手続き関連製品
インスタンスを含む:
- 手術機器の
- 非再利用可能な鉗子部品
- 機器ハウジング
- 内視鏡装置
- 創傷ケアの要素
- 滅菌トレー
- 設定され
- チューブポート
快適なデザイン、質感、殺菌、耐薬品性、審美的に評価すべてに影響を与えます。
ウェアラブルおよびツールキット
ウェアラブル医薬品を利用する場合がありまョ築部品:
- センサー不動産
- 電池カバー
- 手首に屋内や地下街、トンネル内などのガジェット筐体
- 皮膚に接触貝殻
- ケーブルテレビとひずみのレリーフ
- スナップフィットアセンブリ
- 保護カバー
これらの部品が必要に耐えられる汗-皮脂-洗浄剤の効果、複製の曲がり、直射。
医療用具ハウジング
大型装置から構成されうる:
- 診断ツールカバー
- 制御パネルのベゼル
- モバイル画面に不動産
- ツールの管理
- ポンプ容器
- 保護ガード
- 内部ブレース
これらのアプリケーションに最適、および構造物の性能を合物より直接患者に電話します。 しかし、レ性洗浄性、発火性、耐薬品性、及び組立精度なものにすることが必要となります。
なぜ材料の選択事項
製品の選出のための医薬成分の影響をほとんど下流の選択からなる金型レイアウト、石油精製温度-殺菌-アプローチの評価、規制ります。
共通商品のご家族を含
| 製品 | 共通特典 | 可能性への配慮 | 代表的な用途 |
|---|---|---|---|
| ポリプロピレン(PP) | 耐薬品性、低厚み、経費実績 | 収縮低密性によりプラスチック工学 | 容器、研究室の部品は、使い捨てのパーツ |
| ポリカーボネート(コンピューター) | 高の影響力の強さ、透明性、次元性能 | 張力分割、化学レベルの感度の衛生制限があ性 | 不明カバー、パーツ分析 |
| 腹部 | に優れ、ストレスによって実現され、非常に扱いやすい | が一致しない全衛生や患者の連絡の用途 | ツールの不動産から成り、患者お部品 |
| POM/アセタール | 低摩擦、耐性、次元のセキュリティ | 化学、衛生互換性についての検討が必要である | 機,歯車,バルブ素子 |
| 窥视 | 高温効率性、耐薬品性、靭性 | 高い材料コストの取り扱い | 専門臨床医療部品 |
| 爱德华王子岛 | 高温耐性と強靱性 | 高いコストで必要な取り扱いの問題 | 滅菌器部品 |
| TPE/TPU | 柔軟性の確保、ソフトタッチ性能 | 結合、引き裂き強度、プロセス制御因子の検討 | ガスケット、シール、ウェアラブル部品 |
| 医療-グレードシリコーン | 適応性、温度レベルの耐認めた医療用途 | 通常の処理と異なったポリカーボネート射出成形 | シール、バルブ、チューブ、ソフト部品 |
レーベル"臨床グレード"はお世辞にも十分とは言えません。 資料が見直されるためにも、特定のアプリケーション.
重要な関心事項
- の部品接触皮膚組織の血液、薬?
- 連絡先は一時、長く続いたり、永久的に続くのですか。
- の成する消毒?
- る衛生のアプローチは何に使われるのでしょうか。
- までご連絡アルコール類、抗bacterials、溶剤、油、薬ですか?
- なので残るか?
- は電気絶縁性が必要なの?
- は材料の難燃性実績を教えてください。
- の部分が繰り返し負荷がか?
- の製品の持続的に適切なサプライヤ書類?
患者-ご連絡事項は、生体適合性分析にも対処していく必要があり、ガジェットのリスク管理を統轄。 の FDAガイダンス、ISO10993-1 を明確にどのように有機分析のニーズについて考えるべきは、機器の自然の期間とすることができます。
設計は、医療プラスチック部品の射出成形
信頼の形成が始まるデザインに一致する製品、金型、工程、使用環境です。
保護通常の壁厚
巨大な壁厚の調整を作成でき:
- ヒケ
- ボイド
- 凹凸空冷
- 反り
- 経常ストレス
- 非正規の機械的効率
均一な壁が絶えない可能で、特に構造ハウジングを排除法に関する属性 場の厚みの変遷に必要な利用が徐々に調整をはじめ、幅広いコアリングは、どの半径.
利用案角度
案を可能にする状の部品をリリースをかけて型からない過大な摩擦や損害賠償を認めた。
な案す:
- ゴまで
- ドラッグマーク
- 押出被害
- 金型の摩耗
- こだわり
- 長サイクル時間
の草案は材料にもよるが、表面積の塗装、亘、外観、および方向の排出. 特徴的な表面積を一般的なのにも案により磨かれます。
リブをつけ厳
肋骨剛性を強化できることなく、全体の部分に厚い. しかし、リブも厚い製品にヒケが見える面積です。
としての基本的なデザイン原則としてリブが必要かなり薄く、隣の名目の壁面の割合の検証を通製品-金型-フローの評価。
利用を適切に半径
Sharp内の端点のストレスや不安なく記入します。 球面加工済みの角ブ:
- メルトフロー
- 部強度
- 金型製造
- ツール寿命
- 応力分布
- の半径のことですが、壁の厚さと機能要求の、コンポーネントに対する
プラスナップシステマティックやヒンジの早期
スナップシステマティックに適武器、生活関節の下で組み立てコスト、しかしその効率に依存して材料の為、圧力、位置決め繰り返し使えます。
ないが困難になることも想定し、スナップフィットの作成のための消費者のアイテムが実行を確実殺菌後やる直接のエクスポージャー清掃。 を設定すべき試験、最終生態学的課題です。
制御溶接線やエアトラップ
溶接ライン所が別に解凍面での責任を負うている。 している可能性もありますが可能で、低応力域ですが、それができれない弱点を、目に見えるような化粧品です。
金型開発で管理できるので溶接ラインを通して:
- ゲート位置の変更
- 循環の評価
- 抜き
- オーバーフローの井戸
- 温度制御
- 部の形状調整を
- 射出ロファイルの最適化
空気トラップ十分に放散. 貧しい放映ベントの原因となり傷、やけど、簡単なシュート寸法の不安定、汚染関連の課題です。
医療射出成形金型設計
金型の最も重要な資産であるプログラム。 に影響を及ぼす品質、生産能力、メンテナンスコストの管理能力の行する。
単一共振器に対し複数空洞金型
単一共振器型の生産を一部当たり成形サイクルです。 するのに適した:
- 早期産
- 少年次決算量
- 大複合部品
- 製品のものを受けるデザインの変更
- 最初の市場を開始
複数個取りの金型を製の複数の部品の取ります。 する優先出の場合:
- 需要が高い
- ユニットコストを下げることが必要です
- デザインは安定した
- サイクルタイムには大きな容量の制約
- 一貫した部品が必要な自動組立
しかし、空洞の増加の必要性のバランスの取れた充填、一貫した冷却、精密な金型構造、及びキャビティ-レベル検査を実現。
のために設立デザインの増量プログラム 多共振器医療型 向上できる出力の削減に成形品のコスト当たります。 の経済評価に対し製造には工具を準備するコストの見通信、メンテナンス要件、期待される製品ます。
冷ランナーに対しホットランナーシステム
冷ランナー金型離ランナーが必要となる可能性があるようなグまたは破棄されます。 ホットランナシステムを低減できるランナーや廃棄物により、大量生産がも複雑です。
最高の選択:
- 材料挙動
- 一部サイズ
- キャビティの数
- ゲート要件
- 化粧品への期待
- 自動化戦略
- メンテナンス性
- 見込生産量
金型鋼、工具寿命
工具材料によって選定する必要があり:
- 期待ショット数
- 樹脂abrasiveness
- 腐食リスク
- 表面仕上げの要件
- 寸法公差
- 生産環境
- メンテナンス計画
ガラス入りやミネラル充填プラスチックでツールです。 腐食性材料、添加剤、湿潤環境に必要な耐食性金型材料や保護ます。
ゲート、エジェクター、パーティングライン
ゲート配置の影響を与え:
- 溶接オンラインロケーション
- 繊維配向
- 化粧品の外観
- 充填圧力
- パックおよび収縮挙動
- 残留応力
エジェクタのピン配置されることができる部分を取り外しなく歪曲的な重要。 のパーティングラインの位置をフラッシュ機能またはシールです。
チームの準備に生産設備、 医療機器工具類 を評価することができと材料選定、公差の要求年次決算量の検証です。
クリーン生産およびコンタミネーションコントロール
クリーン製造ません自分はその全ての部品が必要で成形の認定クリーンルーム内で洗浄します。 のに必要な管理、装置、製造、利用目的、包装、殺菌プロセス規制の戦略です。
電位制御:
- 管理者アクセス
- 物質同定と分離
- 洗浄手順
- 金型メンテナンス
- 外国人材の防止
- 環境モニタリングが必要
- 管包装
- 一部取扱いの手続き
- 定保存条件
- トレーサビリティのロット製造
クリーンルームを有することが適切となることもあるが、製品へのアクセスにはログインが必要粒子状物質汚染の成形工程の一部である制御された無菌や無菌製造戦略です。 その他の場合には、制御の取り扱いおよび検証済みの洗浄が適切でよりクリーンルームの生産です。
クリーンルームにて実施または正しくない貧しい金型設計、不適切な排出、放材料の乾燥や微弱な工程です。 環境管理や工程管理協力なくしてはできない。
殺菌への配慮
の殺菌方法を考えるべきは早く、好ましくは前の一部をデザインの決定となります。
共通の方法:
- 酸化エチレン、または江藤
- ガンマ線照射
- 電子ビーム照射
- 蒸気又は湿潤熱
- 蒸発過酸化水素
- 他のアプリケーションを特定方法
各手法による高分子とは異なります。
潜在的影響を含む:
- 変色
- 脆化
- 損失の衝撃強度
- 寸法変化
- ストレスクラッキング
- 材料の劣化
- 変動の透明性
- 臭いは残念
成分なのに適した殺菌だけで樹脂メーカーリストの殺菌能力です。 完成部品に、金型設計、加工の歴史、パッケージングシステムは、滅菌サイクルすべてに影響す。
の 米国FDA医療機器の滅菌資源 規制コンテキスト殺菌プロセス検証の期待に応えます。
生体適合性および患者の連絡先
患者の有する合成生物学的安全評価しなければならな文脈の完成した装置です。
の評価が発生していると考えること
- 接点形式
- 時間のご連絡
- 身体所在地
- 加工残渣
- 着色剤、添加剤
- 離型剤
- 洗浄剤
- 殺菌効果
- 抽出可能物質とろ過可能物質
- 表面処理
- 材質変更
材料データシートだけでなデバイスレベルの評価をします。 二つの部品から同じ名目ポリマーと異なった生物学的プロファイルの違いで、いつの間にか、添加剤、着色剤、処理、洗浄、殺菌.
医療機器メーカーを定義する必要な生物学的評価、適切な規制、品質、臨床専門家です。
などの品質マネジメントシステムおよび規制の文書化
医療成形サプライヤデバイスメーカーの品質システムに適した製品と市場です。
米国FDAの品質管理システムの規制、またはQMSR、ISO13485:2016年による参考値です。 FDAに説明しQMSR要件および遷移に関する情報は公式 品質管理システム制御.
管理医療ものづくりプログラムは以下を含む可能性があります
- 認定サプライヤ管理
- 文書管理
- トレーニング記録
- 機器メンテナンス
- 校正
- プロセスバリデーション
- 検査記録
- 不適合管理
- 是正-予防処置
- 苦情の処理
- 生産のトレーサビリティ
- 変更管理
- 記録保存
正確に文書によりパッケージにはデバイスとの契約です。 契約メーカーが部品を製造するお客様の仕様は、メーカーの法的保責任を完成装置およびその制御ます。
プロセスバリデーションのための射出成形医療
プロセスバリデーションをみると、このプロセスできる繰り返しを可能の部品定義されます。
代表的なプログラムは以下を含む可能性があります
据付時適格
このことを確認すると設備、ユーティリティ、ツーリング、および支援システムの設置による承認されます。
運用資格
この評価かどうかの設備や工程の操作を一貫して広義の営業です。
性能資格
このことを確認すると、完全生産工程で繰り返し製造に適合部品は通常の製造条件
重要な成形のパラメータは以下を含む可能性があります
- バレル温度、金型温度
- 射出速度
- 射出圧力
- 保持圧力
- 保持時間
- 冷却時間
- ネジの位置
- 材料-乾燥条件
- 金型クランプの条件
- サイクルタイム
- 環境条件
検証は測定可能な製品。 させるのが目的ではなく単なる記録の機械を設定します。 であることを証明するためのプロセスの特徴とします。
検査および試験
検査基準に定義する必要がある前に生産を開始します。
によってコンポーネントがこのは以下を含む可能性があります
- 重要寸法
- シール面
- Flashの制限
- バリ-シャープエッジ
- ヒケ
- 溶接ライン
- ショートショット
- 色と透明性の
- 表面仕上げ
- 部分重量
- 組み立てる力
- 漏れ性
- 引張衝撃性能
- 化学耐受性
- 殺菌性能
検査装置は以下を含む可能性があります
- ノギスやマイクロメータ
- 光学比較器
- 座標測定機械
- ビジョン検査システム
- 漏れ検査機器
- 力ゲージ
- 表面粗さ計器
- 高機能器具
いうわけではありませんの寸法のものが求めら検査ます。 批判的に機能特性を受けるべきであり適切な管理に基づくリスク、機能的、歴史的ます。
試作から生産
共通の間違いが動から直接試作部品を高価な金型生産無を確認します。
段開発プロセスのリスクを低減:
- コンセプトの開発: の確認、製品アーキテクチャおよび基本的なユーザーの条件です。
- 原型製作: 評価のフォーム、フィット、人間工学、組立することが出来ません。
- 工学の検証 試験に対する性能を定義デザイン用の入力端子が付いています。
- パイロット工具: 代表的な部品の特定工程のリスクに対する
- 設計検証: ることを確認装置を満たすユーザーニーズの目的-利用環境です。
- 生産工具: リリース安定した形状の繰り返します。
- プロセスバリデーション: の確立に制御された生産条件です。
- 生産モニタリング: トラックの質、量、苦情、変更、およびサプライヤます。
早期パーツ 真空鋳造用試作品医療 を提供できる小さなバッチで有用な視覚機能の特性を事前に金型を揃えています。●
ため、精密機械部品、什器、挿入、または初期工サンプル CNC加工医療機器 き比べます。 CNC加工するときに特に役立ちの幾何も変化が少ない部品点数が必要です。
一度のデザインは安定した生産工程が不要 急速射出成形のための医療機器 できるチームを得る成形部品を待たずにフル高容量型プログラム。
Faq
忘れてしまいました射出成形の医療"を意味してい概況?
のフレーズは射出成形するために使用されたプロセス製造用部品医療機器の研究室での製品、診断システム、医薬品-納品、手術器具、ヘルスケアます。
医療射出成形も行われ、クリーンルーム?
No. のに必要な製造環境に依存してコンポーネントがデバイスリスクの利用目的については、殺菌戦略、包装、汚染制御の条件です。 一部の製品を必要とクリーンルーム条件での製造、その他必要と制御の取り扱いおよび検証済み洗浄手順
どうして射出成形医療機器。
のコストに依存部分のサイズ、形状、樹脂、精度金型材質、キャビティカウント、バリデーションの要件、検査のニーズを、生産数量. 金型は通常の最大の先行投資が一部費用が減少していくこと、数量が増加します。 試作成形、nc切削加工、真空注型はより経済的に初期開発を開始する前に生産に最適。
どのような射出成形医療devlicesす。
タイムラインにより異なる部分の複雑さ、材料、金型設計、金型方法、検証、生産量も少ない。 簡易プロトタイプまたは橋金型へと移動することがありますからデザインへの最初のサンプルを比較的迅速に、検証される生産型できるために必要とされる時間のための金型試験、寸法検査、プロセスの資格は、是正処置繰. 現実的な予定はデザインレビュー、ツールの加工サンプリング、試験、検証、および最終承認されます。
どのプラスチックのための医療機器?
ありませんのシングル"ベスト"プラスチックのための全ての医療装置です。 右の選択により装置の使用目的は、患者の連絡、殺菌方法は、化学の露出の機械的要件や規制の戦略です。
コメント
関連ブログ
仙のブログで共有における幅広い知識と経験による試作品製造. 弊社の記事を支援することを目指します石油精製製品のデザインとナビゲート、および、複雑な造形にします。